Fertigung von Garten-Handwerkzeug
Ein Werkzeug, das im Regal einfach aussieht, ist das Ergebnis von sieben kontrollierten Toren und neun Materialfamilien, verpackt und verschifft nach Regeln, die sich mit dem Bestimmungsland ändern. Dieser Beitrag beschreibt diese Route in öffentlichen Begriffen. Er enthält keine Kundenzeichnung, keine Spezifikation und keinen Programmvorgang.
1 Die Halle
Ein Standort seit 1974 — dieselbe Werkzeugbibliothek und dieselbe Härtepraxis, und genau das macht den Rest dieser Seite spezifisch statt allgemein.
Alles Weitere auf dieser Seite beschreibt eine Route. Dieser Abschnitt handelt von dem Ort, durch den diese Route läuft, denn eine Prozessbeschreibung ist nur lesenswert, wenn das Werk dahinter real ist.
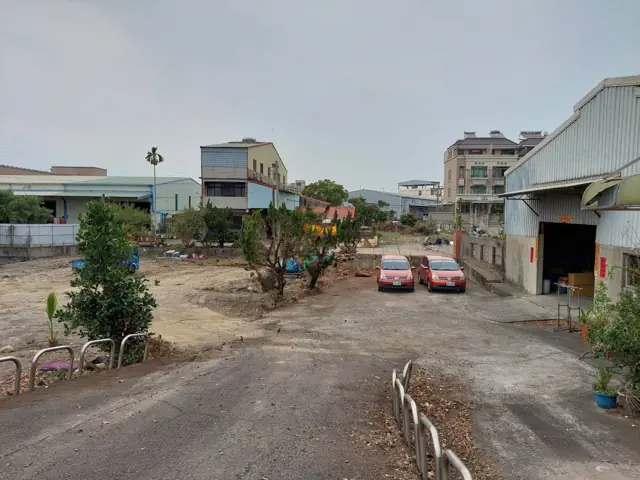
1.1 Wo es 1974 begann
Birdland begann 1974 an diesem Standort und fertigt, lagert und verschifft mehr als fünfzig Jahre später noch immer von dort. Es ist kein Einkaufsbüro, das als Fassade für eine Lieferkette eröffnet wurde, und es ist kein Werk, in das wir nachträglich eingezogen sind — es ist das ursprüngliche Werk.
Diese Kontinuität ist der Grund, warum der Rest dieser Seite konkret werden kann. Fünfzig Jahre an einem Ort sind fünfzig Jahre dieselbe Werkzeugbibliothek, dieselbe Härtepraxis und dieselben Menschen, die einander korrigieren — und genau das ist ein Kontrollpunkt in der Praxis.
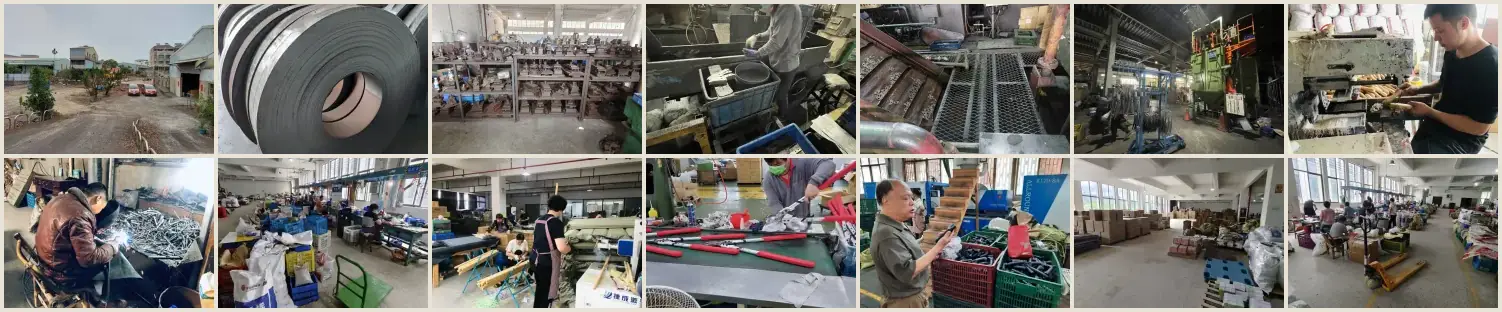
2 Der Katalog
Ein rund zehn Jahre altes Archiv, veröffentlicht für die Breite, nicht als Preisliste. Nichts darin ist ein aktuelles Angebot.
Birdland führt einen Produktkatalog, der rund zehn Jahre alt ist. Veröffentlicht ist er als Archiv, nicht als Preisliste: Die Positionen darin sind keine aktuellen Angebote, und nichts darin ist als Offerte zu lesen. Aus einem einzigen Grund lohnt die Lektüre — der Breite.
- Jede Position wurde von dem Kunden freigegeben, für den sie gefertigt wurde. Nichts darin ist ein Konzept, ein Rendering oder ein Vorschlag. Jedes Produkt hat vor der Fertigung die eigene Freigabe eines Kunden durchlaufen.
- Alles davon ist ODM-Arbeit auf Werkzeugen, die Birdland gehören. Die Gesenke und Formen hinter diesen Produkten sind unsere. Deshalb verhält sich eine Position aus diesem Katalog anders als ein neuer Entwurf: Das Werkzeug existiert bereits, die Kosten sind also bekannt und stabil statt gegen ein Werkzeug kalkuliert, das noch niemand geschnitten hat.
- Eigene Werkzeuge sind es, die die Marge schützen. Wer eine bestehende Position auf den Markt bringt, amortisiert kein neues Werkzeug und ist der Kostendrift nicht ausgesetzt, die das Ausentwickeln eines Werkzeugs mit sich bringt.
- Sein Zweck ist Nachweis, nicht Auswahl. Lesen Sie ihn als die angesammelte Fertigungs- und Qualitätssicherungserfahrung hinter den sieben unten beschriebenen Toren — die Bandbreite, die diese Halle über Jahrzehnte tatsächlich in Spezifikation gehalten hat.
Wenn etwas darin nah an Ihrem Bedarf liegt, ist der Start von dieser Position aus meist der schnellste und günstigste Weg. Ist es das nicht, dann ist genau diese Erfahrung das, was der Rest dieses Beitrags beschreibt.
Die Datei öffnet sich in einem neuen Tab. Sie ist ein Archiv: Nutzen Sie sie, um Bandbreite und Leistungsfähigkeit zu beurteilen, und fragen Sie uns, bevor Sie etwas daraus als verfügbar behandeln.
3 OEM-Routen
Drei Routen: unser Werkzeug, Ihre Zeichnung oder eine gemeinsame Entwicklung. Unterschiedlich ist, wem das Werkzeug gehört und wer das Risiko trägt.
OEM ist nicht eine Sache. Nahezu jedes Programm liegt auf einer von zwei Ebenen, und die erste nützliche Frage ist nicht, was es kosten wird — sondern auf welcher Ebene Sie arbeiten. Diese Antwort verschiebt Werkzeug, Lieferzeit und Auftragsgröße gemeinsam.
3.1 Spezifikations-OEM
Die Form gibt es bereits. Sie ändern, woraus sie besteht. Die Geometrie ist in der Serie erprobt, veränderlich sind also Werkstoffgüte, Härteband, Oberflächenbehandlung, Griffcompound, Farbe, Markierung und Verpackung.
Es wird kein neues Werkzeug geschnitten. Die Kosten stammen aus einem Teil, das schon gebaut wurde, statt aus einer Schätzung für eines, das niemand gebaut hat; die Bemusterung dauert Wochen, und die Auftragsgröße kann kleiner sein, weil keine Werkzeuginvestition umzulegen ist.
Die flachste Variante dieser Route ändert am Produkt selbst gar nichts — nur Marke, Markierung und Verpackung. Sie ist der schnellste Weg, ein Sortiment unter eigenem Namen ins Regal zu bringen. Grundlage dieser Route ist der Katalog: unsere Werkzeuge, längst amortisiert.
3.2 Design-OEM
Sie bringen die Form mit. Neue Gesenke oder Formen werden nach Ihrer Zeichnung geschnitten, und jeder Stellhebel ist offen, einschließlich der Geometrie selbst.
Diese Investition muss umgelegt werden, die Auftragsgröße ist also größer und die Bemusterung wird in Monaten statt in Wochen gemessen. Zurück bekommen Sie ein Produkt, das niemand sonst bestellen kann, und ein Werkzeug, das nur für Ihr Programm existiert.
Die meisten Einkäufer nehmen an, sie bräuchten diese Route. Viele brauchen sie nicht: Es lohnt sich zu prüfen, ob Spezifikations-OEM das meiste davon bereits erreicht, bevor Sie sich auf ein Werkzeug festlegen. Wir sagen das lieber früh, als ein Werkzeug anzubieten, das Sie nicht gebraucht hätten.
3.3 Was jede Route veränderbar macht
| Stellhebel | Spezifikations-OEM | Design-OEM | Beschrieben in |
|---|---|---|---|
| Materialfamilie und Güte | Offen | Offen | Materialfamilien |
| Härteband an der Arbeitsschneide | Offen | Offen | Wärmebehandlung |
| Oberflächenbehandlung und Farbe | Offen | Offen | Oberflächenbehandlung |
| Griffcompound und Haptik | Offen | Offen | Griffe und Weichkomponenten |
| Markierung und Branding | Offen | Offen | Oberflächenbehandlung |
| Verpackung und Handelsauftritt | Offen | Offen | Verpackung |
| Fügeverfahren und Verbindungselemente | Begrenzt durch das bestehende Werkzeug | Offen | Fügen und Montage |
| Maße und Geometrie | Festgelegt durch das bestehende Werkzeug | Offen | Werkzeugbau |
| Exklusivität der Form | Nein | Ja | 3.4 unten |
3.4 Wie Werkzeuge geregelt werden
Es gibt keinen Standardpreis für Werkzeuge und keine einheitliche Eigentumsregel, und jede Seite, die eine veröffentlichte, würde Sie in die Irre führen. Es wird je Programm festgelegt. Dies sind die Regelungen, die tatsächlich zum Einsatz kommen:
| Regelung | Wer finanziert | Wer hält es | Üblicherweise kombiniert mit |
|---|---|---|---|
| Bestehendes Birdland-Werkzeug | Nicht anwendbar | Birdland, bereits amortisiert | Spezifikations-OEM |
| Kundenfinanziert | Kunde | Kunde | Volle Exklusivität der Form |
| Geteilt | Auf beide Parteien aufgeteilt | Gemeinsam gehalten | Eine Marktbeschränkung — siehe unten |
| Birdland-finanziert | Birdland | Birdland | Eine Mengenzusage |
- Wo ein Werkzeug gemeinsam finanziert und gemeinsam gehalten wird, ist das normalerweise mit einer Beschränkung für uns verbunden: Birdland verkauft dieses Produkt nicht in Ihren Markt. Geteilt wird das Werkzeug, nicht der Markt.
- Diese Klausel ist, wie „niemals unsere Marke“ in einem Vertrag aussieht statt auf einer Startseite. Sie ist auch der Grund, warum die beiden Dinge auf dieser Seite zusammenpassen — der Katalog kann öffentlich gezeigt werden, weil diese Werkzeuge unsere und unbeschränkt sind, während alles mit einer Marktbeschränkung dort nie erscheint und nie erscheinen wird.
Was die Linie verschiebt. In der Praxis vier Dinge: wie komplex das Teil ist, wie lange wir zusammenarbeiten, die Zahlungsbedingungen und die Menge. Deshalb werden Werkzeugkosten, Auftragsgröße und Lieferzeit hier nur relativ beschrieben — eine echte Zahl hängt von diesen vieren ab, und eine auf einer öffentlichen Seite veröffentlichte Zahl wäre für die meisten Leser falsch und für die übrigen veraltet.
Nennen Sie uns Menge, Markt und Zeitrahmen, und die Regelung lässt sich darauf zuschneiden.
4 Fertigungsroute
Sieben Tore. Ein Werkzeug ist nur so gut wie das Tor, das es passieren durfte.
Jedes Tor unten nimmt einen definierten Input auf, hält eine Sache unter Kontrolle und gibt das Teil weiter. Die an jedem Tor gelisteten Routen sind Alternativen, keine Abfolge: Die Wahl zwischen ihnen ist das, was eine Spezifikation tatsächlich entscheidet.
Wie verbreitet ist, wie häufig die Option in Garten-Handwerkzeug vorkommt, das über den europäischen und nordamerikanischen DIY-Handel verkauft wird. Relative Kosten sind ihre Kosten gegenüber den Alternativen derselben Gruppe — eine Position, kein Preis. Beides sind ordinale Einschätzungen zu diesem Kanal, keine Marktdaten.
4.1 Materialeingang
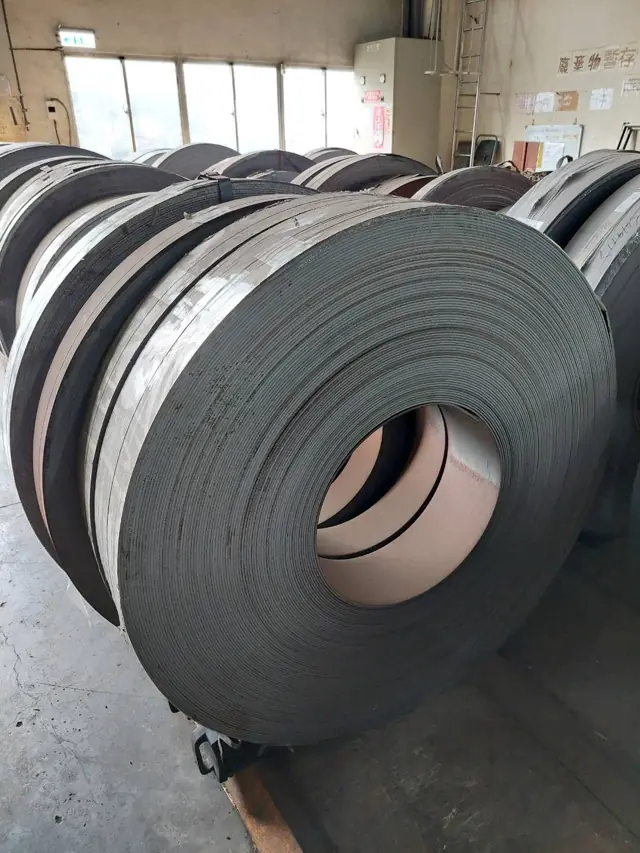
Nichts weiter unten kann besser sein als das, was ankommt. Güte, Dicke, Zustand und Rückverfolgbarkeit werden hier festgelegt, und eine Substitution an diesem Tor verändert stillschweigend Härte, Korrosionsbeständigkeit und Umformverhalten weiter hinten in der Route.
- Was hereinkommt
- Stahlband und -stab, Rohr, Kunststoffgranulat, Holzrohlinge, Gewebebahnen.
- Kontrollpunkt
- Der spezifizierte Werkstoff muss zur vorgesehenen Umformroute und zur angegebenen Lebensdauer des fertigen Werkzeugs passen.
- Ein Einkäufer sollte fragen
- Welche Werkstoffeigenschaft ist für den geplanten Einsatz entscheidend — Schnitthaltigkeit, Korrosionsbeständigkeit oder Steifigkeit?
- OptionWie verbreitetRelative KostenWarum es zählt
- Klingen- & FederstahlÜberallVerbreitung 5 von 5MittelRelative Kosten 3 von 5Kernwerkstoff jeder Schneide; Kosten im MittelfeldEinkäufersichtDiese Familie zuzulassen heißt, eine härtbare Güte zuzulassen, deshalb wiegt das Werkszeugnis schwerer als die Preiszeile: Kohlenstoffgehalt, Entkohlungstiefe und Bandplanheit im Wareneingang entscheiden über das Härteband, das Sie später halten können, und nicht die Wärmebehandlung, die Sie spezifizieren.FertigungssichtWir prüfen den eingehenden Coil auf entkohlte Randschicht, bevor er überhaupt ein Gesenk erreicht — eine weiche Oberflächenschicht von wenigen Hundertstelmillimetern übersteht das Härten als Schneide, die schon in der ersten Saison stumpf wird, und nach dem Galvanisieren ist sie unsichtbar.
- EdelstahlRegelmäßigVerbreitung 3 von 5Eher hochRelative Kosten 4 von 5Hochwertige rostbeständige Klingen und Kellen; teurer als KohlenstoffstahlEinkäufersichtDer Edelstahl, der im Wareneingang ankommt, sind zwei verschiedene Werkstoffe: austenitischer 304 lässt sich nicht durch Wärmebehandlung härten und gehört an Körper und Verbindungselemente, martensitischer 410 und 420 dagegen schon — und da diese beiden magnetisch und optisch nicht zu unterscheiden sind, ist der Einsatz des kohlenstoffärmeren 410 in einer Schneidanwendung die Substitution, die keine Wareneingangsprüfung ohne Werkstoffanalyse aufdeckt.FertigungssichtWir halten martensitisches und austenitisches Material im Regal physisch getrennt, denn unter einem Kühlschmierstofffilm sehen beide identisch aus, und eine vermischte Charge fällt erst nach dem Abschrecken auf, wenn die Hälfte der Teile weich aus dem Bad kommt.
- AluminiumRegelmäßigVerbreitung 3 von 5MittelRelative Kosten 3 von 5Leichte Stiele und Köpfe in Premiumlinien; moderate KostenEinkäufersichtDie Zustandsbezeichnung ist die Spezifikation, nicht die Legierungsnummer: 6061-T6 und 6061-T4 sind dasselbe Metall bei unterschiedlichen Streckgrenzen, und ein im weicheren Zustand gelieferter Schaft biegt sich bleibend unter einer Last, von der der härtere zurückfedert.FertigungssichtIm Wareneingang achten wir auf die Strangpresstoleranz der Wanddicke — ein Rohr unter Nennwand besteht die Durchmesserlehre und knickt trotzdem an der Zwinge ein, deshalb lehren wir die Wand und nicht nur den Außendurchmesser.
- Harte KunststoffeÜberallVerbreitung 5 von 5NiedrigRelative Kosten 1 von 5Beherrschend für Griffe und Gehäuse; günstigster KonstruktionswerkstoffEinkäufersichtKunststoff im Wareneingang ist über Güte und Füllstoff definiert und nicht über das Wort „Nylon“: PA6 unverstärkt und PA6-GF30 unterscheiden sich in der Steifigkeit um rund den Faktor drei, und der Glasfaseranteil ist die Zeile, die am häufigsten stillschweigend aus einer Stückliste verschwindet.FertigungssichtFeuchte nehmen wir bei Polyamid ernst, weil es hygroskopisch ist — unverschlossen gelagertes Granulat hydrolysiert im Plastifizierzylinder und ergibt Teile, die richtig aussehen und am Dom brechen, deshalb wird es vor jedem Lauf spezifikationsgemäß getrocknet.
- GriffcompoundsÜberallVerbreitung 5 von 5Eher niedrigRelative Kosten 2 von 5Der weich umspritzte Griff ist heute ein Standard-ErgonomieargumentEinkäufersichtSpezifizieren Sie das Elastomer über die Shore-A-Härte und über das, woran es haften muss; ein TPR, das auf Polypropylen richtig ist, delaminiert auf Polyamid, und ein sich ablösender Griff ist eine Gewährleistungsrückgabe, auch wenn das Werkzeug noch funktioniert.FertigungssichtDie Haftung beim Umspritzen ist chemisch und nicht mechanisch, deshalb stimmen wir die Elastomerfamilie auf das Substrat ab und halten die Grenzflächentemperatur — ein kaltes Substrat ergibt eine Verbindung, die die Montage übersteht und in der Hand versagt.
- HolzGelegentlichVerbreitung 2 von 5MittelRelative Kosten 3 von 5Traditioneller Stielwerkstoff für Spaten und Gabeln; teurer als KunststoffEinkäufersichtDie Holzfeuchte ist die ganze Spezifikation: Ein bei 18 % gefügter Stiel, der in einen beheizten europäischen Innenraum geliefert wird, schwindet in seiner Zwinge und lockert sich, die zu vereinbarende Zahl ist also die Holzfeuchte nach Kammertrocknung zum Zeitpunkt des Verpackens und nicht die Holzart allein.FertigungssichtWir achten eher auf den Faserauslauf als auf das Oberflächenbild — ein Stiel, dessen Faser innerhalb der Schaftlänge seitlich austritt, bricht unter Hebelbelastung quer zur Faser, wie sauber das Finish auch aussieht.
- GewebeGelegentlichVerbreitung 2 von 5NiedrigRelative Kosten 1 von 5Nur Handschuhe und Gurte; geringe Kosten, auf wenige SKUs begrenztEinkäufersichtTextil kommt in eine Metallwaren-Stückliste als die Position, die am ehesten das chemische Compliance-Risiko trägt — Farbstoffe, Beschichtungen und jedes Lederbesatzteil sind das, worauf eine REACH- oder Proposition-65-Frage zuerst zielt, nicht der Stahl.FertigungssichtDie Dehnung des Zuschnitts ist unser Kontrollpunkt: Dieselbe Rolle verhält sich über ihre Breite unterschiedlich, deshalb werden die Teile nach verschachtelten Schnittbildern zugeschnitten statt einzeln, und genau das hält ein Paar Handschuhe zu einem zueinander passenden Paar.
4.2 Umformen
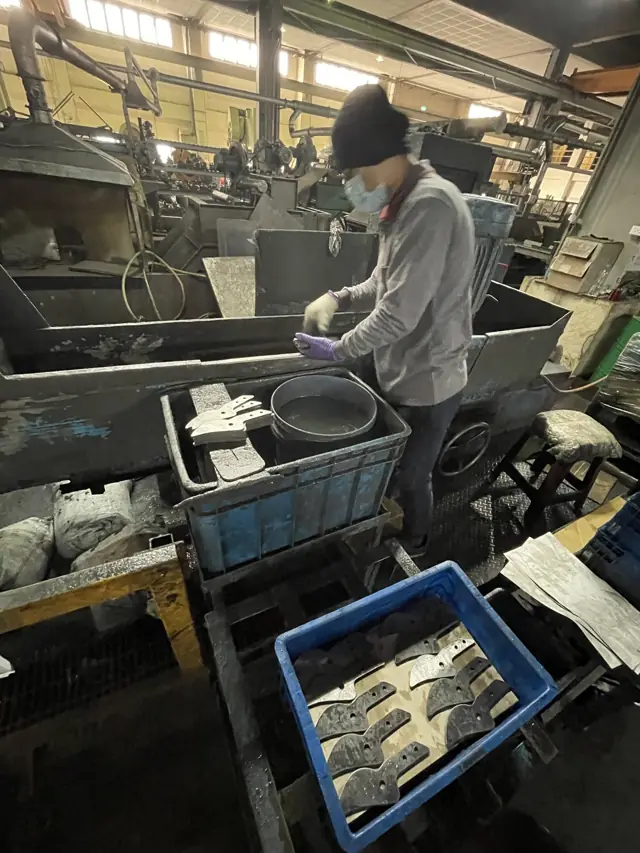
„Umformen“ ist nicht eine Operation. Eine Klinge kann aus dem Band gestanzt, für den Faserverlauf warmgeschmiedet oder für ein Kleinserienprofil lasergeschnitten werden, und jede Route erzeugt einen anderen Schneidenzustand, ein anderes Toleranzband und andere Werkzeugkosten.
- Was hereinkommt
- Vorbereitetes Metall, ein freigegebenes Profil und ein gepflegter Gesenksatz.
- Kontrollpunkt
- Presskraft, Hubfolge und Schnittspalt entscheiden, ob Stück eins und Stück fünfzigtausend dasselbe Teil sind.
- Ein Einkäufer sollte fragen
- Welches einzelne Maß oder welcher Schneidenzustand zählt für das fertige Werkzeug am meisten?
- OptionWie verbreitetRelative KostenWarum es zählt
- StanzenÜberallVerbreitung 5 von 5NiedrigRelative Kosten 1 von 5der Standard für Klingen und Halter in SerieEinkäufersichtStanzen ist je Stück günstig und in der Änderung teuer: Das Werkzeug trägt die Geometrie, deshalb ist eine Profiländerung nach der Werkzeugfreigabe eine Werkzeugkostenposition und ein Neustart der Lieferzeit, und dies ist das Tor, an dem eine Zeichnung aufhören sollte, sich zu bewegen.FertigungssichtDer Schnittspalt wird als Prozentsatz der Blechdicke eingestellt, und er entscheidet über die Grathöhe und die Tiefe der Glattschnittzone an der Schnittfläche — zu eng und das Werkzeug bricht aus, zu offen und die Kante rollt sich, deshalb stimmen wir ihn auf den Werkstoff ab und nicht auf die Gewohnheit.
- WarmschmiedenGelegentlichVerbreitung 2 von 5Eher hochRelative Kosten 4 von 5Schwerere Werkzeugköpfe; teurer und seltener im Massen-DIYEinkäufersichtSie bezahlen den Faserverlauf und nicht das Gewicht: Das Schmieden richtet den Werkstoff entlang der Form aus, sodass der Kraftfluss durchgehend bleibt, und deshalb übersteht eine geschmiedete Angel Hebelbelastungen, an denen eine gleich dicke gestanzte bricht.FertigungssichtWir achten auf die Endschmiedetemperatur und den Beschnitt des Grats — ein zu kalt ausgeschmiedetes Teil verfestigt ungleichmäßig und trägt Eigenspannungen in das Abschrecken hinein, wo sie zu Verzug werden, den niemand mehr wirtschaftlich richten kann.
- KaltschmiedenGelegentlichVerbreitung 2 von 5MittelRelative Kosten 3 von 5Festere Kleinteile wie Drehbolzen; moderate MehrkostenEinkäufersichtDas Kaltschmieden verfestigt das Teil, während es es formt, deshalb kommt ein kaltgeschmiedeter Bolzen oder Niet fester an, als der Stab war, aus dem er stammt, und hält in Serie bei gleichem Preis eine engere Durchmessertoleranz als die Zerspanung.FertigungssichtDie Grenze ist die Umformbarkeit und nicht die Kraft: Der Werkstoff verträgt nur eine endliche Formänderung, bevor er reißt, deshalb teilen wir die Form auf mehrere Folgestationen auf, statt sie in einem Hub zu erzwingen, und führen ein Zwischenglühen ein, wenn die Geometrie es verlangt.
- LaserschneidenGelegentlichVerbreitung 2 von 5Eher hochRelative Kosten 4 von 5Kleinserien oder Premium-Klingenprofile; teuer je TeilEinkäufersichtDer Laser ist die richtige Antwort für Kleinserien und Prototypenprofile, weil er die Werkzeugkosten vollständig entfallen lässt, aber er hinterlässt an der Schnittkante eine Wärmeeinflusszone, die bei jedem Teil, das eine Schneide tragen soll, vor dem Härten abgetragen werden muss.FertigungssichtWir behandeln die Schnittkante als unfertig — die Neuschmelzschicht und der Härtegradient neben der Schnittfuge verhalten sich beim Abschrecken anders, deshalb bekommt ein lasergeschnittenes Klingenprofil an der Schneide ein Aufmaß zum Abtragen.
- RohrziehenRegelmäßigVerbreitung 3 von 5MittelRelative Kosten 3 von 5Stiele für Gabeln, Spaten, Astscheren; moderate Kosten, recht verbreitetEinkäufersichtDas Ziehen legt Durchmesser und Wand zugleich fest, und die Wand ist es, die die Biegelast trägt: Zwei Schäfte, die mit demselben Außendurchmesser angeboten werden, können sich in der Steifigkeit um ein Drittel unterscheiden, spezifizieren Sie die Wanddicke also ausdrücklich, sonst kaufen Sie Optik.FertigungssichtDie Geradheit nach dem Ziehen ist der Kontrollpunkt bei langen Schäften — Eigenspannungen aus dem Ziehstein zeigen sich als Krümmung über zwei Meter Länge, deshalb richten und spannungsarmglühen wir, statt Teile nach Augenmaß auszusortieren.
- RohrbiegenRegelmäßigVerbreitung 3 von 5Eher niedrigRelative Kosten 2 von 5Biegt Standardrohr zu Stielen und Rahmen; günstiger als ZiehenEinkäufersichtDie zu spezifizierende Zahl ist der Biegeradius auf der Mittellinie im Verhältnis zum Rohrdurchmesser: Ein enger Radius dünnt die äußere Wand aus und wirft die innere in Falten, und genau dort reißt ein gebogener Stiel im Einsatz irgendwann.FertigungssichtBei dünnwandigen Biegungen arbeiten wir mit einem Dorn, weil das Rohr innere Stützung braucht, um seinen Querschnitt zu halten — ohne sie ovalisiert die Biegung, und ein ovales Rohr nimmt die Zwinge nicht auf, die für ein rundes ausgelegt wurde.
- RundknetenGelegentlichVerbreitung 2 von 5Eher niedrigRelative Kosten 2 von 5Verjüngt oder fügt Rohrenden; Nischenschritt, geringe KostenEinkäufersichtDas Rundkneten ist der günstige Weg, ein Rohrende zu verjüngen oder zu schließen, und es kostet kein Material, aber der reduzierte Querschnitt ist kaltverfestigt und etwas härter — ein fairer Tausch an einem Stielende, ein schlechter an einem Teil, das danach geschweißt werden muss.FertigungssichtDie Werkzeugausrichtung ist alles: Ein außermittig angesetztes Rundkneten erzeugt eine Verjüngung, die gut aussieht und schief in ihrer Zwinge sitzt, deshalb stellen wir die Konzentrizität an der Vorrichtung ein, statt sie nachgelagert zu korrigieren.
- HolzdrechselnGelegentlichVerbreitung 2 von 5MittelRelative Kosten 3 von 5Gedrechselte Holzstiele für traditionelle Linien; teurer als SpritzgießenEinkäufersichtGedrechselt wird nach dem Schnitt bezahlt und nicht nach dem Holz, und jeder zusätzliche Wulst und jeder Absatz in einem Stielprofil ist eine weitere Operation — ein einfacheres Profil in einem besser getrockneten Rohling ist ein festerer Stiel zu einem niedrigeren Preis als umgekehrt.FertigungssichtWir drehen mit Aufmaß und lassen den Rohling vor dem Fertigschnitt ruhen, weil Holz sich bewegt, sobald Material abgetragen ist; dass diese Ruhezeit übersprungen wird, ist der Grund, warum manche gedrechselten Stiele im Winter leicht oval aus dem Lager kommen.
- SpritzgießenÜberallVerbreitung 5 von 5Eher niedrigRelative Kosten 2 von 5Beherrschendes Verfahren für Kunststoffgriffe und -gehäuse; geringe StückkostenEinkäufersichtDie Stückkosten sinken mit der Menge und steigen mit Wanddicke und Zykluszeit, der größte Hebel auf den Preis eines gespritzten Griffs ist also die Konstruktion und nicht die Verhandlung — dicke Rippen kühlen langsam und sind doppelt teuer.FertigungssichtEinfallstellen und Bindenähte steuern wir über die Anschnittlage und nicht in der Politur — eine Bindenaht, an der zwei Fließfronten zusammentreffen, ist eine echte Festigkeitsunstetigkeit, deshalb wird sie aus dem Kraftfluss herausgelegt.
- Zweikomponenten-UmspritzenHäufigVerbreitung 4 von 5Eher hochRelative Kosten 4 von 5Üblich für Weichgriffe; teureres Werkzeug als einfaches SpritzgießenEinkäufersichtDas Zweikomponentenwerkzeug ist ein einziges Werkzeug, das ein fertiges Zweistoffteil erzeugt, es kostet also vorab mehr und je Stück weniger als getrenntes Spritzen und Montieren, und es beseitigt den Ablöseausfall, den ein aufgeklebter Griff mitbringt.FertigungssichtDie zweite Komponente muss auf ein Substrat treffen, das chemisch noch aufnahmefähig ist, und deshalb werden beide Schüsse in einer Maschine nacheinander gefahren statt zwischengelagert — eine kalte, gealterte erste Komponente macht aus einem angebundenen Griff eine Hülse.
- TauchformenRegelmäßigVerbreitung 3 von 5Eher niedrigRelative Kosten 2 von 5Taucht Werkzeugenden für Griffbeschichtungen; einfaches, recht günstiges VerfahrenEinkäufersichtDas Tauchformen ergibt ein gepolstertes Stielende mit den geringsten Werkzeugkosten aller Griffverfahren, aber die Schichtdicke wird über den Prozess und nicht über das Werkzeug bestimmt, vereinbaren Sie also einen Dickenbereich und einen Aushärtestandard statt eines einzelnen Werts.FertigungssichtAusziehgeschwindigkeit und Vorwärmung bestimmen die Filmdicke, deshalb steuern wir beide und nicht allein die Tauchzeit — ein hastiges Ausziehen lässt den Film an der Schulter dünn werden, und genau dort wird der Griff gegriffen.
4.3 Wärmebehandlung
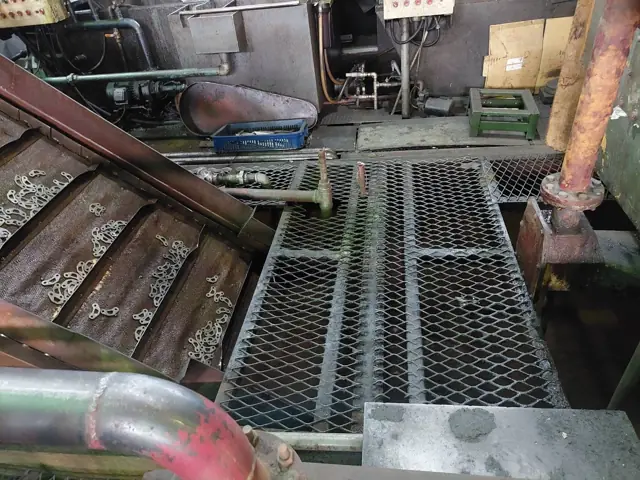
Härte entsteht hier, sie wird nicht gekauft. Derselbe Stahl kann dieses Tor weich und zäh oder hart und spröde verlassen, deshalb wird Härte als Band und nicht als Höchstwert spezifiziert. Lokales Härten erfasst nur die Arbeitsschneide und lässt den Körper duktil.
- Was hereinkommt
- Umgeformte Stahlteile und ein definiertes Härteband.
- Kontrollpunkt
- Temperatur, Abschreckgeschwindigkeit und Anlassen bestimmen Härte, Zähigkeit und den Verzug des Teils.
- Ein Einkäufer sollte fragen
- Welches Härteband braucht die Arbeitsschneide, und was gibt sie dafür auf?
- OptionWie verbreitetRelative KostenWarum es zählt
- DurchhärtenRegelmäßigVerbreitung 3 von 5Eher niedrigRelative Kosten 2 von 5Härtet massive Stahlteile wie Kellenblätter; einfach, geringe KostenEinkäufersichtDas Durchhärten macht den gesamten Querschnitt hart, was für ein Kellenblatt richtig und für alles falsch ist, was Stöße aufnehmen muss, denn einem vollständig gehärteten Teil bleibt nichts Duktiles mehr, das nachgeben könnte, bevor es reißt.FertigungssichtDie Querschnittsdicke bestimmt die Abschreckwirkung — derselbe Stahl härtet in einer dünnen Klinge durch und in einer dicken nur randnah, deshalb stellen wir das Abschrecken auf den Querschnitt ein und nicht auf die Güte.
- VergütenHäufigVerbreitung 4 von 5Eher niedrigRelative Kosten 2 von 5Standardbehandlung für Federstahlklingen und Federn; geringe KostenEinkäufersichtHärte ist ohne den Anlassschritt dahinter bedeutungslos: Frisch abgeschreckter Stahl ist hart und spröde, und erst das Anlassen kauft die Zähigkeit zurück, fragen Sie also nach dem Härteband nach dem Anlassen und nach der Toleranz darauf.FertigungssichtWir lassen zügig nach dem Abschrecken an, statt Teile liegen zu lassen — nicht angelassener Martensit steht unter enormen Eigenspannungen, und eine über Nacht stehen gebliebene Charge kann im Korb reißen, bevor sie jemand angefasst hat.
- Induktives (lokales) HärtenRegelmäßigVerbreitung 3 von 5MittelRelative Kosten 3 von 5Härtet nur die Schneide; erfordert eigene Anlagen, moderate KostenEinkäufersichtDas lokale Härten setzt Härte nur dort, wo das Werkzeug schneidet, und lässt den Körper duktil, was für ein Gartenscherenmesser die richtige Antwort ist; zu spezifizieren sind die Einhärtetiefe und wo die gehärtete Zone beginnt und endet.FertigungssichtInduktorgeometrie und Verweilzeit entscheiden über das Härtebild, deshalb weisen wir das Bild durch Schliff und Ätzung einer Probe nach, statt einer Oberflächenhärtemessung zu vertrauen, die nicht sehen kann, wie tief die Randschicht tatsächlich reicht.
- LösungsglühenSeltenVerbreitung 1 von 5MittelRelative Kosten 3 von 5Wärmebehandlung speziell für Edelstahl; außerhalb hochwertiger Edelstahllinien seltenEinkäufersichtDies ist ein edelstahlspezifischer Schritt, der Carbide wieder in Lösung bringt und die Korrosionsbeständigkeit nach dem Umformen oder Schweißen wiederherstellt; ohne ihn kann ein geschweißtes Edelstahlteil in einer Linie entlang der Wärmeeinflusszone rosten.FertigungssichtDie Abkühlgeschwindigkeit aus der Lösungstemperatur ist der ganze Punkt — kühlt man zu langsam durch den Sensibilisierungsbereich, scheiden sich Chromcarbide an den Korngrenzen aus und machen die gerade bezahlte Behandlung zunichte.
- SpannungsarmglühenGelegentlichVerbreitung 2 von 5NiedrigRelative Kosten 1 von 5Verringert Verzug nach dem Umformen; günstiger, gelegentlicher ZusatzschrittEinkäufersichtDas Spannungsarmglühen ist ein günstiger Versicherungsschritt und kein Festigkeitsschritt: Es baut die durch das Umformen eingebrachten Eigenspannungen ab, damit sich das Teil später nicht bewegt, und es ist die Abhilfe für Bauteile, die die Toleranz im Lager verlassen statt auf der Linie.FertigungssichtWir glühen nach dem starken Umformen und vor der Endbearbeitung spannungsarm, denn danach zu glühen verschiebt nur das fertige Maß — die Reihenfolge der Operationen ist es, wo dieser Schritt seine Kosten verdient.
- Härteklassierung nach GüteGelegentlichVerbreitung 2 von 5NiedrigRelative Kosten 1 von 5Sortiert die Ausbringung in Härteklassen; günstiger QC-Schritt, nicht überall üblichEinkäufersichtDie Härteklassierung sortiert die Ausbringung in Härtebereiche, statt einen einzelnen Mittelwert hinzunehmen, und sie macht aus einer Härtezahl eine Zusage — ein Mittelwert von 58 HRC sagt nichts darüber, wie viele Teile die Linie mit 52 verlassen haben.FertigungssichtWir behandeln das Band als Prozesskontrolle und nicht als Sortiervorgang: Wenn Teile sortiert werden müssen, um das Band zu halten, driftet das Abschrecken, und die sinnvolle Antwort ist, den Ofen zu richten, statt die Ausbringung zu klassieren.
4.4 Werkzeugbau
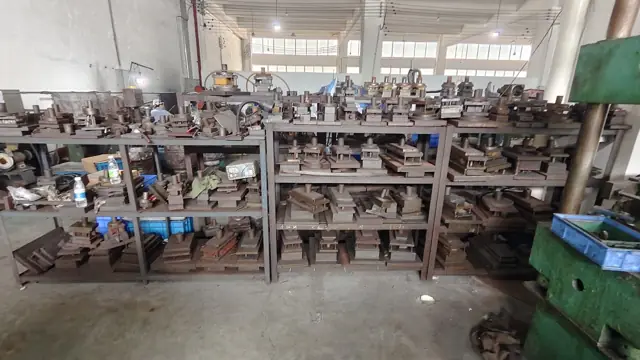
Werkzeug ist der Teil eines Programms, den ein Einkäufer nie sieht und immer bezahlt. Ein verschlissenes Gesenk versagt nicht laut; es driftet, und die Drift zeigt sich als ein Maß, das über eine Serie hinweg langsam aus der Toleranz läuft.
- Was hereinkommt
- Freigegebene Geometrie sowie Gesenke und Vorrichtungen in bekanntem Zustand.
- Kontrollpunkt
- Werkzeugzustand und Wartungsintervall sind es, die über eine lange Serie wiederholbare Geometrie halten.
- Ein Einkäufer sollte fragen
- Welches Merkmal hängt eher von der Werkzeugwiederholbarkeit als vom Können des Bedieners ab?
- OptionWie verbreitetRelative KostenWarum es zählt
- FolgeverbundwerkzeugeHäufigVerbreitung 4 von 5Eher hochRelative Kosten 4 von 5Stanzwerkzeug für hohe Stückzahlen; teure Investition, bei großen Marken üblichEinkäufersichtEin Folgeverbundwerkzeug ist eine Investitionsposition, die sich in Serie über Stückpreis und Lieferzeit zurückverdient, und es ist üblicherweise die größte einzelne Werkzeugposition in einem OEM-Programm — regeln Sie Eigentum und Amortisation schriftlich, bevor es geschnitten wird.FertigungssichtDas Streifenbild entscheidet über die Materialausnutzung, und die Ausnutzung ist die stille Hälfte der Teilekosten — ein verschachteltes Streifenbild, das wenige Millimeter Vorschub spart, rechnet sich über eine Serie weit schneller als jeder Gewinn an Pressenhubzahl.
- EinzelstationsgesenkeRegelmäßigVerbreitung 3 von 5Eher niedrigRelative Kosten 2 von 5Einfaches Werkzeug für kleine Stanzserien; günstiger als FolgeverbundwerkzeugeEinkäufersichtEinzelstationswerkzeuge sind die richtige Wirtschaftlichkeit unterhalb der Menge, ab der sich ein Folgeverbundwerkzeug zurückverdient: günstiger zu schneiden, langsamer zu fahren und weit günstiger zu ändern, solange ein Profil noch nicht steht.FertigungssichtDer Tausch besteht im Handling zwischen den Stationen, und dort kommt der Lagefehler herein, deshalb spannen wir den Transfer in eine Vorrichtung statt in die Hand des Bedieners — Wiederholbarkeit an einer Station ist einfach, Wiederholbarkeit zwischen ihnen ist die eigentliche Arbeit.
- Beschneide- und LochwerkzeugeRegelmäßigVerbreitung 3 von 5Eher niedrigRelative Kosten 2 von 5Sekundäre Stanzoperationen; moderate Werkzeugkosten, recht verbreitetEinkäufersichtIn diesen Sekundärwerkzeugen werden Lochlage und Kantenzustand tatsächlich festgelegt, deshalb wird eine Zeichnung, die das Loch gegen die Teilekontur statt gegen ein Bezugssystem toleriert, von jedem Lieferanten, der sie kalkuliert, anders ausgelegt.FertigungssichtWir lochen vor dem Härten, wo die Konstruktion es zulässt, denn ein Loch in gehärtetem Stahl braucht Schleifen oder Erodieren und macht aus einer günstigen Operation eine teure.
- SpritzgussformenÜberallVerbreitung 5 von 5HochRelative Kosten 5 von 5Für jedes Kunststoffteil nötig; die teuerste WerkzeugkategorieEinkäufersichtDie Form ist in einem Kunststoffprogramm meist der größte Werkzeugkostenblock, und was Sie kaufen, sind Stahlgüte und Kavitätenzahl — ein durchgehärtetes Werkzeug kostet mehr und übersteht die Stückzahlen, die ein vorvergütetes nicht schafft.FertigungssichtDie Kühlkanalführung im Werkzeug bestimmt Zykluszeit und Verzug zugleich, deshalb behandeln wir den Wasserkreislauf als Teil der Teilekonstruktion; ein ungleichmäßig kühlendes Werkzeug erzeugt Teile, die sich verziehen, ganz gleich wie die Maschine eingestellt wird.
- SchweißvorrichtungenGelegentlichVerbreitung 2 von 5NiedrigRelative Kosten 1 von 5Einfache Vorrichtungen für Schweißbaugruppen; günstig, nur gelegentlich genutztEinkäufersichtEine Vorrichtung ist günstig, und sie ist der einzige Grund, warum ein geschweißter Rahmen bei der ersten und der letzten Einheit einer Serie dieselbe Form hat — ihr Fehlen zeigt sich als Baugruppen, die man zwingen muss, damit ihre eigenen Verbindungselemente passen.FertigungssichtWir legen Vorrichtungen für die Wärme aus und nicht nur für die Lage: Eine Vorrichtung, die einen Rahmen während des Schweißens starr spannt, friert den Verzug ein, deshalb muss die Spannfolge der Baugruppe erlauben, sich zu bewegen und sich danach zu setzen.
- MontagevorrichtungenRegelmäßigVerbreitung 3 von 5NiedrigRelative Kosten 1 von 5Hält die Montage über Linien hinweg gleich; geringe Werkzeugkosten je StückEinkäufersichtMontagevorrichtungen sind es, die Handmontage über Schichten und Linien hinweg wiederholbar machen, und sie sind günstig genug, dass ihr Fehlen eine Prozessentscheidung ist und keine Kostenentscheidung.FertigungssichtDie Vorrichtung, an der uns am meisten liegt, ist die, die den falschen Zusammenbau physisch unmöglich macht — Poka-Yoke-Geometrie fängt ein verkehrt herum eingelegtes Bauteil am Arbeitsplatz ab, wo es nichts kostet, statt erst bei der Endfunktionsprüfung.
- LehrenRegelmäßigVerbreitung 3 von 5NiedrigRelative Kosten 1 von 5Prüfmittel für Maße; günstig, über Linien hinweg mäßig verbreitetEinkäufersichtLehren sind es, die ein Prüfergebnis zwischen Ihrer und unserer Qualitätssicherung vergleichbar machen; ohne eine vereinbarte Lehre können zwei ehrliche Messungen desselben Merkmals berechtigt voneinander abweichen, und es gibt nichts, woran sich der Streit entscheiden ließe.FertigungssichtWir kalibrieren nach Plan und dokumentieren es, denn eine unkalibrierte Grenzlehre versagt nicht laut — sie driftet und lässt stillschweigend Teile durch, die sie hätte anhalten müssen, solange niemand sie prüft.
4.5 Fügen und Montage
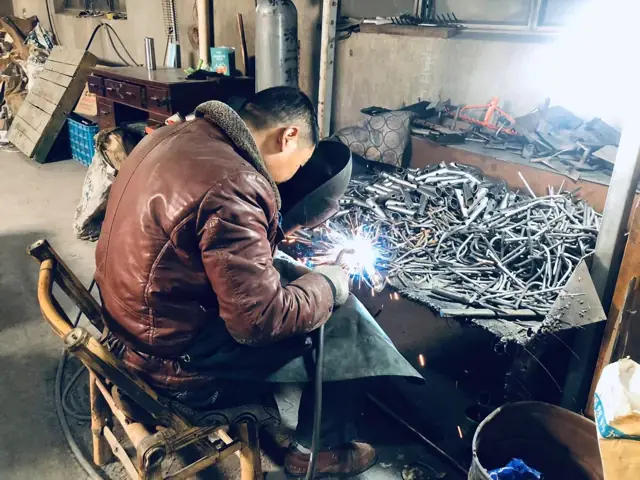
Die meisten Feldausfälle bei Handwerkzeug sind Gelenkausfälle, keine Werkstoffausfälle. Der Drehpunkt einer Gartenschere trägt die gesamte Schnittlast, und wie er gefügt ist, entscheidet, ob das Werkzeug nach zehntausend Schnitten noch fluchtet.
- Was hereinkommt
- Vorbereitete Bauteile, Fügestellen und eine vereinbarte Montagefolge.
- Kontrollpunkt
- Passung, Wärmeeintrag und Reihenfolge müssen die Fluchtung und den Kraftfluss durch das Gelenk schützen.
- Ein Einkäufer sollte fragen
- Welches Gelenk trägt Last, und welches bestimmt die Fluchtung?
- OptionWie verbreitetRelative KostenWarum es zählt
- NietenÜberallVerbreitung 5 von 5NiedrigRelative Kosten 1 von 5Standard-Drehpunkt für Scheren und Gartenscheren; günstig und verbreitetEinkäufersichtDer Drehpunktniet ist die eine Verbindung, die darüber entscheidet, ob eine Gartenschere nach einer Saison noch sauber schneidet, und er wird über die Klemmkraft und darüber spezifiziert, ob er nachgespannt werden kann, nicht über den Nietdurchmesser allein.FertigungssichtUnser Kontrollpunkt ist die Setzkraft und nicht die Setzhöhe — ein auf das richtige Maß, aber mit der falschen Kraft geschlossener Niet ergibt einen Drehpunkt, der sich auf der Werkbank richtig anfühlt und sich nach einigen tausend Zyklen lockert.
- SchraubverbindungenRegelmäßigVerbreitung 3 von 5Eher niedrigRelative Kosten 2 von 5Einstellbare Drehpunkte oder Stielbefestigung; kostet mehr als NietenEinkäufersichtDer verschraubte Drehpunkt ist die servicefähige Antwort: Er kann vom Anwender nachgespannt werden und ist das, was erlaubt, ein Werkzeug mit einer Schärf- oder Wartungsgeschichte zu verkaufen — um den Preis eines Verbindungselements, das auch verloren gehen kann.FertigungssichtWir spezifizieren die Sicherung zusammen mit dem Verbindungselement — ein Polyamideinsatz oder eine Klebstoffbeschichtung im Gewinde ist es, was einen Drehmomentwert nach Vibration bedeutsam hält, und sie ist ein Verbrauchsmerkmal, das wiederholtes Zerlegen nicht übersteht.
- SchnappverbindungHäufigVerbreitung 4 von 5NiedrigRelative Kosten 1 von 5Kunststoffgehäuse rasten ineinander; günstig, sehr verbreitet bei MassenwerkzeugEinkäufersichtSchnappverbindungen beseitigen Verbindungselemente und Montagearbeit vollständig, weshalb sie Massenmarktgehäuse beherrschen; die Konstruktionsfrage ist, ob die Verbindung je wieder geöffnet werden muss, denn die meisten Schnappverbindungen sind für einmaliges Schließen ausgelegt.FertigungssichtDie Dehnung des Schnapphakens beim Fügen entscheidet, ob eine Schnappverbindung hält — eine Überdehnung bricht den Haken nicht, sie lässt ihn kriechen, und das Gehäuse, das bei der Montage straff einrastete, klappert, bis es im Regal ankommt.
- PressverbindungRegelmäßigVerbreitung 3 von 5NiedrigRelative Kosten 1 von 5Zwinge auf Stiel oder Klingenangel; günstige, verbreitete MontagemethodeEinkäufersichtEine aufgepresste Zwinge oder Angel hält allein über das Übermaß, die Festigkeit der Verbindung lebt also vollständig in einem Toleranzpaar — spezifizieren Sie die Passung und nicht den Nenndurchmesser, sonst vertrauen Sie darauf, dass sich zwei unabhängige Toleranzketten treffen.FertigungssichtWir kontrollieren beide Hälften des Übermaßes statt nur einer, denn eine Passung, die am lockeren Ende beider Toleranzen gefügt wird, lässt sich trotzdem zusammenpressen und trägt die Last einfach nicht, für die sie ausgelegt war.
- PunktschweißenGelegentlichVerbreitung 2 von 5Eher niedrigRelative Kosten 2 von 5Fügt Metallrahmen-Baugruppen; moderate Kosten, bei Handwerkzeug seltenerEinkäufersichtPunktschweißen ist an Blechbaugruppen schnell und günstig, und seine Schwäche ist, dass die Qualität von außen unsichtbar bleibt: Ein Punkt, der identisch aussieht, kann bei falschem Strom oder falscher Elektrode einen Bruchteil der Festigkeit haben.FertigungssichtWir prüfen über zerstörende Schälversuche an Stichproben und nicht nach dem Erscheinungsbild, denn die Schweißlinse liegt im Inneren der Verbindung — ein Eindruck an der Oberfläche belegt, dass die Elektrode angekommen ist, nicht dass der Werkstoff verschmolzen ist.
- MIG-SchweißenGelegentlichVerbreitung 2 von 5MittelRelative Kosten 3 von 5Schweißt schwerere Langstielwerkzeuge; teurer als PunktschweißenEinkäufersichtMIG passt zu den schwereren Langstielbaugruppen, in denen eine durchgehende Naht echte Last trägt, und es bringt Wärmeverzug mit sich, deshalb braucht jedes Teil, das gerade bleiben muss, eine Vorrichtung und häufig danach einen Schritt Spannungsarmglühen.FertigungssichtDie Größe, die wir steuern, ist der Wärmeeintrag und nicht die Schweißgeschwindigkeit allein — dieselbe Naht zu heiß gelegt brennt dünne Wand durch, zu kalt gelegt hinterlässt sie Bindefehler, und nur eines von beiden ist für den Schweißer sichtbar.
- HartlötenSeltenVerbreitung 1 von 5Eher hochRelative Kosten 4 von 5Hochwertige Verbindung Klinge–Angel; im Massenkanal selten und teuerEinkäufersichtDas Hartlöten fügt ungleiche Metalle unterhalb ihres Schmelzpunkts, und so trifft eine harte Klinge auf eine zähe Angel, ohne dass eines von beiden zerstört wird; es ist eine hochwertige Antwort für kleine Stückzahlen, deren Preis sich aus Lot und Arbeitszeit ergibt.FertigungssichtDer Fügespalt ist es, was eine Lötung funktionieren lässt — die Kapillarwirkung braucht ein enges, gleichmäßiges Spaltmaß, deshalb kontrollieren wir die Passung; ein großzügig geöffneter Spalt ergibt eine Verbindung, die überwiegend aus Lot besteht und überwiegend schwach ist.
- Umspritzte VerbindungenHäufigVerbreitung 4 von 5MittelRelative Kosten 3 von 5Bindet den Weichgriff an den Stielkörper; verbreitet in ergonomischen MittelklasselinienEinkäufersichtDas Umspritzen bindet den Griff als ein Teil an den Stiel und beseitigt damit die Abschäl- und Verdrehausfälle einer aufgeschobenen Hülse; die Spezifikation, auf die es ankommt, ist die Substratverträglichkeit, und sie wird bei der Werkstoffwahl festgelegt und nicht beim Spritzen.FertigungssichtWir behandeln die Substratoberfläche als Teil der Verbindung — Trennmittel, Staub oder ein Fingerabdruck an der Grenzfläche genügen, um aus einer chemischen Anbindung eine mechanische zu machen, deshalb ist das Handling zwischen den Schüssen geregelt.
- KlebeverbindungRegelmäßigVerbreitung 3 von 5Eher niedrigRelative Kosten 2 von 5Klebt Zwingen und Etiketten; moderate Kosten, recht verbreiteter MontageschrittEinkäufersichtDer Klebstoff ist die flexible Antwort für Zwingen und Etiketten, und seine Leistung ist vollständig eine Funktion von Oberflächenvorbereitung und Aushärtebedingungen, womit er die Verbindung ist, die am empfindlichsten auf einen Schicht- oder Jahreszeitenwechsel reagiert.FertigungssichtWorauf wir vorbereiten, ist die Oberflächenenergie — eine entfettete und aufgeraute Oberfläche bindet an, eine spritzfrische Polyolefinoberfläche nicht, gleich welcher Klebstoff im Datenblatt steht.
4.6 Oberflächenbehandlung
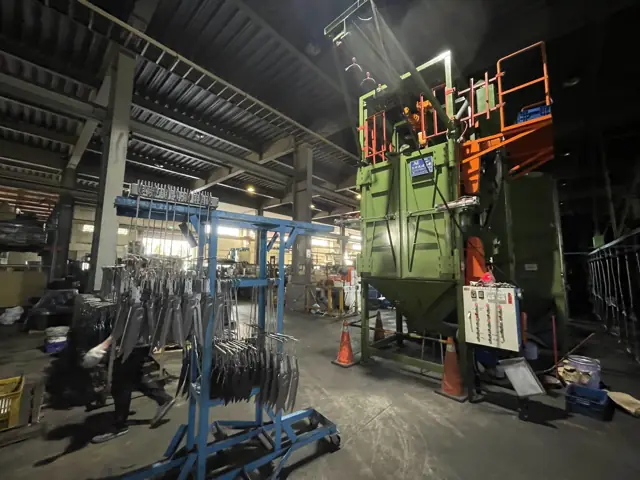
Eine Schutzoberfläche ist ein Aufbau, keine Farbe. Vorbehandlung, Schutzschicht und Decklack sind drei getrennte Kosten und drei getrennte Kontrollpunkte, und die Salzsprühleistung entsteht aus dem gesamten Aufbau, nicht aus der sichtbaren Oberschicht.
- Was hereinkommt
- Eine gereinigte, vorbehandelte Oberfläche und eine definierte Behandlungsroute.
- Kontrollpunkt
- Vorbehandlung, Deckung in Ecken und Aushärtung müssen zu der Belastung passen, der das Werkzeug tatsächlich ausgesetzt ist.
- Ein Einkäufer sollte fragen
- Welcher Umgebung und welcher Lebensdauer ist das Produkt ausgesetzt — und wie viele Stunden muss es ihr standhalten?
- OptionWie verbreitetRelative KostenWarum es zählt
- VerzinkenÜberallVerbreitung 5 von 5NiedrigRelative Kosten 1 von 5Günstiger Standard-Rostschutz für kleine Stahlteile und KlingenEinkäufersichtZink ist ein Opferschutz, was Sie kaufen, sind also Schichtdicke und Passivierung und nicht Optik: Die Schicht korrodiert anstelle des Stahls, und die Salzsprühstunden skalieren damit, wie viel davon vorhanden ist.FertigungssichtBei gehärteten Teilen achten wir auf Wasserstoffversprödung — das Galvanisieren lädt Wasserstoff in hochharten Stahl ein, und das Tempern, das ihn wieder austreibt, muss innerhalb weniger Stunden nach dem Beschichten erfolgen, sonst ist das Teil bereits geschädigt.
- Nickel-Chrom-BeschichtungGelegentlichVerbreitung 2 von 5Eher hochRelative Kosten 4 von 5Dekorative Premiumoptik; teurer, vor allem in gehobenen LinienEinkäufersichtNickel-Chrom ist ein dekorativer Aufbau und keine einzelne Schicht: Die Korrosionsbeständigkeit steckt im Nickel darunter und das Chrom ist nur eine dünne glänzende Deckschicht, eine Spezifikation, die allein Chrom nennt, hat also das Falsche spezifiziert.FertigungssichtDie Deckung in Vertiefungen ist die Stelle, an der dieses Finish versagt — der Galvanikstrom folgt der Geometrie, Innenecken und verdeckte Partien erhalten also den geringsten Niederschlag, und genau dort zeigt sich der erste Rost.
- DacrometSeltenVerbreitung 1 von 5Eher hochRelative Kosten 4 von 5Spezielle Korrosionsschutzschicht; bei Consumer-Gartenwerkzeug selten und teuerEinkäufersichtEine Zinklamellenbeschichtung liefert hohe Salzsprühbeständigkeit bei geringer Schichtdicke und ohne das Wasserstoffversprödungsrisiko der Galvanik, weshalb sie an hochfesten Verbindungselementen auftaucht und bei Consumer-Werkzeug selten, wo sie sich über den Preis kaum rechtfertigen lässt.FertigungssichtEs ist ein Tauchschleuder- und Einbrennverfahren und kein Galvanikbad, die Kontrollpunkte sind also Auftragsgewicht und Einbrenntemperatur — ein nicht durchgehärteter Film sieht fertig aus und wischt sich beim Handling ab.
- PulverbeschichtenHäufigVerbreitung 4 von 5Eher niedrigRelative Kosten 2 von 5Beständige Farbgebung auf Metallköpfen; moderate Kosten, recht verbreitetEinkäufersichtPulver liefert in einem Durchgang einen dicken, beständigen, farblich abgestimmten Film ohne Lösemittel, und seine eigentliche Grenze sind die Kanten: Pulver zieht sich beim Verlaufen von einer scharfen Kante zurück, Kantenkorrosion ist also der Ausfall, gegen den konstruiert werden muss.FertigungssichtDie Vorbehandlung entscheidet weit stärker über die Haftung als die Pulverqualität — eine Phosphatierung oder eine gleichwertige Konversionsschicht ist das, worin sich der Film verankert, und eine auf ein schlecht gereinigtes Teil aufgebrachte Beschichtung besteht die Prüfung und hebt sich im Feld ab.
- NasslackRegelmäßigVerbreitung 3 von 5NiedrigRelative Kosten 1 von 5Günstige Farbschicht in preiswerteren Reihen; weniger beständig als PulverEinkäufersichtNasslack ist der günstigste Weg, Farbe auf Metall zu bringen, und der im Einsatz am wenigsten beständige, was ihn zur richtigen Antwort für eine Sichtfläche und zur falschen für eine Verschleißfläche wie ein Spatenblatt macht.FertigungssichtSchichtdickenaufbau und Aushärtung sind die Stellgrößen, und beide sind schnell falsch eingestellt — dick aufgetragener Lack, der eine schlechte Oberfläche decken soll, läuft, und zu kurz ausgehärteter Lack bleibt weich genug, um im Karton Abdrücke zu bekommen.
- KTL-BeschichtungSeltenVerbreitung 1 von 5MittelRelative Kosten 3 von 5Elektrophoretische Grundierung; bei Handwerkzeug selten, eher ein AutomobilverfahrenEinkäufersichtDie elektrophoretisch abgeschiedene Grundierung beschichtet komplexe Geometrien gleichmäßig, auch in Vertiefungen, die kein Spritzstrahl erreicht, weshalb sie ein Automobilstandard ist; an Handwerkzeug ist sie meist nur als Grundierung unter einem Decklack sinnvoll.FertigungssichtWas gekauft wird, ist das Streuvermögen — der abgeschiedene Film isoliert, während er aufbaut, und genau das treibt die Beschichtung in abgeschattete Bereiche, deshalb muss das Teil so gehängt werden, dass das Bad ablaufen kann und sich nicht fängt.
- EloxierenGelegentlichVerbreitung 2 von 5MittelRelative Kosten 3 von 5Färbt und schützt Aluminiumteile; teurer als einfacher LackEinkäufersichtDas Eloxieren wandelt die Aluminiumoberfläche selbst um, statt eine Schicht aufzutragen, es kann also nicht abplatzen; was es kann, ist zwischen Chargen und Legierungen in der Farbe schwanken, und das zählt, wenn ein Teil zu einem anderen passen muss.FertigungssichtLegierung und Zustand bestimmen die Farbe, deshalb halten wir ein farbkritisches Teil auf einer Legierung und einem Lieferanten — dasselbe Eloxalrezept auf einer anderen Charge der 6000er-Reihe kommt in einem sichtbar anderen Ton heraus.
- PolierenRegelmäßigVerbreitung 3 von 5Eher niedrigRelative Kosten 2 von 5Blanke Klingenoptik für die Regalwirkung; moderate LohnkostenEinkäufersichtPoliert wird für das Regal, und es ist Lohnarbeit, es skaliert also linear mit der Menge, statt zu sinken — an einer blanken Klinge ist es oft der größte einzelne Finishing-Kostenblock und die Stelle, an der am leichtesten überspezifiziert wird.FertigungssichtWir steuern die Körnungsfolge und nicht das abschließende Schwabbeln, denn eine übersprungene Körnung hinterlässt Riefen, die das Schwabbeln glänzender macht, statt sie zu entfernen, und die erst unter Ladenbeleuchtung sichtbar werden.
- StrahlenGelegentlichVerbreitung 2 von 5NiedrigRelative Kosten 1 von 5Oberflächenvorbereitung vor dem Beschichten; günstiger Schritt, nicht bei jeder SKUEinkäufersichtDas Strahlen ist Oberflächenvorbereitung und keine Dekoration: Es gibt einer Beschichtung Halt und entfernt Zunder, und es zu überspringen ist der häufigste Grund, warum sich eine einwandfreie Beschichtung von einem einwandfreien Teil löst.FertigungssichtStrahlmittel und Druck bestimmen das Rauheitsprofil, und vom Profil hängt die Haftung ab — zu aggressiv auf dünnem Blech bringt zudem Spannung ein und verzieht das Teil, deshalb wird der Strahlgang auf den Querschnitt abgestimmt.
- Lack oder Öl auf HolzGelegentlichVerbreitung 2 von 5NiedrigRelative Kosten 1 von 5Finish ausschließlich für Holzstiele; günstig, für Holz-SKUs relevantEinkäufersichtDie Wahl ist eine Pflegeentscheidung, die Sie für den Endanwender treffen: Lack versiegelt und platzt irgendwann ab, Öl dringt ein und muss nachgeölt werden, und jedes von beiden bedingt einen anderen Pflegehinweis auf der Verpackung.FertigungssichtDie Holzfeuchte beim Finish ist der Kontrollpunkt — ein Finish, das auf nicht ausgeglichenes Holz aufgebracht wird, schließt Feuchte ein, und der Stiel reißt später und hebt den Film von unten ab.
- HeißprägedruckRegelmäßigVerbreitung 3 von 5NiedrigRelative Kosten 1 von 5Günstiges Branding und Grafik auf Kunststoffgriffen; recht verbreitetEinkäufersichtDer Heißprägedruck bringt vollfarbige Grafik günstig auf einen gespritzten Griff und ist der Standardweg für das Branding von Kunststoff, mit der Einschränkung, dass er auf der Oberfläche sitzt und dort abreibt, wo das Werkzeug tatsächlich gehalten wird.FertigungssichtVerweilzeit, Temperatur und Druck müssen zum Substrat passen — dieselbe Folie, die sauber auf Polypropylen überträgt, bindet nicht an einen weichen TPR-Griff an, deshalb wird die Druckfläche auf das steife Bauteil gelegt.
- LasermarkierungRegelmäßigVerbreitung 3 von 5Eher niedrigRelative Kosten 2 von 5Dauerhaftes Klingen-Branding; moderate Kosten, in Premiumlinien verbreitetEinkäufersichtDie Lasermarkierung ist dauerhaft und lässt sich nicht vom Teil herunterfälschen, weshalb sie in Premiumlinien Marke, Güte und Rückverfolgbarkeitsdaten trägt, wo ein gedruckter Aufdruck sich abnutzen würde.FertigungssichtAuf gehärtetem Stahl markieren wir mit Parametern, die die Oberfläche nicht wieder anlassen — eine zu leistungsstarke Markierung setzt eine lokale Wärmeeinflusszone in eine Schneide, und das ist eine weiche Stelle genau dort, wo die Schneide arbeitet.
4.7 Prüfung und Freigabe
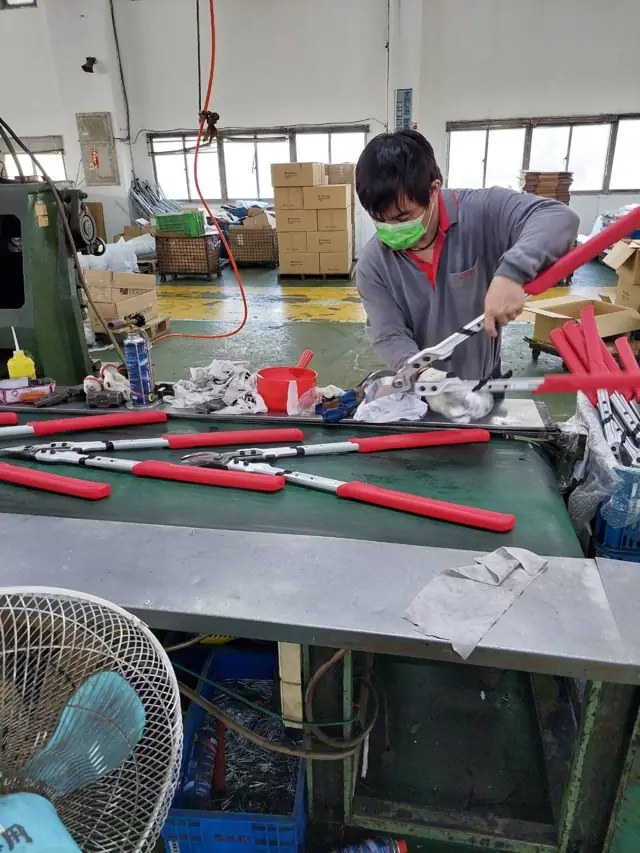
Das letzte Tor ist das einzige, das ein Einkäufer im Nachhinein prüfen kann. Stichprobenplan, gewählte Prüfungen und Freigabeprotokoll machen aus einer fertigen Palette eine belastbare kaufmännische Übergabe.
- Was hereinkommt
- Fertigware, Verpackungsvorgaben und vereinbarte Prüfpunkte.
- Kontrollpunkt
- Stichprobenplan und Freigabekriterien müssen vor der Fertigung vereinbart sein, nicht nach einer Zurückweisung.
- Ein Einkäufer sollte fragen
- Was muss vor der Freigabe nachgewiesen werden, und wer zeichnet es ab?
- OptionWie verbreitetRelative KostenWarum es zählt
- Härte-StichprobeRegelmäßigVerbreitung 3 von 5NiedrigRelative Kosten 1 von 5Chargenprüfung der Klingenhärte; günstiger RoutineschrittEinkäufersichtEine Härtezahl ist nur so gut wie der Plan, der sie hervorgebracht hat: Fragen Sie nach Prüffrequenz und Härteband, denn ein Zeugnis, das für eine ganze Lieferung eine einzige Zahl nennt, sagt Ihnen nichts über die Gleichmäßigkeit.FertigungssichtWir messen auf einer vorbereiteten Fläche und nicht durch Beschichtung oder Zunder hindurch, denn ein durch eine Schicht hindurch genommener Messwert liest zu weich und schickt jemanden auf die Suche nach einem Wärmebehandlungsproblem, das es nicht gibt.
- Öffnungs-/SchließzyklenGelegentlichVerbreitung 2 von 5Eher niedrigRelative Kosten 2 von 5Dauerprüfung für Drehpunkte von Scheren und Astscheren; moderate MehrkostenEinkäufersichtDie Zyklusprüfung ist die einzige Prüfung, die Drehpunktlockerung und Federermüdung vor dem Markt findet, und zu vereinbaren ist die Zyklenzahl unter Last mit einem definierten Bestehenskriterium — nicht einfach „sie öffnet noch“.FertigungssichtIn dieser Prüfung beobachten wir den Drehpunkt auf Verschleiß und nicht die Klinge auf Schärfe — bei fast jedem Ausfall der Zyklenfestigkeit öffnet sich zuerst die Geometrie, und der Verlust an Schnittqualität ist ein Symptom davon und kein eigener Fehler.
- SalzsprühstundenGelegentlichVerbreitung 2 von 5Eher niedrigRelative Kosten 2 von 5Korrosionsprüfung für beschichtete Teile; moderate Kosten, nicht bei jeder SKUEinkäufersichtDer Salzsprühtest ist ein vergleichendes Screening und keine Vorhersage von Jahren im Garten; er taugt dazu, einen Beschichtungslieferanten an einem Standard zu halten, und führt in die Irre, wenn er als Aussage zur Lebensdauer angeführt wird.FertigungssichtWir prüfen das montierte Teil und nicht das beschichtete Bauteil, denn das Versagen beginnt fast immer an einer Kante, einem Verbindungselement oder einer Fügestelle, an der zwei Metalle aufeinandertreffen — die flachen, einfachen Flächen sind nie das Problem.
- Maß-AQLHäufigVerbreitung 4 von 5NiedrigRelative Kosten 1 von 5Standard-Maßprüfung im Ein- und Ausgang; günstig und verbreitetEinkäufersichtDas AQL-Niveau und die Prüfnorm sind hier die kaufmännischen Bedingungen: Sie legen genau fest, wie viele Fehler ein Los enthalten darf und trotzdem angenommen wird, und sie vor der Fertigung zu vereinbaren ist das, was eine Zurückweisung sachlich verhandelbar statt persönlich macht.FertigungssichtWir führen Eingangs- und Ausgangsprüfungen auf denselben Bezügen wie die Zeichnung durch, denn ein von einer anderen Referenz aus gemessenes Maß ist ein anderes Maß, und dort beginnen die meisten Streitfälle, die wir erlebt haben.
- Schneiden- & FunktionsprüfungÜberallVerbreitung 5 von 5NiedrigRelative Kosten 1 von 5Nahezu durchgängige Schärfe- und Funktionsprüfung vor dem Packen; geringe KostenEinkäufersichtDies ist die letzte Prüfung, die abbildet, was der Endanwender in den ersten fünf Sekunden nach dem Auspacken erlebt, und sie ist günstig genug, um zu hundert Prozent statt stichprobenweise zu laufen.FertigungssichtWir verwenden ein einheitliches Schnittmedium, damit das Ergebnis über Schichten hinweg etwas bedeutet — eine subjektive Schärfeprüfung schwankt mit dem Prüfer, und sie ist die eine Prüfung, bei der diese Streuung unmittelbar beim Kunden ankommt.
- Auszugsprüfung am GelenkGelegentlichVerbreitung 2 von 5Eher niedrigRelative Kosten 2 von 5Zerstörende Prüfung genieteter oder verschraubter Gelenke; gelegentlich, moderate KostenEinkäufersichtDiese Prüfung ist zerstörend und damit eine Prozessabsicherung und kein Versandtor: Sie sagt Ihnen, dass die Verbindung, die die Linie erzeugt, in Ordnung ist, und das ist eine andere Frage als die, ob ein bestimmter Karton gut ist.FertigungssichtWir dokumentieren die Versagensart und nicht nur die Last — eine Verbindung, die durch Ausreißen des Grundwerkstoffs versagt, ist eine korrekte Verbindung an ihrer Grenze, und eine, die an der Grenzfläche versagt, ist ein Prozessproblem, unabhängig von der Zahl.
- Fallprüfung der VerpackungRegelmäßigVerbreitung 3 von 5NiedrigRelative Kosten 1 von 5Standard-Transportprüfung für Handelsverpackung; günstig und verbreitetEinkäufersichtDie Fallprüfung schützt die Marge und nicht das Produkt: Transportschäden kommen als Abzug des Händlers zurück, und die Prüfung definiert die Verpackung, die den Distributionsweg übersteht, den die Ware tatsächlich zurücklegt.FertigungssichtWir prüfen die Versandeinheit so, wie sie tatsächlich palettiert wird, denn ein Karton, der allein besteht, kann im Stapel trotzdem versagen — die meisten Transportschäden, die wir gesehen haben, sind Druck über die Zeit und kein einzelner Aufprall.
- Barcode- & EtikettenprüfungÜberallVerbreitung 5 von 5NiedrigRelative Kosten 1 von 5Pflicht-Compliance-Scan des Händlers; günstig, an jeder Einheit durchgeführtEinkäufersichtDas ist Compliance und nicht Qualität: Ein unlesbarer Barcode oder ein fehlendes Ursprungskennzeichen hält Ware in einem Verteilzentrum ebenso wirksam auf wie ein kaputtes Werkzeug, und es ist der Ausfall auf dieser Liste, der sich am günstigsten verhindern lässt.FertigungssichtWir prüfen durch Scannen unter denselben Bedingungen, die ein Händler hat, denn ein Code, der auf einem Tischscanner liest, kann an der Handlesepistole im Lager versagen, wenn Druckkontrast oder Ruhezone grenzwertig sind.
5 Materialfamilien
Neun Familien. Die Güte ist ein Kompromiss, nie ein Upgrade — jeder Härtepunkt wird mit Zähigkeit bezahlt.
Ein Gartenwerkzeug besteht selten aus einem Werkstoff. Diese neun Familien decken ein Handwerkzeugprogramm ab, und dieselben neun laufen als aktuelle Eingangsgrößen auf AsiaSource, sodass sich eine hier besprochene Güte gegen die Preisbewegung dieser Woche prüfen lässt.
Wie verbreitet ist, wie häufig die Option in Garten-Handwerkzeug vorkommt, das über den europäischen und nordamerikanischen DIY-Handel verkauft wird. Relative Kosten sind ihre Kosten gegenüber den Alternativen derselben Gruppe — eine Position, kein Preis. Beides sind ordinale Einschätzungen zu diesem Kanal, keine Marktdaten.
5.1 Klingen- und Federstahl

Kohlenstoff- und niedriglegierte Güten nehmen günstig eine harte Schneide an, müssen aber gegen Korrosion geschützt werden. Härtbare Edelstahlgüten kosten mehr je Kilo und ersparen den Beschichtungsschritt vollständig.
- Verwendet für
- Schneidklingen, Ambosse, Federn, gehärtete Arbeitsschneiden.
- Was die Kosten bewegt
- Härtere Güten halten die Schneide länger, sind aber spröder und langsamer zu zerspanen.
Häufig spezifizierte GütenSK565Mn420J2SUS420J2SUS440C
- OptionWie verbreitetRelative KostenWarum es zählt
- Klingen- und FederstahlÜberallVerbreitung 5 von 5MittelRelative Kosten 3 von 5Kernwerkstoff jeder Schneide; Kosten im MittelfeldEinkäufersichtIn dieser Familie kauft man Schnitthaltigkeit und keine Korrosionsbeständigkeit — eine Kohlenstoff- oder niedriglegierte Güte nimmt günstig eine harte, feine Schneide an und hängt danach vollständig von dem Finish ab, das darübergelegt wird.FertigungssichtGüte und Härteband müssen gemeinsam mit dem vorgesehenen Einsatz gewählt werden: Derselbe Stahl hält bei 58 HRC die Schneide und bricht an einem Astknoten aus, und bei 52 HRC stumpft er früher und übersteht denselben Astknoten.
5.2 Edelstahl

304 widersteht Korrosion am besten, lässt sich aber nicht härten und gehört daher an Körper und Verbindungselemente, nicht an Schneiden. 410 und 420 sind härtbar und sind die übliche Wahl, wenn eine Schneide zugleich Feuchtigkeit widerstehen muss.
- Verwendet für
- Korrosionsbelastete Teile, Verbindungselemente, Sprühgerätekomponenten.
- Was die Kosten bewegt
- Erspart einen Beschichtungsgang, aber der Kilopreis ist höher und die Zerspanung langsamer.
Häufig spezifizierte Güten304410420
- OptionWie verbreitetRelative KostenWarum es zählt
- EdelstahlRegelmäßigVerbreitung 3 von 5Eher hochRelative Kosten 4 von 5Hochwertige rostbeständige Klingen und Kellen; teurer als KohlenstoffstahlEinkäufersichtDer Edelstahl, der im Wareneingang ankommt, sind zwei verschiedene Werkstoffe: austenitischer 304 lässt sich nicht durch Wärmebehandlung härten und gehört an Körper und Verbindungselemente, martensitischer 410 und 420 dagegen schon — und da diese beiden magnetisch und optisch nicht zu unterscheiden sind, ist der Einsatz des kohlenstoffärmeren 410 in einer Schneidanwendung die Substitution, die keine Wareneingangsprüfung ohne Werkstoffanalyse aufdeckt.FertigungssichtWir halten martensitisches und austenitisches Material im Regal physisch getrennt, denn unter einem Kühlschmierstofffilm sehen beide identisch aus, und eine vermischte Charge fällt erst nach dem Abschrecken auf, wenn die Hälfte der Teile weich aus dem Bad kommt.
5.3 Galvanik und Beschichtung

Eine Beschichtung wird über die Stunden Salzsprühbeständigkeit spezifiziert, die sie leisten muss, nicht darüber, wie dick sie aussieht. Die Deckung in Innenecken und um Drehpunkte ist die Stelle, an der eine billige Linie auffliegt.
- Verwendet für
- Korrosionsschutz und Optik an Teilen aus Kohlenstoffstahl.
- Was die Kosten bewegt
- Bestimmt über Schichtdicke und geforderte Salzsprühstunden. Spezifizieren Sie die Stunden, nicht die dickste Option.
Häufig spezifizierte GütenZinkNickel-ChromDacrometPulverbeschichtungKTL-Beschichtung
- OptionWie verbreitetRelative KostenWarum es zählt
- Galvanik und BeschichtungÜberallVerbreitung 5 von 5Eher niedrigRelative Kosten 2 von 5Nahezu durchgängiger Rostschutz an Stahlteilen; geringe ZusatzkostenEinkäufersichtBehandeln Sie dies als einen Aufbau mit einer festgelegten Leistung und nicht als eine Farbe: Vorbehandlung, Schutzschicht und Decklack sind drei getrennte Kosten, und die Salzsprühleistung entsteht aus allen dreien und nicht aus der sichtbaren Oberschicht.FertigungssichtWir dimensionieren den Schutz nach der Belastung, der das Werkzeug tatsächlich ausgesetzt sein wird — ein Aufbau für Küstennähe oder den professionellen Grünflächeneinsatz ist ein anderer als einer für den heimischen Geräteschuppen, und ihn zu überspezifizieren ist ebenso verschwenderisch wie ihn zu unterspezifizieren.
5.4 Aluminium

Was ein Einkäufer spürt, ist meist die Wandstärke und nicht die Legierung. Eine dünnere Wand ist leichter und günstiger und federt unter Last stärker, was bei einer Drei-Meter-Stange zählt und an einem kurzen Stiel überhaupt nicht.
- Verwendet für
- Teleskopstangen, leichte Rahmen, leichte Stiele.
- Was die Kosten bewegt
- 6061 ist fester; 6063 lässt sich zu feineren Profilen strangpressen. Eine dünnere Wand ist günstiger und weniger steif.
Häufig spezifizierte Güten60616063WandstärkeEloxiert
- OptionWie verbreitetRelative KostenWarum es zählt
- AluminiumRegelmäßigVerbreitung 3 von 5MittelRelative Kosten 3 von 5Leichte Stiele und Köpfe in Premiumlinien; moderate KostenEinkäufersichtDie Zustandsbezeichnung ist die Spezifikation, nicht die Legierungsnummer: 6061-T6 und 6061-T4 sind dasselbe Metall bei unterschiedlichen Streckgrenzen, und ein im weicheren Zustand gelieferter Schaft biegt sich bleibend unter einer Last, von der der härtere zurückfedert.FertigungssichtIm Wareneingang achten wir auf die Strangpresstoleranz der Wanddicke — ein Rohr unter Nennwand besteht die Durchmesserlehre und knickt trotzdem an der Zwinge ein, deshalb lehren wir die Wand und nicht nur den Außendurchmesser.
5.5 Harte Kunststoffe

Die Kunststoffwahl bestimmt Steifigkeit, Schlagverhalten und die Alterung des Teils unter Sonnenlicht. Glasfaserverstärktes Polyamid wird spezifiziert, wo ein Kunststoffteil echte Last tragen muss, etwa ein Zahnrad oder eine Verriegelung.
- Verwendet für
- Gehäuse, Sprühgerätekörper, Getriebeteile, steife Griffkerne.
- Was die Kosten bewegt
- Glasanteil erhöht Steifigkeit, Wärmeformbeständigkeit und Preis. Kunststoff ist ein gehandelter Rohstoff, Angebote bewegen sich also mit dem Index.
Häufig spezifizierte GütenPPPEABSPAPA+GF
- OptionWie verbreitetRelative KostenWarum es zählt
- Harte KunststoffeÜberallVerbreitung 5 von 5NiedrigRelative Kosten 1 von 5Beherrschend für Griffe und Gehäuse; günstigster KonstruktionswerkstoffEinkäufersichtKunststoff im Wareneingang ist über Güte und Füllstoff definiert und nicht über das Wort „Nylon“: PA6 unverstärkt und PA6-GF30 unterscheiden sich in der Steifigkeit um rund den Faktor drei, und der Glasfaseranteil ist die Zeile, die am häufigsten stillschweigend aus einer Stückliste verschwindet.FertigungssichtFeuchte nehmen wir bei Polyamid ernst, weil es hygroskopisch ist — unverschlossen gelagertes Granulat hydrolysiert im Plastifizierzylinder und ergibt Teile, die richtig aussehen und am Dom brechen, deshalb wird es vor jedem Lauf spezifikationsgemäß getrocknet.
5.6 Griffe und Weichkomponenten

Der Griff ist der einzige Teil eines Werkzeugs, den der Nutzer über die Haptik beurteilt. Eine weich umspritzte Schicht, die auf einem steifen Kern haftet, wirkt wie aus einem Stück; eine aufgeschobene Hülle oder eine Tauchbeschichtung kostet weniger und kann sich im Gebrauch verdrehen oder ablösen.
- Verwendet für
- Stiele, umspritzte Griffe, Hüllen, gepolsterte Kontaktflächen.
- Was die Kosten bewegt
- Ein Zweikomponenten-Umspritzen kostet mehr als eine aufgeschobene Hülle oder eine Tauchbeschichtung.
Häufig spezifizierte GütenTPRTPEThermoplastischer KautschukPVC-Tauchbeschichtung
- OptionWie verbreitetRelative KostenWarum es zählt
- Griffe und WeichkomponentenÜberallVerbreitung 5 von 5Eher niedrigRelative Kosten 2 von 5Der weich umspritzte Griff ist heute ein Standard-ErgonomieargumentEinkäufersichtDer Weichgriff ist heute eine erwartete und keine Premiumeigenschaft, und die Kaufentscheidung ist die Haltbarkeit: Härte, Substratverträglichkeit und Beständigkeit gegen Öle und UV sind es, die einen dauerhaften Griff von einem trennen, der klebrig wird.FertigungssichtWir stimmen das Compound darauf ab, wie das Werkzeug gehalten und gelagert wird — ein Elastomer, das in der Hand überzeugt, kann im heißen Geräteschuppen oder unter Sonnenlicht trotzdem degradieren, und dieser Ausfall kommt lange nach jeder Eingangsprüfung.
5.7 Holz

Faserrichtung und Holzfeuchte entscheiden, ob ein Holzstiel seine erste harte Saison übersteht. Esche federt, Buche lässt sich sauber bearbeiten, Bambus ist ein Laminat mit eigenem Verhalten.
- Verwendet für
- Holzstiele und Schäfte.
- Was die Kosten bewegt
- Zertifiziertes kammergetrocknetes Holz kostet einen Aufschlag. Die Güte treibt die Ausschussquote stärker als der Stückpreis.
Häufig spezifizierte GütenBucheEscheBambusFSC- / PEFC-Holz
- OptionWie verbreitetRelative KostenWarum es zählt
- HolzGelegentlichVerbreitung 2 von 5MittelRelative Kosten 3 von 5Traditioneller Stielwerkstoff für Spaten und Gabeln; teurer als KunststoffEinkäufersichtDie Holzfeuchte ist die ganze Spezifikation: Ein bei 18 % gefügter Stiel, der in einen beheizten europäischen Innenraum geliefert wird, schwindet in seiner Zwinge und lockert sich, die zu vereinbarende Zahl ist also die Holzfeuchte nach Kammertrocknung zum Zeitpunkt des Verpackens und nicht die Holzart allein.FertigungssichtWir achten eher auf den Faserauslauf als auf das Oberflächenbild — ein Stiel, dessen Faser innerhalb der Schaftlänge seitlich austritt, bricht unter Hebelbelastung quer zur Faser, wie sauber das Finish auch aussieht.
5.8 Gewebe und Textil

Textilteile versagen an den Nähten, lange bevor das Gewebe verschleißt; Stichdichte und Nahtaufbau zählen daher mehr als der Gewebename auf der Verpackung.
- Verwendet für
- Handschuhe, Aufbewahrungstaschen, Westen, Schattierungen und Abdeckungen.
- Was die Kosten bewegt
- Denier, Beschichtung und Stichdichte bestimmen die Kosten. Eine Beschichtung bringt Wasserdichtigkeit und Preis.
Häufig spezifizierte GütenCanvasPolyesterBeschichtetes GewebeNetzgewebe
- OptionWie verbreitetRelative KostenWarum es zählt
- Gewebe und TextilGelegentlichVerbreitung 2 von 5NiedrigRelative Kosten 1 von 5Nur Handschuhe und Gurte; geringe Kosten, auf wenige SKUs begrenztEinkäufersichtTextilien tragen eine andere Compliance-Last als Metall: Farbstoffe, Beschichtungen und Besätze sind das, worauf eine Frage nach Chemikalienbeschränkungen trifft, und der Nachweis liegt bei der Weberei und nicht bei der Werkzeugfabrik.FertigungssichtWir steuern diese Familie über die Lieferkette und nicht über die Linie — die Kontrollen, auf die es ankommt, sind Dokumentation und Gleichmäßigkeit in der Weberei, denn ein Fehler in einer Rolle lässt sich nachgelagert nicht korrigieren.
5.9 Verpackungskarton

Karton ist der Werkstoff, der am häufigsten spät geändert wird und am häufigsten ein Compliance-Problem am Bestimmungsort auslöst. Er hat weiter unten einen eigenen Abschnitt.
- Verwendet für
- Exportkartons, Farbschachteln, Kopfkarten und Einleger.
- Was die Kosten bewegt
- Rezyklatanteil und Monomaterial-Entscheidungen betreffen Preis und Compliance am Bestimmungsort gleichermaßen.
Häufig spezifizierte GütenWellpappeFaltschachtelkartonRezyklatanteilFormfaser
- OptionWie verbreitetRelative KostenWarum es zählt
- VerpackungskartonÜberallVerbreitung 5 von 5NiedrigRelative Kosten 1 von 5Universell für Kartons und Kopfkarten; günstigster VerpackungswerkstoffEinkäufersichtKarton wird über die Konstruktion und die Berst- oder Kantenstauchfestigkeit spezifiziert und nicht über die Dicke, und er ist die günstigste Position einer Stückliste, an der Unterspezifizierung sich zuverlässig in Abzüge für Transportschäden verwandelt.FertigungssichtWir legen die Kartongüte gegen die Stapelhöhe und die Feuchte der Route aus — Karton verliert einen erheblichen Teil seiner Stauchfestigkeit, wenn er Feuchte aufnimmt, und ein langer Seeabschnitt ist genau der Ort, an dem das geschieht.
6 Wie ein Werkzeug versagt
Die Härte richtet sich danach, wie das Werkzeug versagen soll: stumpf, gebrochen oder ermüdet. Drei Gruppen, drei Bänder, drei verschiedene Antworten.
Härte ist die Zahl, die zu Handwerkzeug am häufigsten genannt und am häufigsten falsch genannt wird. Sie ist kein Qualitätsurteil, und härter ist nicht besser — jeder Härtepunkt wird mit Zähigkeit bezahlt. Was die Zahl bestimmt, ist die Art, wie das Werkzeug versagen soll.
Drei Gruppen, drei Versagensarten, drei verschiedene Antworten. Die Bänder unten sind die, nach denen Birdland arbeitet; nebeneinander gelesen wirken sie nicht mehr willkürlich.
6.1 Werkzeuge, die schneiden — das Versagen ist Stumpfheit
Eine Gartenschere, die stumpf wird, hat versagt, obwohl nichts gebrochen ist. Schnitthaltigkeit steht an erster Stelle, deshalb laufen diese in den härtesten Bändern der Seite.
Die Gegenklinge ist mit Absicht weicher. Lesen Sie die beiden Hälften dieser Tabelle noch einmal: Derselbe SK5 wird an der Schneidklinge mit 56–60 und an der Klinge, gegen die sie schließt, mit 50–56 spezifiziert. Zwei gleich harte Klingen schlagen einander Scharten. Eine weichere Gegenklinge verschleißt opfernd und hält die Schneide am Leben — deshalb schneidet eine zweimal nachgeschliffene Gartenschere noch, während eine „durchgehärtete“ eine Scharte hat.
6.2 Werkzeuge, die hebeln — das Versagen ist Bruch
Ein Spaten trifft auf Steine, Wurzeln und gefrorenen Boden, und er wird als Hebel benutzt, ob das vorgesehen war oder nicht. Seine Versagensart ist ein Riss, keine stumpfe Schneide, deshalb ist die Härte bewusst gedeckelt: Das Blatt soll sich biegen, bevor es bricht.
Zwanzig Härtepunkte unter einer Scherenklinge, mit Absicht. Ein Spaten mit HRC 58 hielte eine hervorragende Schneide und bräche beim ersten Hebeln gegen eine Wurzel.
Grabwerkzeuge versagen am Hals, wo sich das Biegemoment konzentriert — dort zählt die Struktur mehr als der Stahl. Ein geschmiedeter Hals führt den Faserverlauf durchgehend um die Biegung; ein gegossener hat einen zufälligen Faserverlauf, und jede Pore wird dort zum Bruchausgang. Es ist die eine Stelle an einem Langstielwerkzeug, an der Schmieden seine Kosten rechtfertigt.
Der Stiel folgt derselben Logik, und die am häufigsten unvollständige Angabe betrifft das Aluminium: Ein Rohr ist definiert über Wandstärke und Vergütungszustand, nicht über den Durchmesser.
Stiele: Zustand, Glasanteil und was sie später kosten
6061-T6 ist deutlich fester als dasselbe Rohr in T5. Eine Zeichnung, die die Legierung nennt, aber nicht den Zustand, hat nichts spezifiziert, und der Unterschied zeigt sich beim ersten Hebeln einer Drei-Meter-Stange.
Ein glasfaserverstärkter Kern wird genauso gewählt. PA6-GF30 ist die übliche Balance, denn darüber hört das Teil auf zu biegen und beginnt zu splittern, und bei einem Consumer-Werkzeug ist ein Stiel, der sich verformt, sicherer als einer, der plötzlich bricht. Glas schmirgelt zudem das Werkzeug, ein höherer Anteil verkürzt also stillschweigend die Werkzeugstandzeit — Kosten, die im zweiten Auftrag anfallen, nicht im ersten.
6.3 Werkzeuge, die federn — das Versagen ist Ermüdung
Eine Rechenzinke muss nie schneiden und selten einer einzelnen großen Last widerstehen. Von ihr wird verlangt, sich zu biegen und zurückzukommen, tausendfach. Entscheidend sind Elastizitätsgrenze und Lastspielzahl, nicht Schnitthaltigkeit.
Eine Zinke, die verbogen bleibt, hat ebenso vollständig versagt wie eine, die bricht. 65Mn ist ein Federstahl, und seine Wärmebehandlung zielt auf Rückstellung, nicht auf Härte — dieselbe Güte findet sich aus demselben Grund in der Feder der Gartenschere.
6.4 Drei Regeln, die in den Zahlen stecken
- Ein Band, nie ein Höchstwert
- Jede Zahl auf dieser Seite ist ein Bereich. Eine Spezifikation, die nur eine Obergrenze nennt, lädt ein Werk ein, sie auszureizen, und am oberen Ende beginnt die Sprödigkeit. Ein Band legt Unter- und Obergrenze gemeinsam fest.
- Hart nur dort, wo es verschleißt
- Der 40Cr-Drehpunktsatz wird an der Lagerfläche induktiv gehärtet und bleibt im Kern zäh. Ein durchgehärteter Bolzen verschleißt nicht — er reißt.
- Edelstahl ist ein Kompromiss, kein Upgrade
- 420J2 gibt an gleicher Stelle rund vier bis sechs Punkte gegenüber SK5 ab. Es ist die richtige Antwort für Nasseinsatz, Küstenluft und Grünflächenflotten, die nie nachschleifen werden. Es ist die falsche Antwort für professionellen Schnitt in trockenem Klima, und ein Lieferant, der es als kostenlose Verbesserung anbietet, hat die Schneide, die Sie aufgeben, nicht eingepreist.
Fragen Sie jeden Lieferanten nach: dem Härteband statt einer einzelnen Zahl, dem Stichprobenplan, der es bestätigt, und ob der daraus entstehende Bericht mit der Sendung mitreist. Ein Band ohne Stichprobenplan dahinter ist ein Satz, keine Kontrolle.
Jede Güte oben ist eine Route von mehreren für dieses Teil. Der vollständige Satz — 159 Materialrouten über 38 Teiletypen, mit den jeweils passenden Prozess- und Finish-Optionen — steht auf AsiaSource, oder geben Sie eine Güte wie SK5 oder 420J2 in das Terminal ein, um direkt dorthin zu gelangen.
7 Muttern, Schrauben und das Gelenk
Ein Handwerkzeug versagt häufiger am Gelenk als an der Klinge. Die Mutter entscheidet, ob dieses Gelenk wieder instand gesetzt werden kann oder weggeworfen werden muss.
Jedes Werkzeug auf dieser Seite besteht aus mindestens zwei zusammengehaltenen Teilen. Die Klinge bekommt die Spezifikation; das Verbindungselement bekommt, was in der Kiste liegt. Deshalb kann eine Gartenschere, deren Klinge noch eine Schneide annimmt, bereits am Ende sein — der Drehpunkt ist lose, und nichts daran lässt sich nachziehen.
7.1 Der Drehpunkt entscheidet, ob das Werkzeug reparierbar ist
Eine Entscheidung bestimmt die Lebensdauer des Produkts: Kann der Nutzer das Gelenk nachspannen oder nicht.
| Gelenk | Was es hält | Nutzer kann nachspannen | Wohin es gehört |
|---|---|---|---|
| Genieteter oder gestauchter Bolzen | Ein verformter Kopf | Nein — Ausbohren beendet das Werkzeug | Einstiegsscheren, bei denen kein Service erwartet wird |
| Schraube + Mutter mit Nylonring | Nylon, das ins Gewinde greift | Ja, mit zwei Schlüsseln | Der übliche Drehpunkt einer professionellen Gartenschere |
| Schraube + Ganzmetall-Klemmmutter | Ein verformter Gewindekamm | Ja, und sie übersteht wiederholtes Öffnen | Nassreinigung, Hitze oder Werkzeuge, die jede Saison zum Schärfen zerlegt werden |
| Passschraube + Kronenmutter + Splint | Eine mechanische Sicherung | Ja, und sie kann sich überhaupt nicht lösen | Astscheren und lange Stiele, wo die Hebelkräfte hoch sind |
| Rändel- oder Flügelmutter | Handkraft | Ja, ganz ohne Werkzeug | Consumer-Werkzeug, das über Einstellbarkeit verkauft wird |
Ein Niet ist eine Entscheidung über die Lebensdauer des Produkts, nicht über seinen Preis. Er spart ein paar Cent und streicht Service, Nachschleifen auf eine echte Schneide und jedes Ersatzteilprogramm. Bei einem Werkzeug, das als reparierbar verkauft wird, ist er ein Widerspruch, den die Verpackung nicht verdecken kann.
7.2 Der Scheibenstapel leistet mehr als die Mutter
7.3 Woraus die Verbindung besteht
| Route | Gehört an | Der Kompromiss |
|---|---|---|
| Verzinkter Kohlenstoffstahl, Klasse 8.8 | Allgemeiner Trockeneinsatz | Am günstigsten. Die Beschichtungsstunden, nicht der Stahl, entscheiden, wie lange es neu aussieht |
| Edelstahl A2 (304) | Nasseinsatz; erspart die Beschichtung vollständig | A2-70 liegt bei rund 700 MPa gegen 800 der Klasse 8.8 — Edelstahl kauft Korrosionsbeständigkeit, nicht Festigkeit |
| Edelstahl A4 (316) | Salzluft und Küstenflotten | Höchste Kosten, derselbe Festigkeitskompromiss |
| Bronze- oder Messingbuchse am Drehpunkt | Werkzeuge, die über einen leichten Lauf verkauft werden | Verschleißt opfernd und schützt die Klinge — ein Serviceteil, wenn Sie es bevorraten |
Stimmen Sie das Verbindungselement auf den Stiel ab, nicht auf die Klinge. Eine Edelstahlschraube durch eine Aluminiumstange ist eine kleine Batterie: Aluminium ist die Anode und korrodiert an der Kontaktstelle. Ein „Edelstahl-Upgrade“ kann nach einer Küstensaison als festgefressenes Teleskopgelenk ankommen. Isolieren Sie es mit einer Nylonbuchse oder einem beschichteten Verbindungselement.
Gewinde, Sicherungen und die Normen, die man nennt
Gerollte Gewinde folgen dem Faserverlauf des Werkstoffs, statt ihn zu durchtrennen, und sind daher zugleich fester und in der Serie günstiger; geschnittene Gewinde gehören in Reparaturen und Einzelstücke. Wo ein Gelenk nie geöffnet werden soll, leistet eine mittelfeste anaerobe Schraubensicherung die Arbeit einer Sicherungsmutter für weniger Geld. Wo Einstellbarkeit ein Verkaufsargument ist, ist sie die falsche Antwort — das erste Nachspannen bricht die Klebung, und nichts ersetzt sie.
Ein Nylonring ist ein Verschleißteil. Er greift, weil er verformt wird, eine Mutter, die einige Male ab und wieder aufgeschraubt wurde, hält also nicht mehr, was sie hielt. Soll ein Werkzeug jede Saison zum Schärfen zerlegt werden, spezifizieren Sie die Ganzmetallmutter und nehmen Sie das höhere Anziehmoment in Kauf.
Fragen Sie jeden Lieferanten nach: der Mutternnorm mit Nummer (ISO 7040 oder DIN 985 für Nylonring, DIN 980 für Ganzmetall), einer Zeichnung des Scheibenstapels statt eines Fotos des fertigen Werkzeugs, den Salzsprühstunden der Beschichtung am Verbindungselement und nicht nur an der Klinge, sowie der Bestätigung, dass sich der Drehpunkt mit Werkzeug nachspannen lässt, das ein Gärtner ohnehin besitzt.
8 Verpackung
Wo ein Programm auf die Regulierung des Bestimmungslandes trifft — der Block, über den Einkäufer am wenigsten verhandeln und für den sie am meisten zahlen.
Verpackung ist der Punkt, an dem ein Programm auf die Regulierung des Bestimmungslandes trifft und an dem eine späte Änderung am teuersten wird. Vier Dinge werden zugleich spezifiziert: das Format, das das Werkzeug schützt, der Auftritt, der es verkauft, die Einheit, die es trägt, und die Kennzeichen, die das Bestimmungsland verlangt.
8.1 Formate
Wie verbreitet ist, wie häufig die Option in Garten-Handwerkzeug vorkommt, das über den europäischen und nordamerikanischen DIY-Handel verkauft wird. Relative Kosten sind ihre Kosten gegenüber den Alternativen derselben Gruppe — eine Position, kein Preis. Beides sind ordinale Einschätzungen zu diesem Kanal, keine Marktdaten.
- Exportkarton aus WellpappeÜberallVerbreitung 5 von 5Eher niedrigRelative Kosten 2 von 5Standard-Sammelkarton, bei nahezu jedem Exportlauf im EinsatzEinkäufersichtDer Exportkarton ist die Einheit, auf die sowohl Ihre Fracht als auch Ihre Schadensersatzforderungen berechnet werden, deshalb verdienen die Kartonmaße dieselbe Aufmerksamkeit wie das Produkt — ein schlecht palettierender Karton kostet bei jeder Sendung Fracht.FertigungssichtWir rechnen den Karton von der Palettengrundfläche zurück statt vom Produkt vorwärts, denn wenige Millimeter Überstand kosten eine ganze Spalte auf der Palette und machen sich bei jedem Lauf im verschenkten Volumen bezahlt.
- FarbschachtelHäufigVerbreitung 4 von 5Eher hochRelative Kosten 4 von 5Bedruckte Handelsschachtel für Premium-SKUs; teurer als schlichter KartonEinkäufersichtDie bedruckte Handelsschachtel ist ein Marketingmittel mit langer Lieferzeit und einer eigenen Mindestbestellmenge, und sie ist meist die Komponente, die festlegt, wie früh das Artwork in einem Programm eingefroren werden muss.FertigungssichtDie Farbkonstanz über Druckläufe hinweg ist das wiederkehrende Thema, deshalb arbeiten wir gegen einen freigegebenen physischen Andruck statt gegen eine Bildschirmreferenz — dieselbe Datei druckt auf anderem Karton und auf anderen Maschinen anders.
- Hängeetikett / KopfkarteÜberallVerbreitung 5 von 5NiedrigRelative Kosten 1 von 5Günstige Karte für Blister- und Hakenpräsentation; nahezu durchgängigEinkäufersichtDie Kopfkarte ist das, was ein Produkt an einen Warenhaken bringt, und ihre Stanzform und Lochlage sind händlerspezifisch — hier fällt eine Verpackung an einem Planogramm durch und nicht an einer Qualitätsprüfung.FertigungssichtDie Faserrichtung des Kartons im Verhältnis zum Aufhängeloch ist das, was ein Ausreißen der Karte am Haken verhindert, und sie geht leicht verloren, wenn Artwork spät skaliert wird, ohne die Stanzform erneut zu prüfen.
- BlisterverpackungHäufigVerbreitung 4 von 5MittelRelative Kosten 3 von 5Display aus Kunststoff und Karton für Kleinwerkzeug; unter regulatorischem DruckEinkäufersichtDer Blister präsentiert das Werkzeug gut und steht in mehreren Märkten wegen seines Kunststoffanteils unter aktivem regulatorischem Druck, es lohnt sich also zu bestätigen, dass ein Format im Bestimmungsland noch konform ist, bevor Artwork und Werkzeug festgelegt werden.FertigungssichtSiegeltemperatur und Verweilzeit sind die Stellgrößen: Ein zu schwach gesiegelter Blister öffnet sich im Transport und ein zu stark gesiegelter lässt sich vom Kunden nicht ohne Werkzeug öffnen, und das zulässige Fenster dazwischen ist schmal.
- SkinverpackungGelegentlichVerbreitung 2 von 5MittelRelative Kosten 3 von 5Folienverpackte Präsentation für unregelmäßige Formen; seltener als BlisterEinkäufersichtDie Skinverpackung eignet sich für unregelmäßige Formen, die ein Blisterwerkzeug nicht wirtschaftlich abbilden kann, und sie tauscht geringere Werkzeugkosten gegen eine langsamere Linienleistung und einen weniger hochwertigen Regalauftritt.FertigungssichtDie Folie muss sich gleichmäßig über die Hochpunkte des Produkts ziehen, deshalb steuern wir Erwärmung und Vakuum gemeinsam — eine dünne Stelle über einer Ecke ist der Ort, an dem die Verpackung später beim Handling aufreißt.
- Papier-Kunststoff-VerbundRegelmäßigVerbreitung 3 von 5Eher niedrigRelative Kosten 2 von 5Hybridformat, das Kunststoff reduziert; wächst durch die VerpackungsregulierungEinkäufersichtDiese Hybridformate existieren, um den Kunststoffanteil im Vorgriff auf die Verpackungsregulierung zu senken, und die praktische Frage ist, ob das Format im Zielmarkt für das Recycling trennbar ist, denn genau darauf zielen die Regeln tatsächlich.FertigungssichtPapier und Folie reagieren unterschiedlich auf Wärme und Feuchte, deshalb weisen wir die Kombination über einen Transporttest nach, statt anzunehmen, dass sie sich wie der Blister verhält, den sie ersetzt.
- SchrumpffolieRegelmäßigVerbreitung 3 von 5NiedrigRelative Kosten 1 von 5Günstige Umhüllung für Multipacks; recht verbreitet, geringe KostenEinkäufersichtSchrumpffolie ist der günstigste Weg, einen Multipack zu bündeln, und sie ist ein Bündelungs- und kein Schutzmaterial — sie hält Einheiten zusammen und tut nichts gegen Druck oder Stoß.FertigungssichtTunneltemperatur und Bandgeschwindigkeit bestimmen den Schrumpf, und das Überschrumpfen ist der Fehler, auf den wir achten: zu straff gezogene Folie verformt die Verpackung, die sie hält, besonders bei einer Farbschachtel.
- EtikettensatzÜberallVerbreitung 5 von 5NiedrigRelative Kosten 1 von 5Barcode- und Pflegeetiketten; günstig, an nahezu jeder Einheit angebrachtEinkäufersichtEtiketten tragen den regulatorischen Inhalt — Ursprung, Sicherheitskennzeichnung, Barcode — und sie sind die Komponente, die am häufigsten spät geändert wird, deshalb lohnt es sich, sie in einer eigenen Artwork-Freigabe getrennt von der Verpackung zu führen.FertigungssichtDie Klebstoffwahl richtet sich nach der Oberfläche und der Temperatur der Route: Ein Etikett, das auf einem warmen Karton sitzen bleibt, kann sich von einem kalten, wachsigen oder strukturierten lösen, und das stellt sich am Bestimmungsort heraus.
- PolstermaterialRegelmäßigVerbreitung 3 von 5NiedrigRelative Kosten 1 von 5Papier- oder Schaumfüllung zum Schutz; günstig, gezielt eingesetztEinkäufersichtPolstermaterial wird gekauft, um Bewegung im Karton zu unterbinden, und seine Kosten sind neben einem Schadensfall belanglos, aber es erhöht auch das Volumengewicht — die günstigere Abhilfe ist meist ein Karton, der passt.FertigungssichtWir ziehen es vor, die Bewegung wegzukonstruieren, statt sie auszufüllen, denn Füllmaterial setzt sich auf einem langen Seeabschnitt, und der Hohlraum, den es besetzen sollte, taucht irgendwo um die Mitte der Reise wieder auf.
- UmreifungGelegentlichVerbreitung 2 von 5NiedrigRelative Kosten 1 von 5Sichert gebündelte Einheiten oder Paletten; günstig, nur gelegentlich genutztEinkäufersichtDie Umreifung sichert Bündel und Paletten und ist eine Handling- und keine Produktentscheidung; ob sie nötig ist, hängt von der Route und der Zahl der Umschläge ab und nicht von der Ware.FertigungssichtSpannung und Kantenschutz gehören zusammen — ein straff über eine ungeschützte Kartonkante gezogenes Band schneidet in den Karton ein, und die Palette kommt gesichert von Bändern an, die nichts mehr halten.
- PaletteÜberallVerbreitung 5 von 5HochRelative Kosten 5 von 5Basiseinheit für den Bulktransport; höchste Kosten je Einheit in der GruppeEinkäufersichtDie Palettenspezifikation ist zugleich eine Zoll- und eine Kostenposition: Wärmebehandeltes Holz trägt ein ISPM-15-Zeichen, das Holzverpackung für die meisten internationalen Bewegungen braucht, und die Palettenmaße entscheiden, wie viel Containervolumen Sie tatsächlich bezahlen.FertigungssichtWir planen das Ladebild, bevor der erste Karton gedruckt wird, denn der Palettenfit wird durch die Kartongröße festgelegt — einen Karton nachträglich um wenige Millimeter zu ändern, macht aus einer vollen Palette eine nur teilweise gefüllte.
8.2 Display und Regalauftritt
Ein Format schützt das Werkzeug. Ein Auftritt entscheidet, wie es gekauft wird. Beides wird gemeinsam spezifiziert, denn der Auftritt gibt Stanzform, Kartongewicht und Loch vor.
| Auftritt | Was die Verpackung leisten muss | Wo er sich eignet |
|---|---|---|
| Farbschachtel, in der die Werkzeuge stehen | Ein auf das Werkzeug gestanzter Einleger, sodass zwei Dutzend Gartenscheren in einer Schachtel reisen und aufrecht stehen, sobald der Deckel abgeht. Der Einleger ist die Zeichnung, auf die es ankommt, nicht die Schachtel | Die alltägliche Thekenroute: ein Karton, eine SKU und keine Regalarbeit im Laden |
| Farbschachtel mit bedrucktem Fenster | Derselbe Einleger plus eine gestanzte Öffnung, sodass ein einzelnes Werkzeug sichtbar und dennoch vollständig eingeschlossen ist | Geschenk- und Premiumlinien, in denen die Schachtel Teil des Gekauften ist |
| Display mit offener Front | Ein perforierter Deckel, der abgerissen wird und eine Schale hinterlässt, die der Laden direkt ins Regal stellen kann | Regalfertige Linien — die Kiste ist das Display, es wird also nichts zweimal ausgepackt |
| Kopfkarte + Euroloch | Eine gefaltete Karte mit gestanztem Aufhängeloch, passend zum Haken des Händlers | Der günstigste Weg an eine Leiste; die Vorrichtung gehört dem Händler |
| Blister oder Clamshell am Haken | Eine geformte Schale, verschweißt oder gefaltet um einen bedruckten Träger | Kleinwerkzeug, das Diebstahlschutz und vollflächigen Druck braucht |
| Skinverpackung auf Karton | Straff über das Werkzeug gezogene Folie, dazu ein gestanztes Loch | Zeigt die echte Produktform mit weit weniger Kunststoff als ein Blister |
| Thekeneinheit (PDQ) | Eine kleine, vorbefüllte Schale, versandfertig für die Theke | Impulslinien und saisonale Ergänzungen |
| Boden- oder Palettendisplay | Eine Versandeinheit, die zur freistehenden Einheit wird, mit bedrucktem Kopf | Saisonstarts, in denen die Menge das Werkzeug rechtfertigt |
Fragen Sie, an welchem Haken es hängen wird, bevor Sie das Loch zeichnen. Leistensysteme, Lochwand und Slatwall verlangen jeweils einen anderen Haken, und ein für den falschen gestanztes Loch macht aus einer konformen Verpackung eine Umpackaktion am Bestimmungsort. Das ist die häufigste späte Verpackungsänderung in einem Gartenprogramm.
8.3 Ständer und Displays
Zwei verschiedene Dinge heißen Display: eine Vorrichtung, die der Händler bereits besitzt, und eine Einheit, die Sie liefern. Was von beidem es ist, entscheidet, wer dafür zahlt und ob Sie eine Verpackung oder ein Möbelstück anbieten.
| Ständer | Lebensdauer | Wofür er wirklich da ist |
|---|---|---|
| Pulverbeschichteter Drahtständer oder Drehständer | Jahre; meist rückgabepflichtig | Handelstheken und Eisenwaren. Zugleich der eigene Auftritt der Marke im Laden |
| PDQ oder Bodeneinheit aus Wellpappe | Eine Saison, Einweg | Aktionen. Versand flach, kostet am wenigsten und wird weggeworfen statt zurückgeführt |
| Span- oder MDF-Platte mit Haken | Mehrere Saisons | Gartencenter, wo die Einheit nach Einrichtung aussehen muss und nicht nach Verpackung |
| Acrylschale oder Podest | Lange, aber verkratzt | Premium und Kleinteile; teuerste Lösung je Regalbreite |
| Slatwall oder Lochwand des Händlers | Dauerhaft, aber nicht Ihre | Sie liefern eine Verpackung mit Euroloch und sonst nichts — die Vorrichtung steht bereits |
8.4 Das Paketnetz ist nicht das Regal
Eine Handelsverpackung ist dafür gemacht, auf einer Palette gestapelt zu werden und unter Ladenbeleuchtung gut auszusehen. Eine Paketverpackung ist dafür gemacht, geworfen zu werden. Dieselbe Schachtel leistet selten beides, und eine Verpackung, die ein Handelsbriefing besteht, kann online im ersten Monat trotzdem durchfallen.
Programmnamen, Schwellenwerte und Prüfprotokolle der Marktplätze ändern sich; behandeln Sie die Zeile oben als Fragenkatalog und gleichen Sie jeden Punkt mit dem aktuellen Seller- oder Vendor-Handbuch Ihres Kontos ab.
8.5 Optionen mit geringerer Wirkung
Zu jedem konventionellen Format gibt es eine Route mit geringerer Wirkung. Die Verfügbarkeit hängt von Verpackung, Menge und Bestimmungsland ab — nennen Sie uns Markt und Handelsauftritt, und die konformen Routen können neben den konventionellen angeboten werden.
| Option mit geringerer Wirkung | Ersetzt | Warum Einkäufer danach fragen |
|---|---|---|
| FSC- / PEFC-zertifizierter Karton | Nicht zertifizierter Karton | Eine Grundvoraussetzung für die meisten großen Handelskunden. |
| Karton mit Rezyklatanteil | Frischfaserkarton | Erlaubt einen ausgewiesenen Rezyklatanteil auf der Verpackung. |
| Monomaterial-Papierverpackung | Blister aus Papier und Kunststoff | Recycelbar, ohne dass der Verbraucher Materialien trennt. |
| Formfaser oder Papierblister | PET- oder PVC-Blister | Der wichtigste Weg, Kunststoff aus einer Handelsverpackung zu nehmen. |
| Aufhänger aus Papier | Geformter Kunststoffhaken | Vermeidet eine Kunststoffposition auf einer sonst reinen Papierverpackung. |
| Soja- oder wasserbasierte Druckfarbe | Lösemittelbasierte Druckfarbe | Senkt die Lösemittelfracht im Druck. |
| Papier- oder Gummiklebeband | PP-Packband | Der gesamte Karton kann in einen einzigen Recyclingstrom. |
| Unbedruckter Exportkarton | Vollfarbiger Umkarton | Niedrigste Kosten und kleinster Fußabdruck für den einfachen Export. |
| Recycelte oder rPET-Folie | PVC-Schrumpffolie | Ein Kompromiss, wo sich eine Folie wirklich nicht vermeiden lässt. |
| Wärmebehandelte oder Kunststoffpalette | Unbehandelte Holzpalette | Erfüllt beim Export die Pflanzenschutzanforderungen nach ISPM 15. |
9 Zertifikate und Erklärungen
Ein Zertifikat ist ein Dokument über einen Standort, einen Geltungsbereich und ein Datum. Prüfen Sie alle drei, denn ein gültiges Zertifikat für den falschen Standort ist nichts wert.
Zertifizierung ist in diesem Handel kein Unterscheidungsmerkmal mehr; sie ist eine Eintrittsbedingung. Was Lieferanten weiterhin trennt, ist, ob die Papiere einer Prüfung standhalten — ein Geltungsbereich, der das gekaufte Produkt abdeckt, eine Standortadresse, die zum Werk passt, und ein Datum, das noch gültig ist, wenn der Container ausläuft.
9.1 Was jedes Zeichen abdeckt
| Zeichen | Was es tatsächlich bescheinigt | Wer danach fragt | Was auf dem Dokument zu prüfen ist |
|---|---|---|---|
| FSC / PEFC | Chain of Custody für Holz und Karton — dass zertifizierte Fasern nachverfolgt wurden, nicht dass ein Baum zertifiziert war | Die meisten großen Handelskunden in EU und UK, zunehmend auch in den USA | Der CoC-Code, die Claim-Art (100 %, Mix oder Recycled) und dass das Zertifikat die gekaufte Produktgruppe abdeckt |
| EU-Entwaldungsregeln | Sorgfaltspflicht, dass auf dem EU-Markt bereitgestelltes Holz entwaldungsfrei ist | Wer in die EU importiert — meist Sie, nicht die Fabrik | Geolokalisierung der Erntefläche und eine Sorgfaltserklärung; bestätigen Sie das für Ihre Unternehmensgröße geltende Startdatum |
| amfori BSCI / Sedex SMETA | Arbeit und Arbeitsbedingungen an einem benannten Standort, an einem benannten Datum | Nahezu jeder Handelskunde in EU und USA | Das Auditdatum, die Bewertung oder Feststellungen, und dass die auditierte Adresse das Werk ist, das Ihre Ware fertigt |
| ISO 9001 / ISO 14001 | Dass ein Qualitäts- oder Umweltmanagementsystem besteht und auditiert wird | Nahezu alle Handelseinkäufer, als Grundlage | Geltungsbereich und Standort. Ein Gruppenzertifikat, das eine andere Fabrik nennt, ist nicht Ihr Zertifikat |
| REACH & SVHC | Beschränkte Stoffe im Erzeugnis — Griffe, Beschichtungen und Galvanik ebenso wie Stahl | EU-Importeure | Die geprüfte Stoffliste, das Prüfdatum und welcher Teil des Werkzeugs beprobt wurde |
| CPSIA und California Proposition 65 | Grenzwerte für Blei und Phthalate; Warnpflichten | US-Importeure | Den Prüfbericht und ob für Ihren Kanal ein Warnhinweis auf der Verpackung nötig ist |
| EN 388 mit CE / UKCA | Mechanische Leistung von Schutzhandschuhen | Alle, die Handschuhe in die EU oder nach UK verkaufen | Die benannte Stelle, die angegebenen Leistungsstufen und dass das Zertifikat für genau diesen Handschuh gilt |
| EPR-Registrierungen für Verpackungen | Wer im jeweiligen Markt für den Verpackungsabfall zahlt | Deutschland, Frankreich, Italien, Spanien und weitere, jeweils einzeln | Registrierungsnummern auf den richtigen Namen und die von jedem Markt verlangten Kennzeichen auf der Verpackung |
| UK-Steuer auf Kunststoffverpackungen | Kunststoffverpackung unterhalb der Rezyklat-Schwelle | UK-Importeure | Nachweis des Rezyklatanteils, keine Absichtserklärung |
| ISPM 15 | Wärmebehandlung von Holzpaletten und Stauholz | Jedes Bestimmungsland, für Holzpaletten | Den Stempel auf der Palette selbst, bei der Verladung |
| GS1 GTIN | Dass der Barcode dem Markeninhaber gehört | Der gesamte Handel | Dass das Präfix auf die Marke lizenziert und nicht von einem Lieferanten geliehen ist |
9.2 Ein Zertifikat lesen
- Standort, Geltungsbereich, Datum
- Drei Felder entscheiden, ob ein Zertifikat für Ihren Auftrag gilt. Ein gültiges FSC-Zertifikat eines Handelshauses berechtigt die Fabrik nicht, das Logo zu drucken, und ein Sozialaudit eines Schwesterwerks sagt nichts über das Werk, das Ihre Linie fährt.
- Ein Claim braucht eine Kette, kein Logo
- Damit FSC auf eine Verpackung darf, braucht jede Partei, die Eigentum am zertifizierten Material erwirbt, einen eigenen Chain-of-Custody-Code — Papierfabrik, Verarbeiter und die Fabrik, die die Verpackung konfektioniert. Fehlt ein Glied, kann der Claim nicht geführt werden, wie zertifiziert das Papier auch war.
- Audits laufen ab; die Produktion nicht
- Fragen Sie, wann das nächste Audit ansteht und was mit Ihren Sendungen geschieht, wenn es sich verschiebt. Ein Zertifikat, das mitten im Programm ausläuft, ist ein kaufmännisches Problem, kein Papierproblem.
Fragen Sie jeden Lieferanten nach: dem Zertifikat selbst statt einem Logo in einer Präsentation, der Geltungsbereichsseite sowie Name und Adresse genau so, wie sie dort stehen. Gleichen Sie diese Adresse dann mit dem Werk ab, das Sie besucht haben.
10 Was ein Großhändler erwartet
Das meiste, was Lieferanten auf dieser Ebene unterscheidet, ist nicht das Werkzeug. Es sind Werkzeugeigentum, Musterdisziplin, Dokumente und das, was geschieht, wenn etwas schiefgeht.
Importeure, Distributoren und Einkaufsverbände in Europa und Nordamerika — und die asiatischen Handelshäuser, mit denen sie konkurrieren — kommen auf eine kurze Liste von Erwartungen. Fast nichts davon betrifft die Fertigung. Es lohnt sich, das klar zu benennen, denn genau darum geht es in einem ersten Gespräch.
10.1 Vor der Bestellung
10.2 Nach dem Versand
Früh zu fragen: wem das Werkzeug gehört, wie viele Musterrunden kostenlos sind, ob die MOQ über das Sortiment gebündelt werden kann und wie lange Ersatzteile vorgehalten werden. Vier Fragen, und die Antworten sagen Ihnen das meiste darüber, wie eine Lieferantenbeziehung sein wird.
11 Kostenstruktur
Ein Landed Price (Gesamtpreis nach Ankunft) besteht aus vier Blöcken. Die meisten Verhandlungen bewegen nur den ersten, und die letzten beiden sind meist größer.
Ein Landed Price besteht aus vier Blöcken, nicht aus einer Zahl. Die meisten Beschaffungsgespräche bewegen nur den ersten; in einem Handwerkzeugprogramm sind die letzten beiden häufig größer als die Einsparung, die am ersten verhandelt wird.
Rechnen Sie selbst: Das Landed-Cost-Tool auf CostNow desk nutzt dieselben vier Blöcke, mit bereits geladenen aktuellen Material- und Frachtwerten.
12 Siehe auch
Wohin es weitergeht — und was diese Seite bewusst nicht enthält.
- AsiaSource — aktuelle Material-, Fracht- und Zollwerte sowie das oben genannte Landed-Cost-Tool.
- ABrief — der tägliche Branchenbrief hinter diesen Werten.
- Über uns — die Vertraulichkeitsregel, die bestimmt, was auf dieser Seite erscheint.
- Kontakt — um eine Fertigungsroute gegen eine reale Spezifikation zu besprechen.
Die Diagramme auf dieser Seite sind schematische Darstellungen zur Erläuterung. Prozess- und Materialbeschreibungen geben allgemeine Branchenpraxis wieder; welche Routen für ein bestimmtes Programm verfügbar sind, hängt vom Teil, von der Menge und vom Ursprung ab. Die beiden Anzeigen sind ordinale Einschätzungen zum europäischen und nordamerikanischen DIY-Handel, keine gemessenen Marktdaten.