Fabrication d'outils de jardin à main
Un outil qui paraît simple en rayon est le résultat de sept points de contrôle et de neuf familles de matières, emballé et expédié selon des règles qui changent avec la destination. Cet article expose cette voie en termes publics. Il ne contient aucun plan client, aucune spécification et aucun dossier de programme.
1 L'atelier
Un seul site depuis 1974 — la même bibliothèque d'outillage et la même pratique de trempe, et c'est ce qui rend le reste de cette page spécifique plutôt que générique.
Tout le reste de cette page décrit une voie. Cette section parle du lieu que cette voie traverse, car une description de procédé ne vaut d'être lue que si l'usine derrière elle est réelle.
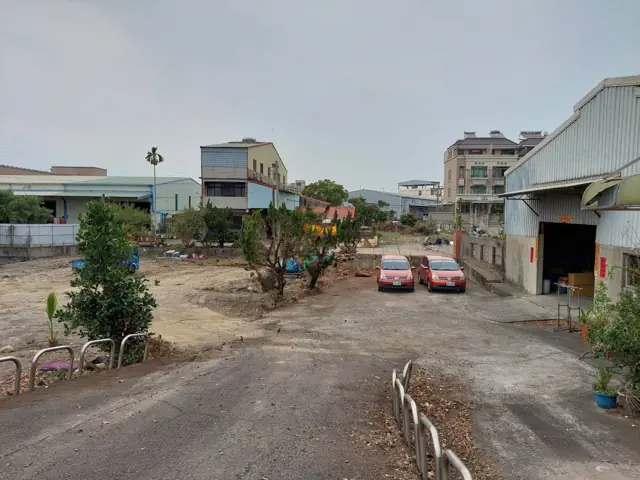
1.1 Là où tout a commencé, en 1974
Birdland a démarré sur ce site en 1974 et y fabrique, y stocke et y expédie encore plus de cinquante ans plus tard. Ce n'est pas un bureau d'achat ouvert pour servir de façade à une chaîne d'approvisionnement, et ce n'est pas une usine dans laquelle nous serions entrés après coup — c'est l'usine d'origine.
Cette continuité est la raison pour laquelle le reste de cette page peut être précis. Cinquante ans au même endroit, ce sont cinquante ans de la même bibliothèque d'outillage, de la même pratique de trempe et des mêmes personnes qui se corrigent les unes les autres — et c'est cela, concrètement, un point de contrôle.
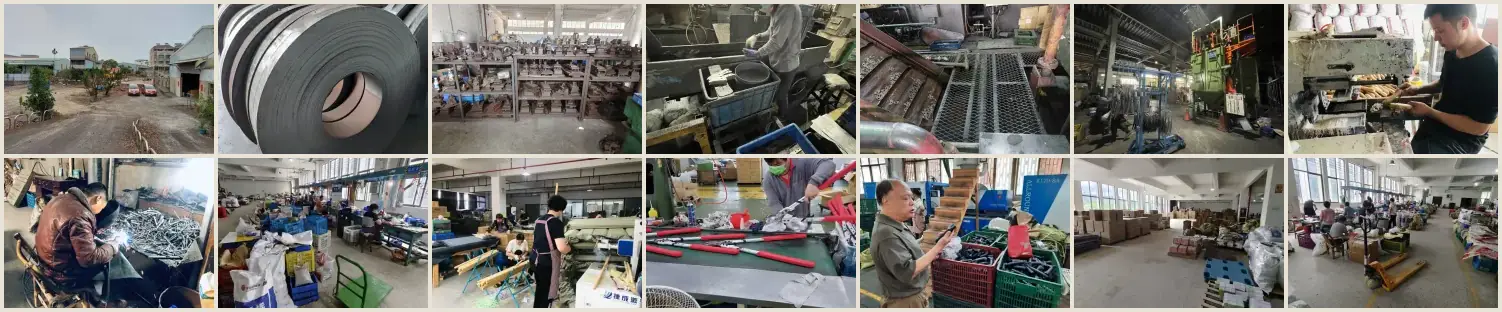
2 Le catalogue
Une archive vieille d'une décennie, publiée pour son étendue et non comme un tarif. Rien de ce qu'elle contient n'est une offre en cours.
Birdland tient un catalogue produits vieux d'une dizaine d'années. Il est publié comme une archive, non comme un tarif : les articles qui y figurent ne sont pas des offres en cours et rien ne doit y être lu comme une proposition commerciale. Il mérite d'être lu pour une raison — son étendue.
- Chaque article a été approuvé par le client pour lequel il a été fabriqué. Rien n'y est un concept, un rendu ou une proposition. Chaque produit a passé la validation propre d'un client avant d'être produit.
- Tout est du travail ODM sur des outillages appartenant à Birdland. Les matrices et les moules derrière ces produits sont les nôtres. C'est pourquoi un article de ce catalogue se comporte autrement qu'une conception neuve : l'outil existe déjà, donc le coût est connu et stable au lieu d'être chiffré contre un outil que personne n'a encore taillé.
- L'outillage en propre est ce qui protège la marge. Un acheteur qui met sur le marché un article existant n'amortit pas un outil neuf et n'est pas exposé à la dérive de coût qui accompagne sa mise au point.
- Sa raison d'être est la preuve, non la sélection. Lisez-le comme l'expérience accumulée de production et de contrôle qualité derrière les sept points de contrôle décrits plus bas — l'étendue que cet atelier a réellement tenue en spécification pendant des décennies.
Si quelque chose s'y approche de votre besoin, partir de cet article est en général la voie la plus rapide et la moins chère. Sinon, cette même expérience est ce que décrit le reste de cet article.
Le fichier s'ouvre dans un nouvel onglet. C'est une archive : servez-vous-en pour juger l'étendue et la capacité, et interrogez-nous avant de considérer quoi que ce soit comme disponible.
3 Voies OEM
Trois voies : notre outillage, votre plan, ou un développement partagé. Ce qui change, c'est à qui appartient l'outillage et qui porte le risque.
L'OEM n'est pas une seule chose. Presque tout programme se situe à l'un de deux niveaux, et la première question utile n'est pas combien cela coûtera — c'est à quel niveau vous travaillez. Cette réponse déplace ensemble l'outillage, le délai et la taille de commande.
3.1 OEM de spécification
La forme existe déjà. Vous changez ce dont elle est faite. La géométrie a été éprouvée en production ; ce qui bouge, c'est la nuance de matière, la plage de dureté, le traitement de surface, la matière de la poignée, la couleur, le marquage et l'emballage.
Aucun outil neuf n'est taillé. Le coût vient d'une pièce déjà fabriquée plutôt que d'une estimation sur une pièce que personne n'a fabriquée, l'échantillonnage se compte en semaines, et la taille de commande peut être plus faible puisqu'il n'y a pas d'investissement d'outillage à étaler.
La version la plus légère de cette voie ne change rien au produit — seulement la marque, le marquage et l'emballage. C'est le moyen le plus rapide de mettre une gamme en rayon sous votre propre nom. Cette voie s'appuie sur l'outillage décrit dans le catalogue : le nôtre, amorti depuis longtemps.
3.2 OEM de conception
C'est vous qui apportez la forme. De nouvelles matrices ou de nouveaux moules sont taillés d'après votre plan et tous les leviers sont ouverts, y compris la géométrie elle-même.
Cet investissement doit être étalé : la taille de commande est donc plus grande et l'échantillonnage se mesure en mois plutôt qu'en semaines. Ce que vous récupérez, c'est un produit que personne d'autre ne peut commander, et un outil qui n'existe que pour votre programme.
La plupart des acheteurs supposent avoir besoin de cette voie. Beaucoup n'en ont pas besoin : il vaut la peine de vérifier si l'OEM de spécification atteint déjà l'essentiel de ce que vous voulez avant de vous engager sur un outil. Nous préférons le dire tôt plutôt que chiffrer un outil dont vous n'aviez pas besoin.
3.3 Ce que chaque voie permet de changer
| Levier | OEM de spécification | OEM de conception | Décrit en |
|---|---|---|---|
| Famille de matière et nuance | Ouvert | Ouvert | Familles de matières |
| Plage de dureté du tranchant | Ouvert | Ouvert | Traitement thermique |
| Traitement de surface et couleur | Ouvert | Ouvert | Traitement de surface |
| Matière et toucher de la poignée | Ouvert | Ouvert | Poignées et matières souples |
| Marquage et image de marque | Ouvert | Ouvert | Traitement de surface |
| Emballage et présentation en rayon | Ouvert | Ouvert | Emballage |
| Mode d'assemblage et visserie | Limité à l'outil existant | Ouvert | Assemblage et jonction |
| Dimensions et géométrie | Fixé par l'outil existant | Ouvert | Outillage |
| Exclusivité de la forme | Non | Oui | 3.4 ci-dessous |
3.4 Comment l'outillage est organisé
Il n'existe pas de prix d'outillage standard ni de règle unique de propriété, et toute page qui en publierait une vous induirait en erreur. Cela se fixe programme par programme. Voici les montages réellement utilisés :
| Montage | Qui le finance | Qui le détient | Habituellement associé à |
|---|---|---|---|
| Outillage Birdland existant | Sans objet | Birdland, déjà amorti | OEM de spécification |
| Financé par le client | Client | Client | Exclusivité totale de la forme |
| Partagé | Réparti entre les deux parties | Détenu conjointement | Une restriction de marché — voir ci-dessous |
| Financé par Birdland | Birdland | Birdland | Un engagement de volume |
- Lorsqu'un outil est financé et détenu conjointement, cela s'accompagne normalement d'une restriction qui pèse sur nous : Birdland ne vend pas ce produit sur votre marché. L'outil peut être partagé ; le marché, non.
- Cette clause, c'est à quoi ressemble « jamais notre marque » dans un contrat plutôt que sur une page d'accueil. C'est aussi la raison pour laquelle les deux choses présentes sur cette page vont ensemble — le catalogue peut être montré publiquement parce que ces outils sont les nôtres et sans restriction, tandis que tout ce qui porte une restriction de marché n'y figure jamais et n'y figurera jamais.
Ce qui déplace la ligne. Quatre choses, en pratique : la complexité de la pièce, l'ancienneté de la relation, les conditions de paiement et le volume. C'est pourquoi le coût d'outillage, la taille de commande et le délai ne sont décrits ici qu'en termes relatifs — un chiffre réel dépend de ces quatre facteurs, et un nombre publié sur une page publique serait faux pour la plupart des lecteurs et périmé pour les autres.
Indiquez-nous le volume, le marché et le calendrier, et le montage pourra être bâti en conséquence.
4 Voie de production
Sept points de contrôle. Un outil ne vaut jamais mieux que le point de contrôle qu'on l'a laissé franchir.
Chaque point de contrôle ci-dessous reçoit une entrée définie, tient une seule chose sous contrôle et transmet la pièce. Les voies listées à chaque point sont des alternatives, non une séquence : choisir entre elles, c'est ce qu'une spécification décide réellement.
Fréquence indique à quel point l'option est répandue dans les outils de jardin à main vendus par la distribution DIY européenne et nord-américaine. Coût relatif est son coût face aux alternatives de son propre groupe — une position, non un prix. Les deux sont des jugements ordinaux sur ce circuit, non des données de marché.
4.1 Réception matière
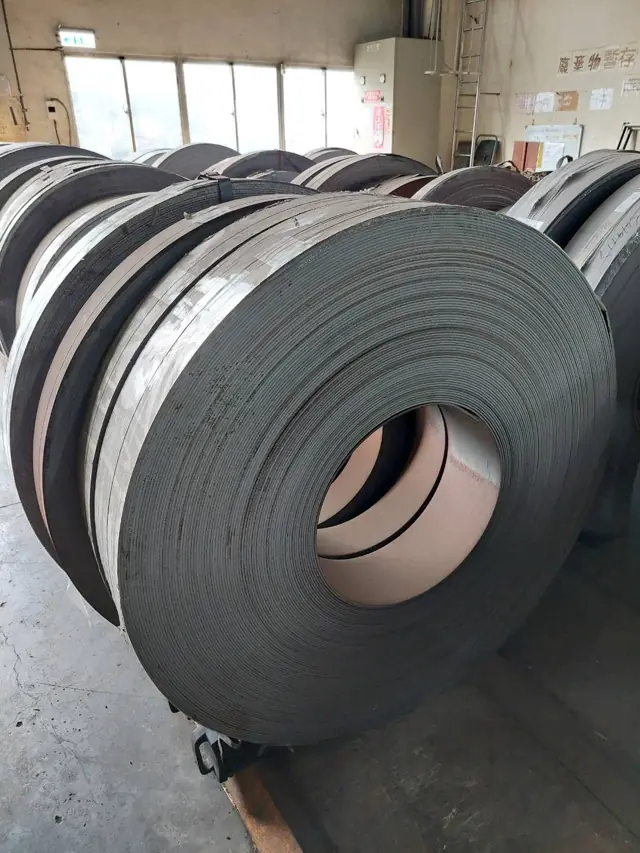
Rien en aval ne peut être meilleur que ce qui arrive. Nuance, épaisseur, état et traçabilité se fixent ici, et une substitution faite à ce point modifie discrètement la dureté, la tenue à la corrosion et le comportement au formage plus loin dans la voie.
- Ce qui entre
- Feuillard et barre d'acier, tube, résine, billettes de bois, rouleaux de toile.
- Point de contrôle
- La matière spécifiée doit convenir à la voie de formage prévue et à la durée de service annoncée pour l'outil fini.
- Un acheteur devrait demander
- Quelle propriété de la matière est critique pour l'usage prévu — tenue du tranchant, tenue à la corrosion ou rigidité ?
- OptionFréquenceCoût relatifPourquoi cela compte
- Acier à lame et à ressortPartoutPopularité 5 sur 5MoyenCoût relatif 3 sur 5Matière de base de tout tranchant ; coût de milieu de gammeVue acheteurAdmettre cette famille, c'est admettre une nuance trempante, si bien que le certificat matière compte plus que la ligne de prix : teneur en carbone, profondeur de décarburation et planéité du feuillard à la réception décident de la plage de dureté que vous pourrez tenir ensuite, et non le traitement thermique que vous spécifiez.Vue productionNous contrôlons la peau décarburée de la bobine à la réception avant qu'elle n'atteigne une matrice — une couche superficielle molle de quelques centièmes de millimètre traverse la trempe et donne un tranchant qui s'émousse dès la première saison, et elle est invisible une fois la pièce revêtue.
- Acier inoxydableRégulierPopularité 3 sur 5Plutôt élevéCoût relatif 4 sur 5Lames et truelles inoxydables haut de gamme ; plus cher que l'acier au carboneVue acheteurL'inox qui arrive en réception, ce sont deux matériaux distincts : le 304 austénitique ne peut pas être durci par traitement thermique et trouve sa place sur les corps et la visserie, tandis que les 410 et 420 martensitiques le peuvent — et comme ces deux nuances sont toutes deux magnétiques et visuellement identiques, glisser le 410, moins carboné, dans une application de tranchant est la substitution qu'aucun contrôle réception sans analyse matière ne détectera.Vue productionNous séparons physiquement les stocks martensitiques et austénitiques en rayonnage, car les deux sont identiques sous un film de fluide de coupe et un lot mélangé ne se découvre qu'après trempe, quand la moitié des pièces ressort molle.
- AluminiumRégulierPopularité 3 sur 5MoyenCoût relatif 3 sur 5Manches et têtes légers sur les lignes premium ; coût modéréVue acheteurC'est la désignation d'état métallurgique qui fait la spécification, pas le numéro d'alliage : le 6061-T6 et le 6061-T4 sont le même métal à des limites d'élasticité différentes, et un manche livré dans l'état le plus doux se déforme de façon permanente sous une charge dont l'état plus dur revient élastiquement.Vue productionCe que nous surveillons en réception, c'est la tolérance d'extrusion sur l'épaisseur de paroi — un tube sous la paroi nominale passe le calibre de diamètre et flambe pourtant à la virole, aussi mesurons-nous la paroi et pas seulement le diamètre extérieur.
- Plastiques rigidesPartoutPopularité 5 sur 5FaibleCoût relatif 1 sur 5Dominant pour poignées et carters ; matière structurelle la moins chèreVue acheteurLa résine en réception se définit par sa nuance et sa charge, non par le mot « nylon » : le PA6 non chargé et le PA6-GF30 diffèrent d'environ un facteur trois en rigidité, et le taux de verre est la ligne la plus souvent discrètement retirée d'une nomenclature.Vue productionNous prenons l'humidité au sérieux sur le polyamide parce qu'il est hygroscopique — une résine restée à l'air libre s'hydrolyse dans le fourreau et donne des pièces d'aspect correct qui cassent net au bossage, aussi est-elle séchée selon spécification avant chaque série.
- Matières de poignéePartoutPopularité 5 sur 5Plutôt faibleCoût relatif 2 sur 5La poignée surmoulée souple est devenue un argument ergonomique standardVue acheteurSpécifiez l'élastomère par sa dureté Shore A et par ce sur quoi il doit adhérer ; un TPR correct sur polypropylène se délamine sur polyamide, et une poignée qui se décolle est un retour sous garantie même si l'outil fonctionne encore.Vue productionL'adhérence en surmoulage est chimique et non mécanique : nous accordons donc la famille d'élastomère au substrat et tenons la température d'interface — un substrat froid donne une liaison qui survit à l'assemblage et lâche dans la main.
- BoisOccasionnelPopularité 2 sur 5MoyenCoût relatif 3 sur 5Matière traditionnelle des manches de bêches et fourches ; plus chère que le plastiqueVue acheteurLe taux d'humidité fait toute la spécification : un manche monté à 18 % et expédié vers un intérieur européen chauffé se retreint dans sa virole et prend du jeu ; le chiffre à convenir est donc le taux d'humidité après séchage en étuve au moment de l'emballage, et pas seulement l'essence.Vue productionNous regardons la sortie de fil plutôt que l'aspect de surface — un manche dont le fil sort du flanc sur la longueur du corps casse en travers des fibres sous un effort de levier, aussi propre que paraisse la finition.
- ToileOccasionnelPopularité 2 sur 5FaibleCoût relatif 1 sur 5Gants et sangles uniquement ; coût faible, limité à quelques SKUVue acheteurLe textile entre dans une nomenclature de quincaillerie métallique comme le poste le plus susceptible de porter le risque de conformité chimique — colorants, enductions et toute garniture cuir sont ce que vise d'abord une question REACH ou Proposition 65, pas l'acier.Vue productionL'élasticité en coupe-couture est notre point de contrôle : un même rouleau se comporte différemment sur sa laize, aussi les panneaux sont-ils coupés selon des placements imbriqués plutôt qu'un à un, et c'est ce qui fait qu'une paire de gants reste une paire assortie.
4.2 Formage et mise en forme
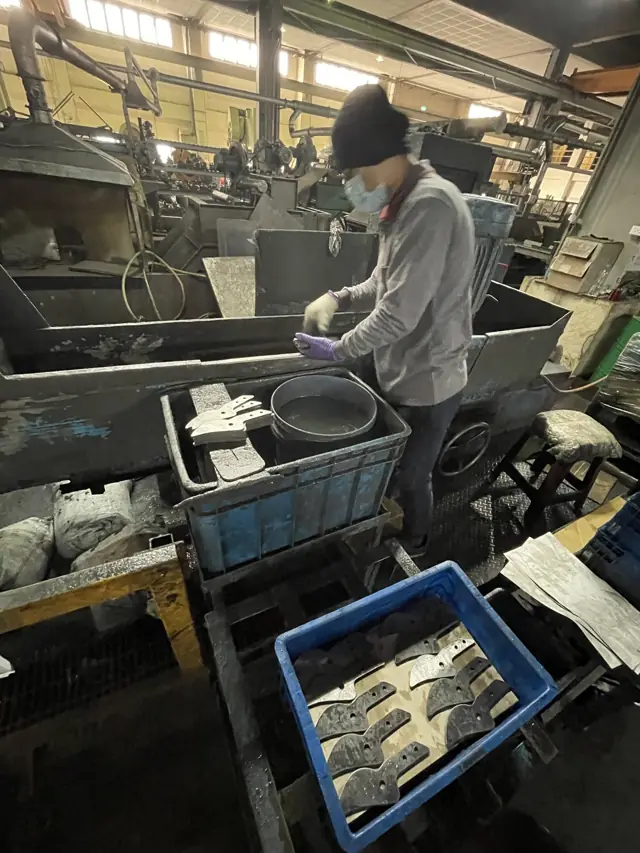
« Formage » ne désigne pas une seule opération. Une lame peut être découpée au feuillard, forgée à chaud pour le sens des fibres ou coupée au laser pour un profil en petite série, et chaque voie produit un état de tranchant, une plage de tolérance et un coût d'outillage différents.
- Ce qui entre
- Métal préparé, un profil approuvé et un jeu de matrices entretenu.
- Point de contrôle
- L'effort de presse, la séquence de frappe et le jeu de coupe décident si la pièce numéro un et la pièce cinquante mille sont la même pièce.
- Un acheteur devrait demander
- Quelle cote unique ou quel état de tranchant compte le plus pour l'outil fini ?
- OptionFréquenceCoût relatifPourquoi cela compte
- Découpage à la pressePartoutPopularité 5 sur 5FaibleCoût relatif 1 sur 5la voie par défaut pour les lames et supports en sérieVue acheteurLe découpage à la presse est bon marché à la pièce et cher à modifier : c'est la matrice qui porte la géométrie, si bien qu'une révision de profil après validation de l'outillage est une facture d'outillage et une remise à zéro du délai — c'est le point de contrôle où un plan doit cesser de bouger.Vue productionLe jeu de coupe se règle en pourcentage de l'épaisseur du feuillard, et c'est lui qui décide de la hauteur de bavure et de la profondeur de la zone cisaillée sur la face coupée — trop serré, la matrice s'écaille ; trop ouvert, le bord se rabat ; nous l'ajustons donc à la matière plutôt qu'à l'habitude.
- Forgeage à chaudOccasionnelPopularité 2 sur 5Plutôt élevéCoût relatif 4 sur 5Têtes d'outils plus lourdes ; plus coûteux et moins courant en DIY de masseVue acheteurCe que vous payez, c'est le fibrage, pas le poids : le forgeage aligne la matière sur la forme pour que le chemin d'effort soit continu, et c'est pourquoi une soie forgée supporte des efforts de levier qui rompent une soie découpée d'épaisseur égale.Vue productionCe que nous surveillons, c'est la température de fin de forge et l'ébavurage de la ligne de bavure — une pièce forgée terminée trop froid s'écrouit de façon inégale et emporte des contraintes résiduelles dans la trempe, où elles deviennent une déformation que personne ne peut redresser économiquement.
- Forgeage à froidOccasionnelPopularité 2 sur 5MoyenCoût relatif 3 sur 5Petites pièces à haute résistance comme les axes ; surcoût modéréVue acheteurLe forgeage à froid écrouit la pièce en la formant : un axe ou un rivet forgé à froid arrive donc plus résistant que la barre dont il est issu et tient une tolérance de diamètre plus serrée que l'usinage, à prix égal en série.Vue productionLa limite est la formabilité, pas l'effort : la matière n'accepte qu'une déformation finie avant de se fissurer ; nous répartissons donc la forme sur des postes successifs plutôt que de la chercher en une frappe, et nous recuisons entre postes quand la géométrie l'exige.
- Découpe laserOccasionnelPopularité 2 sur 5Plutôt élevéCoût relatif 4 sur 5Petites séries ou profils de lame premium ; coûteux à la pièceVue acheteurLe laser est la bonne réponse pour les petites séries et les profils de prototype parce qu'il supprime entièrement le coût d'outillage, mais il laisse une zone affectée thermiquement au bord de coupe, qui doit être rectifiée avant trempe sur toute pièce destinée à porter un tranchant.Vue productionNous considérons le bord de coupe comme non fini — la couche refondue et le gradient de dureté le long de la saignée se comportent autrement à la trempe, aussi un profil de lame découpé au laser conserve-t-il une surépaisseur à enlever sur le tranchant.
- Étirage de tubeRégulierPopularité 3 sur 5MoyenCoût relatif 3 sur 5Manches de fourches, bêches, ébrancheurs ; coût modéré, assez courantVue acheteurL'étirage fixe à la fois le diamètre et la paroi, et c'est la paroi qui reprend l'effort de flexion : deux manches cotés au même diamètre extérieur peuvent différer d'un tiers en rigidité — spécifiez donc l'épaisseur de paroi explicitement, faute de quoi vous achetez une apparence.Vue productionLa rectitude après étirage est le point de contrôle sur les manches longs — les contraintes résiduelles laissées par la filière se manifestent en cintrage sur deux mètres de longueur, aussi dressons-nous et détensionnons-nous plutôt que de trier les pièces à l'œil.
- Cintrage de tubeRégulierPopularité 3 sur 5Plutôt faibleCoût relatif 2 sur 5Cintre du tube standard en manches et cadres ; moins cher que l'étirageVue acheteurLe chiffre à spécifier est le rayon de cintrage à l'axe rapporté au diamètre du tube : un rayon serré amincit la paroi extérieure et plisse la paroi intérieure, et c'est là qu'un manche cintré finit par se fissurer en service.Vue productionNous utilisons un mandrin sur les cintrages à paroi mince parce que le tube a besoin d'un soutien intérieur pour garder sa section — sans lui le coude s'ovalise, et un tube ovale n'accepte pas la virole conçue pour un tube rond.
- RétreintOccasionnelPopularité 2 sur 5Plutôt faibleCoût relatif 2 sur 5Réduit ou raccorde les extrémités de tube ; étape de niche, peu coûteuseVue acheteurLe rétreint est la façon économique d'effiler ou de fermer une extrémité de tube, et il ne coûte rien en matière, mais la section réduite est écrouie et légèrement plus dure — un compromis acceptable en bout de manche, mauvais sur une pièce qui doit être soudée ensuite.Vue productionL'alignement de l'outil est tout : un rétreint pris hors axe produit un cône d'aspect correct qui s'assoit de travers dans sa virole ; nous réglons donc la concentricité sur le montage plutôt que de la corriger en aval.
- Tournage sur boisOccasionnelPopularité 2 sur 5MoyenCoût relatif 3 sur 5Manches en bois tournés pour lignes traditionnelles ; plus cher que le moulageVue acheteurLe tournage se chiffre à la passe, pas au bois, et chaque baguette ou épaulement supplémentaire dans un profil de manche est une opération de plus — un profil plus simple dans une ébauche mieux séchée donne un manche plus solide et moins cher que l'inverse.Vue productionNous tournons avec surépaisseur et laissons l'ébauche reposer avant la passe finale, car le bois bouge une fois la matière enlevée ; sauter ce repos, c'est la raison pour laquelle certains manches tournés sortent de l'entrepôt légèrement ovales en hiver.
- Moulage par injectionPartoutPopularité 5 sur 5Plutôt faibleCoût relatif 2 sur 5Procédé dominant pour poignées et carters plastiques ; coût unitaire faibleVue acheteurLe coût unitaire baisse avec le volume et monte avec l'épaisseur de paroi et le temps de cycle : le principal levier sur le prix d'une poignée moulée est donc la conception et non la négociation — des nervures épaisses refroidissent lentement et coûtent cher deux fois.Vue productionNous gérons les retassures et les lignes de soudure par la position du seuil d'injection, pas au stade du polissage — une ligne de soudure, là où deux fronts de matière se rejoignent, est une véritable discontinuité de résistance, aussi est-elle placée hors du chemin d'effort.
- Surmoulage bi-matièreCourantPopularité 4 sur 5Plutôt élevéCoût relatif 4 sur 5Courant pour les poignées souples ; outillage plus cher que l'injection simpleVue acheteurLe surmoulage bi-matière repose sur un moule unique qui sort une pièce à deux matières finie : il coûte donc plus cher au départ et moins cher à l'unité que mouler puis assembler séparément, et il supprime le mode de défaillance par décollement propre à une poignée collée.Vue productionLa seconde injection doit rencontrer un substrat encore chimiquement réceptif, et c'est pourquoi les deux injections s'enchaînent sur une même machine au lieu d'être stockées — une première injection froide et vieillie, c'est ce qui transforme une poignée liée en manchon.
- TrempageRégulierPopularité 3 sur 5Plutôt faibleCoût relatif 2 sur 5Trempe les extrémités d'outil pour les revêtements de poignée ; procédé simple et assez bon marchéVue acheteurLe trempage donne une extrémité de manche amortissante au coût d'outillage le plus bas de toutes les méthodes de poignée, mais l'épaisseur du revêtement est maîtrisée par le procédé et non par l'outil : convenez donc d'une plage d'épaisseur et d'un critère de réticulation plutôt que d'un chiffre unique.Vue productionLa vitesse de retrait et le préchauffage fixent l'épaisseur du film : nous maîtrisons donc les deux et pas seulement le temps d'immersion — un retrait précipité laisse le film mince à l'épaulement, c'est-à-dire exactement là où la poignée est saisie.
4.3 Traitement thermique
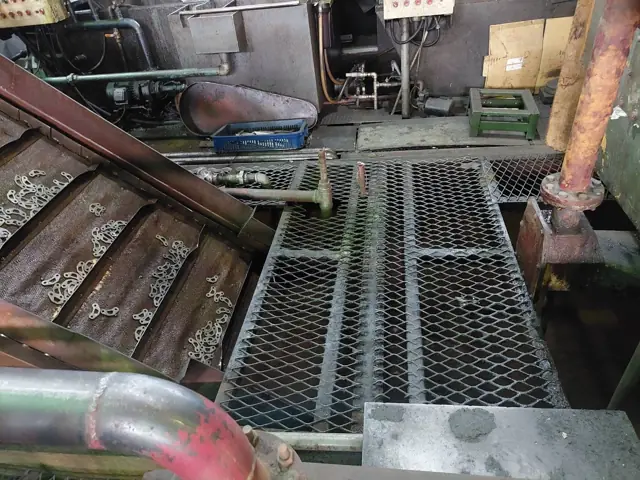
La dureté se crée ici, elle ne s'achète pas. Le même acier peut quitter ce point tendre et tenace ou dur et fragile ; la dureté se spécifie donc en plage et non en maximum. La trempe localisée ne traite que le tranchant et laisse le corps ductile.
- Ce qui entre
- Pièces d'acier formées et une plage de dureté définie.
- Point de contrôle
- Température, vitesse de trempe et revenu fixent la dureté, la ténacité et l'ampleur de la déformation.
- Un acheteur devrait demander
- De quelle plage de dureté le tranchant a-t-il besoin, et qu'abandonne-t-il en échange ?
- OptionFréquenceCoût relatifPourquoi cela compte
- Trempe à cœurRégulierPopularité 3 sur 5Plutôt faibleCoût relatif 2 sur 5Durcit les pièces massives comme les lames de truelle ; simple, peu coûteuxVue acheteurLa trempe à cœur durcit toute la section, ce qui convient à un fer de transplantoir et ne convient pas à ce qui doit absorber un choc, car une pièce entièrement dure n'a plus de zone ductile pour s'accommoder avant de se fissurer.Vue productionL'épaisseur de section commande la sévérité de trempe — le même acier prend à cœur dans une lame mince et ne durcit qu'en peau dans une lame épaisse, aussi réglons-nous la trempe sur la section plutôt que sur la nuance.
- Trempe et revenuCourantPopularité 4 sur 5Plutôt faibleCoût relatif 2 sur 5Traitement standard des lames et ressorts en acier à ressort ; peu coûteuxVue acheteurUne dureté n'a aucun sens sans le revenu qui la suit : l'acier brut de trempe est dur et fragile, et c'est le revenu qui rachète la ténacité — demandez donc la plage de dureté après revenu et sa tolérance.Vue productionNous procédons au revenu sans attendre après la trempe plutôt que de laisser les pièces en attente — la martensite non revenue est sous d'énormes contraintes résiduelles, et un lot laissé une nuit peut se fissurer dans le panier avant que personne ne l'ait touché.
- Trempe par induction (localisée)RégulierPopularité 3 sur 5MoyenCoût relatif 3 sur 5Ne durcit que le tranchant ; exige un équipement dédié, coût modéréVue acheteurLa trempe localisée ne met de la dureté que là où l'outil coupe et laisse le corps ductile, ce qui est la bonne réponse pour une lame de sécateur ; ce qu'il faut spécifier, c'est la profondeur de couche durcie et où la zone trempée commence et s'arrête.Vue productionLa géométrie de l'inducteur et le temps de maintien décident du tracé de la zone trempée : nous validons donc ce tracé en coupant et en attaquant un échantillon plutôt qu'en nous fiant à une lecture de dureté en surface, qui ne peut pas voir jusqu'où la couche descend réellement.
- HypertrempeRarePopularité 1 sur 5MoyenCoût relatif 3 sur 5Traitement thermique propre aux inox ; rare hors des lignes inox premiumVue acheteurC'est une étape propre à l'inox, qui remet les carbures en solution et restaure la tenue à la corrosion après formage ou soudage ; sans elle, une pièce inox soudée peut rouiller en un liseré le long de la zone affectée thermiquement.Vue productionToute la question est la vitesse de refroidissement depuis la température de mise en solution — refroidissez trop lentement dans la plage de sensibilisation et les carbures de chrome précipitent aux joints de grains, annulant le traitement que vous venez de payer.
- DétensionnementOccasionnelPopularité 2 sur 5FaibleCoût relatif 1 sur 5Réduit les déformations après formage ; bon marché, étape occasionnelleVue acheteurLe détensionnement est une assurance bon marché, pas une étape de résistance : il élimine les contraintes bloquées par le formage pour que la pièce ne bouge pas plus tard, et c'est le remède aux composants qui sortent de tolérance à l'entrepôt plutôt que sur la ligne.Vue productionNous détensionnons après un formage sévère et avant l'usinage final, car détensionner ensuite ne fait que déplacer la cote finie — c'est dans l'ordre des opérations que cette étape rentabilise son coût.
- Classement par plage de duretéOccasionnelPopularité 2 sur 5FaibleCoût relatif 1 sur 5Trie la production par classes de dureté ; étape qualité peu coûteuse, non systématiqueVue acheteurLe classement par plages répartit la production en intervalles de dureté au lieu d'accepter une seule moyenne, et c'est ce qui transforme un chiffre de dureté en garantie — une moyenne de 58 HRC ne dit rien du nombre de pièces sorties de ligne à 52.Vue productionNous traitons la plage comme une maîtrise de procédé et non comme une opération de tri : si les pièces doivent être triées pour tenir la plage, c'est que la trempe dérive, et la réponse utile est de reprendre le four plutôt que de classer la production.
4.4 Outillage
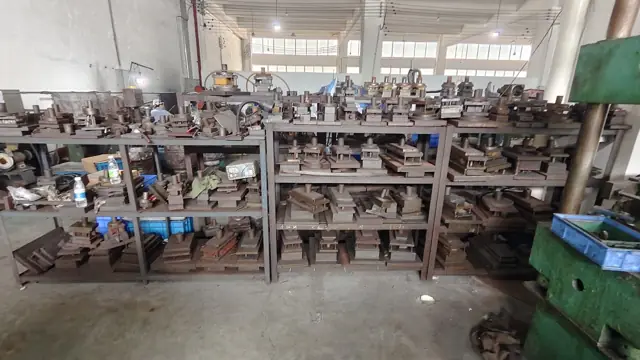
L'outillage est la part d'un programme qu'un acheteur ne voit jamais et paie toujours. Une matrice usée ne casse pas bruyamment ; elle dérive, et la dérive apparaît comme une cote qui sort lentement de la tolérance au fil d'une série.
- Ce qui entre
- Géométrie approuvée, matrices et montages maintenus dans un état connu.
- Point de contrôle
- L'état de l'outil et l'intervalle de maintenance sont ce qui tient une géométrie répétable sur une longue série.
- Un acheteur devrait demander
- Quelle caractéristique dépend le plus de la répétabilité de l'outillage plutôt que du savoir-faire de l'opérateur ?
- OptionFréquenceCoût relatifPourquoi cela compte
- Outils à suivreCourantPopularité 4 sur 5Plutôt élevéCoût relatif 4 sur 5Outillage de découpage grande série ; investissement lourd, courant chez les grandes marquesVue acheteurUn outil à suivre est un investissement qui se rembourse en prix unitaire et en délai à fort volume, et c'est normalement la plus grosse ligne d'outillage d'un programme OEM — réglez la propriété et l'amortissement par écrit avant qu'il ne soit taillé.Vue productionLe plan de bande décide du rendement matière, et le rendement est la moitié silencieuse du coût de la pièce — une disposition imbriquée qui gagne quelques millimètres de pas se rembourse sur une série bien plus vite que n'importe quel gain de cadence presse.
- Matrices à poste uniqueRégulierPopularité 3 sur 5Plutôt faibleCoût relatif 2 sur 5Outillage simple pour petites séries de découpage ; moins cher que l'outil à suivreVue acheteurL'outillage à poste unique est la bonne économie en dessous du volume où un outil à suivre s'amortit : moins cher à tailler, plus lent à produire, et bien moins cher à modifier tant qu'un profil n'est pas figé.Vue productionLa contrepartie est la manutention entre postes, par où entre l'erreur de position : nous mettons donc le transfert sous montage plutôt que l'opérateur — la répétabilité sur un poste est facile, la répétabilité entre les postes est le vrai travail.
- Outils de détourage et de perçageRégulierPopularité 3 sur 5Plutôt faibleCoût relatif 2 sur 5Opérations secondaires de découpage ; coût d'outillage modéré, assez courantVue acheteurC'est dans ces outillages secondaires que se fixent réellement la position des trous et l'état des bords : un plan qui tolérance le trou par rapport au contour de la pièce plutôt qu'à une référence sera donc interprété différemment par chaque fournisseur qui le chiffre.Vue productionNous perçons avant trempe partout où la conception le permet, car un trou pratiqué dans de l'acier trempé exige une rectification ou de l'électroérosion et transforme une opération bon marché en opération coûteuse.
- Moules d'injectionPartoutPopularité 5 sur 5ÉlevéCoût relatif 5 sur 5Nécessaire pour chaque pièce plastique ; la catégorie d'outillage la plus chèreVue acheteurLe moule est en général le premier poste d'outillage d'un programme plastique, et ce que vous achetez, c'est la nuance d'acier et le nombre d'empreintes — un moule trempé coûte plus cher et supporte les volumes qu'un acier prétraité ne supportera pas.Vue productionLe tracé de refroidissement à l'intérieur du moule fixe ensemble le temps de cycle et le gauchissement : nous traitons donc le circuit d'eau comme une partie de la conception de la pièce ; un moule qui refroidit inégalement fait des pièces cintrées quel que soit le réglage de la presse.
- Gabarits de soudageOccasionnelPopularité 2 sur 5FaibleCoût relatif 1 sur 5Montages simples pour ensembles soudés ; bon marché, utilisés seulement à l'occasionVue acheteurUn gabarit coûte peu, et c'est la seule raison pour laquelle un cadre soudé a la même forme sur la première et sur la dernière pièce d'une série — son absence se voit à des ensembles qu'il faut forcer pour recevoir leur propre visserie.Vue productionNous concevons les gabarits pour la chaleur et pas seulement pour la position : un montage qui bride un cadre rigidement pendant le soudage y enferme la déformation, aussi la séquence de bridage doit-elle laisser l'ensemble bouger puis se stabiliser.
- Montages d'assemblageRégulierPopularité 3 sur 5FaibleCoût relatif 1 sur 5Maintient l'assemblage constant d'une ligne à l'autre ; faible coût unitaire d'outillageVue acheteurLes montages d'assemblage sont ce qui rend l'assemblage manuel répétable d'une équipe et d'une ligne à l'autre, et ils sont assez bon marché pour que leur absence relève d'un choix de procédé et non d'un choix de coût.Vue productionLe montage qui nous importe le plus est celui qui rend le mauvais assemblage physiquement impossible — une géométrie détrompeuse (poka-yoke) arrête un composant monté à l'envers au poste, où cela ne coûte rien, plutôt qu'au contrôle fonctionnel final.
- CalibresRégulierPopularité 3 sur 5FaibleCoût relatif 1 sur 5Moyens de contrôle dimensionnel ; bon marché, assez répandus selon les lignesVue acheteurLes calibres sont ce qui rend un résultat de contrôle comparable entre votre qualité et la nôtre ; sans calibre convenu, deux mesures honnêtes de la même caractéristique peuvent légitimement diverger et il n'y a rien pour arbitrer.Vue productionNous étalonnons selon un calendrier et nous l'enregistrons, car un calibre entre / n'entre pas non étalonné ne tombe pas en panne bruyamment — il dérive, et il laisse discrètement passer des pièces qu'il aurait dû arrêter, aussi longtemps que personne ne le vérifie.
4.5 Assemblage et jonction
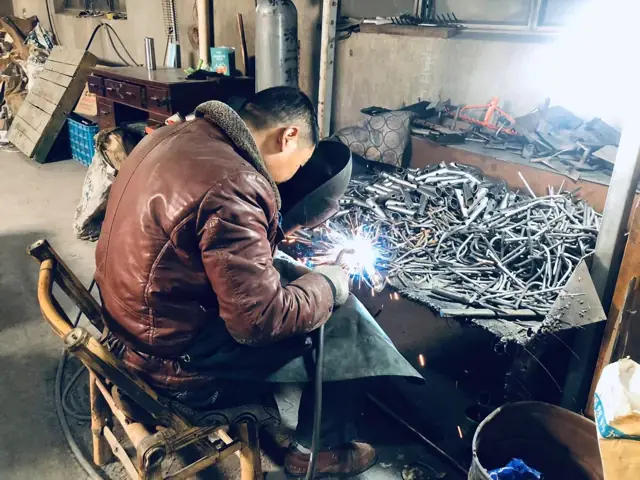
La plupart des défaillances en usage sur les outils à main sont des défaillances d'articulation, non de matière. L'axe d'un sécateur porte toute la charge de coupe, et la façon dont il est assemblé décide si l'outil reste aligné après dix mille coupes.
- Ce qui entre
- Composants préparés, formes d'assemblage et une séquence de montage convenue.
- Point de contrôle
- L'ajustement, l'apport de chaleur et la séquence doivent protéger l'alignement et le cheminement des efforts dans l'articulation.
- Un acheteur devrait demander
- Quelle articulation porte la charge, et laquelle contrôle l'alignement ?
- OptionFréquenceCoût relatifPourquoi cela compte
- RivetagePartoutPopularité 5 sur 5FaibleCoût relatif 1 sur 5Axe standard des cisailles et sécateurs ; bon marché et courantVue acheteurLe rivet d'axe est le seul assemblage qui décide si un sécateur coupe encore proprement après une saison, et il se spécifie par la charge de serrage et par la possibilité de le retendre, pas par le seul diamètre du rivet.Vue productionNotre point de contrôle est la force de bouterollage plutôt que la hauteur finale — un rivet fermé à la bonne cote sous une mauvaise force donne un axe qui paraît correct à l'établi et prend du jeu après quelques milliers de cycles.
- Assemblages boulonnésRégulierPopularité 3 sur 5Plutôt faibleCoût relatif 2 sur 5Axes réglables ou fixation de manche ; coûte plus cher que le rivetageVue acheteurL'axe boulonné est la réponse réparable : il peut être retendu par l'utilisateur et c'est lui qui permet de vendre un outil avec un discours d'affûtage ou d'entretien, au prix d'une visserie qui peut aussi se perdre.Vue productionNous spécifions le mode de freinage avec la visserie — un insert nylon ou une pastille frein-filet est ce qui garde un couple de serrage significatif après vibrations, et c'est un consommable qui ne survit pas à des démontages répétés.
- EncliquetageCourantPopularité 4 sur 5FaibleCoût relatif 1 sur 5Les carters plastiques se clipsent ; bon marché, très courant sur les outils de masseVue acheteurL'encliquetage supprime entièrement la visserie et la main-d'œuvre d'assemblage, et c'est pourquoi il domine les carters du marché de masse ; la question de conception est de savoir si la liaison devra un jour être rouverte, car la plupart des encliquetages sont conçus pour se fermer une seule fois.Vue productionC'est la déformation de la lame en flexion au montage qui décide si un crochet survit — une déformation excessive ne casse pas le crochet, elle le fait fluer, et le carter qui clipsait fermement à l'assemblage cliquette une fois arrivé en rayon.
- Emmanchement forcéRégulierPopularité 3 sur 5FaibleCoût relatif 1 sur 5Virole sur manche ou soie de lame ; méthode d'assemblage bon marché et couranteVue acheteurUne virole ou une soie emmanchée à force ne tient que par serrage, si bien que la résistance de l'assemblage réside entièrement dans un couple de tolérances — spécifiez l'ajustement, pas le diamètre nominal, sinon vous comptez sur la rencontre de deux chaînes de cotes indépendantes.Vue productionNous maîtrisons les deux moitiés du serrage et non une seule, car un ajustement monté à l'extrémité lâche des deux tolérances s'emmanche quand même et ne tient tout simplement pas la charge pour laquelle il a été conçu.
- Soudage par pointsOccasionnelPopularité 2 sur 5Plutôt faibleCoût relatif 2 sur 5Assemble les cadres métalliques ; coût modéré, moins utilisé sur l'outil à mainVue acheteurLe soudage par points est rapide et économique sur les ensembles en tôle, et sa faiblesse est que la qualité est invisible de l'extérieur : un point d'aspect identique peut n'avoir qu'une fraction de la résistance si le courant ou l'électrode n'étaient pas bons.Vue productionNous vérifions par déboutonnage destructif sur échantillons plutôt que par l'aspect, car le noyau fondu est à l'intérieur de l'assemblage — une empreinte en surface prouve que l'électrode est venue, pas que la matière a fusionné.
- Soudage MIGOccasionnelPopularité 2 sur 5MoyenCoût relatif 3 sur 5Soude les ensembles lourds à long manche ; plus cher que le soudage par pointsVue acheteurLe MIG convient aux ensembles lourds à long manche où un cordon continu reprend une charge réelle, et il apporte avec lui la déformation thermique : toute pièce qui doit rester droite demande donc un montage et, souvent, un détensionnement ensuite.Vue productionL'énergie de soudage est la variable que nous pilotons, pas la seule vitesse d'avance — le même cordon déposé trop chaud perce une paroi mince et trop froid laisse un manque de fusion, et un seul de ces deux défauts est visible pour le soudeur.
- BrasageRarePopularité 1 sur 5Plutôt élevéCoût relatif 4 sur 5Liaison lame-soie haut de gamme ; rare et coûteux dans le circuit de masseVue acheteurLe brasage assemble des métaux dissemblables en dessous de leur point de fusion, et c'est ainsi qu'une lame dure rencontre une soie tenace sans détruire ni l'une ni l'autre ; c'est une réponse haut de gamme, en petite série, chiffrée sur le métal d'apport et la main-d'œuvre.Vue productionC'est le jeu du joint qui fait tenir un brasage — la capillarité exige un jeu étroit et régulier, aussi maîtrisons-nous l'accostage ; un jeu élargi pour être tolérant donne un assemblage fait surtout de métal d'apport et surtout faible.
- Liaisons surmouléesCourantPopularité 4 sur 5MoyenCoût relatif 3 sur 5Lie la poignée souple au corps du manche ; courant sur les lignes ergonomiques de milieu de gammeVue acheteurLe surmoulage lie la poignée au manche en une seule pièce, ce qui supprime les défaillances par décollement et par rotation d'un manchon rapporté ; la spécification qui compte est la compatibilité avec le substrat, et elle se joue au choix de la matière, pas au moulage.Vue productionNous considérons la surface du substrat comme faisant partie de la liaison — un agent démoulant, de la poussière ou une empreinte de doigt à l'interface suffit à transformer une liaison chimique en liaison mécanique, aussi la manipulation entre les deux injections est-elle maîtrisée.
- CollageRégulierPopularité 3 sur 5Plutôt faibleCoût relatif 2 sur 5Colle viroles et étiquettes ; coût modéré, étape d'assemblage assez couranteVue acheteurLe collage est la réponse souple pour les viroles et les étiquettes, et sa performance dépend entièrement de la préparation de surface et des conditions de réticulation, ce qui en fait l'assemblage le plus sensible à un changement d'équipe ou de saison.Vue productionCe que nous préparons, c'est l'énergie de surface — une surface dégraissée et abrasée colle, une surface polyoléfine brute de moulage ne colle pas, quel que soit l'adhésif figurant sur la fiche technique.
4.6 Traitement de surface
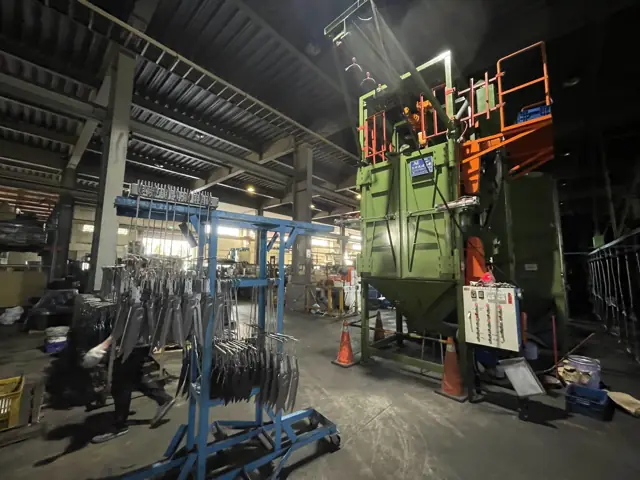
Une surface protectrice est un empilage, pas une couleur. Préparation, couche protectrice et finition sont trois coûts distincts et trois points de contrôle distincts, et la tenue au brouillard salin vient de l'empilage complet, non de la couche visible.
- Ce qui entre
- Une surface nettoyée et préparée, et une voie de traitement définie.
- Point de contrôle
- Préparation, couverture dans les angles et polymérisation doivent correspondre à l'exposition réelle de l'outil.
- Un acheteur devrait demander
- À quel environnement et à quelle durée de service le produit sera-t-il confronté — et combien d'heures doit-il y résister ?
- OptionFréquenceCoût relatifPourquoi cela compte
- ZingagePartoutPopularité 5 sur 5FaibleCoût relatif 1 sur 5Protection antirouille bon marché par défaut pour petites pièces acier et lamesVue acheteurLe zinc est une protection sacrificielle : ce que vous achetez, c'est une épaisseur et une passivation, pas une apparence — le revêtement se corrode à la place de l'acier, et les heures de brouillard salin évoluent avec la quantité déposée.Vue productionNous surveillons la fragilisation par l'hydrogène sur les pièces trempées — le dépôt électrolytique charge l'hydrogène dans un acier à haute dureté, et l'étuvage de dégazage qui le chasse doit intervenir dans les heures qui suivent le dépôt, faute de quoi la pièce est déjà compromise.
- Nickelage-chromageOccasionnelPopularité 2 sur 5Plutôt élevéCoût relatif 4 sur 5Finition décorative premium ; plus chère, surtout sur les lignes hautesVue acheteurLe nickel-chrome est un empilage décoratif, pas une couche unique : la tenue à la corrosion réside dans le nickel du dessous et le chrome n'est qu'une fine couche brillante en surface, si bien qu'une spécification qui ne nomme que le chrome a spécifié la mauvaise chose.Vue productionC'est sur la couverture au fond des creux que cette finition échoue — le courant de dépôt suit la géométrie, donc les angles rentrants et les zones borgnes reçoivent le moins de métal, et c'est exactement là qu'apparaît la première rouille.
- DacrometRarePopularité 1 sur 5Plutôt élevéCoût relatif 4 sur 5Revêtement anticorrosion spécialisé ; rare et coûteux en outillage de jardin grand publicVue acheteurUn revêtement zinc lamellaire offre une forte tenue au brouillard salin sous faible épaisseur et sans le risque de fragilisation par l'hydrogène du dépôt électrolytique, et c'est pourquoi on le trouve sur la visserie à haute résistance et rarement sur l'outillage grand public, où il est difficile à justifier au prix.Vue productionC'est un procédé par trempé-essoré puis cuisson et non un bain électrolytique : les points de contrôle sont donc la masse de revêtement et la température de cuisson — un film sous-cuit paraît fini et s'enlève à la manipulation.
- ThermolaquageCourantPopularité 4 sur 5Plutôt faibleCoût relatif 2 sur 5Finition couleur durable sur têtes métalliques ; coût modéré, assez courantVue acheteurLa poudre donne un film épais, durable et à teinte assortie en une seule passe et sans solvant, et sa vraie limite, ce sont les arêtes : la poudre se retire d'une arête vive en s'écoulant, aussi la corrosion des arêtes est-elle le défaut contre lequel il faut concevoir.Vue productionLe prétraitement décide de l'adhérence bien plus que la qualité de la poudre — c'est une couche de conversion phosphatée ou équivalente qui sert d'accroche au film, et un revêtement appliqué sur une pièce mal nettoyée passera le contrôle et se décollera sur le terrain.
- Peinture liquideRégulierPopularité 3 sur 5FaibleCoût relatif 1 sur 5Couche de couleur bon marché sur les gammes d'entrée ; moins durable que la poudreVue acheteurLa peinture liquide est la façon la moins chère de mettre de la couleur sur du métal et la moins durable à l'usage, ce qui en fait la bonne réponse pour une surface de présentation et la mauvaise pour une surface d'usure comme un fer de bêche.Vue productionLes paramètres à maîtriser sont l'épaisseur de film et la cuisson, et les deux se ratent vite — une peinture appliquée en couche épaisse pour masquer une mauvaise surface coule, et une peinture insuffisamment cuite reste assez tendre pour se marquer dans le carton.
- CataphorèseRarePopularité 1 sur 5MoyenCoût relatif 3 sur 5Primaire déposé par électrophorèse ; rare sur l'outil à main, plutôt un procédé automobileVue acheteurLe primaire déposé par cataphorèse revêt uniformément les géométries complexes, y compris les creux que la pulvérisation n'atteint pas, et c'est pourquoi il est un standard automobile ; sur l'outillage à main, il n'a généralement de sens que comme primaire sous une finition.Vue productionLa propriété achetée est le pouvoir de pénétration — le film déposé isole à mesure qu'il croît, et c'est ce qui pousse le revêtement dans les zones d'ombre ; la pièce doit donc être accrochée de façon à laisser le bain s'égoutter plutôt qu'à le retenir.
- AnodisationOccasionnelPopularité 2 sur 5MoyenCoût relatif 3 sur 5Colore et protège les pièces en aluminium ; plus chère que la peinture simpleVue acheteurL'anodisation convertit la surface même de l'aluminium au lieu d'ajouter une couche : elle ne peut donc pas s'écailler ; ce qu'elle peut faire, c'est varier de teinte d'un lot et d'un alliage à l'autre, ce qui compte lorsqu'une pièce doit s'assortir à une autre.Vue productionL'alliage et l'état métallurgique commandent la teinte : nous maintenons donc une pièce critique en couleur sur un seul alliage et un seul fournisseur — la même recette d'anodisation sur un autre lot de série 6000 ressort dans une nuance visiblement différente.
- PolissageRégulierPopularité 3 sur 5Plutôt faibleCoût relatif 2 sur 5Finition brillante de lame pour l'effet rayon ; coût de main-d'œuvre modéréVue acheteurLe polissage s'achète pour le rayon, et c'est de la main-d'œuvre : il croît donc linéairement avec le volume au lieu de baisser — sur une lame brillante, c'est souvent le premier poste de finition et l'endroit le plus facile à surspécifier.Vue productionNous maîtrisons la séquence d'abrasifs plutôt que le lustrage final, car un grain sauté laisse des rayures que le lustrage rend plus brillantes au lieu de les enlever, et elles ne deviennent visibles que sous l'éclairage du magasin.
- SablageOccasionnelPopularité 2 sur 5FaibleCoût relatif 1 sur 5Préparation de surface avant revêtement ; étape bon marché, pas sur chaque SKUVue acheteurLe sablage est une préparation de surface, pas une décoration : il donne au revêtement une accroche et enlève la calamine, et le sauter est la cause la plus fréquente du décollement d'un revêtement parfaitement bon sur une pièce parfaitement bonne.Vue productionL'abrasif et la pression fixent la rugosité, et c'est d'elle que dépend l'adhérence — un sablage trop agressif sur une tôle mince induit aussi des contraintes et voile la pièce, aussi le sablage est-il adapté à la section.
- Vernis ou huile sur boisOccasionnelPopularité 2 sur 5FaibleCoût relatif 1 sur 5Finition réservée aux manches en bois ; bon marché, pertinente pour les SKU boisVue acheteurLe choix est une décision d'entretien que vous prenez à la place de l'utilisateur final : le vernis referme la surface et finit par s'écailler, l'huile pénètre et doit être réappliquée, et chacun implique une consigne d'entretien différente sur l'emballage.Vue productionLe point de contrôle est le taux d'humidité au moment de la finition — une finition appliquée sur un bois non stabilisé emprisonne l'humidité, et le manche se gerce ensuite et soulève le film par en dessous.
- Impression par transfert thermiqueRégulierPopularité 3 sur 5FaibleCoût relatif 1 sur 5Marquage et graphismes bon marché sur poignées plastiques ; assez courantVue acheteurLe transfert thermique pose des graphismes en quadrichromie sur une poignée moulée à faible coût et constitue la voie standard pour marquer le plastique, avec la limite qu'il repose en surface et s'use là où l'outil est effectivement tenu.Vue productionLe temps de maintien, la température et la pression doivent convenir au substrat — le même film qui se transfère proprement sur le polypropylène n'accroche pas sur une poignée souple en TPR, aussi la zone d'impression est-elle placée sur le composant rigide.
- Marquage laserRégulierPopularité 3 sur 5Plutôt faibleCoût relatif 2 sur 5Marquage permanent de lame ; coût modéré, courant sur les lignes premiumVue acheteurLe marquage laser est permanent et ne peut pas être contrefait à partir de la pièce, et c'est pourquoi il porte la marque, la nuance et les données de traçabilité sur les gammes haut de gamme, où un marquage imprimé s'effacerait.Vue productionSur acier trempé, nous marquons avec des paramètres qui ne provoquent pas de revenu local de la surface — un marquage trop puissant crée une zone affectée thermiquement dans un tranchant, c'est-à-dire un point mou exactement là où le tranchant travaille.
4.7 Contrôle et libération
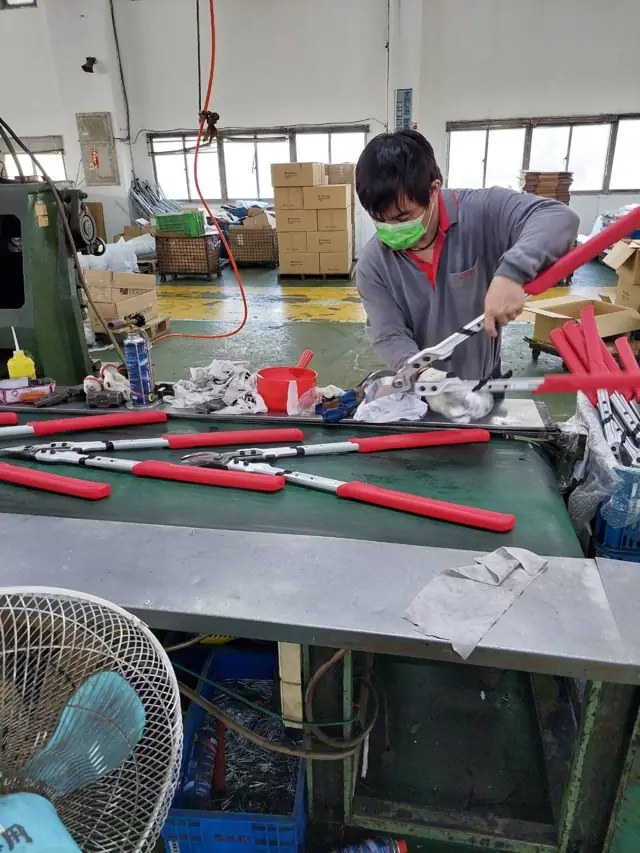
Le dernier point de contrôle est le seul qu'un acheteur puisse auditer après coup. Le plan d'échantillonnage, les essais retenus et le dossier de libération sont ce qui transforme une palette finie en un transfert commercial défendable.
- Ce qui entre
- Produits finis, exigences d'emballage et points de contrôle convenus.
- Point de contrôle
- Le plan d'échantillonnage et les critères de libération doivent être convenus avant la production, non après un refus.
- Un acheteur devrait demander
- Que faut-il vérifier avant libération, et qui le signe ?
- OptionFréquenceCoût relatifPourquoi cela compte
- Échantillonnage de duretéRégulierPopularité 3 sur 5FaibleCoût relatif 1 sur 5Contrôle par lot de la dureté de lame ; échantillonnage de routine peu coûteuxVue acheteurUn chiffre de dureté ne vaut que le plan qui l'a produit : demandez la fréquence d'échantillonnage et la plage, car un certificat qui cite un seul nombre pour toute une expédition ne vous dit rien de la régularité.Vue productionNous relevons les mesures sur une surface préparée plutôt qu'à travers un revêtement ou de la calamine, car une lecture prise à travers un revêtement donne une valeur trop molle et lance quelqu'un à la poursuite d'un problème de traitement thermique qui n'existe pas.
- Endurance ouverture/fermetureOccasionnelPopularité 2 sur 5Plutôt faibleCoût relatif 2 sur 5Essai de durabilité des axes de cisailles et ébrancheurs ; surcoût modéréVue acheteurL'essai d'endurance est le seul essai qui décèle le jeu à l'axe et la fatigue du ressort avant le marché, et le chiffre à convenir est un nombre de cycles sous charge assorti d'un critère d'acceptation défini — et pas simplement « il s'ouvre encore ».Vue productionDans cet essai, nous surveillons l'usure de l'axe plutôt que l'affûtage de la lame — dans presque toutes les défaillances d'endurance, c'est la géométrie qui prend du jeu en premier, et la perte de qualité de coupe en est un symptôme, non un défaut distinct.
- Heures de brouillard salinOccasionnelPopularité 2 sur 5Plutôt faibleCoût relatif 2 sur 5Essai de corrosion des pièces revêtues ; coût modéré, pas sur chaque SKUVue acheteurLe brouillard salin est un criblage comparatif, pas une prédiction d'années au jardin ; il est utile pour tenir un fournisseur de revêtement à un standard et trompeur s'il est cité comme une promesse de durée de vie.Vue productionNous essayons la pièce assemblée plutôt que le composant revêtu, car la défaillance commence presque toujours à une arête, à une visserie ou à une liaison où deux métaux se rencontrent — les surfaces planes et faciles ne sont jamais le problème.
- AQL dimensionnelCourantPopularité 4 sur 5FaibleCoût relatif 1 sur 5Contrôle dimensionnel standard en entrée et en sortie ; bon marché et courantVue acheteurLe niveau d'AQL et la norme de contrôle sont ici les termes commerciaux : ils définissent exactement combien de défauts un lot peut contenir tout en étant accepté, et les convenir avant la production est ce qui rend un refus argumentable plutôt que personnel.Vue productionNous maintenons les contrôles d'entrée et de sortie sur les mêmes références que le plan, car une cote mesurée depuis une autre référence est une autre cote, et la plupart des litiges que nous avons vus commencent là.
- Contrôle du tranchant et du fonctionnementPartoutPopularité 5 sur 5FaibleCoût relatif 1 sur 5Contrôle quasi universel d'affûtage et de fonctionnement avant emballage ; coût faibleVue acheteurC'est le dernier contrôle qui reflète ce que l'utilisateur final éprouvera dans les cinq premières secondes après déballage, et il est assez peu coûteux pour être fait à 100 % plutôt que par échantillonnage.Vue productionNous utilisons un support de coupe constant pour que le résultat signifie quelque chose d'une équipe à l'autre — un contrôle d'affûtage subjectif varie avec l'opérateur, et c'est le seul essai où cette variation atteint directement le client.
- Essai d'arrachement de l'articulationOccasionnelPopularité 2 sur 5Plutôt faibleCoût relatif 2 sur 5Essai destructif sur assemblages rivetés ou boulonnés ; occasionnel, coût modéréVue acheteurCet essai est destructif : c'est donc une vérification de procédé et non un point de contrôle d'expédition — il vous dit que l'assemblage produit par la ligne est sain, ce qui est une autre question que de savoir si tel carton est bon.Vue productionNous enregistrons le mode de rupture et pas seulement la charge — un assemblage qui rompt en déchirant le métal de base est un assemblage correct à sa limite, et un assemblage qui rompt à l'interface est un problème de procédé quel que soit le chiffre.
- Essai de chute de l'emballageRégulierPopularité 3 sur 5FaibleCoût relatif 1 sur 5Essai de transport standard pour emballage de vente ; bon marché et courantVue acheteurL'essai de chute protège la marge plutôt que le produit : les avaries de transport arrivent sous forme de déduction du distributeur, et l'essai définit l'emballage qui survit au circuit de distribution que la marchandise empruntera réellement.Vue productionNous essayons l'unité d'expédition telle qu'elle sera réellement palettisée, car un carton qui passe seul peut échouer en pile — la plupart des avaries de transport que nous avons vues relèvent d'une compression dans la durée, pas d'un choc unique.
- Contrôle code-barres et étiquettePartoutPopularité 5 sur 5FaibleCoût relatif 1 sur 5Scan de conformité obligatoire pour le distributeur ; bon marché, fait sur chaque unitéVue acheteurIl s'agit ici de conformité, pas de qualité : un code-barres illisible ou une mention de pays d'origine manquante bloque la marchandise à une plateforme logistique aussi sûrement qu'un outil cassé, et c'est la défaillance la moins chère à prévenir de toute cette liste.Vue productionNous vérifions en scannant dans les mêmes conditions qu'un distributeur, car un code qui se lit sur un scanner de table peut échouer sur une douchette d'entrepôt si le contraste d'impression ou la zone de silence sont limites.
5 Familles de matières
Neuf familles. La nuance est un arbitrage, jamais une montée en gamme — chaque point de dureté s'achète avec de la ténacité.
Un outil de jardin est rarement fait d'une seule matière. Ces neuf familles couvrent un programme d'outillage à main, et ces mêmes neuf sont suivies comme données d'entrée en direct sur AsiaSource, de sorte qu'une nuance évoquée ici peut être confrontée au mouvement de prix de la semaine.
Fréquence indique à quel point l'option est répandue dans les outils de jardin à main vendus par la distribution DIY européenne et nord-américaine. Coût relatif est son coût face aux alternatives de son propre groupe — une position, non un prix. Les deux sont des jugements ordinaux sur ce circuit, non des données de marché.
5.1 Acier à lame et à ressort

Les nuances au carbone et faiblement alliées prennent un tranchant dur à bas coût mais doivent être protégées de la corrosion. Les inox trempants coûtent plus cher au kilo et suppriment entièrement l'étape de revêtement.
- Utilisé pour
- Lames de coupe, contre-lames, ressorts, tranchants trempés.
- Ce qui fait bouger le coût
- Les nuances plus dures gardent le tranchant plus longtemps mais sont plus fragiles et plus lentes à usiner.
Nuances couramment spécifiéesSK565Mn420J2SUS420J2SUS440C
- OptionFréquenceCoût relatifPourquoi cela compte
- Acier à lame et à ressortPartoutPopularité 5 sur 5MoyenCoût relatif 3 sur 5Matière de base de tout tranchant ; coût de milieu de gammeVue acheteurC'est dans cette famille que s'achète la tenue de coupe et non la tenue à la corrosion — une nuance au carbone ou faiblement alliée prend un tranchant dur et fin à bas coût, puis dépend entièrement de la finition appliquée par-dessus.Vue productionLa nuance et la plage de dureté doivent être choisies avec l'usage prévu : le même acier à 58 HRC garde son fil et s'écaille sur un nœud, et à 52 HRC s'émousse plus tôt et survit au même nœud.
5.2 Acier inoxydable

Le 304 résiste le mieux à la corrosion mais ne se trempe pas : sa place est sur les corps et la visserie, pas sur les tranchants. Les 410 et 420 se trempent et sont le choix habituel quand un tranchant doit aussi résister à l'humidité.
- Utilisé pour
- Pièces exposées à la corrosion, visserie, composants de pulvérisateurs.
- Ce qui fait bouger le coût
- Supprime une opération de revêtement, mais le prix brut au kilo est plus élevé et l'usinage plus lent.
Nuances couramment spécifiées304410420
- OptionFréquenceCoût relatifPourquoi cela compte
- Acier inoxydableRégulierPopularité 3 sur 5Plutôt élevéCoût relatif 4 sur 5Lames et truelles inoxydables haut de gamme ; plus cher que l'acier au carboneVue acheteurL'inox qui arrive en réception, ce sont deux matériaux distincts : le 304 austénitique ne peut pas être durci par traitement thermique et trouve sa place sur les corps et la visserie, tandis que les 410 et 420 martensitiques le peuvent — et comme ces deux nuances sont toutes deux magnétiques et visuellement identiques, glisser le 410, moins carboné, dans une application de tranchant est la substitution qu'aucun contrôle réception sans analyse matière ne détectera.Vue productionNous séparons physiquement les stocks martensitiques et austénitiques en rayonnage, car les deux sont identiques sous un film de fluide de coupe et un lot mélangé ne se découvre qu'après trempe, quand la moitié des pièces ressort molle.
5.3 Traitements galvaniques et revêtements

Un revêtement se spécifie par les heures de tenue au brouillard salin qu'il doit assurer, non par son épaisseur apparente. La couverture au fond des angles et autour des axes est là où une ligne bon marché se trahit.
- Utilisé pour
- Protection contre la corrosion et aspect des pièces en acier au carbone.
- Ce qui fait bouger le coût
- Suit l'épaisseur de couche et les heures de brouillard salin exigées. Spécifiez les heures, pas l'option la plus épaisse.
Nuances couramment spécifiéesZincNickel-chromeDacrometThermolaquageCataphorèse
- OptionFréquenceCoût relatifPourquoi cela compte
- Traitements galvaniques et revêtementsPartoutPopularité 5 sur 5Plutôt faibleCoût relatif 2 sur 5Protection antirouille quasi universelle sur pièces acier ; faible surcoûtVue acheteurTraitez-le comme un empilage doté d'une performance annoncée plutôt que comme une couleur : préparation, couche protectrice et finition sont trois coûts distincts, et la tenue au brouillard salin vient des trois et non de la couche visible.Vue productionNous dimensionnons la protection sur l'exposition que l'outil verra réellement — un revêtement spécifié pour un usage littoral ou en espaces verts professionnels est un empilage différent de celui destiné à un abri de jardin, et le surspécifier est aussi coûteux que le sous-spécifier.
5.4 Aluminium

Ce qu'un acheteur ressent, c'est l'épaisseur de paroi, pas l'alliage. Une paroi plus fine est plus légère et moins chère et fléchit davantage en charge, ce qui compte sur une perche de trois mètres et pas du tout sur un manche court.
- Utilisé pour
- Perches télescopiques, cadres légers, manches légers.
- Ce qui fait bouger le coût
- Le 6061 est plus résistant ; le 6063 s'extrude en profils plus fins. Une paroi plus fine coûte moins cher et rigidifie moins.
Nuances couramment spécifiées60616063Épaisseur de paroiAnodisé
- OptionFréquenceCoût relatifPourquoi cela compte
- AluminiumRégulierPopularité 3 sur 5MoyenCoût relatif 3 sur 5Manches et têtes légers sur les lignes premium ; coût modéréVue acheteurC'est la désignation d'état métallurgique qui fait la spécification, pas le numéro d'alliage : le 6061-T6 et le 6061-T4 sont le même métal à des limites d'élasticité différentes, et un manche livré dans l'état le plus doux se déforme de façon permanente sous une charge dont l'état plus dur revient élastiquement.Vue productionCe que nous surveillons en réception, c'est la tolérance d'extrusion sur l'épaisseur de paroi — un tube sous la paroi nominale passe le calibre de diamètre et flambe pourtant à la virole, aussi mesurons-nous la paroi et pas seulement le diamètre extérieur.
5.5 Plastiques rigides

Le choix de la résine fixe la rigidité, le comportement au choc et le vieillissement de la pièce au soleil. Le polyamide chargé verre se spécifie là où une pièce plastique doit porter une charge réelle, comme un pignon ou un verrou.
- Utilisé pour
- Carters, corps de pulvérisateurs, pièces d'engrenage, âmes rigides de manche.
- Ce qui fait bouger le coût
- La charge de verre augmente la rigidité, la tenue en température et le prix. La résine est cotée : les offres bougent avec l'indice.
Nuances couramment spécifiéesPPPEABSPAPA+GF
- OptionFréquenceCoût relatifPourquoi cela compte
- Plastiques rigidesPartoutPopularité 5 sur 5FaibleCoût relatif 1 sur 5Dominant pour poignées et carters ; matière structurelle la moins chèreVue acheteurLa résine en réception se définit par sa nuance et sa charge, non par le mot « nylon » : le PA6 non chargé et le PA6-GF30 diffèrent d'environ un facteur trois en rigidité, et le taux de verre est la ligne la plus souvent discrètement retirée d'une nomenclature.Vue productionNous prenons l'humidité au sérieux sur le polyamide parce qu'il est hygroscopique — une résine restée à l'air libre s'hydrolyse dans le fourreau et donne des pièces d'aspect correct qui cassent net au bossage, aussi est-elle séchée selon spécification avant chaque série.
5.6 Poignées et matières souples

La poignée est la seule partie d'un outil que l'utilisateur juge au toucher. Une couche souple surmoulée et liée à une âme rigide donne une impression de continuité ; un manchon rapporté ou un revêtement par trempage coûte moins cher et peut tourner ou se décoller à l'usage.
- Utilisé pour
- Manches, poignées surmoulées, manchons, zones de contact amortissantes.
- Ce qui fait bouger le coût
- Un surmoulage bi-matière coûte plus cher qu'un manchon rapporté ou un revêtement par trempage.
Nuances couramment spécifiéesTPRTPECaoutchouc thermoplastiqueTrempage PVC
- OptionFréquenceCoût relatifPourquoi cela compte
- Poignées et matières souplesPartoutPopularité 5 sur 5Plutôt faibleCoût relatif 2 sur 5La poignée surmoulée souple est devenue un argument ergonomique standardVue acheteurLa poignée souple est aujourd'hui une prestation attendue plutôt qu'un signe de haut de gamme, et la décision d'achat porte sur la durabilité : dureté, compatibilité avec le substrat et résistance aux huiles et aux UV sont ce qui sépare une poignée qui dure d'une poignée qui devient poisseuse.Vue productionNous accordons la matière à la façon dont l'outil est tenu et rangé — un élastomère performant en main peut malgré tout se dégrader dans un abri surchauffé ou au soleil, et cette défaillance arrive bien après tout contrôle de réception.
5.7 Bois

Le sens des fibres et le taux d'humidité décident si un manche en bois survit à sa première saison difficile. Le frêne fléchit, le hêtre s'usine proprement, le bambou est un lamellé au comportement propre.
- Utilisé pour
- Manches et hampes en bois.
- Ce qui fait bouger le coût
- Le bois séché en séchoir et certifié se paie plus cher. La qualité pilote le taux de rebut davantage que le prix à la pièce.
Nuances couramment spécifiéesHêtreFrêneBambouBois certifié FSC / PEFC
- OptionFréquenceCoût relatifPourquoi cela compte
- BoisOccasionnelPopularité 2 sur 5MoyenCoût relatif 3 sur 5Matière traditionnelle des manches de bêches et fourches ; plus chère que le plastiqueVue acheteurLe taux d'humidité fait toute la spécification : un manche monté à 18 % et expédié vers un intérieur européen chauffé se retreint dans sa virole et prend du jeu ; le chiffre à convenir est donc le taux d'humidité après séchage en étuve au moment de l'emballage, et pas seulement l'essence.Vue productionNous regardons la sortie de fil plutôt que l'aspect de surface — un manche dont le fil sort du flanc sur la longueur du corps casse en travers des fibres sous un effort de levier, aussi propre que paraisse la finition.
5.8 Toile et textile

Les pièces textiles lâchent aux coutures bien avant que le tissu ne s'use : la densité de points et la construction de couture comptent donc plus que le nom du tissu affiché.
- Utilisé pour
- Gants, sacs de rangement, gilets, brise-vue et housses.
- Ce qui fait bouger le coût
- Le denier, l'enduction et la densité de points fixent le coût. Une enduction ajoute de l'imperméabilité et du prix.
Nuances couramment spécifiéesToile de cotonPolyesterTissu enduitFilet
- OptionFréquenceCoût relatifPourquoi cela compte
- Toile et textileOccasionnelPopularité 2 sur 5FaibleCoût relatif 1 sur 5Gants et sangles uniquement ; coût faible, limité à quelques SKUVue acheteurLes textiles portent une charge de conformité différente de celle du métal : colorants, enductions et garnitures sont ce sur quoi tombe une question de restriction chimique, et les justificatifs sont détenus par le tisseur plutôt que par l'usine d'outillage.Vue productionNous pilotons cette famille par la chaîne d'approvisionnement plutôt que par la ligne — les contrôles qui comptent sont la documentation et la régularité chez le tisseur, car un défaut dans un rouleau n'est pas rattrapable en aval.
5.9 Carton d'emballage

Le carton est la matière la plus souvent modifiée tardivement et la plus souvent responsable d'un problème de conformité à destination. Il fait l'objet d'une section dédiée plus bas.
- Utilisé pour
- Cartons d'export, boîtes couleur, cartes de suspension et calages.
- Ce qui fait bouger le coût
- Le taux de recyclé et les choix de mono-matériau touchent à la fois le prix et la conformité à destination.
Nuances couramment spécifiéesCarton onduléCarton compactTaux de recycléPulpe moulée
- OptionFréquenceCoût relatifPourquoi cela compte
- Carton d'emballagePartoutPopularité 5 sur 5FaibleCoût relatif 1 sur 5Universel pour cartons et cartes d'entête ; matière d'emballage la moins chèreVue acheteurLe carton se spécifie par sa composition et par sa résistance à l'éclatement ou à la compression sur chant, pas par son épaisseur, et c'est le poste le moins cher d'une nomenclature où sous-spécifier se transforme immanquablement en déductions pour avaries de transport.Vue productionNous fixons la qualité du carton en fonction de la hauteur de gerbage et de l'humidité du trajet — le carton perd une part importante de sa résistance à la compression lorsqu'il reprend de l'humidité, et une longue traversée maritime est précisément là où cela se produit.
6 Comment un outil casse
La dureté se règle sur la façon dont l'outil est censé casser : émoussé, rompu ou fatigué. Trois groupes, trois plages, trois réponses différentes.
La dureté est le chiffre le plus souvent cité à propos d'un outil à main et le plus souvent cité de travers. Ce n'est pas une note de qualité, et plus dur n'est pas meilleur — chaque point de dureté s'achète avec de la ténacité. Ce qui décide du chiffre, c'est la manière dont l'outil est censé casser.
Trois groupes, trois modes de défaillance, trois réponses différentes. Les plages ci-dessous sont celles auxquelles Birdland travaille ; lues côte à côte, elles cessent de paraître arbitraires.
6.1 Les outils qui coupent — la défaillance, c'est l'émoussement
Un sécateur qui s'émousse a échoué, même si rien n'est cassé. La tenue du tranchant prime : ces outils affichent donc les plages les plus dures du site.
La contre-lame est plus tendre à dessein. Relisez les deux moitiés de ce tableau : le même SK5 est spécifié à 56–60 sur la lame coupante et à 50–56 sur celle contre laquelle elle se ferme. Deux lames aussi dures s'ébrèchent mutuellement. Une contre-lame plus tendre s'use en sacrifice et garde le tranchant vivant — c'est pourquoi un sécateur réaffûté deux fois coupe encore, tandis qu'un modèle « trempé à cœur » porte une brèche.
6.2 Les outils qui font levier — la défaillance, c'est la rupture
Une bêche rencontre pierres, racines et sol gelé, et elle sert de levier que cela ait été prévu ou non. Son mode de défaillance est la fissure, non l'émoussement : la dureté est donc plafonnée volontairement ; le fer doit plier avant de casser.
Vingt points de dureté sous une lame de sécateur, à dessein. Une bêche à HRC 58 tiendrait un tranchant superbe et casserait au premier levier contre une racine.
Les outils de bêchage cassent au collet, là où le moment de flexion se concentre — la structure y compte donc plus que l'acier. Un collet forgé conduit une fibre continue autour du coude ; un collet moulé a une fibre aléatoire, et la moindre porosité y devient une amorce de rupture. C'est le seul endroit d'un outil à long manche où le forgeage justifie son coût.
Le manche suit la même logique, et la spécification la plus souvent laissée incomplète est celle de l'aluminium : un tube se définit par l'épaisseur de paroi et l'état métallurgique, non par le diamètre.
Manches : état métallurgique, charge de verre et ce qu'ils coûtent ensuite
Le 6061-T6 est nettement plus résistant que le même tube en T5. Un plan qui nomme l'alliage sans nommer l'état n'a rien spécifié, et la différence apparaît au premier levier sur une perche de trois mètres.
Une âme chargée verre se choisit de la même façon. Le PA6-GF30 est l'équilibre habituel, car au-delà la pièce cesse de plier et se met à éclater, et sur un outil grand public un manche qui se déforme est plus sûr qu'un manche qui rompt d'un coup. Le verre abrase aussi le moule : une charge plus élevée raccourcit discrètement la vie de l'outillage — un coût qui tombe sur la deuxième commande, pas sur la première.
6.3 Les outils qui travaillent en ressort — la défaillance, c'est la fatigue
Une dent de râteau n'a jamais à couper et rarement à encaisser une seule grande charge. On lui demande de plier et de revenir, des milliers de fois. Ce qui compte, c'est la limite élastique et la tenue en cycles, non la tenue du tranchant.
Une dent qui reste pliée a échoué aussi complètement qu'une dent qui casse. Le 65Mn est un acier à ressort et son traitement thermique vise le retour, non la dureté — la même nuance se retrouve dans le ressort du sécateur pour la même raison.
6.4 Trois règles que les chiffres encodent
- Une plage, jamais un maximum
- Chaque chiffre de cette page est une plage. Une spécification qui ne nomme qu'un plafond invite l'usine à l'atteindre, et le haut de la plage est là où commence la fragilité. Une plage fixe ensemble le plancher et le plafond.
- Dur seulement là où cela s'use
- Le jeu d'axe en 40Cr est trempé par induction au niveau de la portée et laissé tenace dans le corps. Un axe trempé de part en part ne s'use pas — il se fissure.
- L'inox est un arbitrage, non une montée en gamme
- Le 420J2 concède environ quatre à six points face au SK5 à la même position. C'est la bonne réponse pour l'usage humide, l'air marin et les flottes d'entretien d'espaces verts qui ne réaffûteront jamais. C'est la mauvaise réponse pour la taille professionnelle en climat sec, et un fournisseur qui le propose comme une amélioration gratuite n'a pas chiffré le tranchant que vous perdez.
Demandez à tout fournisseur : la plage de dureté plutôt qu'un chiffre unique, le plan d'échantillonnage qui la confirme, et si le rapport correspondant voyage avec l'expédition. Une plage sans plan d'échantillonnage derrière elle est une phrase, non un contrôle.
Chaque nuance ci-dessus est une voie parmi plusieurs pour cette pièce. L'ensemble complet — 159 voies matière sur 38 types de pièces, avec les options de procédé et de finition qui les accompagnent — figure sur AsiaSource, ou tapez une nuance telle que SK5 ou 420J2 dans le Terminal pour y accéder directement.
7 Écrous, boulons et l'articulation
Un outil à main casse plus souvent à son articulation qu'à sa lame. C'est l'écrou qui décide si cette articulation peut être rattrapée ou doit être jetée.
Chaque outil de cette page est au moins deux pièces tenues ensemble. La lame reçoit la spécification ; la visserie reçoit ce qu'il y a dans le bac. C'est pourquoi un sécateur dont la lame prend encore le fil peut déjà être fini — l'axe a pris du jeu, et rien dessus ne peut être resserré.
7.1 L'axe décide si l'outil est réparable
Un seul choix gouverne la vie du produit : l'utilisateur peut-il retendre l'articulation, ou non.
| Articulation | Ce qui la tient | L'utilisateur peut retendre | Sa place |
|---|---|---|---|
| Axe riveté ou maté | Une tête déformée | Non — le percer met fin à l'outil | Cisailles d'entrée de gamme, sans service attendu |
| Boulon + écrou frein à bague nylon | Le nylon qui mord le filet | Oui, avec deux clés | L'axe ordinaire du sécateur professionnel |
| Boulon + écrou frein tout métal | Un sommet de filet déformé | Oui, et il survit aux ouvertures répétées | Lavage, chaleur, ou outils démontés chaque saison pour l'affûtage |
| Vis à épaulement + écrou à créneaux + goupille | Un verrouillage mécanique | Oui, et il ne peut pas se desserrer du tout | Ébrancheurs et longs manches, là où le bras de levier est grand |
| Écrou moleté ou à oreilles | La tension à la main | Oui, sans aucun outil | Outils grand public vendus sur la réglabilité |
Un rivet est une décision sur la vie du produit, non sur son prix. Il économise quelques centimes et supprime le service, le réaffûtage jusqu'au vrai fil et tout programme de pièces détachées. Sur un outil vendu comme réparable, c'est une contradiction que l'emballage ne peut pas cacher.
7.2 L'empilage de rondelles fait plus que l'écrou
7.3 De quoi la visserie est faite
| Voie | Sa place | L'arbitrage |
|---|---|---|
| Acier au carbone zingué, classe 8.8 | Usage général au sec | La moins chère. Ce sont les heures de revêtement, pas l'acier, qui décident combien de temps cela reste neuf |
| Inox A2 (304) | Usage humide ; supprime entièrement le revêtement | L'A2-70 tourne autour de 700 MPa contre 800 pour la classe 8.8 — l'inox achète de la tenue à la corrosion, pas de la résistance |
| Inox A4 (316) | Air salin et flottes littorales | Coût le plus élevé, même arbitrage de résistance |
| Bague bronze ou laiton à l'axe | Outils vendus sur la douceur du mouvement | S'use en sacrifice et protège la lame — une pièce de service, si vous la stockez |
Accordez la visserie au manche, pas à la lame. Un boulon inox dans une perche en aluminium est une petite pile : l'aluminium est l'anode et se corrode à l'interface. Une « amélioration inox » peut arriver sous forme de joint télescopique grippé après une saison en bord de mer. Isolez-la par une bague nylon ou une visserie revêtue.
Filets, freins filetés et normes à citer
Les filets roulés suivent la fibre de la matière au lieu de la couper : ils sont donc à la fois plus résistants et moins chers en série ; les filets taillés relèvent de la réparation et de la pièce unique. Là où une articulation n'est jamais censée être ouverte, un frein filet anaérobie de résistance moyenne fait le travail d'un écrou frein pour moins cher. Là où le réglage est un argument de vente, c'est la mauvaise réponse — la première retension casse la liaison et rien ne la remplace.
Une bague nylon est un consommable. Elle serre parce qu'elle se déforme : un écrou démonté et remonté quelques fois ne tient plus ce qu'il tenait. Si un outil doit être démonté chaque saison pour l'affûtage, spécifiez l'écrou tout métal et acceptez le couple de pose plus élevé.
Demandez à tout fournisseur : la norme de l'écrou par son numéro (ISO 7040 ou DIN 985 pour la bague nylon, DIN 980 pour le tout métal), un plan de l'empilage de rondelles plutôt qu'une photo de l'outil fini, les heures de brouillard salin du revêtement sur la visserie et pas seulement sur la lame, et la confirmation que l'axe peut être retendu avec des outils qu'un jardinier possède déjà.
8 Emballage
Là où un programme rencontre la réglementation de destination, et le bloc que les acheteurs négocient le moins et paient le plus.
L'emballage est l'endroit où un programme rencontre la réglementation de destination, et où un changement tardif coûte le plus. Quatre choses s'y spécifient en même temps : le format qui protège l'outil, la présentation qui le vend, l'unité qui le transporte et les marques qu'exige la destination.
8.1 Formats
Fréquence indique à quel point l'option est répandue dans les outils de jardin à main vendus par la distribution DIY européenne et nord-américaine. Coût relatif est son coût face aux alternatives de son propre groupe — une position, non un prix. Les deux sont des jugements ordinaux sur ce circuit, non des données de marché.
- Carton d'export onduléPartoutPopularité 5 sur 5Plutôt faibleCoût relatif 2 sur 5Carton de vrac standard utilisé sur presque toutes les séries exportVue acheteurLe carton d'export est l'unité sur laquelle se calculent à la fois votre fret et vos réclamations pour avarie : les dimensions du carton méritent donc la même attention que le produit — un carton qui se palettise mal coûte du fret à chaque expédition.Vue productionNous concevons le carton en partant de l'emprise de la palette plutôt qu'en partant du produit, car quelques millimètres de débord font perdre une colonne entière sur la palette et se paient en volume perdu à chaque série.
- Boîte couleurCourantPopularité 4 sur 5Plutôt élevéCoût relatif 4 sur 5Boîte de vente imprimée pour SKU premium ; plus chère qu'un carton simpleVue acheteurUne boîte de vente imprimée est un actif marketing assorti d'un long délai et d'une quantité minimale de commande propre, et c'est généralement le composant qui fixe à quel moment le graphisme doit être figé dans un programme.Vue productionLa constance de la couleur d'un tirage à l'autre est le problème récurrent : nous travaillons donc sur une épreuve physique approuvée plutôt que sur une référence écran — le même fichier s'imprime différemment sur des cartons différents et sur des presses différentes.
- Étiquette suspendue / carte d'entêtePartoutPopularité 5 sur 5FaibleCoût relatif 1 sur 5Carte bon marché pour blister et broche ; quasi universelleVue acheteurC'est la carte d'entête qui permet à un produit d'être suspendu à une broche, et sa découpe et la position du trou sont propres à chaque distributeur — c'est là qu'un emballage échoue à un planogramme plutôt qu'à un contrôle qualité.Vue productionC'est le sens machine du carton par rapport au trou de suspension qui empêche une carte de se déchirer sur la broche, et il se perd facilement lorsque le graphisme est redimensionné tardivement sans revérifier la forme de découpe.
- BlisterCourantPopularité 4 sur 5MoyenCoût relatif 3 sur 5Pack plastique et carton pour petits outils ; sous pression réglementaireVue acheteurLe blister met bien l'outil en valeur et fait l'objet d'une pression réglementaire active sur la teneur en plastique dans plusieurs marchés : il vaut donc la peine de confirmer qu'un format est encore conforme à destination avant d'engager le graphisme et l'outillage.Vue productionLes paramètres à maîtriser sont la température et le temps de soudure : un blister insuffisamment scellé s'ouvre en transport et un blister trop scellé ne peut pas être ouvert par le client sans outil, et la fenêtre acceptable entre les deux est étroite.
- Skin packOccasionnelPopularité 2 sur 5MoyenCoût relatif 3 sur 5Présentation sous film pour formes irrégulières ; moins courante que le blisterVue acheteurL'emballage sous film tendu convient aux formes irrégulières qu'un outil de blister ne peut pas épouser économiquement, et il échange un coût d'outillage plus faible contre une cadence de ligne plus lente et une présence en rayon moins haut de gamme.Vue productionLe film doit s'étirer uniformément sur les points hauts du produit : nous maîtrisons donc ensemble le chauffage et le vide — un amincissement au-dessus d'un angle est l'endroit où l'emballage se fend plus tard à la manipulation.
- Composite papier-plastiqueRégulierPopularité 3 sur 5Plutôt faibleCoût relatif 2 sur 5Format hybride réduisant le plastique ; en progression sous la réglementation emballageVue acheteurCes formats hybrides existent pour réduire la teneur en plastique en anticipation de la réglementation sur les emballages, et la question pratique est de savoir si le format est séparable pour le recyclage sur le marché de destination, car c'est bien cela que les règles visent.Vue productionLe papier et le film réagissent différemment à la chaleur et à l'humidité : nous validons donc la combinaison par un essai de transport plutôt que de supposer qu'elle se comporte comme le blister qu'elle remplace.
- Film rétractableRégulierPopularité 3 sur 5FaibleCoût relatif 1 sur 5Suremballage bon marché pour lots multiples ; assez courant, coût faibleVue acheteurLe film rétractable est la façon la moins chère de grouper un lot multiple, et c'est une matière de groupage et non de protection — il tient les unités ensemble et ne fait rien contre la compression ou les chocs.Vue productionLa température du tunnel et la vitesse de ligne fixent la rétraction, et le défaut que nous surveillons est la sur-rétraction : un film trop tendu déforme l'emballage qu'il tient, en particulier une boîte couleur.
- Jeu d'étiquettesPartoutPopularité 5 sur 5FaibleCoût relatif 1 sur 5Étiquettes code-barres et entretien ; bon marché, posées sur presque chaque unitéVue acheteurLes étiquettes portent le contenu réglementaire — origine, marquage de sécurité, code-barres — et ce sont les composants le plus souvent révisés tardivement : il vaut donc la peine de les tenir sur une approbation graphique distincte de celle de l'emballage.Vue productionLe choix de l'adhésif s'accorde à la surface et à la température du trajet : une étiquette qui tient sur un carton chaud peut se décoller d'un carton froid, paraffiné ou texturé, et cela se découvre à destination.
- Calage de remplissageRégulierPopularité 3 sur 5FaibleCoût relatif 1 sur 5Calage papier ou mousse pour la protection ; bon marché, utilisé au cas par casVue acheteurLe calage de remplissage s'achète pour empêcher tout mouvement à l'intérieur du carton, et son coût est dérisoire à côté d'une réclamation pour avarie, mais il ajoute aussi du poids volumétrique — la solution la moins chère est en général un carton à la bonne taille.Vue productionNous préférons supprimer le mouvement par la conception plutôt que le combler, car le calage se tasse au cours d'une longue traversée maritime et le vide qu'il devait occuper réapparaît quelque part au milieu du voyage.
- CerclageOccasionnelPopularité 2 sur 5FaibleCoût relatif 1 sur 5Sécurise les unités groupées ou les palettes ; bon marché, utilisé à l'occasionVue acheteurLe cerclage sécurise les fardeaux et les palettes et relève d'une décision de manutention plutôt que de produit ; sa nécessité dépend du trajet et du nombre de transbordements, pas de la marchandise.Vue productionLa tension et la protection d'angle vont de pair — un feuillard tendu sur une arête de carton non protégée entaille le carton, et la palette arrive tenue par des feuillards qui ne retiennent plus rien.
- PalettePartoutPopularité 5 sur 5ÉlevéCoût relatif 5 sur 5Unité de base du transport en vrac ; coût unitaire le plus élevé du groupeVue acheteurLa spécification de la palette est à la fois un sujet douanier et un sujet de coût : le bois traité thermiquement porte la marque NIMP 15 (ISPM 15) qu'exigent les emballages en bois pour la plupart des mouvements internationaux, et les dimensions de la palette décident du volume de conteneur que vous payez réellement.Vue productionNous établissons le plan de palettisation avant que le premier carton ne soit imprimé, car l'adéquation à la palette est fixée par la taille du carton — modifier un carton de quelques millimètres après coup, c'est ce qui transforme une palette pleine en palette partiellement remplie.
8.2 Présentation et mise en rayon
Un format protège l'outil. Une présentation décide de la façon dont il est acheté. Les deux se spécifient ensemble, car c'est la présentation qui dicte la découpe, le grammage du carton et le trou.
| Présentation | Ce que l'emballage doit porter | Là où elle gagne |
|---|---|---|
| Boîte couleur dans laquelle les outils se tiennent debout | Un calage découpé à la taille de l'outil, si bien que deux douzaines de sécateurs voyagent dans une boîte et se tiennent debout dès que le couvercle s'ouvre. C'est le calage qui compte, pas la boîte | La voie comptoir de tous les jours : un carton, une SKU, et aucun travail de mise en rayon en magasin |
| Boîte couleur à fenêtre imprimée | Le même calage plus une ouverture découpée, de sorte qu'un outil se voit tout en restant entièrement fermé | Lignes cadeau et premium, où la boîte fait partie de ce qu'on achète |
| Boîte présentoir à façade ouverte | Un couvercle prédécoupé qui s'arrache et laisse un bac que le magasin pose directement en rayon | Lignes prêtes pour le rayon — la caisse est le présentoir, rien n'est déballé deux fois |
| Carte d'entête + trou euro | Une carte pliée avec un trou de suspension à la cote du crochet du distributeur | La voie la moins chère vers une barre ; le mobilier appartient au distributeur |
| Blister ou coque sur crochet | Une coque thermoformée soudée ou pliée sur un fond imprimé | Petits outils qui exigent une résistance au vol et une impression pleine face |
| Skin pack sur carton | Film tendu sur l'outil, plus un trou découpé | Montre la vraie forme du produit avec bien moins de plastique qu'un blister |
| Présentoir de comptoir (PDQ) | Un petit bac prégarni, expédié prêt à poser sur un comptoir | Lignes d'impulsion et compléments saisonniers |
| Présentoir de sol ou palette | Un colis d'expédition qui devient une unité autoportante, avec un fronton imprimé | Ouvertures de saison, où le volume justifie l'outillage |
Demandez sur quel crochet il sera suspendu avant de dessiner le trou. Les barres, le panneau perforé et le slatwall prennent chacun un crochet différent, et un trou découpé pour le mauvais transforme un emballage conforme en reconditionnement à destination. C'est le changement d'emballage tardif le plus fréquent sur un programme jardin.
8.3 Présentoirs et meubles
Deux choses différentes s'appellent un présentoir : un meuble que le distributeur possède déjà, et une unité que vous expédiez. Savoir laquelle des deux décide qui paie, et si vous chiffrez un emballage ou un meuble.
| Présentoir | Durée de vie | À quoi il sert vraiment |
|---|---|---|
| Présentoir fil d'acier thermolaqué ou tourniquet | Des années ; généralement consigné | Comptoirs professionnels et quincaillerie. Sert aussi d'espace propre à la marque en magasin |
| PDQ ou meuble de sol en carton ondulé | Une saison, jetable | Opérations promotionnelles. Expédié à plat, coûte le moins et se jette au lieu d'être repris |
| Panneau aggloméré ou MDF à broches | Plusieurs saisons | Jardineries, où l'unité doit ressembler à du mobilier et non à de l'emballage |
| Bac ou gradin acrylique | Longue, mais se raye | Premium et petites pièces ; le plus cher au facing |
| Slatwall ou panneau perforé du distributeur | Permanent, mais pas le vôtre | Vous fournissez un emballage à trou euro et rien d'autre — le mobilier est déjà là |
8.4 Le réseau colis n'est pas le rayon
Un emballage de vente est conçu pour être empilé sur une palette et pour bien rendre sous l'éclairage du magasin. Un emballage colis est conçu pour être jeté. La même boîte fait rarement les deux, et un emballage qui satisfait un cahier des charges magasin peut échouer dès son premier mois en ligne.
Les noms de programmes, les seuils et les protocoles d'essai des places de marché changent ; traitez la ligne ci-dessus comme la liste des questions à poser et vérifiez chaque point dans le manuel vendeur ou fournisseur en vigueur pour votre compte.
8.5 Options à moindre impact
Chaque format conventionnel a une voie à moindre impact. La disponibilité dépend de l'emballage, du volume et de la destination — indiquez-nous le marché et la présentation en rayon, et les voies conformes pourront être chiffrées à côté des voies conventionnelles.
| Option à moindre impact | Remplace | Pourquoi les acheteurs la demandent |
|---|---|---|
| Carton certifié FSC / PEFC | Carton non certifié | Une exigence de base chez la plupart des grands comptes de la distribution. |
| Carton à contenu recyclé | Carton fibres vierges | Permet d'afficher un pourcentage de recyclé déclaré sur l'emballage. |
| Emballage papier mono-matériau | Blister papier plus plastique | Recyclable sans que le consommateur sépare les matières. |
| Pulpe moulée ou blister papier | Blister PET ou PVC | La principale voie pour retirer le plastique d'un emballage de vente. |
| Patte de suspension en papier | Crochet plastique moulé | Évite un poste plastique sur un emballage par ailleurs tout papier. |
| Encre végétale ou à base d'eau | Encre à base de solvants | Réduit la charge de solvants à l'impression. |
| Ruban papier ou gommé | Ruban adhésif PP | Le carton entier peut partir dans un seul flux de recyclage. |
| Carton d'export non imprimé | Extérieur en quadrichromie | Coût et empreinte les plus bas pour un export simple. |
| Film recyclé ou rPET | Film rétractable PVC | Un compromis là où un film ne peut vraiment pas être supprimé. |
| Palette traitée thermiquement ou plastique | Palette bois non traitée | Satisfait aux exigences phytosanitaires ISPM 15 à l'export. |
9 Certificats et déclarations
Un certificat est un document portant sur un site, un périmètre et une date. Vérifiez les trois, car un certificat valide pour le mauvais site ne vaut rien.
La certification n'est plus un facteur de différenciation dans ce métier ; c'est une condition d'entrée. Ce qui distingue encore les fournisseurs, c'est de savoir si les documents résistent à la vérification — un périmètre qui couvre le produit acheté, une adresse de site qui correspond à l'usine, et une date encore valide au moment où le conteneur appareille.
9.1 Ce que couvre chaque label
| Label | Ce qu'il certifie réellement | Qui le demande | Ce qu'il faut vérifier sur le document |
|---|---|---|---|
| FSC / PEFC | Chaîne de contrôle du bois et du carton — que la fibre certifiée a été tracée, non qu'un arbre a été certifié | La plupart des grands comptes de la distribution UE et britannique, de plus en plus aux États-Unis | Le code CoC, le type de déclaration (100 %, Mix ou Recycled) et le fait que le certificat couvre le groupe de produits acheté |
| Règles européennes sur la déforestation | La diligence raisonnée attestant que le bois mis sur le marché de l'UE est zéro déforestation | Quiconque importe dans l'UE — le plus souvent vous, pas l'usine | La géolocalisation de la zone de récolte et une déclaration de diligence raisonnée ; vérifiez la date d'entrée en vigueur applicable à votre taille d'opérateur |
| amfori BSCI / Sedex SMETA | Le travail et les conditions de travail sur un site nommé, à une date nommée | Presque tous les comptes de la distribution UE et américaine | La date d'audit, la note ou les constats, et le fait que l'adresse auditée est bien l'usine qui fabriquera vos produits |
| ISO 9001 / ISO 14001 | Qu'un système de management de la qualité ou de l'environnement existe et est audité | Presque tous les acheteurs professionnels, comme socle | Le périmètre et le site. Un certificat de groupe nommant une autre usine n'est pas votre certificat |
| REACH & SVHC | Les substances restreintes dans l'article — poignées, revêtements et traitements galvaniques autant que l'acier | Les importateurs de l'UE | La liste des substances testées, la date d'essai, et quelle partie de l'outil a été prélevée |
| CPSIA et California Proposition 65 | Limites de plomb et de phtalates ; obligations d'avertissement | Les importateurs américains | Le rapport d'essai, et si un avertissement est requis sur l'emballage pour votre circuit |
| EN 388 avec CE / UKCA | Les performances mécaniques des gants de protection | Quiconque vend des gants dans l'UE ou au Royaume-Uni | L'organisme notifié, les niveaux de performance revendiqués, et le fait que le certificat porte bien sur ce gant |
| Enregistrements EPR (emballages) | Qui paie pour les déchets d'emballage sur chaque marché | L'Allemagne, la France, l'Italie, l'Espagne et d'autres, chacune séparément | Des numéros d'enregistrement détenus au bon nom, et les marques sur emballage exigées par chaque marché |
| Taxe britannique sur les emballages plastiques | Emballage plastique sous le seuil de contenu recyclé | Les importateurs britanniques | Une preuve du contenu recyclé, pas une déclaration d'intention |
| ISPM 15 | Le traitement thermique des palettes et du bois de calage | Toute destination, pour les palettes en bois | Le marquage sur la palette elle-même, au chargement |
| GS1 GTIN | Que le code-barres appartient bien au propriétaire de la marque | Toute la distribution | Que le préfixe est concédé à la marque et non emprunté à un fournisseur |
9.2 Lire un certificat
- Site, périmètre, date
- Trois champs décident si un certificat s'applique à votre commande. Un certificat FSC valide détenu par une société de négoce n'autorise pas l'usine à imprimer le logo, et un audit social d'une usine sœur ne dit rien de celle qui fait tourner votre ligne.
- Une déclaration exige une chaîne, pas un logo
- Pour apposer FSC sur un emballage, chaque partie qui prend possession de la matière certifiée doit avoir son propre code de chaîne de contrôle — papeterie, transformateur, et l'usine qui assemble l'emballage. Un maillon manquant et la déclaration ne peut pas être faite, si certifié que fût le papier.
- Les audits expirent ; la production, non
- Demandez quand tombe le prochain audit et ce qu'il advient de vos expéditions s'il glisse. Un certificat qui expire en cours de programme est un problème commercial, pas un problème de paperasse.
Demandez à tout fournisseur : le certificat lui-même plutôt qu'un logo dans une présentation, la page de périmètre, et le nom et l'adresse exactement tels qu'ils y figurent. Confrontez ensuite cette adresse à l'usine que vous avez visitée.
10 Ce qu'attend un grossiste
L'essentiel de ce qui distingue les fournisseurs à ce niveau n'est pas l'outil. C'est la propriété de l'outillage, la discipline d'échantillonnage, les documents, et ce qui se passe quand quelque chose tourne mal.
Importateurs, distributeurs et centrales d'achat d'Europe et d'Amérique du Nord — et les maisons de négoce asiatiques qu'ils affrontent — convergent vers une courte liste d'attentes. Presque rien n'y relève de la fabrication. Il vaut la peine de le dire clairement, car c'est de cela qu'une première réunion parle vraiment.
10.1 Avant la commande
10.2 Après l'expédition
À demander tôt : à qui appartient l'outillage, combien de tours d'échantillons sont gratuits, si le MOQ peut être mutualisé sur la gamme, et combien de temps les pièces détachées sont tenues. Quatre questions, et les réponses vous disent l'essentiel de ce que sera la relation fournisseur.
11 Structure de coût
Le prix rendu (landed cost) se décompose en quatre blocs. La plupart des négociations ne portent que sur le premier, et les deux derniers sont généralement les plus importants.
Un prix landed (landed cost, coût total rendu) se compose de quatre blocs, non d'un seul chiffre. La plupart des discussions d'achat ne bougent que le premier ; dans un programme d'outillage à main, les deux derniers dépassent souvent l'économie négociée sur le premier.
Faites vos propres calculs : l'outil de landed cost sur CostNow desk utilise ces mêmes quatre blocs, avec les relevés matière et fret actuels déjà chargés.
12 À voir aussi
Où aller ensuite, et ce que cette page ne contient délibérément pas.
- AsiaSource — relevés en direct des matières, du fret et des droits de douane, et l'outil de landed cost cité plus haut.
- ABrief — la note quotidienne du secteur derrière ces relevés.
- À propos — la règle de confidentialité qui gouverne ce qui figure sur cette page.
- Contact — pour discuter d'une voie de production face à une spécification réelle.
Les schémas de cette page sont des illustrations de principe, dessinées pour expliquer. Les descriptions de procédés et de matières relèvent de la pratique générale du secteur ; les voies disponibles pour un programme donné dépendent de la pièce, du volume et de l'origine. Les deux jauges sont des jugements ordinaux sur le circuit DIY européen et nord-américain, non des données de marché mesurées.