Fabricación de herramientas manuales de jardín
Una herramienta que parece sencilla en el lineal es el resultado de siete puertas de control y nueve familias de materiales, embalada y expedida bajo normas que cambian con el destino. Este artículo describe esa ruta en términos públicos. No contiene ningún plano, especificación ni registro de programa de un cliente.
1 La planta
Un solo emplazamiento desde 1974: la misma biblioteca de utillaje y la misma práctica de temple, que es lo que hace que el resto de esta página sea concreto y no genérico.
Todo lo demás en esta página describe una ruta. Esta sección trata del lugar por el que esa ruta pasa, porque la descripción de un proceso solo merece leerse si la planta que hay detrás existe de verdad.
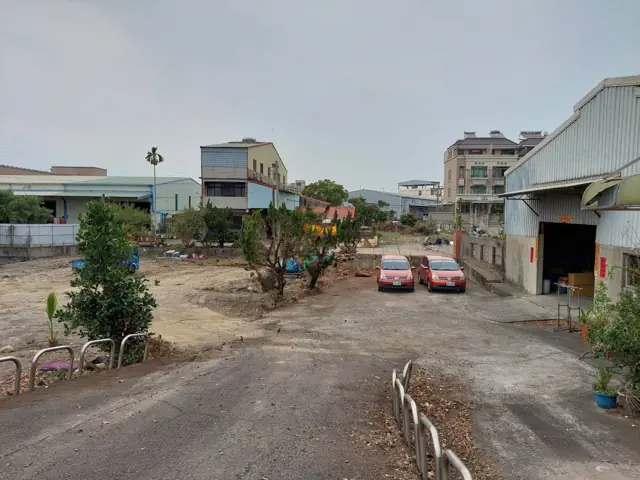
1.1 Donde empezó, en 1974
Birdland nació en este emplazamiento en 1974 y más de cincuenta años después sigue fabricando, almacenando y expidiendo desde él. No es una oficina de compras abierta para dar cara por una cadena de suministro, ni una planta a la que nos mudamos después: es la fábrica original.
Esa continuidad es la razón de que el resto de esta página pueda ser concreto. Cincuenta años en un mismo sitio son cincuenta años de la misma biblioteca de utillaje, la misma práctica de temple y las mismas personas corrigiéndose entre sí, que es en lo que consiste realmente un punto de control.
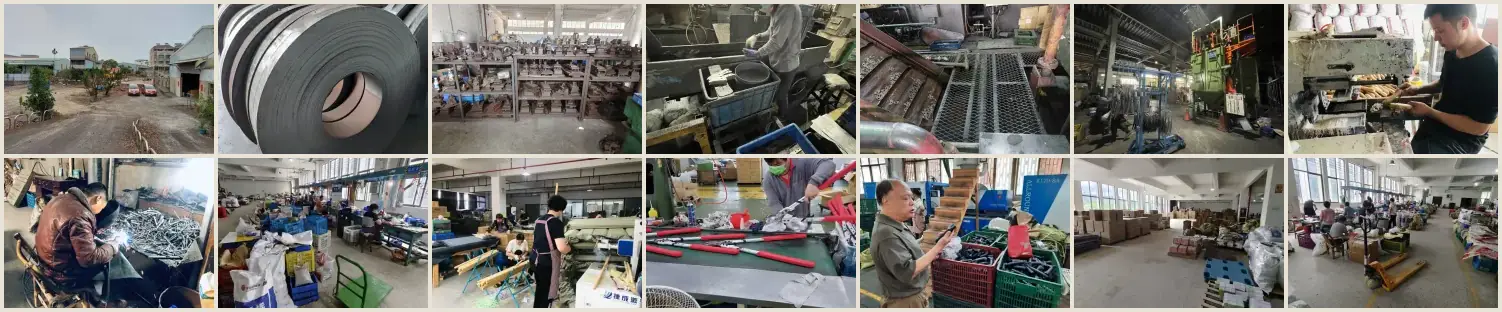
2 El catálogo
Un archivo de hace una década, publicado por su amplitud, no como lista de precios. Nada en él es una oferta vigente.
Birdland conserva un catálogo de producto de aproximadamente hace una década. Se publica como archivo, no como lista de precios: los artículos que contiene no son ofertas vigentes y nada en él debe leerse como una oferta comercial. Merece la pena leerlo por una razón: su amplitud.
- Cada artículo fue aprobado por el cliente para el que se fabricó. Nada en él es un concepto, un render o una propuesta. Cada producto pasó la aprobación del propio cliente antes de fabricarse.
- Todo es trabajo ODM sobre utillaje propiedad de Birdland. Las matrices y los moldes que hay detrás de estos productos son nuestros. Por eso un artículo de este catálogo se comporta de otra manera que un diseño nuevo: la herramienta ya existe, así que el coste es conocido y estable en lugar de estimarse contra un utillaje que nadie ha mecanizado todavía.
- El utillaje propio es lo que protege el margen. Un comprador que lleva al mercado un artículo existente no amortiza un utillaje nuevo ni queda expuesto a la deriva de coste que acompaña a su puesta a punto.
- Su función es servir de prueba, no de selección. Léalo como la experiencia acumulada de producción y control de calidad que hay detrás de las siete puertas descritas más abajo: la gama que esta planta ha mantenido dentro de especificación durante décadas.
Si algo en él se acerca a lo que necesita, partir de ese artículo suele ser la ruta más rápida y económica. Si no, esa misma experiencia es la que describe el resto de este artículo.
El archivo se abre en una pestaña nueva. Es un archivo histórico: úselo para valorar gama y capacidad, y consúltenos antes de dar por disponible cualquier cosa que aparezca en él.
3 Rutas OEM
Tres rutas: nuestro utillaje, su plano o un desarrollo compartido. Lo que cambia es quién posee el utillaje y quién asume el riesgo.
OEM no es una sola cosa. Casi todos los programas se sitúan en uno de dos niveles, y la primera pregunta útil no es cuánto costará, sino en qué nivel se está trabajando. Esa respuesta mueve a la vez el utillaje, el plazo de entrega y el tamaño del pedido.
3.1 OEM de especificación
La forma ya existe. Usted cambia de qué está hecha. La geometría ya está probada en producción, así que lo que se mueve es el grado del material, la banda de dureza, el tratamiento de superficie, el compuesto de la empuñadura, el color, el marcaje y el embalaje.
No se mecaniza ningún utillaje nuevo. El coste procede de una pieza ya fabricada antes y no de una estimación sobre otra que nadie ha fabricado, el muestreo se mide en semanas y el pedido puede ser menor porque no hay inversión en utillaje que repartir.
La versión más superficial de esta ruta no cambia nada del producto: solo la marca, el marcaje y el embalaje. Es la forma más rápida de poner una gama en el lineal con su propio nombre. Esta ruta se apoya en el utillaje descrito en el catálogo: nuestro y amortizado desde hace mucho.
3.2 OEM de diseño
Usted aporta la forma. Se mecanizan matrices o moldes nuevos según su plano y todas las palancas quedan abiertas, incluida la propia geometría.
Esa inversión hay que repartirla, así que el pedido es mayor y el muestreo se mide en meses en lugar de semanas. Lo que recibe a cambio es un producto que nadie más puede pedir y un utillaje que existe solo para su programa.
La mayoría de los compradores da por hecho que necesita esta ruta. Muchos no: conviene comprobar si el OEM de especificación cubre buena parte de lo que busca antes de comprometerse con un utillaje. Preferimos decirlo pronto a presupuestar un utillaje que no hacía falta.
3.3 Qué permite cambiar cada ruta
| Palanca | OEM de especificación | OEM de diseño | Descrito en |
|---|---|---|---|
| Familia y grado del material | Abierta | Abierta | Familias de materiales |
| Banda de dureza del filo de trabajo | Abierta | Abierta | Tratamiento térmico |
| Tratamiento de superficie y color | Abierta | Abierta | Tratamiento de superficie |
| Compuesto y tacto de la empuñadura | Abierta | Abierta | Empuñaduras y compuestos blandos |
| Marcaje y marca | Abierta | Abierta | Tratamiento de superficie |
| Embalaje y presentación en tienda | Abierta | Abierta | Embalaje |
| Método de unión y tornillería | Limitado al utillaje existente | Abierta | Unión y montaje |
| Dimensiones y geometría | Fijadas por el utillaje existente | Abierta | Utillaje |
| Exclusividad de la forma | No | Sí | 3.4, más abajo |
3.4 Cómo se acuerda el utillaje
No hay un precio estándar de utillaje ni una única política de propiedad, y cualquier página que publicara uno le estaría induciendo a error. Se fija por programa. Estos son los acuerdos que realmente se usan:
| Acuerdo | Quién lo financia | Quién lo custodia | Suele ir unido a |
|---|---|---|---|
| Utillaje existente de Birdland | No procede | Birdland, ya amortizado | OEM de especificación |
| Financiado por el cliente | Cliente | Cliente | Exclusividad total de la forma |
| Compartido | Repartido entre ambas partes | Custodia conjunta | Una restricción de mercado — véase más abajo |
| Financiado por Birdland | Birdland | Birdland | Un compromiso de volumen |
- Cuando un utillaje se financia y se custodia conjuntamente, lo normal es que vaya unido a una restricción sobre nosotros: Birdland no vende ese producto en su mercado. El utillaje puede ser compartido; el mercado no lo es.
- Esa cláusula es el aspecto que tiene “nunca nuestra marca” en un contrato y no en una página de inicio. Es también la razón de que las dos cosas de esta página encajen: el catálogo puede mostrarse públicamente porque esos utillajes son nuestros y no están restringidos, mientras que nada que lleve una restricción de mercado aparece en él, ni aparecerá.
Qué mueve la línea. Cuatro cosas, en la práctica: la complejidad de la pieza, el tiempo que llevamos trabajando juntos, las condiciones de pago y el volumen. Por eso el coste del utillaje, el tamaño del pedido y el plazo de entrega se describen aquí solo en términos relativos: una cifra real depende de esas cuatro, y un número publicado en una página pública sería erróneo para la mayoría de los lectores y estaría caducado para el resto.
Díganos el volumen, el mercado y los plazos, y el acuerdo podrá estructurarse en torno a ellos.
4 Ruta de producción
Siete puertas. Una herramienta vale lo que la puerta que se le dejó pasar.
Cada puerta recibe una entrada definida, mantiene una cosa bajo control y pasa la pieza a la siguiente. Las rutas que se enumeran en cada puerta son alternativas, no una secuencia: elegir entre ellas es lo que decide realmente una especificación.
Frecuencia es la frecuencia con que la opción aparece en herramientas manuales de jardín vendidas en el canal DIY de Europa y Norteamérica. Coste relativo es su coste frente a las alternativas de su propio grupo: una posición, no un precio. Ambos son juicios ordinales sobre ese canal, no datos de mercado.
4.1 Entrada de material
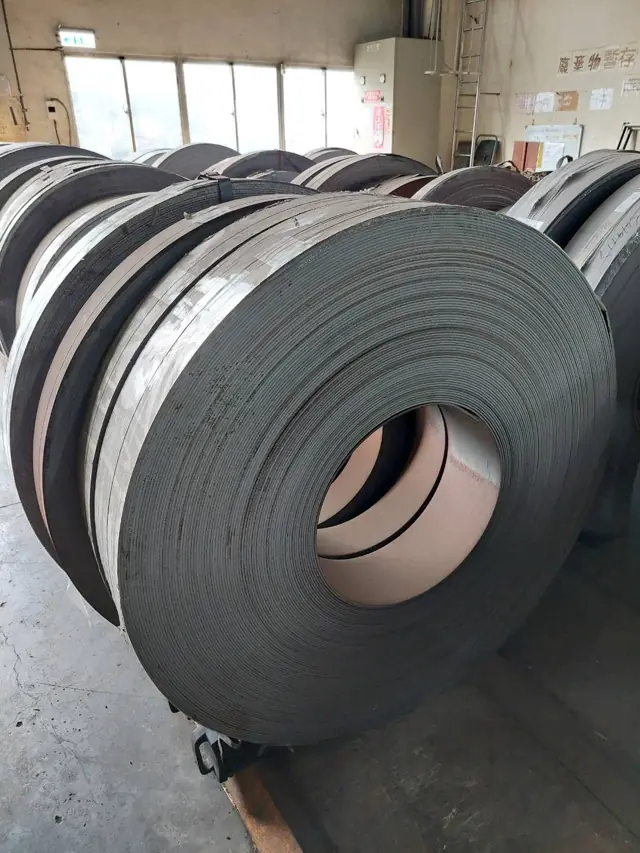
Nada aguas abajo puede ser mejor que lo que entra. El grado, el espesor, el revenido y la trazabilidad se fijan aquí, y una sustitución hecha en esta puerta cambia en silencio la dureza, la vida frente a la corrosión y el comportamiento en conformado más adelante.
- Qué entra
- Fleje y barra de acero, tubo, resina, tacos de madera, rollos de tejido.
- Punto de control
- El material especificado debe ser adecuado a la ruta de conformado prevista y a la vida útil que se declara para la herramienta acabada.
- El comprador debería preguntar
- ¿Qué propiedad del material es crítica para el uso previsto: retención de filo, resistencia a la corrosión o rigidez?
- OpciónFrecuenciaCoste relativoPor qué importa
- Acero de hoja y de muelleUniversalFrecuencia 5 de 5MedioCoste relativo 3 de 5Material básico de todo filo de corte; coste intermedioVisión del compradorAdmitir esta familia significa admitir un grado templable, así que el certificado de colada importa más que la línea de precio: el contenido de carbono, la profundidad de descarburación y la planitud del fleje a la entrada deciden la banda de dureza que se podrá mantener después, no el tratamiento térmico que se especifique.Visión de producciónComprobamos si la bobina entrante presenta piel descarburada antes de que llegue siquiera a una matriz — una capa superficial blanda de unas centésimas de milímetro sobrevive al temple como un filo que se embota en la primera temporada, y es invisible una vez recubierta la pieza.
- Acero inoxidableHabitualFrecuencia 3 de 5Sobre la mediaCoste relativo 4 de 5Hojas y desplantadores premium resistentes al óxido; más caro que el acero al carbonoVisión del compradorEl inoxidable que llega a recepción son dos materiales distintos: el 304 austenítico no se puede endurecer por tratamiento térmico y corresponde a cuerpos y tornillería, mientras que el 410 y el 420 martensíticos sí — y como ambos son magnéticos y visualmente idénticos, colar el 410, de menor carbono, en una aplicación de filo es la sustitución que ningún control de entrada sin ensayo de material llegará a detectar.Visión de producciónMantenemos el material martensítico y el austenítico físicamente separados en la estantería, porque los dos parecen idénticos bajo una película de refrigerante y un lote mezclado solo se descubre después del temple, cuando la mitad de las piezas sale blanda.
- AluminioHabitualFrecuencia 3 de 5MedioCoste relativo 3 de 5Mangos y cabezas ligeros en gamas premium; coste moderadoVisión del compradorLa designación del estado de tratamiento es la especificación, no el número de aleación: el 6061-T6 y el 6061-T4 son el mismo metal con límites elásticos distintos, y una caña suministrada en el estado más blando se dobla de forma permanente bajo una carga de la que la más dura se recupera elásticamente.Visión de producciónLa tolerancia de extrusión en el espesor de pared es lo que vigilamos en la entrada — un tubo por debajo de la pared nominal supera el calibre de diámetro y aun así pandea en el casquillo, así que medimos la pared, no solo el diámetro exterior.
- Plásticos rígidosUniversalFrecuencia 5 de 5BajoCoste relativo 1 de 5Dominante en mangos y carcasas; el material estructural más baratoVisión del compradorLa resina a la entrada se define por grado y carga, no por la palabra “nailon”: el PA6 sin carga y el PA6-GF30 se diferencian aproximadamente en un factor de tres en rigidez, y el contenido de vidrio es la línea que con más frecuencia desaparece en silencio de una lista de materiales.Visión de producciónCon la poliamida nos tomamos en serio la humedad porque es higroscópica — una resina que ha estado abierta se hidroliza en el cilindro y moldea piezas que parecen correctas y se parten por el resalte, así que se seca según especificación antes de cada serie.
- Compuestos de empuñaduraUniversalFrecuencia 5 de 5Bajo la mediaCoste relativo 2 de 5La empuñadura sobremoldeada blanda ya es un argumento ergonómico estándarVisión del compradorEspecifique el elastómero por su dureza Shore A y por aquello a lo que debe adherirse; un TPR correcto sobre polipropileno se delamina sobre nailon, y una empuñadura que se despega es una devolución en garantía aunque la herramienta siga funcionando.Visión de producciónLa adhesión en el sobremoldeo es química, no mecánica, así que emparejamos la familia de elastómero con el sustrato y mantenemos la temperatura de la interfaz — un sustrato frío da una unión que sobrevive al montaje y falla en la mano.
- MaderaOcasionalFrecuencia 2 de 5MedioCoste relativo 3 de 5Material tradicional de mango para palas y horcas; más caro que el plásticoVisión del compradorEl contenido de humedad es toda la especificación: un mango montado al 18 % y enviado a un interior europeo con calefacción merma dentro de su casquillo y se afloja, así que la cifra que hay que acordar es la humedad tras secado en horno en el momento del embalado, no solo la especie.Visión de producciónMiramos la salida de la fibra más que el aspecto superficial — un mango cuya fibra abandona el costado dentro de la longitud de la caña rompe a través de las fibras bajo una carga de palanca por limpio que parezca el acabado.
- TejidoOcasionalFrecuencia 2 de 5BajoCoste relativo 1 de 5Solo guantes y correas; coste bajo, limitado a pocas referenciasVisión del compradorEl textil entra en una lista de materiales de artículos metálicos como la partida con más probabilidad de cargar con el riesgo de cumplimiento químico — tintes, recubrimientos y cualquier ribete de cuero son donde aterriza primero una pregunta REACH o Proposition 65, no el acero.Visión de producciónEl estiramiento en corte y confección es nuestro punto de control: el mismo rollo se comporta de forma distinta a lo ancho, así que los paneles se cortan con trazos anidados y no de uno en uno, que es lo que mantiene un par de guantes como un par igualado.
4.2 Conformado y perfilado
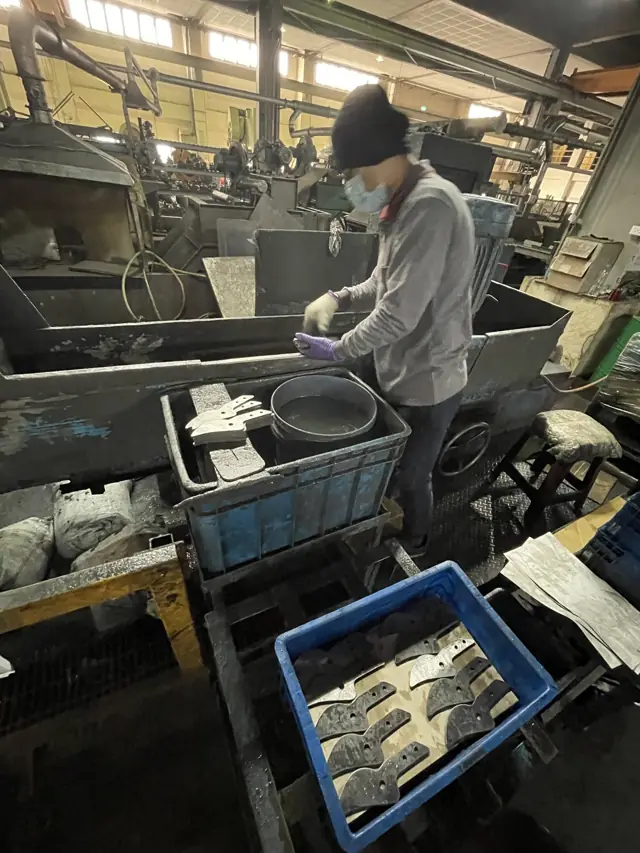
“Conformar” no es una sola operación. Una hoja puede estamparse a partir de fleje, forjarse en caliente para orientar la fibra o cortarse por láser para un perfil de bajo volumen, y cada ruta produce un estado de filo distinto, una banda de tolerancia distinta y un coste de utillaje distinto.
- Qué entra
- Metal preparado, un perfil aprobado y un juego de matrices mantenido.
- Punto de control
- La fuerza de prensa, la secuencia de golpes y la holgura de matriz deciden si la pieza uno y la pieza cincuenta mil son la misma pieza.
- El comprador debería preguntar
- ¿Qué dimensión o estado de filo concreto importa más en la herramienta acabada?
- OpciónFrecuenciaCoste relativoPor qué importa
- EstampaciónUniversalFrecuencia 5 de 5BajoCoste relativo 1 de 5la opción por defecto para hojas y soportes en volumenVisión del compradorLa estampación es barata por pieza y cara de cambiar: la matriz lleva la geometría, así que una revisión del perfil después de aprobar el utillaje es un cargo de utillaje y un reinicio del plazo de entrega, y esta es la puerta en la que un plano debe dejar de moverse.Visión de producciónLa holgura de matriz se fija como porcentaje del espesor del material, y es lo que decide la altura de rebaba y la profundidad de la banda de cizallado en la cara cortada — demasiado ajustada y la matriz se desconcha, demasiado abierta y el borde se redondea, así que la ajustamos al material y no a la costumbre.
- Forja en calienteOcasionalFrecuencia 2 de 5Sobre la mediaCoste relativo 4 de 5Cabezas de herramienta pesadas; más caro y menos frecuente en el DIY masivoVisión del compradorSe paga por la orientación de la fibra, no por el peso: la forja alinea el material siguiendo la forma para que el camino de carga sea continuo, y por eso una espiga forjada soporta cargas de palanca que fracturan otra estampada de igual espesor.Visión de producciónLa temperatura de fin de forja y el recorte de la línea de rebaba son lo que vigilamos — una pieza forjada terminada demasiado fría se endurece por deformación de forma desigual y arrastra tensiones residuales hasta el temple, donde se convierten en una deformación que nadie puede enderezar de forma económica.
- Forja en fríoOcasionalFrecuencia 2 de 5MedioCoste relativo 3 de 5Piezas pequeñas de mayor resistencia, como pasadores de pivote; sobrecoste moderadoVisión del compradorLa forja en frío endurece la pieza por deformación mientras la conforma, así que un pasador o un remache forjado en frío llega más resistente que la barra de la que salió y mantiene una tolerancia de diámetro más estrecha que el mecanizado al mismo precio en volumen.Visión de producciónEl límite es la conformabilidad, no la fuerza: el material admite una deformación finita antes de agrietarse, así que repartimos la forma entre estaciones sucesivas en lugar de buscarla en un solo golpe, y recocemos entre estaciones cuando la geometría lo exige.
- Corte por láserOcasionalFrecuencia 2 de 5Sobre la mediaCoste relativo 4 de 5Series cortas o perfiles de hoja premium; caro por piezaVisión del compradorEl láser es la respuesta correcta para series cortas y perfiles de prototipo porque elimina por completo el coste de utillaje, pero deja una zona afectada por el calor en el borde cortado que hay que rectificar antes del temple en cualquier pieza que vaya a llevar filo.Visión de producciónTratamos el borde cortado como no acabado — la capa refundida y el gradiente de dureza junto a la sangría de corte se comportan de otra manera en el temple, así que un perfil de hoja cortado por láser se deja con sobreespesor en el filo para retirarlo después.
- Estirado de tuboHabitualFrecuencia 3 de 5MedioCoste relativo 3 de 5Mangos de horcas, palas y tijeras de dos manos; coste moderado, bastante comúnVisión del compradorEl estirado fija a la vez el diámetro y la pared, y es la pared la que soporta la carga de flexión: dos cañas cotizadas con el mismo diámetro exterior pueden diferir en un tercio en rigidez, así que especifique el espesor de pared explícitamente o estará comprando apariencia.Visión de producciónLa rectitud después del estirado es el punto de control en las cañas largas — la tensión residual que deja la hilera aparece como curvatura a lo largo de dos metros, así que enderezamos y aliviamos tensiones en lugar de seleccionar piezas a ojo.
- Curvado de tuboHabitualFrecuencia 3 de 5Bajo la mediaCoste relativo 2 de 5Curva tubo de serie para mangos y bastidores; más barato que el estiradoVisión del compradorLa cifra que hay que especificar es el radio de curvado medido en el eje del tubo frente al diámetro del tubo: un radio cerrado adelgaza la pared exterior y arruga la interior, y ahí es donde un mango curvado acaba agrietándose en servicio.Visión de producciónUsamos mandril en los curvados de pared fina porque el tubo necesita apoyo interior para conservar su sección — sin él la curva se ovaliza, y un tubo ovalado no admite el casquillo que se diseñó para uno redondo.
- Recalcado/conformado radial de extremosOcasionalFrecuencia 2 de 5Bajo la mediaCoste relativo 2 de 5Afila o une extremos de tubo; paso de conformado de nicho y bajo costeVisión del compradorEl recalcado es la forma barata de estrechar en cono o cerrar el extremo de un tubo, y no cuesta nada en material, pero la sección reducida queda endurecida por deformación y algo más dura — un intercambio razonable en el extremo de un mango, malo en una pieza que después hay que soldar.Visión de producciónLa alineación de la matriz lo es todo: un recalcado tomado fuera de eje produce un cono que parece correcto y asienta torcido en su casquillo, así que fijamos la concentricidad en el utillaje de sujeción en lugar de corregirla aguas abajo.
- Torneado de maderaOcasionalFrecuencia 2 de 5MedioCoste relativo 3 de 5Mangos de madera torneada para gamas tradicionales; más caro que el moldeoVisión del compradorEl torneado se cotiza por el corte, no por la madera, y cada moldura o resalte adicional en el perfil de un mango es otra operación — un perfil más sencillo en un taco mejor secado es un mango más resistente y a menor precio que lo contrario.Visión de producciónTorneamos con sobremedida y dejamos reposar la pieza en bruto antes del corte final, porque la madera se mueve después de retirar material; saltarse ese reposo es la razón de que algunos mangos torneados salgan del almacén ligeramente ovalados en invierno.
- Moldeo por inyecciónUniversalFrecuencia 5 de 5Bajo la mediaCoste relativo 2 de 5Proceso dominante en mangos y carcasas de plástico; coste unitario bajoVisión del compradorEl coste unitario baja con el volumen y sube con el espesor de pared y el tiempo de ciclo, así que la mayor palanca sobre el precio de un mango moldeado es el diseño y no la negociación — los nervios gruesos se enfrían despacio y salen caros dos veces.Visión de producciónGestionamos los rechupes y las líneas de soldadura en la posición del punto de inyección, no en la fase de pulido — una línea de soldadura donde se encuentran dos frentes de flujo es una discontinuidad real de resistencia, así que se sitúa fuera del camino de carga.
- Sobremoldeo bicomponenteFrecuenteFrecuencia 4 de 5Sobre la mediaCoste relativo 4 de 5Habitual en mangos de tacto blando; utillaje más caro que el moldeo de un solo disparoVisión del compradorEl bicomponente es un único molde que produce una pieza bimaterial acabada, así que cuesta más al principio y menos por unidad que moldear y montar por separado, y elimina el modo de fallo por despegue que tiene una empuñadura pegada.Visión de producciónLa segunda inyección debe encontrar un sustrato todavía químicamente receptivo, y por eso las dos inyecciones se encadenan en una misma máquina en lugar de almacenarse — una primera inyección fría y envejecida es lo que convierte una empuñadura adherida en un simple manguito.
- Moldeo por inmersiónHabitualFrecuencia 3 de 5Bajo la mediaCoste relativo 2 de 5Sumerge los extremos de la herramienta para recubrir mangos; proceso sencillo y bastante baratoVisión del compradorLa inmersión da un extremo de mango acolchado con el menor coste de utillaje de todos los métodos de empuñadura, pero el espesor del recubrimiento lo controla el proceso y no el molde, así que acuerde un rango de espesor y un criterio de curado en lugar de una sola cifra.Visión de producciónLa velocidad de extracción y el precalentamiento fijan el espesor de la película, así que controlamos ambos y no solo el tiempo de inmersión — una extracción apresurada deja la película fina en el hombro, que es justo por donde se agarra la empuñadura.
4.3 Tratamiento térmico
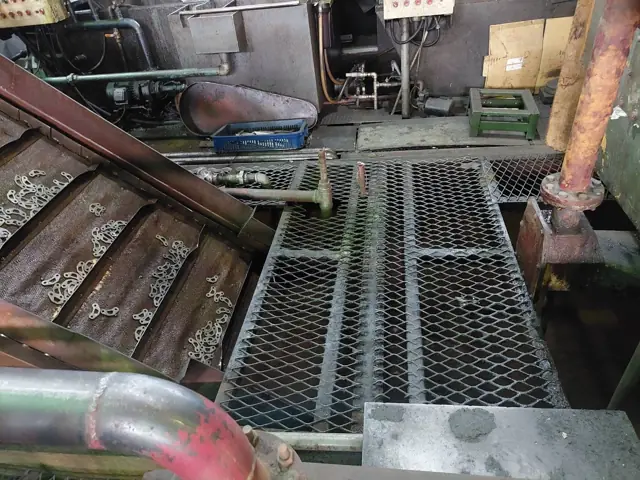
La dureza se crea aquí, no se compra. El mismo acero puede salir de esta puerta blando y tenaz o duro y frágil, por eso la dureza se especifica como banda y no como máximo. El temple local trata solo el filo de trabajo y deja el cuerpo dúctil.
- Qué entra
- Piezas de acero conformadas y una banda de dureza definida.
- Punto de control
- La temperatura, la velocidad de temple y el revenido fijan la dureza, la tenacidad y cuánto se deforma la pieza.
- El comprador debería preguntar
- ¿Qué banda de dureza necesita el filo de trabajo y a cambio de qué?
- OpciónFrecuenciaCoste relativoPor qué importa
- Temple pasanteHabitualFrecuencia 3 de 5Bajo la mediaCoste relativo 2 de 5Endurece piezas macizas de acero como las hojas de desplantador; sencillo y baratoVisión del compradorEl temple pasante endurece toda la sección, lo cual es correcto para la hoja de un desplantador y erróneo para cualquier pieza que deba absorber impactos, porque una pieza totalmente dura no conserva ninguna zona dúctil donde ceder antes de agrietarse.Visión de producciónEl espesor de sección determina la severidad del temple — el mismo acero templa de parte a parte en una hoja fina y solo endurece en superficie en una gruesa, así que ajustamos el temple a la sección y no al grado.
- Temple y revenidoFrecuenteFrecuencia 4 de 5Bajo la mediaCoste relativo 2 de 5Tratamiento estándar de hojas y muelles de acero de muelle; coste bajoVisión del compradorLa dureza no significa nada sin el revenido que la respalda: el acero recién templado es duro y frágil, y el revenido es lo que recupera la tenacidad, así que pida la banda de dureza después del revenido y la tolerancia sobre ella.Visión de producciónRevenimos enseguida después del temple en lugar de dejar las piezas paradas — la martensita sin revenir está sometida a tensiones residuales enormes, y un lote olvidado toda la noche puede agrietarse dentro de la cesta antes de que nadie lo haya tocado.
- Temple por inducción (local)HabitualFrecuencia 3 de 5MedioCoste relativo 3 de 5Endurece solo el filo de corte; exige equipo dedicado, coste moderadoVisión del compradorEl temple local pone dureza solo donde la herramienta corta y deja el cuerpo dúctil, que es la respuesta correcta para la hoja de unas tijeras de podar; lo que hay que especificar es la profundidad de capa templada y dónde empieza y dónde termina la zona endurecida.Visión de producciónLa geometría del inductor y el tiempo de permanencia deciden el patrón templado, así que comprobamos el patrón seccionando y atacando químicamente una muestra en lugar de fiarnos de una lectura de dureza superficial, que no puede ver hasta dónde llega realmente la capa.
- Recocido de solubilizaciónRaroFrecuencia 1 de 5MedioCoste relativo 3 de 5Tratamiento térmico propio del inoxidable; raro fuera de gamas premium en inoxidableVisión del compradorEste es un paso propio del inoxidable que vuelve a disolver los carburos y restituye la resistencia a la corrosión después del conformado o de la soldadura; sin él una pieza de inoxidable soldada puede oxidarse formando una línea a lo largo de la zona afectada por el calor.Visión de producciónLa velocidad de enfriamiento desde la temperatura de solubilización es la clave — si se enfría demasiado despacio a través del intervalo de sensibilización, los carburos de cromo precipitan en los límites de grano y deshacen el tratamiento que se acaba de pagar.
- Alivio de tensionesOcasionalFrecuencia 2 de 5BajoCoste relativo 1 de 5Reduce el alabeo tras el conformado; barato, paso adicional ocasionalVisión del compradorEl alivio de tensiones es un seguro barato, no un paso de resistencia: elimina la tensión atrapada que deja el conformado para que la pieza no se mueva después, y es la solución para los componentes que se salen de tolerancia en el almacén y no en la línea.Visión de producciónAliviamos después del conformado fuerte y antes del mecanizado final, porque aliviar más tarde se limita a mover la cota acabada — es en el orden de las operaciones donde este paso justifica su coste.
- Clasificación por bandas de durezaOcasionalFrecuencia 2 de 5BajoCoste relativo 1 de 5Clasifica la producción por grados de dureza; paso de control barato, no universalVisión del compradorLa clasificación por bandas ordena la producción en rangos de dureza en lugar de aceptar una sola media, y es lo que convierte una cifra de dureza en una garantía — una media de HRC 58 no dice nada sobre cuántas piezas salieron de la línea a 52.Visión de producciónTratamos la banda como un control de proceso, no como una operación de selección: si hay que seleccionar piezas para cumplir la banda, el temple está derivando, y la respuesta útil es arreglar el horno y no clasificar la producción.
4.4 Utillaje
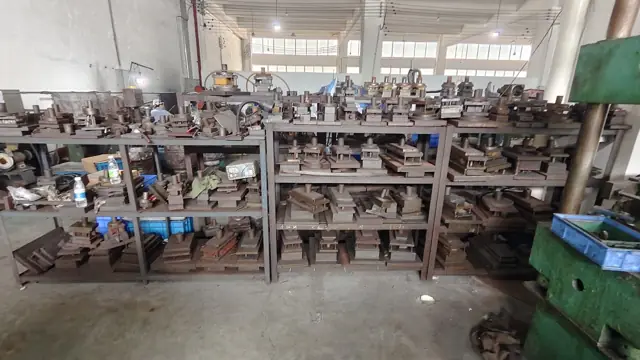
El utillaje es la parte de un programa que el comprador nunca ve y siempre paga. Una matriz desgastada no falla de forma ruidosa: deriva, y la deriva se manifiesta como una cota que sale poco a poco de tolerancia a lo largo de una serie.
- Qué entra
- Geometría aprobada y matrices y utillajes de sujeción en estado conocido.
- Punto de control
- El estado del utillaje y el intervalo de mantenimiento son lo que sostiene una geometría repetible a lo largo de una serie larga.
- El comprador debería preguntar
- ¿Qué característica depende más de la repetibilidad del utillaje que de la destreza del operario?
- OpciónFrecuenciaCoste relativoPor qué importa
- Matrices progresivasFrecuenteFrecuencia 4 de 5Sobre la mediaCoste relativo 4 de 5Utillaje de estampación de alto volumen; inversión cara, habitual en grandes marcasVisión del compradorUna matriz progresiva es un bien de capital que se amortiza en precio unitario y en plazo de entrega cuando hay volumen, y suele ser la mayor partida de utillaje de un programa OEM — cierre por escrito la propiedad y la amortización antes de mecanizarla.Visión de producciónLa disposición en la banda decide el aprovechamiento de material, y el aprovechamiento es la mitad silenciosa del coste de la pieza — una disposición anidada que ahorra unos milímetros de paso se amortiza a lo largo de una serie mucho antes que cualquier ganancia en velocidad de prensa.
- Matrices de una estaciónHabitualFrecuencia 3 de 5Bajo la mediaCoste relativo 2 de 5Utillaje sencillo para estampaciones de bajo volumen; más barato que las matrices progresivasVisión del compradorEl utillaje de estación única es la economía correcta por debajo del volumen en que se amortiza una matriz progresiva: más barato de mecanizar, más lento de producir y mucho más barato de modificar mientras un perfil todavía se está asentando.Visión de producciónEl compromiso está en la manipulación entre estaciones, que es por donde entra el error de posición, así que fijamos el traslado con utillaje en lugar de confiarlo al operario — la repetibilidad en una sola estación es fácil, la repetibilidad entre ellas es el verdadero trabajo.
- Utillaje de recorte y punzonadoHabitualFrecuencia 3 de 5Bajo la mediaCoste relativo 2 de 5Operaciones secundarias de estampación; coste de utillaje moderado, bastante comúnVisión del compradorEstos utillajes secundarios son donde realmente se fijan la posición del agujero y el estado del borde, así que un plano que tolera el agujero respecto al contorno de la pieza en lugar de respecto a una referencia será interpretado de forma distinta por cada proveedor que lo cotice.Visión de producciónPunzonamos antes del temple siempre que el diseño lo permite, porque un agujero hecho en acero templado exige rectificado o electroerosión y convierte una operación barata en una cara.
- Moldes de inyecciónUniversalFrecuencia 5 de 5AltoCoste relativo 5 de 5Necesarios para cada pieza de plástico; la categoría de utillaje más caraVisión del compradorEl molde suele ser el mayor coste de utillaje de un programa de plástico, y lo que se compra es el grado de acero y el número de cavidades — un molde templado cuesta más y aguanta los volúmenes que uno de acero pretemplado no aguanta.Visión de producciónLa disposición de la refrigeración dentro del molde fija a la vez el tiempo de ciclo y el alabeo, así que tratamos el circuito de agua como parte del diseño de la pieza; un molde que enfría de forma desigual hace piezas que se curvan por mucho que se ajuste la máquina.
- Plantillas de soldaduraOcasionalFrecuencia 2 de 5BajoCoste relativo 1 de 5Utillaje sencillo para conjuntos soldados; barato, de uso solo ocasionalVisión del compradorUna plantilla es barata, y es la única razón de que un bastidor soldado tenga la misma forma en la primera y en la última unidad de una serie — su ausencia se manifiesta como conjuntos que hay que forzar para que admitan su propia tornillería.Visión de producciónDiseñamos las plantillas pensando en el calor y no solo en la posición: un utillaje que sujeta un bastidor de forma rígida mientras se suelda deja atrapada la deformación, así que la secuencia de amarre tiene que permitir que el conjunto se mueva y luego se asiente.
- Utillaje de montajeHabitualFrecuencia 3 de 5BajoCoste relativo 1 de 5Mantiene el montaje uniforme entre líneas; coste unitario de utillaje bajoVisión del compradorEl utillaje de montaje es lo que hace repetible el montaje manual entre turnos y entre líneas, y es lo bastante barato como para que su ausencia sea una decisión de proceso y no de coste.Visión de producciónEl utillaje que más nos importa es el que hace físicamente imposible el montaje equivocado — una geometría poka-yoke detecta un componente invertido en el banco, donde no cuesta nada, y no en la comprobación final de funcionamiento.
- CalibresHabitualFrecuencia 3 de 5BajoCoste relativo 1 de 5Utillaje de inspección dimensional; barato, moderadamente común entre líneasVisión del compradorLos calibres son lo que hace comparable un resultado de inspección entre su control de calidad y el nuestro; sin un calibre acordado, dos mediciones honestas de la misma característica pueden discrepar legítimamente y no hay nada contra lo que arbitrar.Visión de producciónCalibramos según un calendario y lo registramos, porque un calibre pasa/no pasa sin calibrar no falla de forma ruidosa — deriva, y da por buenas en silencio piezas que debería haber parado mientras nadie lo compruebe.
4.5 Unión y montaje
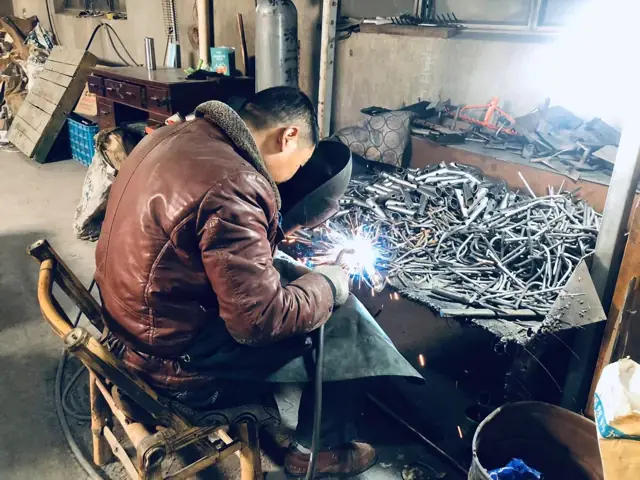
La mayoría de los fallos en campo de una herramienta manual son fallos de la unión, no del material. El pivote de unas tijeras de podar soporta toda la carga de corte, y cómo esté unido decide si la herramienta sigue alineada después de diez mil cortes.
- Qué entra
- Componentes preparados, elementos de unión y una secuencia de montaje acordada.
- Punto de control
- El ajuste, el aporte térmico y la secuencia deben proteger la alineación y el camino de carga a través de la unión.
- El comprador debería preguntar
- ¿Qué unión soporta la carga y cuál controla la alineación?
- OpciónFrecuenciaCoste relativoPor qué importa
- RemachadoUniversalFrecuencia 5 de 5BajoCoste relativo 1 de 5Unión de pivote estándar en tijeras de podar y de una mano; barata y comúnVisión del compradorEl remache del pivote es la única unión que decide si unas tijeras de podar siguen cortando limpiamente después de una temporada, y se especifica por la carga de apriete y por si puede retensarse, no solo por el diámetro del remache.Visión de producciónNuestro punto de control es la fuerza de remachado y no la altura de cierre — un remache cerrado a la cota correcta con la fuerza equivocada da un pivote que se siente correcto en el banco y se afloja tras unos pocos miles de ciclos.
- Uniones atornilladasHabitualFrecuencia 3 de 5Bajo la mediaCoste relativo 2 de 5Pivotes regulables o fijación del mango; cuesta más que el remachadoVisión del compradorUn pivote atornillado es la respuesta reparable: el usuario puede retensarlo y es lo que permite vender una herramienta con un argumento de afilado o de mantenimiento, a cambio de una tornillería que también puede perderse.Visión de producciónEspecificamos el método de bloqueo junto con la tornillería — un inserto de nailon o un parche fijarroscas es lo que mantiene con sentido una cifra de par después de la vibración, y es un consumible que no sobrevive a desmontajes repetidos.
- Encaje a presiónFrecuenteFrecuencia 4 de 5BajoCoste relativo 1 de 5Las carcasas de plástico se enganchan entre sí; barato y muy común en herramienta masivaVisión del compradorLos encajes a presión eliminan por completo la tornillería y la mano de obra de montaje, y por eso dominan las carcasas del mercado masivo; la pregunta de diseño es si la unión tendrá que volver a abrirse alguna vez, porque la mayoría de los encajes a presión están diseñados para cerrarse una sola vez.Visión de producciónLa deformación del voladizo durante el montaje es lo que decide si un encaje sobrevive — un exceso de deformación no rompe el gancho, lo hace fluir, y la carcasa que encajó firme en el montaje traquetea para cuando llega al lineal.
- Ajuste a presiónHabitualFrecuencia 3 de 5BajoCoste relativo 1 de 5Casquillo sobre mango o espiga de hoja; método de montaje barato y comúnVisión del compradorUn casquillo o una espiga a presión sujetan solo por interferencia, así que la resistencia de la unión reside por completo en un par de tolerancias — especifique el ajuste, no el diámetro nominal, o estará confiando en que se encuentren dos cadenas de tolerancias independientes.Visión de producciónControlamos las dos mitades de la interferencia y no solo una, porque un ajuste montado en el extremo holgado de ambas tolerancias sigue entrando a presión y sencillamente no aguanta la carga para la que se diseñó.
- Soldadura por puntosOcasionalFrecuencia 2 de 5Bajo la mediaCoste relativo 2 de 5Une conjuntos de bastidor metálico; coste moderado, poco usada en herramienta manualVisión del compradorLa soldadura por puntos es rápida y barata en conjuntos de chapa, y su debilidad es que la calidad es invisible desde fuera: un punto de aspecto idéntico puede tener una fracción de la resistencia si la corriente o el electrodo eran incorrectos.Visión de producciónVerificamos mediante ensayo destructivo de pelado sobre muestras y no por el aspecto, porque el botón de soldadura está dentro de la unión — una huella en la superficie demuestra que el electrodo llegó, no que el material fundiera.
- Soldadura MIGOcasionalFrecuencia 2 de 5MedioCoste relativo 3 de 5Suelda conjuntos pesados de herramienta de mango largo; más cara que la soldadura por puntosVisión del compradorLa MIG conviene a los conjuntos pesados de mango largo donde un cordón continuo soporta carga real, y trae consigo deformación térmica, así que cualquier pieza que deba quedar recta necesita utillaje de sujeción y, a menudo, un alivio de tensiones posterior.Visión de producciónEl aporte térmico es la variable que gestionamos, no solo la velocidad de avance — el mismo cordón depositado demasiado caliente perfora la pared fina y demasiado frío deja falta de fusión, y solo uno de esos dos defectos es visible para el soldador.
- Soldadura fuerteRaroFrecuencia 1 de 5Sobre la mediaCoste relativo 4 de 5Uniones premium de hoja a espiga; rara y cara en el canal masivoVisión del compradorLa soldadura fuerte une metales distintos por debajo de su punto de fusión, que es como una hoja dura se encuentra con una espiga tenaz sin destruir a ninguna de las dos, y es una respuesta premium y de bajo volumen cuyo precio marcan el metal de aporte y la mano de obra.Visión de producciónLa holgura de la unión es lo que hace funcionar una soldadura fuerte — la capilaridad necesita una separación estrecha y uniforme, así que controlamos el ajuste de montaje; una holgura abierta para ser tolerante produce una unión que es sobre todo aporte y sobre todo débil.
- Uniones sobremoldeadasFrecuenteFrecuencia 4 de 5MedioCoste relativo 3 de 5Une la empuñadura blanda al cuerpo del mango; habitual en gamas ergonómicas intermediasVisión del compradorEl sobremoldeo une la empuñadura al mango como una sola pieza, lo que elimina los fallos por despegue y por giro de un manguito calado; la especificación que importa es la compatibilidad con el sustrato, y se decide en la elección del material, no en el moldeo.Visión de producciónTratamos la superficie del sustrato como parte de la unión — un resto de desmoldeante, polvo o una huella dactilar en la interfaz bastan para convertir una unión química en una mecánica, así que la manipulación entre inyecciones está controlada.
- Pegado adhesivoHabitualFrecuencia 3 de 5Bajo la mediaCoste relativo 2 de 5Pega casquillos y etiquetas; coste moderado, paso de montaje bastante comúnVisión del compradorEl adhesivo es la respuesta flexible para casquillos y etiquetas, y su comportamiento depende por completo de la preparación de la superficie y de las condiciones de curado, lo que lo convierte en la unión más sensible a un cambio de turno o de estación.Visión de producciónLo que preparamos es la energía superficial — una superficie desengrasada y lijada pega y una superficie de poliolefina tal como sale del molde no, con independencia del adhesivo que figure en la ficha técnica.
4.6 Tratamiento de superficie
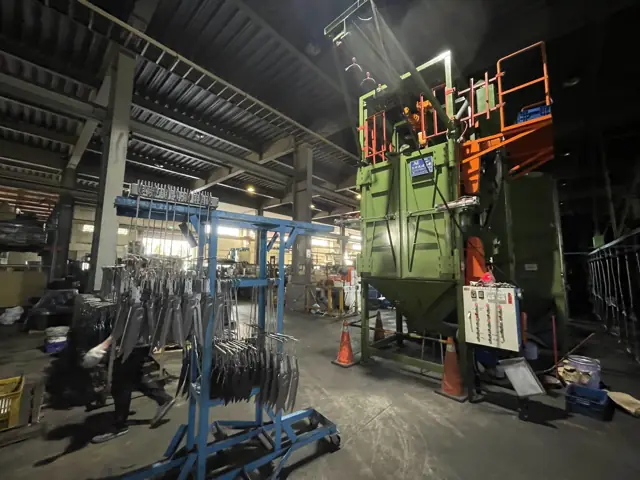
Una superficie protectora es un apilado, no un color. Preparación, capa protectora y acabado son tres costes distintos y tres puntos de control distintos, y el comportamiento en niebla salina proviene del apilado completo, no de la capa visible.
- Qué entra
- Una superficie limpia y preparada y una ruta de tratamiento definida.
- Punto de control
- La preparación, el recubrimiento en las esquinas y el curado deben adecuarse a la exposición que la herramienta va a sufrir realmente.
- El comprador debería preguntar
- ¿A qué entorno y a qué vida útil se enfrentará el producto y cuántas horas debe resistirlo?
- OpciónFrecuenciaCoste relativoPor qué importa
- CincadoUniversalFrecuencia 5 de 5BajoCoste relativo 1 de 5Protección antióxido barata por defecto para piezas pequeñas de acero y hojasVisión del compradorEl cinc es una protección de sacrificio, así que lo que se compra es espesor y pasivado, no aspecto: el recubrimiento se corroe en lugar del acero, y las horas de niebla salina crecen con la cantidad que haya de él.Visión de producciónVigilamos la fragilización por hidrógeno en las piezas templadas — el recubrimiento electrolítico introduce hidrógeno en el acero de alta dureza, y el desgasificado que vuelve a expulsarlo tiene que hacerse en las horas siguientes al baño o la pieza ya está comprometida.
- Cromado sobre níquelOcasionalFrecuencia 2 de 5Sobre la mediaCoste relativo 4 de 5Acabado decorativo premium; más caro, sobre todo en gamas altasVisión del compradorEl cromado sobre níquel es un apilado decorativo, no una sola capa: la resistencia a la corrosión reside en el níquel de debajo y el cromo es una fina capa brillante encima, así que una especificación que solo nombra el cromo ha especificado lo que no era.Visión de producciónLa cobertura en los rebajes es donde falla este acabado — la corriente de recubrimiento sigue la geometría, así que las esquinas interiores y las zonas ciegas reciben el menor depósito, y ahí es exactamente donde aparece el primer óxido.
- DacrometRaroFrecuencia 1 de 5Sobre la mediaCoste relativo 4 de 5Recubrimiento anticorrosión especializado; raro en herramienta de jardín de consumo, caroVisión del compradorUn recubrimiento de laminillas de cinc da una alta resistencia a la niebla salina con poco espesor de capa y sin el riesgo de fragilización por hidrógeno del recubrimiento electrolítico, y por eso aparece en tornillería de alta resistencia y rara vez en herramienta de consumo, donde cuesta justificarlo por precio.Visión de producciónEs un proceso de inmersión-centrifugado y horneado, no un baño electrolítico, así que los puntos de control son el peso de recubrimiento y la temperatura de curado — una película mal curada parece acabada y se borra al manipularla.
- Pintura en polvoFrecuenteFrecuencia 4 de 5Bajo la mediaCoste relativo 2 de 5Acabado en color duradero sobre cabezas metálicas; coste moderado, bastante comúnVisión del compradorEl polvo da una película gruesa, duradera y a color igualado en una sola pasada y sin disolvente, y su limitación real son los bordes: el polvo se retira de una arista viva al fluir, así que la corrosión en el borde es el fallo contra el que hay que diseñar.Visión de producciónEl pretratamiento decide la adherencia mucho más que la calidad del polvo — una capa de conversión de fosfato o equivalente es aquello a lo que se ancla la película, y un recubrimiento aplicado sobre una pieza mal limpiada pasará la inspección y se levantará en campo.
- Pintura líquidaHabitualFrecuencia 3 de 5BajoCoste relativo 1 de 5Capa de color barata en gamas económicas; menos duradera que el polvoVisión del compradorLa pintura líquida es la forma más barata de poner color sobre metal y la menos duradera en servicio, lo que la convierte en la respuesta correcta para una superficie de exposición y en la equivocada para una superficie de desgaste como la hoja de una pala.Visión de producciónLos controles son el espesor de película y el curado, y ambos son fáciles de errar deprisa — una pintura aplicada con exceso para tapar una superficie mala descuelga, y una pintura curada de menos queda lo bastante blanda como para marcarse dentro de la caja.
- CataforesisRaroFrecuencia 1 de 5MedioCoste relativo 3 de 5Imprimación electrodepositada; rara en herramienta manual, más propia de automociónVisión del compradorLa imprimación electrodepositada recubre de forma uniforme geometrías complejas, incluidos los rebajes interiores a los que no llega la pistola, y por eso es un estándar en automoción; en herramienta manual normalmente solo tiene sentido como imprimación bajo un acabado.Visión de producciónLa propiedad que se compra es el poder de penetración — la película depositada aísla a medida que crece, y eso es lo que empuja el recubrimiento hacia las zonas de sombra, así que la pieza debe colgarse de modo que el baño escurra en lugar de quedar retenido.
- AnodizadoOcasionalFrecuencia 2 de 5MedioCoste relativo 3 de 5Colorea y protege las piezas de aluminio; más caro que la pintura simpleVisión del compradorEl anodizado convierte la propia superficie del aluminio en lugar de añadir una capa, así que no puede desconcharse; lo que sí puede es variar de color entre lotes y entre aleaciones, lo cual importa cuando una pieza tiene que igualar a otra.Visión de producciónLa aleación y el estado de tratamiento determinan el color, así que mantenemos una pieza crítica en color sobre una sola aleación y un solo proveedor — la misma receta de anodizado sobre un lote distinto de la serie 6000 sale con un tono visiblemente diferente.
- PulidoHabitualFrecuencia 3 de 5Bajo la mediaCoste relativo 2 de 5Acabado brillante de hoja para el lineal; coste de mano de obra moderadoVisión del compradorEl pulido se compra para el lineal, y es mano de obra, así que escala linealmente con el volumen en lugar de bajar — en una hoja brillante suele ser el mayor coste de acabado y el punto donde es más fácil especificar de más.Visión de producciónControlamos la secuencia de abrasivos y no el abrillantado final, porque un grano saltado deja rayas que el abrillantado vuelve más brillantes en lugar de eliminarlas, y solo se hacen visibles bajo la iluminación de la tienda.
- Chorreado con arenaOcasionalFrecuencia 2 de 5BajoCoste relativo 1 de 5Preparación de superficie antes de recubrir; paso barato, no en todas las referenciasVisión del compradorEl chorreado es preparación de superficie, no decoración: da al recubrimiento algo a lo que anclarse y elimina la cascarilla, y saltárselo es la razón más frecuente de que un recubrimiento perfectamente bueno se levante de una pieza perfectamente buena.Visión de producciónEl abrasivo y la presión fijan el perfil de rugosidad, y de ese perfil depende la adherencia — un chorreado demasiado agresivo sobre chapa fina además induce tensiones y alabea la pieza, así que el chorreado se ajusta a la sección.
- Laca o aceite sobre maderaOcasionalFrecuencia 2 de 5BajoCoste relativo 1 de 5Acabado solo para mangos de madera; barato, relevante en referencias de maderaVisión del compradorLa elección es una decisión de mantenimiento que se toma en nombre del usuario final: la laca sella y con el tiempo se desconcha, el aceite penetra y hay que reaplicarlo, y cada uno implica una instrucción de cuidado distinta en el envase.Visión de producciónEl contenido de humedad en el acabado es el punto de control — un acabado aplicado sobre madera que no se ha estabilizado atrapa la humedad, y el mango se agrieta después y levanta la película desde abajo.
- Impresión por transferencia térmicaHabitualFrecuencia 3 de 5BajoCoste relativo 1 de 5Marca y gráficos baratos sobre mangos de plástico; bastante comúnVisión del compradorLa transferencia térmica pone gráficos a todo color sobre un mango moldeado de forma barata y es la vía estándar para marcar el plástico, con la limitación de que se queda en la superficie y se desgasta justo donde se sujeta la herramienta.Visión de producciónEl tiempo de contacto, la temperatura y la presión tienen que adecuarse al sustrato — la misma lámina que transfiere limpiamente sobre polipropileno no se anclará a una empuñadura blanda de TPR, así que la zona impresa se sitúa en el componente rígido.
- Marcaje láserHabitualFrecuencia 3 de 5Bajo la mediaCoste relativo 2 de 5Marcado permanente en la hoja; coste moderado, habitual en gamas premiumVisión del compradorEl marcaje láser es permanente y no se puede eliminar de la pieza para falsificarla, y por eso lleva la marca, el grado y los datos de trazabilidad en las gamas premium, donde un marcado impreso acabaría por borrarse.Visión de producciónSobre acero templado marcamos con parámetros que no vuelvan a revenir la superficie — un marcado con exceso de potencia introduce una zona local afectada por el calor en un filo de corte, y es un punto blando justo donde el filo trabaja.
4.7 Inspección y liberación
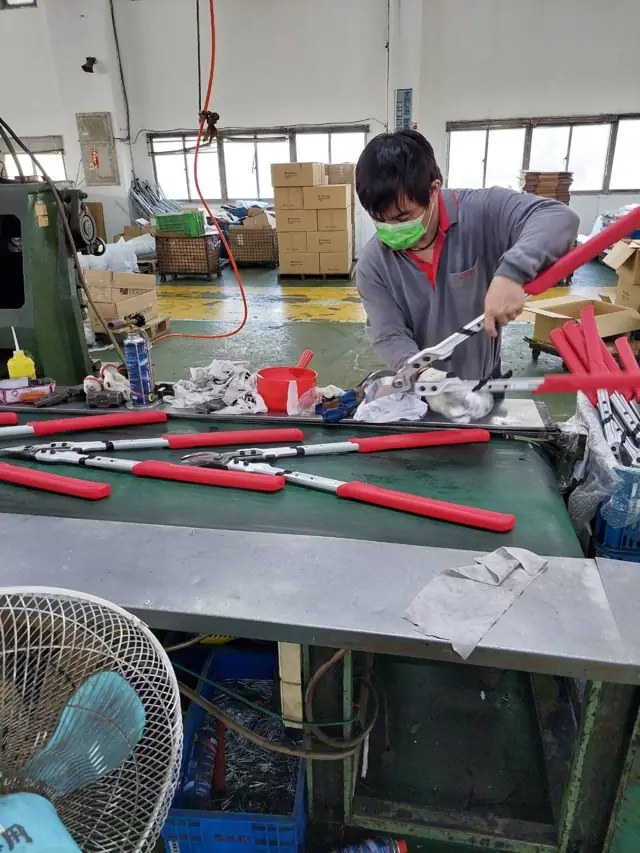
La última puerta es la única que un comprador puede auditar a posteriori. El plan de muestreo, los ensayos elegidos y el registro de liberación son lo que convierte un palé terminado en una entrega comercial defendible.
- Qué entra
- Producto terminado, requisitos de embalaje y puntos de comprobación acordados.
- Punto de control
- El plan de muestreo y los criterios de liberación deben acordarse antes de producir, no después de un rechazo.
- El comprador debería preguntar
- ¿Qué debe verificarse antes de liberar y quién lo firma?
- OpciónFrecuenciaCoste relativoPor qué importa
- Muestreo de durezaHabitualFrecuencia 3 de 5BajoCoste relativo 1 de 5Comprobación por lote de la dureza de la hoja; muestreo rutinario de bajo costeVisión del compradorUna cifra de dureza vale lo que valga el plan que la produjo: pida la frecuencia de muestreo y la banda, porque un certificado que da un solo número para todo un embarque no dice nada sobre la consistencia.Visión de producciónTomamos las lecturas sobre una superficie preparada y no a través del recubrimiento o de la cascarilla, porque una lectura tomada a través de una capa sale blanda y pondrá a alguien a perseguir un problema de tratamiento térmico que no existe.
- Vida a ciclos de apertura y cierreOcasionalFrecuencia 2 de 5Bajo la mediaCoste relativo 2 de 5Ensayo de durabilidad del pivote en tijeras de podar y de dos manos; sobrecoste moderadoVisión del compradorEl ensayo de ciclos es el único que detecta el aflojamiento del pivote y la fatiga del muelle antes de que lo haga el mercado, y la cifra que hay que acordar son ciclos bajo carga con un criterio de aceptación definido — no simplemente “sigue abriendo”.Visión de producciónEn este ensayo vigilamos el desgaste del pivote más que el filo de la hoja — en casi todos los fallos de vida a fatiga la geometría se abre primero, y la pérdida de calidad de corte es un síntoma de eso, no un fallo aparte.
- Horas de niebla salinaOcasionalFrecuencia 2 de 5Bajo la mediaCoste relativo 2 de 5Ensayo de corrosión para piezas recubiertas; coste moderado, no en todas las referenciasVisión del compradorLa niebla salina es un cribado comparativo, no una predicción de años en un jardín; sirve para exigir un estándar a un proveedor de recubrimiento e induce a error si se cita como promesa de vida útil.Visión de producciónEnsayamos la pieza montada y no el componente recubierto, porque el fallo casi siempre empieza en un borde, en un elemento de fijación o en una unión donde se encuentran dos metales — las superficies planas y fáciles nunca son el problema.
- AQL dimensionalFrecuenteFrecuencia 4 de 5BajoCoste relativo 1 de 5Comprobación dimensional estándar de entrada y salida; barata y comúnVisión del compradorEl nivel AQL y la norma de inspección son aquí las condiciones comerciales: definen exactamente cuántos defectos puede contener un lote y aun así ser aceptado, y acordarlos antes de producir es lo que hace que un rechazo sea discutible con argumentos y no algo personal.Visión de producciónMantenemos las comprobaciones de entrada y de salida sobre las mismas referencias que el plano, porque una cota medida desde otra referencia es otra cota, y la mayoría de las discrepancias que hemos visto empiezan ahí.
- Comprobación de filo y funciónUniversalFrecuencia 5 de 5BajoCoste relativo 1 de 5Comprobación casi universal de filo y función antes del embalado; coste bajoVisión del compradorEsta es la última comprobación que refleja lo que el usuario final experimentará en los primeros cinco segundos tras abrir el envase, y es lo bastante barata como para hacerla al cien por cien en lugar de por muestreo.Visión de producciónUsamos un material de corte constante para que el resultado signifique algo entre turnos — una comprobación subjetiva del filo varía con el operario, y es el único ensayo en el que esa variación llega directamente al cliente.
- Ensayo de tracción de la uniónOcasionalFrecuencia 2 de 5Bajo la mediaCoste relativo 2 de 5Ensayo destructivo sobre uniones remachadas o atornilladas; ocasional, coste moderadoVisión del compradorEs destructivo, así que es una verificación de proceso y no una puerta de embarque: dice que la unión que está produciendo la línea es sana, que es una pregunta distinta de si una caja concreta está bien.Visión de producciónRegistramos el modo de fallo y no solo la carga — una unión que falla desgarrando el material base es una unión correcta en su límite, y una que falla en la interfaz es un problema de proceso al margen de la cifra.
- Ensayo de caída del embalajeHabitualFrecuencia 3 de 5BajoCoste relativo 1 de 5Ensayo de transporte estándar para embalaje de tienda; barato y comúnVisión del compradorEl ensayo de caída protege el margen más que el producto: el daño en tránsito llega en forma de deducción del detallista, y el ensayo define el embalaje que sobrevive a la ruta de distribución que la mercancía va a recorrer realmente.Visión de producciónEnsayamos la unidad de transporte tal como se paletizará realmente, ya que una caja que pasa sola puede fallar igualmente dentro de una pila — la mayor parte del daño en tránsito que hemos visto es compresión a lo largo del tiempo, no un impacto puntual.
- Comprobación de código de barras y etiquetaUniversalFrecuencia 5 de 5BajoCoste relativo 1 de 5Escaneo obligatorio de conformidad para el detallista; barato, en cada unidadVisión del compradorEsto es conformidad, no calidad: un código de barras ilegible o la falta del marcado de país de origen detiene la mercancía en un centro de distribución con la misma eficacia que una herramienta rota, y es el fallo más barato de prevenir de toda esta lista.Visión de producciónVerificamos escaneando en las mismas condiciones en que lo hará el detallista, porque un código que se lee en un escáner de sobremesa puede fallar con una pistola de almacén si el contraste de impresión o la zona silenciosa están justos.
5 Familias de materiales
Nueve familias. El grado es siempre un compromiso, nunca una mejora: cada punto de dureza se paga con tenacidad.
Una herramienta de jardín rara vez es de un solo material. Estas nueve familias cubren un programa de herramienta manual, y esas mismas nueve se siguen como entradas en vivo en AsiaSource, de modo que un grado tratado aquí puede contrastarse con el movimiento de precios de esta semana.
Frecuencia es la frecuencia con que la opción aparece en herramientas manuales de jardín vendidas en el canal DIY de Europa y Norteamérica. Coste relativo es su coste frente a las alternativas de su propio grupo: una posición, no un precio. Ambos son juicios ordinales sobre ese canal, no datos de mercado.
5.1 Acero de hoja y de muelle

Los grados al carbono y de baja aleación admiten un filo duro a bajo coste, pero hay que protegerlos contra la corrosión. Los inoxidables templables cuestan más por kilo y se ahorran por completo el paso de recubrimiento.
- Se usa en
- Hojas de corte, yunques, muelles, filos de trabajo templados.
- Qué mueve el coste
- Los grados más duros mantienen el filo más tiempo, pero son más frágiles y más lentos de mecanizar.
Grados que se especifican habitualmenteSK565Mn420J2SUS420J2SUS440C
- OpciónFrecuenciaCoste relativoPor qué importa
- Acero de hoja y de muelleUniversalFrecuencia 5 de 5MedioCoste relativo 3 de 5Material básico de todo filo de corte; coste intermedioVisión del compradorEsta familia es donde se compra la retención del filo y donde no se compra la resistencia a la corrosión — un grado al carbono o de baja aleación admite un filo duro y fino a bajo coste y después depende por completo del acabado que se le aplique encima.Visión de producciónEl grado y la banda de dureza hay que elegirlos junto con el uso previsto: el mismo acero a HRC 58 mantiene el filo y se mella en un nudo, y a HRC 52 se embota antes y sobrevive a ese mismo nudo.
5.2 Acero inoxidable

El 304 es el que mejor resiste la corrosión, pero no puede templarse, así que su sitio está en cuerpos y tornillería, no en filos. El 410 y el 420 sí se templan y son la elección habitual cuando un filo tiene además que resistir la humedad.
- Se usa en
- Piezas expuestas a corrosión, tornillería, componentes de pulverizador.
- Qué mueve el coste
- Elimina una operación de recubrimiento, pero el precio por kilo de la materia prima es mayor y el mecanizado más lento.
Grados que se especifican habitualmente304410420
- OpciónFrecuenciaCoste relativoPor qué importa
- Acero inoxidableHabitualFrecuencia 3 de 5Sobre la mediaCoste relativo 4 de 5Hojas y desplantadores premium resistentes al óxido; más caro que el acero al carbonoVisión del compradorEl inoxidable que llega a recepción son dos materiales distintos: el 304 austenítico no se puede endurecer por tratamiento térmico y corresponde a cuerpos y tornillería, mientras que el 410 y el 420 martensíticos sí — y como ambos son magnéticos y visualmente idénticos, colar el 410, de menor carbono, en una aplicación de filo es la sustitución que ningún control de entrada sin ensayo de material llegará a detectar.Visión de producciónMantenemos el material martensítico y el austenítico físicamente separados en la estantería, porque los dos parecen idénticos bajo una película de refrigerante y un lote mezclado solo se descubre después del temple, cuando la mitad de las piezas sale blanda.
5.3 Recubrimiento y galvanizado

Un recubrimiento se especifica por las horas de resistencia a niebla salina que debe dar, no por su aspecto de espesor. Es en el interior de las esquinas y alrededor de los pivotes donde queda al descubierto una línea barata.
- Se usa en
- Protección frente a la corrosión y aspecto en piezas de acero al carbono.
- Qué mueve el coste
- Sigue el espesor de capa y las horas de niebla salina exigidas. Especifique las horas, no la opción más gruesa.
Grados que se especifican habitualmenteCincNíquel-cromoDacrometPintura en polvoCataforesis
- OpciónFrecuenciaCoste relativoPor qué importa
- Recubrimiento y galvanizadoUniversalFrecuencia 5 de 5Bajo la mediaCoste relativo 2 de 5Protección antióxido casi universal en piezas de acero; sobrecoste bajoVisión del compradorTrate esto como un apilado con un comportamiento declarado y no como un color: la preparación, la capa protectora y el acabado son tres costes distintos, y el comportamiento en niebla salina proviene de los tres y no de la capa visible.Visión de producciónDimensionamos la protección según la exposición que la herramienta va a tener realmente — un recubrimiento especificado para uso costero o para mantenimiento profesional de jardines es un apilado distinto del pensado para una caseta doméstica, y especificarlo de más es tan derrochador como especificarlo de menos.
5.4 Aluminio

Lo que el comprador nota suele ser el espesor de pared, no la aleación. Una pared más fina es más ligera y barata y flexa más bajo carga, lo que importa en una pértiga de tres metros y nada en un mango corto.
- Se usa en
- Pértigas telescópicas, bastidores ligeros, mangos ligeros.
- Qué mueve el coste
- El 6061 es más resistente; el 6063 se extruye en perfiles más finos. Una pared más fina es más barata y menos rígida.
Grados que se especifican habitualmente60616063Espesor de paredAnodizado
- OpciónFrecuenciaCoste relativoPor qué importa
- AluminioHabitualFrecuencia 3 de 5MedioCoste relativo 3 de 5Mangos y cabezas ligeros en gamas premium; coste moderadoVisión del compradorLa designación del estado de tratamiento es la especificación, no el número de aleación: el 6061-T6 y el 6061-T4 son el mismo metal con límites elásticos distintos, y una caña suministrada en el estado más blando se dobla de forma permanente bajo una carga de la que la más dura se recupera elásticamente.Visión de producciónLa tolerancia de extrusión en el espesor de pared es lo que vigilamos en la entrada — un tubo por debajo de la pared nominal supera el calibre de diámetro y aun así pandea en el casquillo, así que medimos la pared, no solo el diámetro exterior.
5.5 Plásticos rígidos

La elección de resina fija la rigidez, el comportamiento al impacto y cómo envejece la pieza al sol. La poliamida con carga de vidrio se especifica cuando una pieza de plástico tiene que soportar carga real, como un engranaje o un pestillo.
- Se usa en
- Carcasas, cuerpos de pulverizador, engranajes, núcleos rígidos de mango.
- Qué mueve el coste
- La carga de vidrio eleva la rigidez, la resistencia térmica y el precio. La resina cotiza, así que las ofertas se mueven con el índice.
Grados que se especifican habitualmentePPPEABSPAPA+GF
- OpciónFrecuenciaCoste relativoPor qué importa
- Plásticos rígidosUniversalFrecuencia 5 de 5BajoCoste relativo 1 de 5Dominante en mangos y carcasas; el material estructural más baratoVisión del compradorLa resina a la entrada se define por grado y carga, no por la palabra “nailon”: el PA6 sin carga y el PA6-GF30 se diferencian aproximadamente en un factor de tres en rigidez, y el contenido de vidrio es la línea que con más frecuencia desaparece en silencio de una lista de materiales.Visión de producciónCon la poliamida nos tomamos en serio la humedad porque es higroscópica — una resina que ha estado abierta se hidroliza en el cilindro y moldea piezas que parecen correctas y se parten por el resalte, así que se seca según especificación antes de cada serie.
5.6 Empuñaduras y compuestos blandos

La empuñadura es la única parte de una herramienta que el usuario juzga al tacto. Una capa blanda sobremoldeada y unida a un núcleo rígido se siente de una pieza; un manguito calado o un recubrimiento por inmersión cuestan menos y pueden girar o desprenderse en servicio.
- Se usa en
- Mangos, empuñaduras sobremoldeadas, manguitos, zonas de contacto acolchadas.
- Qué mueve el coste
- Un sobremoldeo bicomponente cuesta más que un manguito calado o un recubrimiento por inmersión.
Grados que se especifican habitualmenteTPRTPECaucho termoplásticoInmersión en PVC
- OpciónFrecuenciaCoste relativoPor qué importa
- Empuñaduras y compuestos blandosUniversalFrecuencia 5 de 5Bajo la mediaCoste relativo 2 de 5La empuñadura sobremoldeada blanda ya es un argumento ergonómico estándarVisión del compradorLa empuñadura blanda es hoy una prestación esperada y no premium, y la decisión de compra está en la durabilidad: la dureza, la compatibilidad con el sustrato y la resistencia a los aceites y a la radiación UV son lo que separa una empuñadura que dura de otra que se vuelve pegajosa.Visión de producciónEmparejamos el compuesto con la forma en que la herramienta se sujeta y se guarda — un elastómero que se comporta bien en la mano puede degradarse igualmente en una caseta calurosa o al sol, y ese fallo llega mucho después de cualquier inspección de entrada.
5.7 Madera

La dirección de la fibra y la humedad deciden si un mango de madera sobrevive a su primera temporada dura. El fresno flexa, la haya se mecaniza limpiamente, el bambú es un laminado con su propio comportamiento.
- Se usa en
- Mangos y astiles de madera.
- Qué mueve el coste
- La madera certificada secada en horno lleva sobreprecio. El grado influye más en la tasa de rechazo que en el precio por pieza.
Grados que se especifican habitualmenteHayaFresnoBambúMadera FSC / PEFC
- OpciónFrecuenciaCoste relativoPor qué importa
- MaderaOcasionalFrecuencia 2 de 5MedioCoste relativo 3 de 5Material tradicional de mango para palas y horcas; más caro que el plásticoVisión del compradorEl contenido de humedad es toda la especificación: un mango montado al 18 % y enviado a un interior europeo con calefacción merma dentro de su casquillo y se afloja, así que la cifra que hay que acordar es la humedad tras secado en horno en el momento del embalado, no solo la especie.Visión de producciónMiramos la salida de la fibra más que el aspecto superficial — un mango cuya fibra abandona el costado dentro de la longitud de la caña rompe a través de las fibras bajo una carga de palanca por limpio que parezca el acabado.
5.8 Tejido y textil

Las piezas textiles fallan por las costuras mucho antes de que el tejido se gaste, así que la densidad de puntada y la construcción de la costura importan más que el nombre del tejido en la ficha.
- Se usa en
- Guantes, bolsas, chalecos, mallas y fundas.
- Qué mueve el coste
- El denier, el recubrimiento y la densidad de puntada fijan el coste. Un recubrimiento añade resistencia al agua y precio.
Grados que se especifican habitualmenteLonaPoliésterTejido recubiertoMalla
- OpciónFrecuenciaCoste relativoPor qué importa
- Tejido y textilOcasionalFrecuencia 2 de 5BajoCoste relativo 1 de 5Solo guantes y correas; coste bajo, limitado a pocas referenciasVisión del compradorLos textiles llevan una carga de conformidad distinta de la del metal: los tintes, los recubrimientos y los ribetes son aquello sobre lo que aterriza una pregunta de restricción química, y la documentación que lo acredita está en manos de la fábrica textil y no de la fábrica de herramienta.Visión de producciónGestionamos esta familia a través de la cadena de suministro y no de la línea — los controles que importan son la documentación y la consistencia en la fábrica textil, porque un defecto en un rollo no es corregible aguas abajo.
5.9 Cartón de embalaje

El cartón es el material que más se cambia a última hora y el responsable más frecuente de un problema de conformidad en destino. Se trata en su propia sección más abajo.
- Se usa en
- Cajas de exportación, estuches impresos, cartones colgadores e inserciones.
- Qué mueve el coste
- El contenido reciclado y las opciones monomaterial afectan tanto al precio como a la conformidad en destino.
Grados que se especifican habitualmenteCartón onduladoCartoncillo plegableContenido recicladoPasta moldeada
- OpciónFrecuenciaCoste relativoPor qué importa
- Cartón de embalajeUniversalFrecuencia 5 de 5BajoCoste relativo 1 de 5Universal en cajas y cartones colgadores; el material de embalaje más baratoVisión del compradorEl cartón se especifica por su composición y por su resistencia al estallido o a la compresión de canto, no por su espesor, y es el punto más barato de una lista de materiales donde especificar de menos se convierte sin falta en deducciones por daño en tránsito.Visión de producciónFijamos el grado de cartón frente a la altura de apilado y a la humedad de la ruta — el cartón pierde una parte importante de su resistencia a la compresión cuando absorbe humedad, y un tramo marítimo largo es justo donde eso ocurre.
6 Cómo falla una herramienta
La dureza se fija según cómo se espera que falle la herramienta: por embotamiento, por rotura o por fatiga. Tres grupos, tres bandas, tres respuestas distintas.
La dureza es el número que más se cita sobre una herramienta manual y el que más se cita mal. No es una nota de calidad, y más duro no es mejor: cada punto de dureza se paga con tenacidad. Lo que decide el número es la forma en que se espera que falle la herramienta.
Tres grupos, tres modos de fallo, tres respuestas distintas. Las bandas de abajo son con las que trabaja Birdland; léalas unas junto a otras y dejarán de parecer arbitrarias.
6.1 Herramientas que cortan: el fallo es perder el filo
Unas tijeras de podar que pierden filo han fallado, aunque no se haya roto nada. La retención de filo va primero, así que estas trabajan con las bandas más duras del sitio.
La contrahoja es más blanda a propósito. Vuelva a leer las dos mitades de esa tabla: el mismo SK5 se especifica a 56–60 en la hoja de corte y a 50–56 en la hoja contra la que cierra. Dos hojas igual de duras se mellan entre sí. Una contrahoja más blanda se desgasta de forma sacrificial y mantiene vivo el filo de corte; por eso unas tijeras reafiladas dos veces siguen cortando y unas “totalmente templadas” tienen una muesca.
6.2 Herramientas que hacen palanca: el fallo es la rotura
Una pala se encuentra piedras, raíces y suelo helado, y se usa como palanca lo pretendiera alguien o no. Su modo de fallo es una grieta, no un filo embotado, así que la dureza se limita a propósito: la hoja debe doblarse antes que romperse.
Veinte puntos de dureza por debajo de una hoja de podar, a propósito. Una pala a HRC 58 mantendría un filo excelente y se partiría la primera vez que hiciera palanca contra una raíz.
Las herramientas de cavar fallan en el cuello, donde se concentra el momento flector, así que allí la estructura importa más que el acero. Un cuello forjado lleva fibra continua alrededor de la curva; uno fundido tiene fibra aleatoria, y cualquier porosidad se convierte en origen de rotura. Es el único punto de una herramienta de mango largo donde la forja justifica su coste.
El mango sigue la misma lógica, y la especificación que más veces queda incompleta es la del aluminio: un tubo se define por el espesor de pared y el estado de tratamiento, no por el diámetro.
Mangos: tratamiento, carga de vidrio y lo que cuestan después
El 6061-T6 es materialmente más resistente que el mismo tubo en T5. Un plano que nombra la aleación pero no el estado de tratamiento no ha especificado nada, y la diferencia aparece la primera vez que se hace palanca con una pértiga de tres metros.
Un núcleo con carga de vidrio se elige igual. PA6-GF30 es el equilibrio habitual porque por encima la pieza deja de doblarse y empieza a astillarse, y en una herramienta de consumo un mango que se deforma es más seguro que uno que falla de golpe. El vidrio además abrasiona el molde, así que una carga mayor acorta en silencio la vida del utillaje: un coste que aterriza en el segundo pedido, no en el primero.
6.3 Herramientas que flexan: el fallo es la fatiga
A una púa de rastrillo nunca se le pide cortar y rara vez resistir una única carga grande. Se le pide doblarse y volver, miles de veces. Lo que importa es el límite elástico y la vida a ciclos, no la retención de filo.
Una púa que se queda doblada ha fallado tan por completo como una que se parte. El 65Mn es un acero de muelle y su tratamiento térmico busca el retorno, no la dureza; el mismo grado aparece en el muelle de las tijeras de podar por la misma razón.
6.4 Tres reglas que encierran los números
- Una banda, nunca un máximo
- Cada cifra de esta página es un intervalo. Una especificación que solo nombra un techo invita a la planta a alcanzarlo, y la parte alta del intervalo es donde empieza la fragilidad. Una banda fija el suelo y el techo a la vez.
- Duro solo donde se desgasta
- El conjunto de pivote en 40Cr se templa por inducción en la superficie de apoyo y se deja tenaz en el cuerpo. Un pasador templado de parte a parte no se desgasta: se agrieta.
- El inoxidable es un compromiso, no una mejora
- El 420J2 cede aproximadamente de cuatro a seis puntos frente al SK5 en la misma posición. Es la respuesta correcta para uso húmedo, aire marino y flotas de mantenimiento de zonas verdes que nunca reafilarán. Es la respuesta equivocada para la poda profesional en clima seco, y un proveedor que lo ofrece como mejora gratuita no ha puesto precio al filo que usted pierde.
Pida a cualquier proveedor: la banda de dureza en lugar de una sola cifra, el plan de muestreo que la confirma y si el informe resultante viaja con el envío. Una banda sin un plan de muestreo detrás es una frase, no un control.
Cada grado de arriba es una ruta entre varias para esa pieza. El conjunto completo —159 rutas de material en 38 tipos de pieza, con las opciones de proceso y acabado que acompañan a cada una— está en el AsiaSource, o escriba un grado como SK5 o 420J2 en el Terminal para ir directamente a él.
7 Tuercas, tornillos y la unión
Una herramienta manual falla en su unión más a menudo que en su hoja. La tuerca decide si esa unión puede recuperarse o hay que tirarla.
Toda herramienta de esta página son al menos dos piezas unidas. La hoja recibe la especificación; la tornillería recibe lo que haya en la caja. Por eso unas tijeras de podar cuya hoja todavía admite filo pueden estar ya acabadas: el pivote se ha aflojado y no hay nada que apretar.
7.1 El pivote decide si la herramienta es reparable
Una sola decisión gobierna la vida del producto: si el usuario puede volver a tensar la unión o no.
| Unión | Qué la sujeta | El usuario puede retensar | Dónde encaja |
|---|---|---|---|
| Pasador remachado o rebordeado | Una cabeza deformada | No; taladrarlo acaba con la herramienta | Tijeras de precio de entrada donde no se espera servicio |
| Tornillo + tuerca autoblocante de nailon | El nailon agarrando la rosca | Sí, con dos llaves | El pivote habitual de unas tijeras de podar profesionales |
| Tornillo + tuerca autoblocante metálica | Una cresta de rosca deformada | Sí, y aguanta aperturas repetidas | Lavado a presión, calor o herramientas desmontadas cada temporada para afilar |
| Tornillo con resalte + tuerca almenada + pasador | Un bloqueo mecánico | Sí, y no puede aflojarse en absoluto | Tijeras de dos manos y mangos largos, donde la palanca es alta |
| Tuerca moleteada o de mariposa | Apriete a mano | Sí, sin herramientas | Herramienta de consumo vendida por su ajustabilidad |
Un remache es una decisión sobre la vida del producto, no sobre su precio. Ahorra unos céntimos y elimina el servicio, el reafilado hasta recuperar un filo verdadero y cualquier programa de recambios. En una herramienta vendida como reparable es una contradicción que el embalaje no puede ocultar.
7.2 El conjunto de arandelas hace más que la tuerca
7.3 De qué está hecha la tornillería
| Ruta | Su sitio está en | El compromiso |
|---|---|---|
| Acero al carbono cincado, clase 8.8 | Uso general en seco | El más barato. Las horas del recubrimiento, no el acero, deciden cuánto tiempo parece nuevo |
| Inoxidable A2 (304) | Uso húmedo; se ahorra por completo el recubrimiento | El A2-70 ronda los 700 MPa frente a los 800 de la clase 8.8: el inoxidable compra resistencia a la corrosión, no resistencia mecánica |
| Inoxidable A4 (316) | Aire salino y flotas costeras | Coste más alto, mismo compromiso de resistencia |
| Casquillo de bronce o latón en el pivote | Herramientas vendidas por su suavidad de movimiento | Se desgasta de forma sacrificial y protege la hoja: una pieza sustituible, si la tiene en stock |
Ajuste la tornillería al mango, no a la hoja. Un tornillo de inoxidable atravesando una pértiga de aluminio es una pequeña pila: el aluminio es el ánodo y se corroe en la interfaz. Una “mejora a inoxidable” puede llegar en forma de junta telescópica agarrotada tras una temporada en la costa. Aíslela con un casquillo de nailon o con tornillería recubierta.
Roscas, fijadores y las normas que hay que citar
Las roscas laminadas siguen la fibra del material en lugar de cortarla, así que son a la vez más resistentes y más baratas en volumen; las roscas cortadas son para reparaciones y piezas únicas. Cuando una unión no está pensada para abrirse nunca, un fijador anaeróbico de resistencia media hace el trabajo de una tuerca autoblocante por menos. Cuando el ajuste es un argumento de venta, es la respuesta equivocada: el primer retensado rompe la unión y nada la sustituye.
Un inserto de nailon es un consumible. Agarra al deformarse, así que una tuerca que se ha quitado y puesto varias veces ya no sujeta lo que sujetaba. Si una herramienta está pensada para desmontarse y afilarse cada temporada, especifique la tuerca metálica y acepte el mayor par necesario para montarla.
Pida a cualquier proveedor: la norma de la tuerca por su número (ISO 7040 o DIN 985 para el inserto de nailon, DIN 980 para la metálica), un plano del conjunto de arandelas en lugar de una foto de la herramienta acabada, las horas de niebla salina del recubrimiento de la tornillería y no solo de la hoja, y la confirmación de que el pivote puede retensarse con herramientas que un jardinero ya tiene.
8 Embalaje
Donde un programa se encuentra con la normativa del destino, y el bloque que menos se negocia y más se acaba pagando.
El embalaje es donde un programa se encuentra con la normativa del destino y donde un cambio tardío cuesta más caro. Se están especificando cuatro cosas a la vez: el formato que protege la herramienta, la presentación que la vende, la unidad que la transporta y los marcados que exige el destino.
8.1 Formatos
Frecuencia es la frecuencia con que la opción aparece en herramientas manuales de jardín vendidas en el canal DIY de Europa y Norteamérica. Coste relativo es su coste frente a las alternativas de su propio grupo: una posición, no un precio. Ambos son juicios ordinales sobre ese canal, no datos de mercado.
- Caja de exportación de cartón onduladoUniversalFrecuencia 5 de 5Bajo la mediaCoste relativo 2 de 5Caja estándar de transporte a granel, en casi todos los envíos de exportaciónVisión del compradorLa caja de exportación es la unidad sobre la que se calculan tanto su flete como sus reclamaciones por daños, así que las dimensiones de la caja merecen la misma atención que el producto — una caja que paletiza mal cuesta flete en cada embarque.Visión de producciónDiseñamos la caja hacia atrás desde la huella del palé y no hacia delante desde el producto, porque unos pocos milímetros de vuelo pierden una columna entera del palé y se pagan en volumen desaprovechado en cada serie.
- Estuche impresoFrecuenteFrecuencia 4 de 5Sobre la mediaCoste relativo 4 de 5Caja impresa de venta para referencias premium; más cara que el cartón lisoVisión del compradorUn estuche impreso de venta es un activo de marketing con un plazo de entrega largo y una cantidad mínima de pedido propia, y suele ser el componente que fija con cuánta antelación hay que congelar el arte final en un programa.Visión de producciónLa consistencia de color entre tiradas es el problema recurrente, así que trabajamos contra una prueba física aprobada y no contra una referencia en pantalla — el mismo archivo se imprime distinto sobre cartones distintos y en máquinas distintas.
- Etiqueta colgante / cartón colgadorUniversalFrecuencia 5 de 5BajoCoste relativo 1 de 5Cartón barato para blíster y colgado en gancho; casi universalVisión del compradorEl cartón colgador es lo que permite que un producto cuelgue de un gancho, y su troquel y la posición del agujero son propios de cada detallista — aquí es donde un envase incumple un planograma y no un control de calidad.Visión de producciónLa dirección de la fibra del cartón respecto al agujero de colgado es lo que evita que el cartón se rasgue en el gancho, y es fácil perderla cuando se reescala el arte final a última hora sin volver a comprobar el troquel.
- BlísterFrecuenteFrecuencia 4 de 5MedioCoste relativo 3 de 5Envase expositor de plástico y cartón para herramienta pequeña; bajo presión normativaVisión del compradorEl blíster presenta bien la herramienta y está sometido a una presión normativa activa por su contenido de plástico en varios mercados, así que conviene confirmar que un formato sigue siendo conforme en el destino antes de comprometer arte final y utillaje.Visión de producciónLos controles son la temperatura de sellado y el tiempo de contacto: un blíster poco sellado se abre en tránsito y uno sellado en exceso no puede abrirlo el cliente sin herramientas, y la ventana aceptable entre ambos es estrecha.
- Skin packOcasionalFrecuencia 2 de 5MedioCoste relativo 3 de 5Expositor con film para formas irregulares; menos común que el blísterVisión del compradorEl skin pack conviene a las formas irregulares que un molde de blíster no puede reproducir de forma económica, y cambia un menor coste de utillaje por una cadencia de línea más lenta y una presencia en el lineal menos premium.Visión de producciónEl film tiene que estirarse de manera uniforme sobre los puntos altos del producto, así que controlamos el calentamiento y el vacío a la vez — un punto fino sobre una esquina es por donde el envase se abre después al manipularlo.
- Compuesto de papel y plásticoHabitualFrecuencia 3 de 5Bajo la mediaCoste relativo 2 de 5Formato híbrido que reduce el plástico; en aumento con la normativa de envasesVisión del compradorEstos formatos híbridos existen para reducir el contenido de plástico por delante de la normativa de envases, y la pregunta práctica es si el formato es separable para su reciclaje en el mercado de destino, porque es eso lo que regulan realmente las normas.Visión de producciónEl papel y el film responden de forma distinta al calor y a la humedad, así que validamos la combinación con un ensayo de transporte en lugar de suponer que se comporta como el blíster al que sustituye.
- Film retráctilHabitualFrecuencia 3 de 5BajoCoste relativo 1 de 5Envoltura barata para agrupar multipacks; bastante común, coste bajoVisión del compradorEl retráctil es la forma más barata de agrupar un multipack, y es un material de agrupación y no de protección — mantiene las unidades juntas y no hace nada frente a la compresión o al impacto.Visión de producciónLa temperatura del túnel y la velocidad de línea fijan la retracción, y el exceso de retracción es el fallo que vigilamos: un film tensado en exceso deforma el envase que sujeta, sobre todo en un estuche impreso.
- Juego de etiquetasUniversalFrecuencia 5 de 5BajoCoste relativo 1 de 5Etiquetas de código de barras y de cuidado; baratas, en casi todas las unidadesVisión del compradorLas etiquetas llevan el contenido normativo — origen, marcado de seguridad, código de barras — y son el componente que más veces se revisa tarde, así que conviene mantenerlas en una aprobación de arte final separada de la del propio envase.Visión de producciónLa elección del adhesivo se ajusta a la superficie y a la temperatura de la ruta: una etiqueta que aguanta en una caja templada puede levantarse de otra fría, encerada o texturada, y eso se descubre en el destino.
- Relleno de huecosHabitualFrecuencia 3 de 5BajoCoste relativo 1 de 5Relleno de papel o espuma para proteger; barato, de uso selectivoVisión del compradorEl relleno de huecos se compra para impedir el movimiento dentro de la caja, y su coste es trivial al lado de una reclamación por daños, pero también añade peso volumétrico — la solución más barata suele ser una caja que ajuste.Visión de producciónPreferimos eliminar el movimiento por diseño a rellenarlo, porque el relleno se asienta durante un tramo marítimo largo y el hueco que estaba allí para ocupar reaparece hacia la mitad del viaje.
- FlejeOcasionalFrecuencia 2 de 5BajoCoste relativo 1 de 5Asegura unidades agrupadas o palés; barato, de uso solo ocasionalVisión del compradorEl fleje asegura bultos y palés y es una decisión de manipulación y no de producto; que haga falta o no depende de la ruta y del número de transbordos, no de la mercancía.Visión de producciónLa tensión y la protección de cantos van juntas — un fleje tensado sobre el canto desprotegido de una caja se clava en el cartón, y el palé llega asegurado por flejes que ya no sujetan nada.
- PaléUniversalFrecuencia 5 de 5AltoCoste relativo 5 de 5Unidad base para transporte a granel; el mayor coste unitario del grupoVisión del compradorLa especificación del palé es a la vez una partida aduanera y de coste: la madera tratada térmicamente lleva el marcado ISPM 15 que el embalaje de madera necesita para la mayoría de los movimientos internacionales, y las dimensiones del palé deciden cuánto volumen de contenedor se paga realmente.Visión de producciónPlanificamos el patrón de carga antes de imprimir la primera caja, porque el encaje en el palé lo fija el tamaño de la caja — cambiar una caja unos milímetros después es lo que convierte un palé completo en uno a medio llenar.
8.2 Exposición y presentación en el lineal
Un formato protege la herramienta. Una presentación decide cómo se compra. Las dos se especifican juntas, porque la presentación es la que dicta el troquel, el gramaje del cartón y el taladro.
| Presentación | Qué tiene que llevar el envase | Dónde gana |
|---|---|---|
| Estuche impreso en el que las herramientas van de pie | Un separador troquelado a la medida de la herramienta, de modo que dos docenas de tijeras viajan en una caja y quedan de pie en cuanto se retira la tapa. El plano que importa es el del separador, no el de la caja | La ruta diaria de mostrador: una caja, una referencia y cero mano de obra de reposición en la tienda |
| Estuche impreso con ventana | El mismo separador más una abertura troquelada, de modo que una herramienta se ve y sigue totalmente encerrada | Gamas de regalo y premium, donde la caja forma parte de lo que se compra |
| Caja expositora de frente abierto | Una tapa perforada que se arranca y deja una bandeja que la tienda pone directamente en el lineal | Gamas listas para el lineal: la caja es el expositor, así que nada se desembala dos veces |
| Cartón colgador + euroagujero | Un cartón doblado con un taladro de colgado a la medida del gancho del propio detallista | La ruta más barata a una barra; el mueble es del detallista |
| Blíster o concha en gancho | Una cápsula termoformada soldada o plegada a un soporte impreso | Herramienta pequeña que necesita resistencia al hurto e impresión a toda cara |
| Skin pack sobre cartón | Film ceñido sobre la herramienta, más un taladro de colgado | Muestra la forma real del producto con mucho menos plástico que un blíster |
| Expositor de mostrador (PDQ) | Una bandeja pequeña prellenada que llega lista para ponerse en un mostrador | Gamas de impulso y complementos de temporada |
| Expositor de suelo o palé | Una caja de transporte que se convierte en mueble exento, con cabecera impresa | Aperturas de temporada, donde el volumen justifica el utillaje |
Pregunte de qué gancho colgará antes de dibujar el taladro. Los sistemas de barra, el panel perforado y el panel de lamas usan cada uno un gancho distinto, y un taladro hecho para el que no es convierte un envase conforme en un reembalado en destino. Es el cambio tardío de embalaje más frecuente en un programa de jardín.
8.3 Expositores y muebles
Se llama expositor a dos cosas distintas: un mueble que el detallista ya tiene y una unidad que usted envía. Cuál de las dos sea decide quién lo paga y si está presupuestando un envase o un mueble.
| Expositor | Vida útil | Para qué sirve realmente |
|---|---|---|
| Expositor de alambre de acero pintado en polvo o giratorio | Años; normalmente retornable | Almacenes profesionales y ferretería. Sirve además de espacio propio de la marca en tienda |
| PDQ o expositor de suelo de cartón ondulado | Una temporada, desechable | Promociones. Viaja plano, cuesta lo mínimo y se tira en lugar de devolverse |
| Panel de aglomerado o MDF con ganchos | Varias temporadas | Centros de jardinería, donde el mueble tiene que parecer mobiliario y no embalaje |
| Bandeja o alzado de metacrilato | Larga, pero se raya | Premium y piezas pequeñas; el más caro por frente de lineal |
| Panel de lamas o perforado del propio detallista | Permanente, y no es suyo | Usted aporta un envase con euroagujero y nada más: el mueble ya está allí |
8.4 La paquetería no es el lineal
Un envase de tienda está diseñado para apilarse en un palé y verse bien bajo la luz de la tienda. Un envase de paquetería está diseñado para que lo lancen. La misma caja rara vez hace las dos cosas, y un envase que supera un briefing de tienda puede fallar en su primer mes de venta online.
Los nombres de programa, los umbrales y los protocolos de ensayo de los marketplaces cambian; tome la fila anterior como las preguntas que hay que hacer y confirme cada una con el manual de vendedor o proveedor vigente para su cuenta.
8.5 Opciones de menor impacto
Cada formato convencional tiene una ruta de menor impacto. La disponibilidad depende del envase, del volumen y del destino: díganos el mercado y la presentación en tienda y podremos presupuestar las rutas conformes junto a las convencionales.
| Opción de menor impacto | Sustituye a | Por qué la piden los compradores |
|---|---|---|
| Cartón certificado FSC / PEFC | Cartón sin certificar | Requisito básico en la mayoría de las grandes cuentas de distribución. |
| Cartón con contenido reciclado | Cartón de fibra virgen | Permite declarar un porcentaje de reciclado en el envase. |
| Envase monomaterial de papel | Blíster de papel más plástico | Reciclable sin que el consumidor separe materiales. |
| Blíster de pasta moldeada o papel | Blíster de PET o PVC | La vía principal para eliminar el plástico de un envase de tienda. |
| Colgador de papel | Gancho de plástico moldeado | Evita una partida de plástico en un envase por lo demás de papel. |
| Tinta de soja o al agua | Tinta con base disolvente | Reduce la carga de disolvente en la impresión. |
| Cinta de papel o engomada | Cinta de embalar de PP | Toda la caja puede entrar en un único flujo de reciclado. |
| Caja de exportación sin imprimir | Exterior a todo color | El menor coste y la menor huella para exportación simple. |
| Film reciclado o rPET | Film retráctil de PVC | Un compromiso cuando el film realmente no puede eliminarse. |
| Palé tratado térmicamente o de plástico | Palé de madera sin tratar | Cumple los requisitos fitosanitarios ISPM 15 en la exportación. |
9 Certificados y declaraciones
Un certificado es un documento sobre un emplazamiento, un alcance y una fecha. Compruebe los tres, porque un certificado válido para el emplazamiento equivocado no vale nada.
La certificación ya no es un factor diferencial en este sector; es una condición de entrada. Lo que aún separa a los proveedores es si el papeleo aguanta una comprobación: un alcance que cubra el producto que compra, una dirección que coincida con la planta y una fecha que siga vigente cuando zarpe el contenedor.
9.1 Qué cubre cada sello
| Sello | Qué certifica realmente | Quién lo pide | Qué comprobar en el documento |
|---|---|---|---|
| FSC / PEFC | Cadena de custodia de madera y cartón: que se ha trazado fibra certificada, no que se haya certificado un árbol | La mayoría de las grandes cuentas de distribución de la UE y el Reino Unido, y cada vez más de EE. UU. | El código CoC, el tipo de declaración (100%, Mix o Recycled) y que el certificado cubra el grupo de producto que compra |
| Normas de la UE sobre deforestación | Diligencia debida de que la madera puesta en el mercado de la UE está libre de deforestación | Quien importa en la UE, que suele ser usted y no la fábrica | La geolocalización de la zona de aprovechamiento y una declaración de diligencia debida; confirme la fecha de aplicación que corresponde al tamaño de su empresa |
| amfori BSCI / Sedex SMETA | Condiciones laborales y de trabajo en un emplazamiento concreto y en una fecha concreta | Prácticamente todas las cuentas de distribución de la UE y de EE. UU. | La fecha de auditoría, la calificación o los hallazgos, y que la dirección auditada sea la planta que fabricará su mercancía |
| ISO 9001 / ISO 14001 | Que existe un sistema de gestión de calidad o ambiental y que está auditado | Casi todos los compradores profesionales, como mínimo exigible | El alcance y el emplazamiento. Un certificado de grupo que nombra otra fábrica no es su certificado |
| REACH y SVHC | Sustancias restringidas en el artículo: empuñaduras, recubrimientos y galvanizados tanto como el acero | Importadores de la UE | La lista de sustancias ensayadas, la fecha del ensayo y qué parte de la herramienta se muestreó |
| CPSIA y la Proposición 65 de California | Límites de plomo y ftalatos; obligaciones de advertencia | Importadores de EE. UU. | El informe de ensayo y si el envase necesita una advertencia para su canal |
| EN 388 con CE / UKCA | Prestaciones mecánicas de los guantes de protección | Cualquiera que venda guantes en la UE o el Reino Unido | El organismo notificado, los niveles de prestación declarados y que el certificado sea de este guante |
| Registros EPR de envases | Quién paga los residuos de envase en cada mercado | Alemania, Francia, Italia, España y otros, cada uno por separado | Los números de registro a nombre correcto y los marcados en envase que exige cada mercado |
| Impuesto británico sobre envases de plástico | Envases de plástico por debajo del umbral de contenido reciclado | Importadores del Reino Unido | Pruebas de contenido reciclado, no una declaración de intenciones |
| ISPM 15 | Tratamiento térmico de palés y calzos de madera | Todos los destinos, para palés de madera | El sello en el propio palé, en el momento de la carga |
| GS1 GTIN | Que el código de barras pertenece al titular de la marca | Toda la distribución | Que el prefijo está licenciado a la marca y no tomado prestado de un proveedor |
9.2 Leer un certificado
- Emplazamiento, alcance, fecha
- Tres campos deciden si un certificado se aplica a su pedido. Un certificado FSC vigente en manos de una trading no permite a la fábrica imprimir el logotipo, y una auditoría social de una planta hermana no dice nada de la que produce su línea.
- Una declaración necesita una cadena, no un logotipo
- Para poner FSC en un envase, cada parte que toma posesión del material certificado necesita su propio código de cadena de custodia: la fábrica de papel, el transformador y la fábrica que monta el envase. Falta un eslabón y la declaración no puede hacerse, por muy certificado que estuviera el papel.
- Las auditorías caducan; la producción no
- Pregunte cuándo toca la próxima auditoría y qué pasa con sus envíos si se retrasa. Un certificado que caduca a mitad de programa es un problema comercial, no de papeleo.
Pida a cualquier proveedor: el certificado en sí y no un logotipo en una presentación, la página de alcance, y el nombre y la dirección exactamente como figuran en él. Después contraste esa dirección con la planta que visitó.
10 Lo que espera un mayorista
Casi todo lo que distingue a los proveedores en este nivel no es la herramienta. Es la propiedad del utillaje, la disciplina de muestras, los documentos y qué pasa cuando algo sale mal.
Los importadores, distribuidores y centrales de compra de Europa y Norteamérica, y las tradings asiáticas con las que compiten, coinciden en una lista corta de expectativas. Casi nada de ello tiene que ver con la fabricación. Conviene decirlo con claridad, porque es de lo que trata realmente una primera reunión.
10.1 Antes del pedido
10.2 Después del embarque
Conviene preguntar pronto: quién posee el utillaje, cuántas rondas de muestras son gratuitas, si el MOQ puede agruparse en toda la gama y cuánto tiempo se guardan los recambios. Cuatro preguntas, y las respuestas le dicen casi todo sobre cómo será la relación con ese proveedor.
11 Estructura de coste
Un precio puesto en destino son cuatro bloques. La mayoría de las negociaciones mueve solo el primero, y los dos últimos suelen ser mayores.
Un precio puesto en destino son cuatro bloques, no un número. La mayoría de las conversaciones de compras mueve solo el primero; en un programa de herramienta manual los dos últimos son con frecuencia mayores que el ahorro que se negocia sobre el primero.
Haga sus propios números: la herramienta de landed cost (coste total en destino) del CostNow desk usa estos mismos cuatro bloques, con las lecturas actuales de material y flete ya cargadas.
12 Véase también
Adónde ir después y qué no contiene esta página deliberadamente.
- AsiaSource — lecturas en vivo de material, flete y aranceles, y la herramienta de landed cost citada arriba.
- ABrief — el informe diario del sector que hay detrás de esas lecturas.
- Sobre nosotros — la norma de confidencialidad que rige lo que aparece en esta página.
- Contacto — para tratar una ruta de producción sobre una especificación real.
Los diagramas de esta página son ilustraciones esquemáticas dibujadas para explicar. Las descripciones de proceso y material son práctica general del sector; las rutas disponibles para un programa concreto dependen de la pieza, el volumen y el origen. Los dos indicadores son juicios ordinales sobre el canal DIY europeo y norteamericano, no datos de mercado medidos.