Fabricação de ferramentas manuais de jardim
Uma ferramenta que parece simples na prateleira é o resultado de sete portões de controle e nove famílias de materiais, embalada e embarcada sob regras que mudam conforme o destino. Este artigo descreve essa rota em termos públicos. Ele não contém nenhum desenho, especificação ou registro de programa de cliente.
1 O chão de fábrica
Um único local desde 1974 — a mesma biblioteca de ferramental e a mesma prática de têmpera, e é isso que torna o resto desta página específico em vez de genérico.
Todo o resto desta página descreve uma rota. Esta seção trata do lugar por onde essa rota passa, porque a descrição de um processo só vale a leitura se a fábrica por trás dela for real.
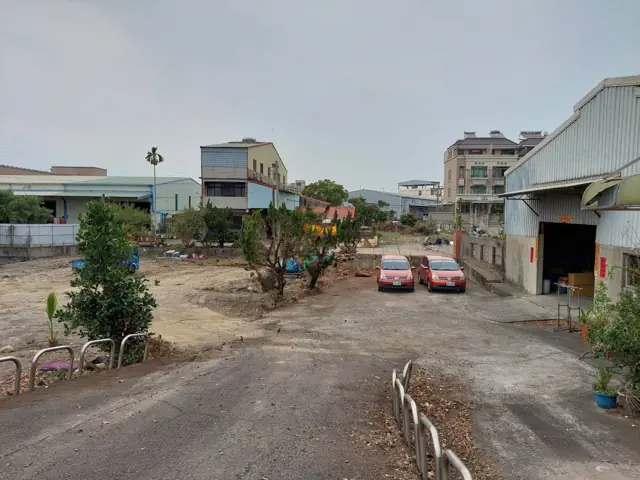
1.1 Onde começou, em 1974
A Birdland começou neste local em 1974 e, mais de cinquenta anos depois, ainda fabrica, armazena e embarca a partir dele. Não é um escritório de sourcing aberto para dar a cara por uma cadeia de fornecimento, nem uma fábrica para a qual nos mudamos depois: é a planta original.
Essa continuidade é a razão pela qual o resto desta página pode ser específico. Cinquenta anos no mesmo lugar são cinquenta anos da mesma biblioteca de ferramental, da mesma prática de têmpera e das mesmas pessoas se corrigindo umas às outras — que é no que consiste, de fato, um ponto de controle.
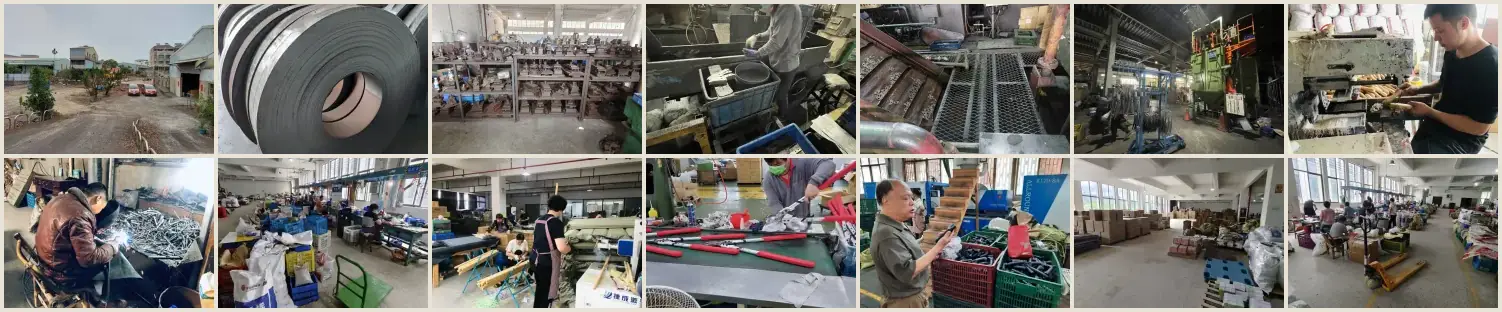
2 O catálogo
Um arquivo de uma década atrás, publicado pela amplitude e não como lista de preços. Nada nele é uma cotação vigente.
A Birdland mantém um catálogo de produtos com cerca de uma década. Ele é publicado como arquivo, não como lista de preços: os itens nele não são cotações vigentes e nada ali deve ser lido como oferta. Vale a leitura por um motivo: a amplitude.
- Cada item foi aprovado pelo cliente para o qual foi feito. Nada nele é conceito, render ou proposta. Cada produto passou pela aprovação do próprio cliente antes de ser produzido.
- Tudo é trabalho ODM sobre ferramental que pertence à Birdland. As matrizes e os moldes por trás desses produtos são nossos. Por isso um item deste catálogo se comporta de forma diferente de um projeto novo: o ferramental já existe, então o custo é conhecido e estável, em vez de ser estimado contra uma ferramenta que ninguém usinou ainda.
- O ferramental próprio é o que protege a margem. Um comprador que leva ao mercado um item já existente não amortiza um ferramental novo e não fica exposto à deriva de custo que acompanha a sua validação.
- A função dele é servir de evidência, não de seleção. Leia-o como a experiência acumulada de produção e controle de qualidade por trás dos sete portões descritos adiante: a variedade que este chão de fábrica realmente manteve dentro da especificação ao longo de décadas.
Se algo nele estiver perto do que você precisa, partir desse item costuma ser a rota mais rápida e barata. Se não estiver, essa mesma experiência é o que o restante deste artigo descreve.
O arquivo abre em uma nova aba. É um acervo: use-o para avaliar variedade e capacidade, e consulte-nos antes de tratar qualquer coisa nele como disponível.
3 Rotas OEM
Três rotas: nosso ferramental, seu desenho ou um desenvolvimento compartilhado. O que muda é quem é dono do ferramental e quem assume o risco.
OEM não é uma coisa só. Quase todo programa se situa em um de dois níveis, e a primeira pergunta útil não é quanto vai custar — é em que nível você está trabalhando. Essa resposta move ao mesmo tempo o ferramental, o prazo de entrega e o tamanho do pedido.
3.1 OEM de especificação
A forma já existe. Você muda do que ela é feita. A geometria já foi comprovada em produção, então o que se move é o grau do material, a faixa de dureza, o tratamento de superfície, o composto da empunhadura, a cor, a marcação e a embalagem.
Nenhum ferramental novo é usinado. O custo vem de uma peça já produzida antes, e não de uma estimativa sobre outra que ninguém produziu; a amostragem corre em semanas e o pedido pode ser menor porque não há investimento em ferramental para diluir.
A versão mais superficial desta rota não muda nada no produto — apenas a marca, a marcação e a embalagem. É o jeito mais rápido de colocar uma linha na prateleira com o seu próprio nome. Esta rota roda sobre o ferramental descrito em o catálogo: nosso e amortizado há muito tempo.
3.2 OEM de projeto
Você traz a forma. Matrizes ou moldes novos são usinados conforme o seu desenho e todas as alavancas ficam abertas, inclusive a própria geometria.
Esse investimento precisa ser diluído, então o pedido é maior e a amostragem é medida em meses, não em semanas. O que você recebe de volta é um produto que mais ninguém pode pedir e um ferramental que existe só para o seu programa.
A maioria dos compradores presume que precisa desta rota. Muitos não precisam: vale verificar se o OEM de especificação alcança boa parte do que você quer antes de se comprometer com um ferramental. Preferimos dizer isso cedo a cotar um ferramental de que você não precisava.
3.3 O que cada rota permite mudar
| Alavanca | OEM de especificação | OEM de projeto | Descrito em |
|---|---|---|---|
| Família e grau do material | Aberta | Aberta | Famílias de materiais |
| Faixa de dureza no fio de trabalho | Aberta | Aberta | Tratamento térmico |
| Tratamento de superfície e cor | Aberta | Aberta | Tratamento de superfície |
| Composto e toque da empunhadura | Aberta | Aberta | Empunhaduras e compostos macios |
| Marcação e marca | Aberta | Aberta | Tratamento de superfície |
| Embalagem e apresentação no varejo | Aberta | Aberta | Embalagem |
| Método de união e fixadores | Limitado ao ferramental existente | Aberta | União e montagem |
| Dimensões e geometria | Fixadas pelo ferramental existente | Aberta | Ferramental |
| Exclusividade da forma | Não | Sim | 3.4, adiante |
3.4 Como o ferramental é acordado
Não existe preço padrão de ferramental nem política única de propriedade, e qualquer página que publicasse uma estaria induzindo você ao erro. Isso é definido por programa. Estes são os arranjos que de fato se usam:
| Arranjo | Quem financia | Quem guarda | Costuma vir com |
|---|---|---|---|
| Ferramental existente da Birdland | Não se aplica | Birdland, já amortizado | OEM de especificação |
| Financiado pelo cliente | Cliente | Cliente | Exclusividade total da forma |
| Compartilhado | Dividido entre as duas partes | Guarda conjunta | Uma restrição de mercado — veja adiante |
| Financiado pela Birdland | Birdland | Birdland | Um compromisso de volume |
- Quando um ferramental é financiado e guardado em conjunto, isso normalmente vem acompanhado de uma restrição sobre nós: A Birdland não vende esse produto no seu mercado. O ferramental pode ser compartilhado; o mercado não é.
- Essa cláusula é o formato que “nunca nossa marca” assume em um contrato, e não em uma página inicial. É também a razão de as duas coisas desta página se encaixarem: o catálogo pode ser mostrado publicamente porque esses ferramentais são nossos e sem restrição, enquanto nada que carregue uma restrição de mercado aparece nele — e nunca vai aparecer.
O que move a régua. Quatro coisas, na prática: a complexidade da peça, há quanto tempo trabalhamos juntos, as condições de pagamento e o volume. Por isso o custo do ferramental, o tamanho do pedido e o prazo de entrega são descritos aqui apenas em termos relativos: um número real depende desses quatro fatores, e um valor publicado em uma página pública estaria errado para a maioria dos leitores e desatualizado para o resto.
Diga o volume, o mercado e os prazos, e o arranjo pode ser estruturado em cima deles.
4 Rota de produção
Sete portões. Uma ferramenta vale exatamente o que vale o portão que a deixou passar.
Cada portão recebe uma entrada definida, mantém uma coisa sob controle e passa a peça adiante. As rotas listadas em cada portão são alternativas, não uma sequência: escolher entre elas é o que uma especificação de fato decide.
Frequência é com que frequência a opção aparece em ferramentas manuais de jardim vendidas no varejo DIY europeu e norte-americano. Custo relativo é o custo dela diante das alternativas do próprio grupo: uma posição, não um preço. Os dois são julgamentos ordinais sobre esse canal, não dados de mercado.
4.1 Entrada de material
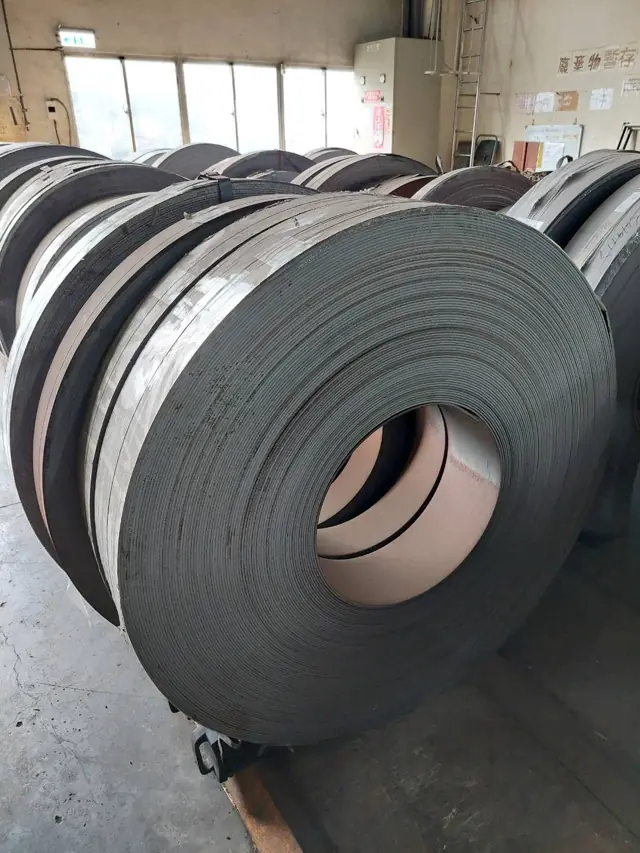
Nada lá na frente pode ser melhor do que aquilo que entra. Grau, espessura, têmpera e rastreabilidade são fixados aqui, e uma substituição feita neste portão muda silenciosamente a dureza, a vida frente à corrosão e o comportamento na conformação mais adiante na rota.
- O que entra
- Fita e barra de aço, tubo, resina, blocos de madeira, rolos de tecido.
- Ponto de controle
- O material especificado precisa ser adequado à rota de conformação pretendida e à vida útil declarada para a ferramenta acabada.
- O comprador deve perguntar
- Qual propriedade do material é crítica para o uso pretendido: retenção de fio, resistência à corrosão ou rigidez?
- OpçãoFrequênciaCusto relativoPor que importa
- Aço para lâmina e molaUniversalFrequência 5 de 5MédioCusto relativo 3 de 5Material básico de todo fio de corte; custo intermediárioVisão do compradorAdmitir esta família significa admitir um grau temperável, e por isso o certificado da usina pesa mais que a linha de preço: teor de carbono, profundidade de descarbonetação e planicidade da fita no recebimento é que decidem a faixa de dureza que você conseguirá manter depois, e não o tratamento térmico que você especifica.Visão da produçãoConferimos a bobina que chega em busca de pele descarbonetada antes que ela sequer chegue a uma matriz — uma camada superficial mole de alguns centésimos de milímetro sobrevive à têmpera como um fio que perde o corte já na primeira temporada, e ela fica invisível depois que a peça é revestida.
- Aço inoxidávelHabitualFrequência 3 de 5Acima da médiaCusto relativo 4 de 5Lâminas e colheres de jardim premium resistentes à ferrugem; mais caro que o aço carbonoVisão do compradorO inoxidável que chega no recebimento são dois materiais diferentes: o 304 austenítico não pode ser endurecido por tratamento térmico e pertence a corpos e fixadores, enquanto o 410 e o 420 martensíticos podem — e como esses dois são ambos magnéticos e visualmente idênticos, colocar o 410, de menor carbono, em uma aplicação de corte é a substituição que nenhuma inspeção de recebimento sem ensaio de material vai pegar.Visão da produçãoMantemos o estoque martensítico e o austenítico fisicamente separados na prateleira, porque os dois são idênticos sob uma película de fluido de corte e um lote misturado só é descoberto depois da têmpera, quando metade das peças sai mole.
- AlumínioHabitualFrequência 3 de 5MédioCusto relativo 3 de 5Cabos e cabeças leves em linhas premium; custo moderadoVisão do compradorA designação de têmpera é a especificação, não o número da liga: 6061-T6 e 6061-T4 são o mesmo metal com limites de escoamento diferentes, e uma haste fornecida na têmpera mais macia entorta em definitivo sob uma carga da qual a mais dura volta elasticamente.Visão da produçãoA tolerância de extrusão na espessura de parede é o que acompanhamos no recebimento — um tubo com parede abaixo do nominal passa no calibrador de diâmetro e mesmo assim colapsa na virola, então medimos a parede, e não apenas o diâmetro externo.
- Plásticos rígidosUniversalFrequência 5 de 5BaixoCusto relativo 1 de 5Dominante em cabos e carcaças; o material estrutural mais baratoVisão do compradorA resina no recebimento é definida pelo grau e pela carga, não pela palavra 'náilon': PA6 sem carga e PA6-GF30 diferem por cerca de três vezes em rigidez, e o teor de vidro é a linha mais frequentemente omitida em silêncio de uma lista de materiais.Visão da produçãoLevamos a umidade a sério na poliamida porque ela é higroscópica — a resina que ficou aberta hidrolisa dentro do canhão e molda peças que parecem corretas e quebram no ressalto, então ela é seca conforme a especificação antes de cada lote.
- Compostos de empunhaduraUniversalFrequência 5 de 5Abaixo da médiaCusto relativo 2 de 5A empunhadura sobremoldada macia já é um argumento ergonômico padrãoVisão do compradorEspecifique o elastômero pela dureza Shore A e por aquilo a que ele precisa aderir; um TPR que está correto sobre polipropileno delamina sobre náilon, e uma empunhadura que descola é uma devolução em garantia mesmo que a ferramenta continue funcionando.Visão da produçãoA adesão na sobremoldagem é química, não mecânica, então casamos a família do elastômero com o substrato e mantemos a temperatura da interface — um substrato frio dá uma junta que sobrevive à montagem e falha na mão do usuário.
- MadeiraOcasionalFrequência 2 de 5MédioCusto relativo 3 de 5Material tradicional de cabo para pás e garfos; mais caro que o plásticoVisão do compradorO teor de umidade é a especificação inteira: um cabo montado a 18% e embarcado para um interior europeu aquecido encolhe dentro da virola e afrouxa, então o número a acordar é a umidade após secagem em estufa no momento da embalagem, e não apenas a espécie.Visão da produçãoOlhamos a saída da fibra em vez da aparência da superfície — um cabo cuja fibra sai pela lateral dentro do comprimento da haste quebra através das fibras sob esforço de alavanca, por mais limpo que o acabamento pareça.
- TecidoOcasionalFrequência 2 de 5BaixoCusto relativo 1 de 5Só luvas e alças; custo baixo, limitado a poucos SKUsVisão do compradorO tecido entra em uma lista de materiais de artigos metálicos como o item com maior probabilidade de carregar o risco de conformidade química — corantes, revestimentos e qualquer acabamento em couro são onde uma questão de REACH ou Proposition 65 chega primeiro, não o aço.Visão da produçãoA elasticidade no corte e costura é o nosso ponto de controle: o mesmo rolo se comporta de forma diferente ao longo da largura, então os painéis são cortados a partir de riscos encaixados em vez de um a um, e é isso que mantém um par de luvas realmente igual.
4.2 Conformação e perfilamento
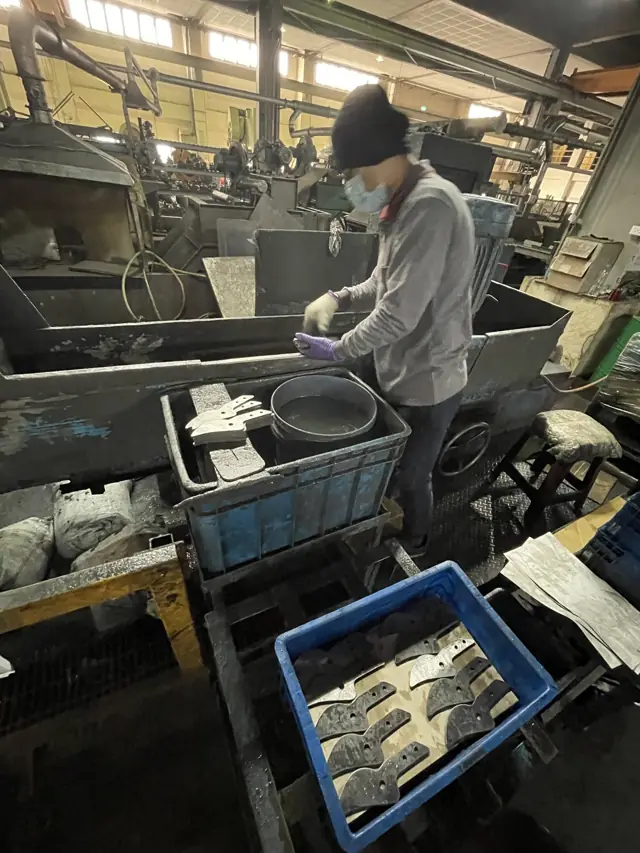
“Conformar” não é uma operação só. Uma lâmina pode ser estampada a partir de fita, forjada a quente para orientar a fibra ou cortada a laser para um perfil de baixo volume, e cada rota produz uma condição de fio diferente, uma faixa de tolerância diferente e um custo de ferramental diferente.
- O que entra
- Metal preparado, um perfil aprovado e um jogo de matrizes mantido.
- Ponto de controle
- A força da prensa, a sequência de golpes e a folga da matriz decidem se a peça um e a peça cinquenta mil são a mesma peça.
- O comprador deve perguntar
- Qual dimensão ou condição de fio importa mais na ferramenta acabada?
- OpçãoFrequênciaCusto relativoPor que importa
- EstampagemUniversalFrequência 5 de 5BaixoCusto relativo 1 de 5a opção padrão para lâminas e suportes em volumeVisão do compradorA estampagem é barata por peça e cara de mudar: a matriz carrega a geometria, então uma revisão de perfil depois da aprovação do ferramental é uma cobrança de ferramental e um reinício do prazo de entrega, e este é o portão em que um desenho deve parar de se mexer.Visão da produçãoA folga da matriz é definida como percentual da espessura do material, e é ela que decide a altura da rebarba e a profundidade da faixa cisalhada na face de corte — apertada demais, a matriz lasca; aberta demais, a aresta se dobra, então nós a ajustamos ao material e não ao hábito.
- Forjamento a quenteOcasionalFrequência 2 de 5Acima da médiaCusto relativo 4 de 5Cabeças de ferramenta mais pesadas; mais caro e menos comum no DIY de massaVisão do compradorVocê está pagando pela orientação da fibra, não pelo peso: o forjamento alinha o material ao longo da forma, de modo que o caminho de carga fica contínuo, e é por isso que uma espiga forjada sobrevive a esforços de alavanca que fraturam uma estampada de mesma espessura.Visão da produçãoA temperatura de acabamento e o recorte da linha de rebarba são o que acompanhamos — um forjado terminado frio demais encrua de forma desigual e leva tensão residual para a têmpera, onde ela vira uma distorção que ninguém consegue endireitar de forma econômica.
- Forjamento a frioOcasionalFrequência 2 de 5MédioCusto relativo 3 de 5Peças pequenas de maior resistência, como pinos de pivô; custo extra moderadoVisão do compradorO forjamento a frio encrua a peça enquanto a conforma, então um pino ou rebite forjado a frio chega mais resistente do que a barra de que veio e mantém uma tolerância de diâmetro mais estreita que a usinagem pelo mesmo preço em volume.Visão da produçãoO limite é a conformabilidade, não a força: o material tem uma deformação finita antes de trincar, então dividimos a forma entre estações progressivas em vez de buscá-la em um único golpe, e recozemos entre estações quando a geometria exige.
- Corte a laserOcasionalFrequência 2 de 5Acima da médiaCusto relativo 4 de 5Lotes curtos ou perfis de lâmina premium; caro por peçaVisão do compradorO laser é a resposta certa para lotes curtos e perfis de protótipo porque elimina por completo o custo de ferramental, mas deixa uma zona termicamente afetada na aresta cortada que precisa ser removida por retificação antes da têmpera em qualquer peça que vá carregar um fio.Visão da produçãoTratamos a aresta cortada como não acabada — a camada refundida e o gradiente de dureza ao lado da sangria de corte se comportam de outro jeito na têmpera, então um perfil de lâmina cortado a laser sai com sobremetal na aresta para posterior remoção.
- Trefilação de tuboHabitualFrequência 3 de 5MédioCusto relativo 3 de 5Cabos de garfos, pás e podadores de duas mãos; custo moderado, bastante comumVisão do compradorA trefilação define ao mesmo tempo o diâmetro e a parede, e é a parede que suporta a carga de flexão: duas hastes cotadas com o mesmo diâmetro externo podem diferir em um terço na rigidez, então especifique a espessura de parede de forma explícita ou você está comprando aparência.Visão da produçãoA retilineidade após a trefilação é o ponto de controle em hastes longas — a tensão residual deixada pela fieira aparece como flecha ao longo de dois metros, então endireitamos e aliviamos tensões em vez de selecionar peças a olho.
- Dobra de tuboHabitualFrequência 3 de 5Abaixo da médiaCusto relativo 2 de 5Dobra tubo de linha em cabos e estruturas; mais barato que a trefilaçãoVisão do compradorO número a especificar é o raio de dobra na linha de centro em relação ao diâmetro do tubo: um raio apertado afina a parede externa e enruga a interna, e é aí que um cabo dobrado acaba trincando em serviço.Visão da produçãoUsamos mandril nas dobras de parede fina porque o tubo precisa de apoio interno para manter a seção — sem ele a dobra ovaliza, e um tubo oval não aceita a virola que foi projetada para um tubo redondo.
- Conformação de pontasOcasionalFrequência 2 de 5Abaixo da médiaCusto relativo 2 de 5Afina ou une pontas de tubo; etapa de conformação de nicho e baixo custoVisão do compradorA conformação de pontas é o jeito barato de afunilar ou fechar a extremidade de um tubo e não custa nada em material, mas a seção reduzida fica encruada e um pouco mais dura — uma troca justa na ponta de um cabo, e ruim em uma peça que depois terá de ser soldada.Visão da produçãoO alinhamento da matriz é tudo: uma conformação feita fora do eixo produz um afunilamento que parece bom e assenta torto na virola, então acertamos a concentricidade no dispositivo em vez de corrigi-la lá na frente.
- Torneamento de madeiraOcasionalFrequência 2 de 5MédioCusto relativo 3 de 5Cabos de madeira torneada para linhas tradicionais; mais caro que a moldagemVisão do compradorO torneamento é cotado pelo corte, não pela madeira, e cada frisado ou ressalto a mais no perfil de um cabo é mais uma operação — um perfil mais simples em um tarugo mais bem seco é um cabo mais forte e mais barato do que o contrário.Visão da produçãoTorneamos com sobremetal e deixamos a peça bruta descansar antes do corte final, porque a madeira se movimenta depois que se retira material; pular esse descanso é a razão de alguns cabos torneados saírem do armazém levemente ovais no inverno.
- Moldagem por injeçãoUniversalFrequência 5 de 5Abaixo da médiaCusto relativo 2 de 5Processo dominante em cabos e carcaças de plástico; custo unitário baixoVisão do compradorO custo unitário cai com o volume e sobe com a espessura de parede e o tempo de ciclo, então a maior alavanca no preço de um cabo moldado é o projeto, e não a negociação — nervuras grossas demoram a resfriar e saem caras duas vezes.Visão da produçãoCuidamos de rechupes e linhas de solda na posição do ponto de injeção, e não na etapa de polimento — uma linha de solda onde duas frentes de fluxo se encontram é uma descontinuidade real de resistência, então ela é posicionada longe do caminho de carga.
- Sobremoldagem bicomponenteFrequenteFrequência 4 de 5Acima da médiaCusto relativo 4 de 5Comum em cabos de toque macio; ferramental mais caro que a moldagem de um só disparoVisão do compradorA bicomponente é um único molde que produz uma peça bimaterial acabada, então custa mais no início e menos por unidade do que moldar e montar em separado, e elimina o modo de falha por descolamento que uma empunhadura colada tem.Visão da produçãoA segunda injeção precisa encontrar um substrato ainda quimicamente receptivo, e é por isso que as duas injeções são encadeadas em uma só máquina em vez de estocadas — uma primeira injeção fria e envelhecida é o que transforma uma empunhadura aderida em uma luva solta.
- Moldagem por imersãoHabitualFrequência 3 de 5Abaixo da médiaCusto relativo 2 de 5Mergulha as pontas da ferramenta para revestir cabos; processo simples e bem baratoVisão do compradorA imersão dá uma ponta de cabo acolchoada com o menor custo de ferramental entre os métodos de empunhadura, mas a espessura do revestimento é controlada pelo processo e não pelo molde, então acorde uma faixa de espessura e um padrão de cura em vez de um número único.Visão da produçãoA velocidade de retirada e o preaquecimento definem a espessura do filme, então controlamos os dois e não apenas o tempo de imersão — uma retirada apressada deixa o filme fino no ressalto, que é exatamente onde a empunhadura é segurada.
4.3 Tratamento térmico
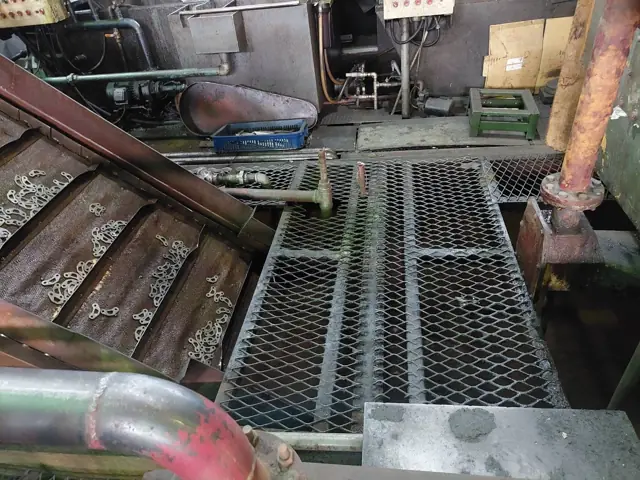
A dureza é criada aqui, não comprada. O mesmo aço pode sair deste portão macio e tenaz ou duro e frágil, por isso a dureza é especificada como faixa e não como máximo. A têmpera localizada trata apenas o fio de trabalho e deixa o corpo dúctil.
- O que entra
- Peças de aço conformadas e uma faixa de dureza definida.
- Ponto de controle
- A temperatura, a velocidade de resfriamento e o revenimento definem a dureza, a tenacidade e o quanto a peça distorce.
- O comprador deve perguntar
- De que faixa de dureza o fio de trabalho precisa, e o que ela está abrindo mão em troca?
- OpçãoFrequênciaCusto relativoPor que importa
- Têmpera totalHabitualFrequência 3 de 5Abaixo da médiaCusto relativo 2 de 5Endurece peças maciças de aço, como lâminas de colher de jardim; simples e baratoVisão do compradorA têmpera total endurece toda a seção, o que é certo para a lâmina de uma colher de jardinagem e errado para qualquer coisa que precise absorver impacto, porque uma peça totalmente dura não tem mais nada dúctil para escoar antes de trincar.Visão da produçãoA espessura da seção determina a severidade de têmpera — o mesmo aço tempera em toda a seção em uma lâmina fina e só endurece superficialmente em uma espessa, então ajustamos a têmpera à seção e não ao grau.
- Têmpera e revenimentoFrequenteFrequência 4 de 5Abaixo da médiaCusto relativo 2 de 5Tratamento padrão para lâminas e molas de aço-mola; custo baixoVisão do compradorDureza não significa nada sem a etapa de revenimento por trás dela: o aço recém-temperado é duro e frágil, e é o revenimento que devolve tenacidade, então peça a faixa de dureza depois do revenimento e a tolerância sobre ela.Visão da produçãoRevenimos logo após a têmpera em vez de deixar as peças paradas — a martensita não revenida está sob enorme tensão residual, e um lote esquecido da noite para o dia pode trincar dentro do cesto antes que alguém o tenha tocado.
- Têmpera por indução (localizada)HabitualFrequência 3 de 5MédioCusto relativo 3 de 5Endurece só o fio de corte; exige equipamento dedicado, custo moderadoVisão do compradorA têmpera localizada coloca dureza só onde a ferramenta corta e deixa o corpo dúctil, que é a resposta certa para a lâmina de uma tesoura de poda; o que você deve especificar é a profundidade da camada temperada e onde a zona endurecida começa e termina.Visão da produçãoA geometria da bobina indutora e o tempo de permanência definem o padrão temperado, então comprovamos esse padrão seccionando e atacando quimicamente uma amostra em vez de confiar em uma leitura de dureza superficial, que não enxerga a profundidade real da camada.
- Recozimento de solubilizaçãoRaroFrequência 1 de 5MédioCusto relativo 3 de 5Tratamento térmico próprio do inoxidável; raro fora de linhas premium em inoxVisão do compradorEsta é uma etapa específica do inoxidável que dissolve os carbonetos de volta na solução e restaura a resistência à corrosão depois da conformação ou da soldagem; sem ela, uma peça inoxidável soldada pode enferrujar em uma linha ao longo da zona termicamente afetada.Visão da produçãoA velocidade de resfriamento a partir da temperatura de solubilização é a questão inteira — resfrie devagar demais na faixa de sensitização e carbonetos de cromo precipitam nos contornos de grão, desfazendo o tratamento que você acabou de pagar.
- Alívio de tensõesOcasionalFrequência 2 de 5BaixoCusto relativo 1 de 5Reduz o empenamento após a conformação; barato, etapa extra ocasionalVisão do compradorO alívio de tensões é uma etapa barata de seguro, não de resistência: ele remove a tensão travada pela conformação para que a peça não se mova depois, e é a solução para componentes que saem da tolerância no armazém em vez de na linha.Visão da produçãoAliviamos depois da conformação pesada e antes da usinagem final, porque aliviar depois apenas desloca a cota acabada — a ordem das operações é onde esta etapa justifica o seu custo.
- Classificação por faixas de durezaOcasionalFrequência 2 de 5BaixoCusto relativo 1 de 5Separa a produção por graus de dureza; etapa de controle barata, não universalVisão do compradorA classificação por faixas separa a produção em intervalos de dureza em vez de aceitar uma média única, e é o que transforma um número de dureza em uma garantia — uma média de HRC 58 não diz nada sobre quantas peças saíram da linha a 52.Visão da produçãoTratamos a faixa como controle de processo e não como operação de seleção: se as peças precisam ser selecionadas para atender à faixa, a têmpera está derivando, e a resposta útil é corrigir o forno em vez de classificar a produção.
4.4 Ferramental
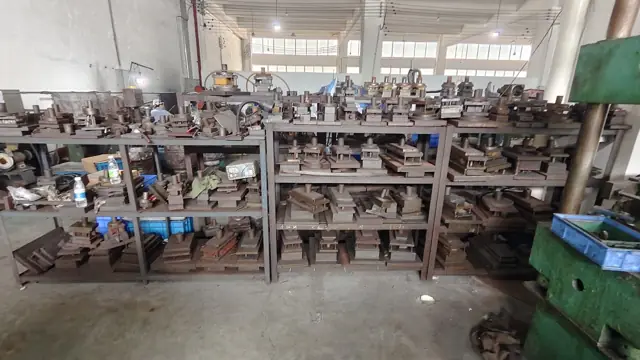
O ferramental é a parte de um programa que o comprador nunca vê e sempre paga. Uma matriz desgastada não falha de forma barulhenta: ela deriva, e a deriva aparece como uma cota saindo aos poucos da tolerância ao longo de um lote de produção.
- O que entra
- Geometria aprovada e matrizes e dispositivos mantidos em condição conhecida.
- Ponto de controle
- A condição do ferramental e o intervalo de manutenção são o que sustenta uma geometria repetível ao longo de um lote grande.
- O comprador deve perguntar
- Qual característica depende mais da repetibilidade do ferramental do que da habilidade do operador?
- OpçãoFrequênciaCusto relativoPor que importa
- Matrizes progressivasFrequenteFrequência 4 de 5Acima da médiaCusto relativo 4 de 5Ferramental de estampagem de alto volume; investimento caro, comum em grandes marcasVisão do compradorUma matriz progressiva é um bem de capital que se paga em preço unitário e prazo quando há volume, e normalmente é a maior linha isolada de ferramental em um programa OEM — acerte a propriedade e a amortização por escrito antes de ela ser usinada.Visão da produçãoO arranjo da tira decide o aproveitamento do material, e o aproveitamento é a metade silenciosa do custo da peça — um encaixe que poupa alguns milímetros de passo se paga ao longo de um lote muito mais rápido do que qualquer ganho de velocidade de prensa.
- Matrizes de estação únicaHabitualFrequência 3 de 5Abaixo da médiaCusto relativo 2 de 5Ferramental simples para estampagens de baixo volume; mais barato que matrizes progressivasVisão do compradorO ferramental de estação única tem a economia certa abaixo do volume em que uma matriz progressiva se paga: mais barato de usinar, mais lento de rodar e muito mais barato de modificar enquanto um perfil ainda está se acomodando.Visão da produçãoA troca é o manuseio entre estações, que é por onde entra o erro de posição, então fixamos a transferência em dispositivo em vez de deixá-la com o operador — repetibilidade em uma única estação é fácil; entre estações é que está o trabalho.
- Ferramentas de recorte e puncionamentoHabitualFrequência 3 de 5Abaixo da médiaCusto relativo 2 de 5Operações secundárias de estampagem; custo de ferramental moderado, bastante comumVisão do compradorEstas ferramentas secundárias são onde a posição do furo e a condição da aresta são de fato definidas, então um desenho que tolera o furo em relação ao contorno da peça e não a um referencial será interpretado de forma diferente por cada fornecedor que o cotar.Visão da produçãoPuncionamos antes da têmpera sempre que o projeto permite, porque um furo feito em aço temperado exige retificação ou eletroerosão e transforma uma operação barata em uma cara.
- Moldes de injeçãoUniversalFrequência 5 de 5AltoCusto relativo 5 de 5Necessários para cada peça plástica; a categoria de ferramental mais caraVisão do compradorO molde costuma ser o maior custo de ferramental em um programa de plástico, e o que você está comprando é o grau do aço e o número de cavidades — um molde temperado custa mais e sobrevive a volumes que um pré-temperado não aguenta.Visão da produçãoO circuito de refrigeração dentro do molde define ao mesmo tempo o tempo de ciclo e o empenamento, então tratamos o circuito de água como parte do projeto da peça; um molde que resfria de forma desigual faz peças tortas por mais que a máquina seja ajustada.
- Gabaritos de soldaOcasionalFrequência 2 de 5BaixoCusto relativo 1 de 5Dispositivos simples para conjuntos soldados; baratos, usados só ocasionalmenteVisão do compradorUm gabarito é barato, e é a única razão de uma estrutura soldada ter a mesma forma na primeira e na última unidade de um lote — a ausência dele aparece como conjuntos que precisam ser forçados para encaixar nos próprios parafusos.Visão da produçãoProjetamos gabaritos para o calor, e não só para a posição: um dispositivo que prende a estrutura de forma rígida enquanto ela é soldada trava a distorção dentro dela, então a sequência de fixação tem de deixar o conjunto se mover e depois acomodar.
- Dispositivos de montagemHabitualFrequência 3 de 5BaixoCusto relativo 1 de 5Mantêm a montagem uniforme entre as linhas; custo unitário de ferramental baixoVisão do compradorOs dispositivos de montagem são o que torna a montagem manual repetível entre turnos e entre linhas, e são baratos o bastante para que a sua ausência seja uma decisão de processo, e não de custo.Visão da produçãoO dispositivo que mais nos importa é o que torna a montagem errada fisicamente impossível — uma geometria poka-yoke pega um componente invertido na bancada, onde isso não custa nada, em vez de na verificação final de função.
- CalibradoresHabitualFrequência 3 de 5BaixoCusto relativo 1 de 5Ferramental de inspeção dimensional; barato, moderadamente comum entre linhasVisão do compradorOs calibradores são o que torna um resultado de inspeção comparável entre o seu controle de qualidade e o nosso; sem um calibrador acordado, duas medições honestas da mesma característica podem discordar de forma legítima e não há contra o que arbitrar.Visão da produçãoCalibramos segundo um cronograma e registramos isso, porque um calibrador passa/não passa fora de calibração não falha de forma barulhenta — ele deriva e aprova em silêncio peças que deveria ter barrado, por todo o tempo em que ninguém o conferir.
4.5 União e montagem
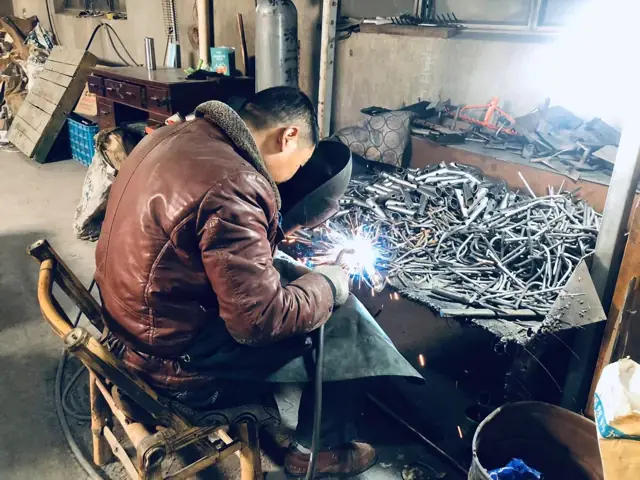
A maior parte das falhas em campo de ferramentas manuais são falhas de junta, não de material. O pivô de uma tesoura de poda carrega toda a carga de corte, e a forma como ele é unido decide se a ferramenta continua alinhada depois de dez mil cortes.
- O que entra
- Componentes preparados, elementos de junta e uma sequência de montagem acordada.
- Ponto de controle
- O ajuste, o aporte de calor e a sequência precisam proteger o alinhamento e o caminho de carga através da junta.
- O comprador deve perguntar
- Qual junta carrega a carga e qual controla o alinhamento?
- OpçãoFrequênciaCusto relativoPor que importa
- RebitagemUniversalFrequência 5 de 5BaixoCusto relativo 1 de 5Junta de pivô padrão em tesouras de poda de uma e duas mãos; barata e comumVisão do compradorO rebite do pivô é a única junta que decide se uma tesoura de poda ainda corta limpo depois de uma temporada, e ele é especificado pela carga de aperto e pela possibilidade de ser retensionado, não apenas pelo diâmetro do rebite.Visão da produçãoA força de rebitagem é o nosso ponto de controle, e não a altura final — um rebite fechado na dimensão certa com a força errada dá um pivô que parece correto na bancada e afrouxa depois de alguns milhares de ciclos.
- Juntas parafusadasHabitualFrequência 3 de 5Abaixo da médiaCusto relativo 2 de 5Pivôs ajustáveis ou fixação do cabo; custa mais que a rebitagemVisão do compradorO pivô parafusado é a resposta que permite manutenção: ele pode ser retensionado pelo usuário e é o que permite vender a ferramenta com uma história de afiação ou de manutenção, ao custo de um fixador que também pode se perder.Visão da produçãoEspecificamos o método de travamento junto com o fixador — um inserto de náilon ou uma trava-rosca pré-aplicada é o que mantém um valor de torque significativo depois da vibração, e é um consumível que não sobrevive a desmontagens repetidas.
- Encaixe por pressãoFrequenteFrequência 4 de 5BaixoCusto relativo 1 de 5Carcaças plásticas se encaixam entre si; barato e muito comum em ferramentas de massaVisão do compradorOs encaixes por pressão eliminam por completo fixadores e mão de obra de montagem, e é por isso que dominam as carcaças de mercado de massa; a pergunta de projeto é se a junta terá de ser aberta de novo algum dia, porque a maioria dos encaixes é projetada para fechar uma vez só.Visão da produçãoA deformação do gancho em balanço na montagem é o que decide se um encaixe sobrevive — a deformação excessiva não quebra o gancho, ela o faz sofrer fluência, e a carcaça que fechou firme na montagem chacoalha quando chega à prateleira.
- Ajuste por interferênciaHabitualFrequência 3 de 5BaixoCusto relativo 1 de 5Virola sobre o cabo ou a espiga da lâmina; método de montagem barato e comumVisão do compradorUma virola ou espiga montada por interferência segura apenas pelo aperto, então a resistência da junta vive inteiramente em um par de tolerâncias — especifique o ajuste, e não o diâmetro nominal, ou você está confiando em duas cadeias de tolerância independentes se encontrarem.Visão da produçãoControlamos as duas metades da interferência, e não apenas uma, porque um ajuste montado no extremo folgado das duas tolerâncias ainda assim entra sob pressão e simplesmente não segura a carga para a qual foi projetado.
- Solda por pontosOcasionalFrequência 2 de 5Abaixo da médiaCusto relativo 2 de 5Une conjuntos de estrutura metálica; custo moderado, pouco usada em ferramenta manualVisão do compradorA solda por pontos é rápida e barata em conjuntos de chapa, e a sua fraqueza é que a qualidade é invisível por fora: um ponto de aparência idêntica pode ter uma fração da resistência se a corrente ou o eletrodo estiverem errados.Visão da produçãoVerificamos por arrancamento destrutivo em amostras e não pela aparência, porque a lente de solda está dentro da junta — uma marca de eletrodo na superfície prova que o eletrodo chegou ali, não que o material fundiu.
- Solda MIGOcasionalFrequência 2 de 5MédioCusto relativo 3 de 5Solda conjuntos pesados de ferramentas de cabo longo; mais cara que a solda por pontosVisão do compradorA solda MIG serve aos conjuntos mais pesados de cabo longo, em que um cordão contínuo carrega carga de verdade, e traz junto a distorção térmica, então qualquer peça que precise ficar reta exige dispositivo e, muitas vezes, uma etapa de alívio de tensões depois.Visão da produçãoO aporte térmico é a variável que gerenciamos, e não apenas a velocidade de avanço — o mesmo cordão depositado quente demais fura a parede fina e frio demais deixa falta de fusão, e só uma dessas duas coisas é visível para o soldador.
- BrasagemRaroFrequência 1 de 5Acima da médiaCusto relativo 4 de 5Juntas premium entre lâmina e espiga; rara e cara no canal de massaVisão do compradorA brasagem une metais diferentes abaixo do ponto de fusão deles, e é assim que uma lâmina dura encontra uma espiga tenaz sem destruir nenhuma das duas, sendo uma resposta premium e de baixo volume, precificada pelo metal de adição e pela mão de obra.Visão da produçãoA folga da junta é o que faz uma brasagem funcionar — a ação capilar precisa de uma folga estreita e uniforme, então controlamos o ajuste; uma folga aberta para ser tolerante produz uma junta que é quase toda metal de adição e quase toda fraca.
- Juntas sobremoldadasFrequenteFrequência 4 de 5MédioCusto relativo 3 de 5Liga a empunhadura macia ao corpo do cabo; comum em linhas ergonômicas intermediáriasVisão do compradorA sobremoldagem une a empunhadura ao cabo como uma peça só, o que elimina as falhas de descolamento e de giro de uma luva encaixada; a especificação que importa é a compatibilidade com o substrato, e ela é definida na escolha do material, não na moldagem.Visão da produçãoTratamos a superfície do substrato como parte da junta — desmoldante, poeira ou uma impressão digital na interface bastam para transformar uma ligação química em mecânica, então o manuseio entre as injeções é controlado.
- Colagem com adesivoHabitualFrequência 3 de 5Abaixo da médiaCusto relativo 2 de 5Cola virolas e etiquetas; custo moderado, etapa de montagem bastante comumVisão do compradorO adesivo é a resposta flexível para virolas e etiquetas, e o desempenho dele depende inteiramente da preparação da superfície e das condições de cura, o que faz dele a junta mais sensível a uma troca de turno ou de estação do ano.Visão da produçãoA energia superficial é o que preparamos — uma superfície desengraxada e lixada adere e uma superfície de poliolefina como sai do molde não adere, seja qual for o adesivo indicado na ficha técnica.
4.6 Tratamento de superfície
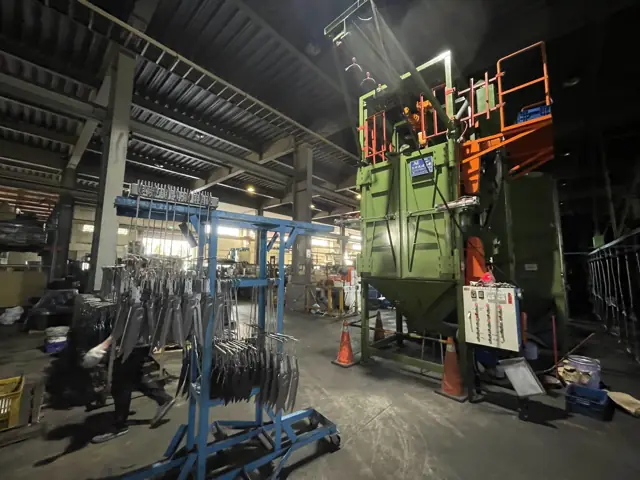
Uma superfície protetora é uma pilha de camadas, não uma cor. Preparação, camada protetora e acabamento são três custos distintos e três pontos de controle distintos, e o desempenho em névoa salina vem da pilha inteira, não da camada visível.
- O que entra
- Uma superfície limpa e preparada e uma rota de tratamento definida.
- Ponto de controle
- A preparação, a cobertura nos cantos e a cura precisam ser adequadas à exposição que a ferramenta vai realmente sofrer.
- O comprador deve perguntar
- A que ambiente e a que vida útil o produto vai ser exposto — e por quantas horas ele precisa resistir?
- OpçãoFrequênciaCusto relativoPor que importa
- ZincagemUniversalFrequência 5 de 5BaixoCusto relativo 1 de 5Proteção antiferrugem barata e padrão para peças pequenas de aço e lâminasVisão do compradorO zinco é proteção sacrificial, então o que você compra é espessura e passivação, e não aparência: o revestimento corrói no lugar do aço, e as horas de névoa salina crescem com a quantidade que houver dele.Visão da produçãoVigiamos a fragilização por hidrogênio em peças temperadas — a galvanização introduz hidrogênio no aço de alta dureza, e o tratamento de desidrogenação em estufa que o expulsa tem de acontecer poucas horas depois do banho, ou a peça já está comprometida.
- Cromagem sobre níquelOcasionalFrequência 2 de 5Acima da médiaCusto relativo 4 de 5Acabamento decorativo premium; mais caro, usado sobretudo em linhas altasVisão do compradorO níquel-cromo é uma pilha decorativa, não uma camada única: a resistência à corrosão vive no níquel de baixo e o cromo é apenas uma fina camada brilhante por cima, então uma especificação que cita só o cromo especificou a coisa errada.Visão da produçãoA cobertura em reentrâncias é onde este acabamento falha — a corrente de deposição segue a geometria, então cantos internos e furos cegos recebem o menor depósito, e é exatamente ali que aparece a primeira ferrugem.
- DacrometRaroFrequência 1 de 5Acima da médiaCusto relativo 4 de 5Revestimento anticorrosivo especializado; raro em ferramenta de jardim de consumo, caroVisão do compradorUm revestimento de lamelas de zinco dá alta resistência à névoa salina com pouca espessura de camada e sem o risco de fragilização por hidrogênio da eletrodeposição, e é por isso que ele aparece em fixadores de alta resistência e raramente em ferramenta de consumo, onde é difícil justificá-lo pelo preço.Visão da produçãoÉ um processo de imersão-centrifugação e cura em estufa, e não um banho de galvanização, então os pontos de controle são a massa de revestimento e a temperatura de cura — um filme subcurado parece pronto e sai com o manuseio.
- Pintura a póFrequenteFrequência 4 de 5Abaixo da médiaCusto relativo 2 de 5Acabamento colorido durável em cabeças metálicas; custo moderado, bastante comumVisão do compradorA pintura a pó dá um filme espesso, durável e na cor combinada em uma única passada e sem solvente, e a sua limitação real são as arestas: o pó se afasta de uma aresta viva enquanto escorre, então a corrosão de aresta é a falha contra a qual se deve projetar.Visão da produçãoO pré-tratamento decide a aderência muito mais do que a qualidade do pó — um fosfato ou camada de conversão equivalente é onde o filme se ancora, e um revestimento aplicado sobre uma peça mal limpa passa na inspeção e descola em campo.
- Pintura líquidaHabitualFrequência 3 de 5BaixoCusto relativo 1 de 5Camada de cor barata em linhas econômicas; menos durável que a pintura a póVisão do compradorA pintura líquida é a forma mais barata de colocar cor no metal e a menos durável em serviço, o que a torna a resposta certa para uma superfície de exposição e a errada para uma superfície de desgaste, como a lâmina de uma pá.Visão da produçãoA espessura de filme e a cura são os controles, e as duas são fáceis de errar rápido — tinta aplicada pesada para cobrir uma superfície ruim escorre, e tinta com cura curta fica mole o bastante para marcar dentro da caixa.
- Eletrodeposição (e-coat)RaroFrequência 1 de 5MédioCusto relativo 3 de 5Primer eletrodepositado; raro em ferramenta manual, mais típico do setor automotivoVisão do compradorO primer eletrodepositado reveste geometrias complexas de forma uniforme, inclusive reentrâncias que a pistola não alcança, e é por isso que é um padrão automotivo; em ferramenta manual, ele normalmente só faz sentido como primer sob uma camada de acabamento.Visão da produçãoO poder de penetração é a propriedade que se está comprando — o filme depositado isola conforme cresce, e é isso que empurra o revestimento para as áreas sombreadas, então a peça precisa ser pendurada de modo que o banho escorra em vez de ficar retido.
- AnodizaçãoOcasionalFrequência 2 de 5MédioCusto relativo 3 de 5Colore e protege peças de alumínio; mais caro que pintura simplesVisão do compradorA anodização converte a própria superfície do alumínio em vez de acrescentar uma camada, por isso ela não lasca; o que ela pode fazer é variar de cor entre lotes e entre ligas, o que importa quando uma peça tem de combinar com outra.Visão da produçãoA liga e a têmpera determinam a cor, então mantemos uma peça crítica de cor em uma só liga e um só fornecedor — a mesma receita de anodização em outro lote da série 6000 sai em um tom visivelmente diferente.
- PolimentoHabitualFrequência 3 de 5Abaixo da médiaCusto relativo 2 de 5Acabamento brilhante de lâmina para atrair na prateleira; custo de mão de obra moderadoVisão do compradorO polimento é comprado para a prateleira, e é mão de obra, então ele escala de forma linear com o volume em vez de cair — em uma lâmina brilhante costuma ser o maior custo isolado de acabamento e o lugar mais fácil de especificar demais.Visão da produçãoControlamos a sequência de abrasivos e não o polimento final, porque uma granulometria pulada deixa riscos que o polimento apenas deixa mais brilhantes em vez de remover, e eles só ficam visíveis sob a luz do varejo.
- JateamentoOcasionalFrequência 2 de 5BaixoCusto relativo 1 de 5Preparação de superfície antes do revestimento; etapa barata, não usada em todo SKUVisão do compradorO jateamento é preparação de superfície, não decoração: ele dá ao revestimento algo em que se ancorar e remove a carepa, e pulá-lo é a razão mais comum de um revestimento perfeitamente bom descolar de uma peça perfeitamente boa.Visão da produçãoO abrasivo e a pressão definem o perfil, e é do perfil que a aderência depende — agressivo demais em chapa fina também induz tensão e empena a peça, então o jato é ajustado à seção.
- Verniz ou óleo sobre madeiraOcasionalFrequência 2 de 5BaixoCusto relativo 1 de 5Acabamento só para cabos de madeira; barato, relevante nos SKUs de madeiraVisão do compradorA escolha é uma decisão de manutenção que você está tomando pelo usuário final: o verniz sela e um dia lasca, o óleo penetra e precisa ser reaplicado, e cada um implica uma instrução de cuidado diferente na embalagem.Visão da produçãoO teor de umidade no acabamento é o ponto de controle — o acabamento aplicado sobre madeira que não estabilizou prende umidade dentro, e depois o cabo fende e levanta o filme por baixo.
- Impressão por transferência térmicaHabitualFrequência 3 de 5BaixoCusto relativo 1 de 5Marca e grafismos baratos em cabos plásticos; bastante comumVisão do compradorA transferência térmica coloca gráficos em policromia sobre um cabo moldado de forma barata e é a rota padrão para marcar plástico, com a limitação de que ela fica na superfície e se desgasta justamente onde a ferramenta é segurada.Visão da produçãoO tempo de contato, a temperatura e a pressão têm de ser adequados ao substrato — a mesma folha que transfere limpa sobre polipropileno não adere a uma empunhadura macia de TPR, então a área de impressão é colocada no componente rígido.
- Marcação a laserHabitualFrequência 3 de 5Abaixo da médiaCusto relativo 2 de 5Marcação permanente na lâmina; custo moderado, comum em linhas premiumVisão do compradorA marcação a laser é permanente e não pode ser falsificada fora da peça, e é por isso que ela carrega marca, grau e dados de rastreabilidade nas linhas premium, em que uma marcação impressa se apagaria.Visão da produçãoEm aço temperado marcamos com parâmetros que não revenem a superfície — uma marcação com potência excessiva cria uma zona termicamente afetada localizada dentro do fio de corte, e é um ponto mole exatamente onde o fio trabalha.
4.7 Inspeção e liberação
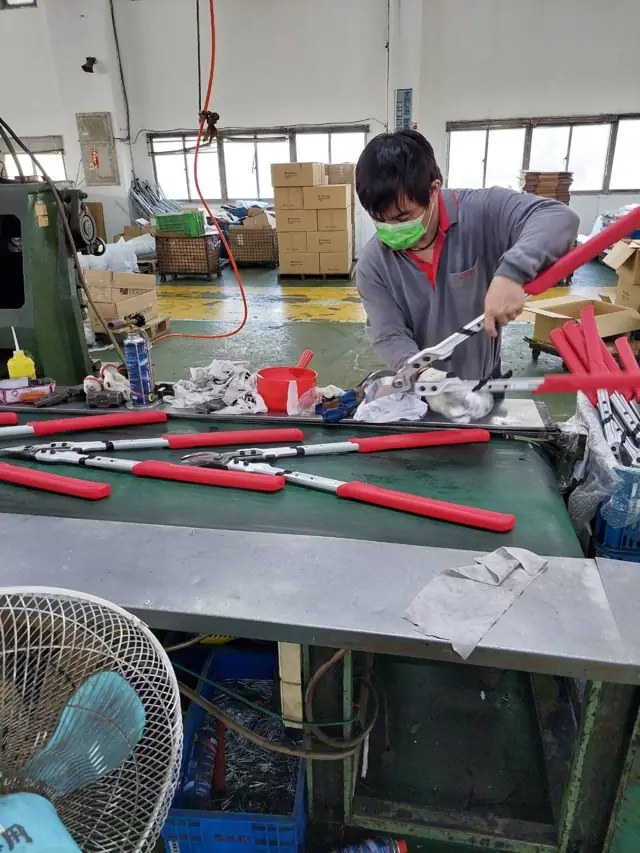
O último portão é o único que um comprador consegue auditar depois do fato. O plano de amostragem, os ensaios escolhidos e o registro de liberação são o que transforma um palete pronto em uma entrega comercial defensável.
- O que entra
- Produtos acabados, requisitos de embalagem e pontos de verificação acordados.
- Ponto de controle
- O plano de amostragem e os critérios de liberação precisam ser acordados antes da produção, não depois de uma rejeição.
- O comprador deve perguntar
- O que precisa ser verificado antes da liberação, e quem assina?
- OpçãoFrequênciaCusto relativoPor que importa
- Amostragem de durezaHabitualFrequência 3 de 5BaixoCusto relativo 1 de 5Verificação por lote da dureza da lâmina; amostragem de rotina de baixo custoVisão do compradorUm valor de dureza vale apenas o que vale o plano que o produziu: peça a frequência de amostragem e a faixa, porque um certificado que cita um único número para um embarque inteiro não diz nada sobre consistência.Visão da produçãoFazemos as leituras em superfície preparada e não através do revestimento ou da carepa, porque uma leitura feita sobre um revestimento acusa material mole e vai colocar alguém atrás de um problema de tratamento térmico que não existe.
- Vida em ciclos de abrir e fecharOcasionalFrequência 2 de 5Abaixo da médiaCusto relativo 2 de 5Ensaio de durabilidade do pivô em tesouras e podadores de duas mãos; custo extra moderadoVisão do compradorO ensaio de ciclos é o único que encontra o afrouxamento do pivô e a fadiga da mola antes do mercado, e o número a acordar é o de ciclos sob carga com um critério de aprovação definido — não simplesmente 'ainda abre'.Visão da produçãoNeste ensaio observamos o desgaste do pivô e não a afiação da lâmina — em quase toda falha de vida em ciclos a geometria é a primeira a abrir, e a perda de qualidade de corte é um sintoma disso, não um defeito separado.
- Horas de névoa salinaOcasionalFrequência 2 de 5Abaixo da médiaCusto relativo 2 de 5Ensaio de corrosão para peças revestidas; custo moderado, não em todo SKUVisão do compradorA névoa salina é uma triagem comparativa, não uma previsão de anos em um jardim; ela é útil para cobrar de um fornecedor de revestimento um padrão e é enganosa quando citada como promessa de vida útil.Visão da produçãoEnsaiamos a peça montada e não o componente revestido, porque a falha quase sempre começa em uma aresta, em um fixador ou em uma junta onde dois metais se encontram — as superfícies planas e fáceis nunca são o problema.
- AQL dimensionalFrequenteFrequência 4 de 5BaixoCusto relativo 1 de 5Verificação dimensional padrão na entrada e na saída; barata e comumVisão do compradorO nível de AQL e a norma de inspeção são os termos comerciais aqui: eles definem exatamente quantos defeitos um lote pode conter e ainda ser aceito, e acordá-los antes da produção é o que torna uma recusa discutível em vez de pessoal.Visão da produçãoMantemos as verificações de entrada e de saída sobre os mesmos referenciais do desenho, porque uma cota medida a partir de outra referência é outra cota, e a maioria das divergências que já vimos começa aí.
- Verificação de fio e funçãoUniversalFrequência 5 de 5BaixoCusto relativo 1 de 5Verificação quase universal de corte e função antes de embalar; custo baixoVisão do compradorEsta é a última verificação que reflete o que o usuário final vai experimentar nos primeiros cinco segundos fora da embalagem, e é barata o bastante para rodar em cobertura total em vez de por amostragem.Visão da produçãoUsamos um meio de corte consistente para que o resultado signifique algo entre turnos — uma verificação subjetiva de fio varia com o operador, e é o único ensaio em que essa variação chega direto ao cliente.
- Ensaio de tração da juntaOcasionalFrequência 2 de 5Abaixo da médiaCusto relativo 2 de 5Ensaio destrutivo em juntas rebitadas ou parafusadas; ocasional, custo moderadoVisão do compradorEste ensaio é destrutivo, então ele é uma verificação de processo e não um portão de embarque: ele diz que a junta que a linha está produzindo é sã, o que é uma pergunta diferente de saber se uma determinada caixa está boa.Visão da produçãoRegistramos o modo de falha, e não apenas a carga — uma junta que falha rasgando o material de base é uma junta correta no seu limite, e uma que falha na interface é um problema de processo, seja qual for o número.
- Ensaio de queda da embalagemHabitualFrequência 3 de 5BaixoCusto relativo 1 de 5Ensaio de transporte padrão para embalagem de varejo; barato e comumVisão do compradorO ensaio de queda protege a margem, não o produto: o dano de transporte chega como dedução do varejista, e o ensaio define a embalagem que sobrevive à rota de distribuição que a mercadoria vai de fato percorrer.Visão da produçãoEnsaiamos a unidade de embarque como ela será de fato paletizada, já que uma caixa que passa sozinha ainda pode falhar empilhada — a maior parte do dano de transporte que já vimos é compressão ao longo do tempo, e não um único impacto.
- Verificação de código de barras e etiquetaUniversalFrequência 5 de 5BaixoCusto relativo 1 de 5Leitura obrigatória de conformidade para o varejista; barata, feita em cada unidadeVisão do compradorIsto é conformidade, não qualidade: um código de barras ilegível ou a falta da marcação de país de origem barra a mercadoria em um centro de distribuição com a mesma eficácia que uma ferramenta quebrada, e é a falha mais barata desta lista de se prevenir.Visão da produçãoVerificamos escaneando nas mesmas condições em que um varejista vai escanear, porque um código que lê em um leitor de bancada pode falhar em uma pistola de armazém se o contraste de impressão ou a zona de silêncio estiverem no limite.
5 Famílias de materiais
Nove famílias. O grau é sempre uma troca, nunca um upgrade: cada ponto de dureza é pago com tenacidade.
Uma ferramenta de jardim raramente é de um material só. Estas nove famílias cobrem um programa de ferramenta manual, e essas mesmas nove são acompanhadas como insumos ao vivo no AsiaSource, de modo que um grau tratado aqui pode ser confrontado com a variação de preço desta semana.
Frequência é com que frequência a opção aparece em ferramentas manuais de jardim vendidas no varejo DIY europeu e norte-americano. Custo relativo é o custo dela diante das alternativas do próprio grupo: uma posição, não um preço. Os dois são julgamentos ordinais sobre esse canal, não dados de mercado.
5.1 Aço para lâmina e mola

Os graus ao carbono e de baixa liga aceitam um fio duro de forma barata, mas precisam ser protegidos contra corrosão. Os inoxidáveis temperáveis custam mais por quilo e dispensam totalmente a etapa de revestimento.
- Usado em
- Lâminas de corte, bigornas, molas, fios de trabalho temperados.
- O que move o custo
- Graus mais duros seguram o fio por mais tempo, mas são mais frágeis e mais lentos de usinar.
Graus comumente especificadosSK565Mn420J2SUS420J2SUS440C
- OpçãoFrequênciaCusto relativoPor que importa
- Aço para lâmina e molaUniversalFrequência 5 de 5MédioCusto relativo 3 de 5Material básico de todo fio de corte; custo intermediárioVisão do compradorEsta família é onde se compra retenção de fio e onde não se compra resistência à corrosão — um grau ao carbono ou de baixa liga aceita um fio duro e fino a baixo custo e depois depende inteiramente do acabamento aplicado sobre ele.Visão da produçãoO grau e a faixa de dureza têm de ser escolhidos junto com o uso pretendido: o mesmo aço a HRC 58 segura o fio e lasca em um nó, e a HRC 52 perde o fio mais cedo e sobrevive ao mesmo nó.
5.2 Aço inoxidável

O 304 resiste melhor à corrosão, mas não pode ser temperado, então o lugar dele é em corpos e fixadores, não em fios de corte. O 410 e o 420 aceitam têmpera e são a escolha usual quando um fio também precisa resistir à umidade.
- Usado em
- Peças expostas à corrosão, fixadores, componentes de pulverizador.
- O que move o custo
- Elimina uma operação de revestimento, mas o preço por quilo da matéria-prima é maior e a usinagem é mais lenta.
Graus comumente especificados304410420
- OpçãoFrequênciaCusto relativoPor que importa
- Aço inoxidávelHabitualFrequência 3 de 5Acima da médiaCusto relativo 4 de 5Lâminas e colheres de jardim premium resistentes à ferrugem; mais caro que o aço carbonoVisão do compradorO inoxidável que chega no recebimento são dois materiais diferentes: o 304 austenítico não pode ser endurecido por tratamento térmico e pertence a corpos e fixadores, enquanto o 410 e o 420 martensíticos podem — e como esses dois são ambos magnéticos e visualmente idênticos, colocar o 410, de menor carbono, em uma aplicação de corte é a substituição que nenhuma inspeção de recebimento sem ensaio de material vai pegar.Visão da produçãoMantemos o estoque martensítico e o austenítico fisicamente separados na prateleira, porque os dois são idênticos sob uma película de fluido de corte e um lote misturado só é descoberto depois da têmpera, quando metade das peças sai mole.
5.3 Revestimento e galvanização

Um revestimento se especifica pelas horas de resistência à névoa salina que ele precisa entregar, não pela aparência de espessura. É na cobertura dentro dos cantos e em volta dos pivôs que uma linha barata se denuncia.
- Usado em
- Proteção contra corrosão e aparência em peças de aço carbono.
- O que move o custo
- Acompanha a espessura da camada e as horas de névoa salina exigidas. Especifique as horas, não a opção mais grossa.
Graus comumente especificadosZincoNíquel-cromoDacrometPintura a póEletrodeposição (e-coat)
- OpçãoFrequênciaCusto relativoPor que importa
- Revestimento e galvanizaçãoUniversalFrequência 5 de 5Abaixo da médiaCusto relativo 2 de 5Proteção antiferrugem quase universal em peças de aço; custo adicional baixoVisão do compradorTrate isto como uma pilha com desempenho declarado e não como uma cor: preparação, camada protetora e acabamento são três custos separados, e o desempenho em névoa salina vem dos três, e não da camada visível.Visão da produçãoDimensionamos a proteção para a exposição que a ferramenta vai de fato ver — um revestimento especificado para uso litorâneo ou para áreas profissionais é uma pilha diferente da de um galpão doméstico, e especificá-lo demais é tão desperdício quanto especificá-lo de menos.
5.4 Alumínio

O que o comprador sente costuma ser a espessura da parede, não a liga. Uma parede mais fina é mais leve e mais barata e flexiona mais sob carga, o que importa em uma haste de três metros e não importa nada em um cabo curto.
- Usado em
- Hastes telescópicas, estruturas leves, cabos leves.
- O que move o custo
- O 6061 é mais resistente; o 6063 é extrudado em perfis mais finos. Parede mais fina é mais barata e menos rígida.
Graus comumente especificados60616063Espessura de paredeAnodizado
- OpçãoFrequênciaCusto relativoPor que importa
- AlumínioHabitualFrequência 3 de 5MédioCusto relativo 3 de 5Cabos e cabeças leves em linhas premium; custo moderadoVisão do compradorA designação de têmpera é a especificação, não o número da liga: 6061-T6 e 6061-T4 são o mesmo metal com limites de escoamento diferentes, e uma haste fornecida na têmpera mais macia entorta em definitivo sob uma carga da qual a mais dura volta elasticamente.Visão da produçãoA tolerância de extrusão na espessura de parede é o que acompanhamos no recebimento — um tubo com parede abaixo do nominal passa no calibrador de diâmetro e mesmo assim colapsa na virola, então medimos a parede, e não apenas o diâmetro externo.
5.5 Plásticos rígidos

A escolha da resina define a rigidez, o comportamento ao impacto e como a peça envelhece ao sol. A poliamida com carga de vidro é especificada quando uma peça plástica precisa suportar carga de verdade, como uma engrenagem ou uma trava.
- Usado em
- Carcaças, corpos de pulverizador, engrenagens, núcleos rígidos de cabo.
- O que move o custo
- A carga de vidro eleva a rigidez, a resistência ao calor e o preço. A resina é uma commodity, então as cotações se movem com o índice.
Graus comumente especificadosPPPEABSPAPA+GF
- OpçãoFrequênciaCusto relativoPor que importa
- Plásticos rígidosUniversalFrequência 5 de 5BaixoCusto relativo 1 de 5Dominante em cabos e carcaças; o material estrutural mais baratoVisão do compradorA resina no recebimento é definida pelo grau e pela carga, não pela palavra 'náilon': PA6 sem carga e PA6-GF30 diferem por cerca de três vezes em rigidez, e o teor de vidro é a linha mais frequentemente omitida em silêncio de uma lista de materiais.Visão da produçãoLevamos a umidade a sério na poliamida porque ela é higroscópica — a resina que ficou aberta hidrolisa dentro do canhão e molda peças que parecem corretas e quebram no ressalto, então ela é seca conforme a especificação antes de cada lote.
5.6 Empunhaduras e compostos macios

A empunhadura é a única parte de uma ferramenta que o usuário julga pelo tato. Uma camada macia sobremoldada e ligada a um núcleo rígido parece uma peça só; uma luva encaixada ou um revestimento por imersão custa menos e pode girar ou descolar em serviço.
- Usado em
- Cabos, empunhaduras sobremoldadas, luvas, áreas de contato acolchoadas.
- O que move o custo
- Uma sobremoldagem bicomponente custa mais que uma luva encaixada ou um revestimento por imersão.
Graus comumente especificadosTPRTPEBorracha termoplásticaImersão em PVC
- OpçãoFrequênciaCusto relativoPor que importa
- Empunhaduras e compostos maciosUniversalFrequência 5 de 5Abaixo da médiaCusto relativo 2 de 5A empunhadura sobremoldada macia já é um argumento ergonômico padrãoVisão do compradorA empunhadura macia já é um item esperado e não um diferencial premium, e a decisão de compra é a durabilidade: dureza, compatibilidade com o substrato e resistência a óleos e ao UV são o que separa uma empunhadura que dura de outra que fica pegajosa.Visão da produçãoCasamos o composto com o jeito como a ferramenta é segurada e guardada — um elastômero que se comporta bem na mão ainda pode degradar em um galpão quente ou sob o sol, e essa falha chega muito depois de qualquer inspeção de recebimento.
5.7 Madeira

A direção da fibra e o teor de umidade decidem se um cabo de madeira sobrevive à primeira temporada pesada. O freixo flexiona, a faia usina limpo, o bambu é um laminado com comportamento próprio.
- Usado em
- Cabos e hastes de madeira.
- O que move o custo
- Madeira certificada e seca em estufa tem ágio. O grau influencia mais a taxa de rejeição do que o preço por peça.
Graus comumente especificadosFaiaFreixoBambuMadeira FSC / PEFC
- OpçãoFrequênciaCusto relativoPor que importa
- MadeiraOcasionalFrequência 2 de 5MédioCusto relativo 3 de 5Material tradicional de cabo para pás e garfos; mais caro que o plásticoVisão do compradorO teor de umidade é a especificação inteira: um cabo montado a 18% e embarcado para um interior europeu aquecido encolhe dentro da virola e afrouxa, então o número a acordar é a umidade após secagem em estufa no momento da embalagem, e não apenas a espécie.Visão da produçãoOlhamos a saída da fibra em vez da aparência da superfície — um cabo cuja fibra sai pela lateral dentro do comprimento da haste quebra através das fibras sob esforço de alavanca, por mais limpo que o acabamento pareça.
5.8 Tecido e têxtil

Peças têxteis falham nas costuras muito antes de o tecido se gastar, então a densidade de pontos e a construção da costura importam mais que o nome do tecido na ficha.
- Usado em
- Luvas, bolsas, coletes, telas e capas.
- O que move o custo
- O denier, o revestimento e a densidade de pontos definem o custo. Um revestimento acrescenta resistência à água e preço.
Graus comumente especificadosLonaPoliésterTecido revestidoTela
- OpçãoFrequênciaCusto relativoPor que importa
- Tecido e têxtilOcasionalFrequência 2 de 5BaixoCusto relativo 1 de 5Só luvas e alças; custo baixo, limitado a poucos SKUsVisão do compradorOs têxteis carregam um ônus de conformidade diferente do metal: corantes, revestimentos e aviamentos são o alvo de uma pergunta sobre restrição química, e a comprovação está com a tecelagem, e não com a fábrica de ferramentas.Visão da produçãoGerenciamos esta família pela cadeia de fornecimento e não pela linha — os controles que importam são documentação e consistência na tecelagem, porque um defeito em um rolo não é corrigível lá na frente.
5.9 Papelão de embalagem

O papelão é o material que mais muda em cima da hora e o mais frequentemente responsável por um problema de conformidade no destino. Ele é tratado em uma seção própria adiante.
- Usado em
- Caixas de exportação, caixas impressas, cartelas de pendurar e berços.
- O que move o custo
- O conteúdo reciclado e as opções monomaterial afetam tanto o preço quanto a conformidade no destino.
Graus comumente especificadosPapelão onduladoCartão dobrávelConteúdo recicladoPolpa moldada
- OpçãoFrequênciaCusto relativoPor que importa
- Papelão de embalagemUniversalFrequência 5 de 5BaixoCusto relativo 1 de 5Universal em caixas e cartelas; o material de embalagem mais baratoVisão do compradorO papelão é especificado pela composição e pela resistência ao arrebentamento ou ao esmagamento de coluna, e não pela espessura, e ele é o lugar mais barato de uma lista de materiais onde especificar de menos vira, de forma confiável, dedução por dano de transporte.Visão da produçãoDefinimos o grau do papelão em função da altura de empilhamento e da umidade da rota — o papelão perde parte significativa da resistência à compressão quando absorve umidade, e uma travessia marítima longa é exatamente onde isso acontece.
6 Como uma ferramenta falha
A dureza é definida pelo modo como se espera que a ferramenta falhe: sem fio, fraturada ou fatigada. Três grupos, três faixas, três respostas diferentes.
A dureza é o número mais citado sobre uma ferramenta manual e o mais citado de forma errada. Não é uma nota de qualidade, e mais duro não é melhor: cada ponto de dureza é pago com tenacidade. O que decide o número é o modo como se espera que a ferramenta falhe.
Três grupos, três modos de falha, três respostas diferentes. As faixas abaixo são as que a Birdland pratica; leia uma ao lado da outra e elas deixam de parecer arbitrárias.
6.1 Ferramentas que cortam: a falha é perder o fio
Uma tesoura de poda que perde o fio falhou, mesmo sem nada ter quebrado. A retenção de fio vem em primeiro lugar, por isso estas usam as faixas mais duras da fábrica.
A contralâmina é mais macia de propósito. Releia as duas metades daquela tabela: o mesmo SK5 é especificado a 56–60 na lâmina de corte e a 50–56 na lâmina contra a qual ela fecha. Duas lâminas igualmente duras lascam uma à outra. Uma contralâmina mais macia se desgasta de forma sacrificial e mantém o fio de corte vivo — por isso uma tesoura reafiada duas vezes ainda corta e uma “totalmente temperada” fica com um entalhe.
6.2 Ferramentas que alavancam: a falha é a fratura
Uma pá encontra pedras, raízes e solo congelado, e é usada como alavanca quer alguém pretendesse isso ou não. O modo de falha dela é a trinca, não o fio cego, então a dureza é limitada de propósito: a lâmina deve entortar antes de quebrar.
Vinte pontos de dureza abaixo de uma lâmina de poda, de propósito. Uma pá a HRC 58 manteria um fio excelente e quebraria na primeira vez que fosse usada como alavanca contra uma raiz.
Ferramentas de escavação falham no pescoço, onde o momento fletor se concentra — então ali a estrutura importa mais que o aço. Um pescoço forjado leva fibra contínua em torno da curva; um fundido tem fibra aleatória, e qualquer porosidade vira origem de fratura. É o único ponto de uma ferramenta de cabo longo em que o forjamento justifica o custo.
O cabo segue a mesma lógica, e a especificação que mais fica incompleta é a do alumínio: um tubo é definido pela espessura de parede e pela têmpera, não pelo diâmetro.
Cabos: têmpera, carga de vidro e o que custam depois
O 6061-T6 é materialmente mais resistente que o mesmo tubo em T5. Um desenho que nomeia a liga mas não a têmpera não especificou nada, e a diferença aparece na primeira vez que uma haste de três metros é usada como alavanca.
Um núcleo com carga de vidro se escolhe do mesmo jeito. PA6-GF30 é o equilíbrio usual porque acima disso a peça deixa de entortar e passa a estilhaçar, e em uma ferramenta de consumo um cabo que deforma é mais seguro que um que falha de repente. O vidro também abrasiona o molde, então uma carga maior encurta silenciosamente a vida do ferramental — um custo que cai no segundo pedido, não no primeiro.
6.3 Ferramentas que flexionam: a falha é a fadiga
De um dente de ancinho nunca se pede corte e raramente se pede resistir a uma única carga grande. Pede-se que ele entorte e volte, milhares de vezes. O que importa é o limite elástico e a vida em ciclos, não a retenção de fio.
Um dente que fica entortado falhou tão completamente quanto um que quebra. O 65Mn é um aço-mola e seu tratamento térmico visa o retorno, não a dureza — o mesmo grau aparece na mola da tesoura de poda pela mesma razão.
6.4 Três regras que os números guardam
- Uma faixa, nunca um máximo
- Cada número desta página é um intervalo. Uma especificação que nomeia só um teto convida a fábrica a encostar nele, e o topo do intervalo é onde começa a fragilidade. Uma faixa fixa o piso e o teto juntos.
- Duro só onde desgasta
- O conjunto de pivô em 40Cr é temperado por indução na superfície de apoio e deixado tenaz no corpo. Um pino temperado de ponta a ponta não desgasta: ele trinca.
- O inoxidável é uma troca, não um upgrade
- O 420J2 abre mão de aproximadamente quatro a seis pontos em relação ao SK5 na mesma posição. É a resposta certa para uso úmido, ar litorâneo e frotas de manutenção de áreas verdes que nunca vão reafiar. É a resposta errada para poda profissional em clima seco, e um fornecedor que a oferece como melhoria gratuita não precificou o fio que você está perdendo.
Peça a qualquer fornecedor: a faixa de dureza em vez de um número único, o plano de amostragem que a confirma e se o laudo resultante viaja junto com o embarque. Uma faixa sem plano de amostragem por trás é uma frase, não um controle.
Cada grau acima é uma rota entre várias para aquela peça. O conjunto completo — 159 rotas de material em 38 tipos de peça, com as opções de processo e acabamento que acompanham cada uma — está no AsiaSource, ou digite um grau como SK5 ou 420J2 no Terminal para ir direto até ele.
7 Porcas, parafusos e a junta
Uma ferramenta manual falha na junta com mais frequência do que na lâmina. A porca decide se essa junta pode ser recuperada ou tem de ir para o lixo.
Toda ferramenta desta página são pelo menos duas peças unidas. A lâmina ganha a especificação; a fixação ganha o que estiver na caixa. Por isso uma tesoura de poda cuja lâmina ainda aceita fio já pode estar acabada: o pivô ficou frouxo e não há nada nele para apertar.
7.1 O pivô decide se a ferramenta é reparável
Uma única escolha governa a vida do produto: o usuário consegue reapertar a junta ou não.
| Junta | O que a segura | Usuário pode reapertar | Onde se encaixa |
|---|---|---|---|
| Pino rebitado ou recalcado | Uma cabeça deformada | Não; furar para remover acaba com a ferramenta | Tesouras de entrada, em que não se espera manutenção |
| Parafuso + porca autotravante com inserto de náilon | O náilon agarrando a rosca | Sim, com duas chaves | O pivô comum de uma tesoura de poda profissional |
| Parafuso + porca autotravante toda de metal | Uma crista de rosca deformada | Sim, e aguenta aberturas repetidas | Lavagem com jato, calor ou ferramentas desmontadas a cada temporada para afiar |
| Parafuso com ressalto + porca castelo + contrapino | Uma trava mecânica | Sim, e não tem como afrouxar | Podadores de duas mãos e cabos longos, onde a alavanca é grande |
| Porca serrilhada ou borboleta | Aperto com a mão | Sim, sem ferramentas | Ferramentas de consumo vendidas pela regulagem |
Um rebite é uma decisão sobre a vida do produto, não sobre o preço dele. Ele economiza alguns centavos e elimina a manutenção, o reafiamento até um fio verdadeiro e qualquer programa de peças de reposição. Em uma ferramenta vendida como reparável, é uma contradição que a embalagem não consegue esconder.
7.2 O conjunto de arruelas faz mais que a porca
7.3 De que é feita a fixação
| Rota | O lugar dela é em | A troca |
|---|---|---|
| Aço carbono zincado, classe 8.8 | Uso geral em ambiente seco | O mais barato. As horas do revestimento, não o aço, decidem por quanto tempo parece novo |
| Inoxidável A2 (304) | Uso úmido; dispensa totalmente o revestimento | O A2-70 fica em torno de 700 MPa contra os 800 da classe 8.8: o inoxidável compra resistência à corrosão, não resistência mecânica |
| Inoxidável A4 (316) | Ar salino e frotas litorâneas | Custo mais alto, mesma troca de resistência |
| Bucha de bronze ou latão no pivô | Ferramentas vendidas pela suavidade do movimento | Desgasta-se de forma sacrificial e protege a lâmina — uma peça substituível, se você tiver estoque |
Case a fixação com o cabo, não com a lâmina. Um parafuso inoxidável atravessando uma haste de alumínio é uma pequena pilha: o alumínio é o ânodo e corrói na interface. Um “upgrade para inox” pode chegar na forma de uma junta telescópica travada depois de uma temporada no litoral. Isole com uma bucha de náilon ou com uma fixação revestida.
Roscas, travas e as normas a citar
Roscas laminadas seguem a fibra do material em vez de cortá-la, então são ao mesmo tempo mais resistentes e mais baratas em volume; roscas usinadas servem para reparos e peças únicas. Onde uma junta nunca deve ser aberta, uma trava anaeróbica de média resistência faz o trabalho de uma porca autotravante por menos. Onde a regulagem é argumento de venda, é a resposta errada: o primeiro reaperto rompe a colagem e nada a substitui.
O inserto de náilon é um consumível. Ele agarra ao ser deformado, então uma porca que já saiu e voltou algumas vezes não segura mais o que segurava. Se a ferramenta deve ser desmontada para afiação a cada temporada, especifique a porca toda de metal e aceite o torque maior necessário para montá-la.
Peça a qualquer fornecedor: a norma da porca pelo número (ISO 7040 ou DIN 985 para inserto de náilon, DIN 980 para toda de metal), um desenho do conjunto de arruelas em vez de uma foto da ferramenta acabada, as horas de névoa salina do revestimento da fixação e não só da lâmina, e a confirmação de que o pivô pode ser reapertado com ferramentas que um jardineiro já tem.
8 Embalagem
Onde um programa encontra a regulação do destino, e o bloco que os compradores menos negociam e mais acabam pagando.
A embalagem é onde um programa encontra a regulação do destino e onde uma mudança de última hora custa mais caro. Quatro coisas estão sendo especificadas ao mesmo tempo: o formato que protege a ferramenta, a apresentação que a vende, a unidade que a transporta e as marcações que o destino exige.
8.1 Formatos
Frequência é com que frequência a opção aparece em ferramentas manuais de jardim vendidas no varejo DIY europeu e norte-americano. Custo relativo é o custo dela diante das alternativas do próprio grupo: uma posição, não um preço. Os dois são julgamentos ordinais sobre esse canal, não dados de mercado.
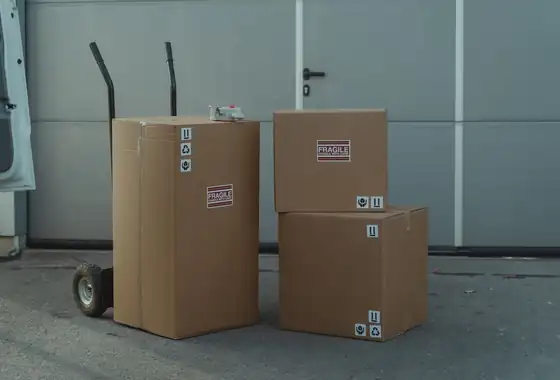
- Caixa de exportação de papelão onduladoUniversalFrequência 5 de 5Abaixo da médiaCusto relativo 2 de 5Caixa padrão de transporte a granel, usada em quase todo embarque de exportaçãoVisão do compradorA caixa de exportação é a unidade sobre a qual tanto o seu frete quanto as suas reclamações de avaria são calculados, então as dimensões da caixa merecem a mesma atenção que o produto — uma caixa que paletiza mal custa frete em cada embarque.Visão da produçãoTrabalhamos a caixa a partir da base do palete em vez de partir do produto, porque alguns milímetros de saliência custam uma coluna inteira do palete, e esse cuidado se paga em volume desperdiçado a cada lote.
- Caixa impressaFrequenteFrequência 4 de 5Acima da médiaCusto relativo 4 de 5Caixa impressa de varejo para SKUs premium; mais cara que o papelão lisoVisão do compradorUma caixa impressa de varejo é um ativo de marketing com prazo longo e um lote mínimo próprio, e costuma ser o componente que fixa com quanta antecedência a arte tem de ser congelada em um programa.Visão da produçãoA consistência de cor entre tiragens é o problema recorrente, então trabalhamos com uma prova física aprovada e não com uma referência de tela — o mesmo arquivo imprime diferente em papelões diferentes e em máquinas diferentes.
- Etiqueta pendurada / cartelaUniversalFrequência 5 de 5BaixoCusto relativo 1 de 5Cartela barata para blister e gancho; quase universalVisão do compradorA cartela é o que faz um produto pendurar em um gancho, e o corte da faca e a posição do furo são específicos de cada varejista — é aqui que uma embalagem reprova em um planograma, e não em uma verificação de qualidade.Visão da produçãoO sentido da fibra do papelão em relação ao furo de pendurar é o que impede uma cartela de rasgar no gancho, e é fácil de perder quando a arte é redimensionada em cima da hora sem reconferir a faca.
- BlisterFrequenteFrequência 4 de 5MédioCusto relativo 3 de 5Embalagem expositora de plástico e cartão para ferramentas pequenas; sob pressão regulatóriaVisão do compradorO blister apresenta bem a ferramenta e está sob pressão regulatória ativa quanto ao teor de plástico em vários mercados, então vale confirmar se um formato ainda é permitido no destino antes de comprometer arte e ferramental.Visão da produçãoA temperatura e o tempo de selagem são os controles: um blister mal selado abre no transporte e um selado demais não consegue ser aberto pelo cliente sem ferramentas, e a janela aceitável entre os dois é estreita.
- Skin packOcasionalFrequência 2 de 5MédioCusto relativo 3 de 5Expositor com filme para formas irregulares; menos comum que o blisterVisão do compradorO skin pack serve a formas irregulares que uma ferramenta de blister não consegue acompanhar de forma econômica, e troca um custo menor de ferramental por uma linha mais lenta e uma presença de prateleira menos premium.Visão da produçãoO filme tem de se esticar de maneira uniforme sobre os pontos altos do produto, então controlamos aquecimento e vácuo em conjunto — um ponto fino sobre uma quina é onde a embalagem depois se rompe no manuseio.
- Composto de papel e plásticoHabitualFrequência 3 de 5Abaixo da médiaCusto relativo 2 de 5Formato híbrido que reduz o plástico; em crescimento com a regulação de embalagensVisão do compradorEstes formatos híbridos existem para reduzir o teor de plástico à frente da regulamentação de embalagens, e a pergunta prática é se o formato é separável para reciclagem no mercado de destino, porque é disso que as regras de fato tratam.Visão da produçãoO papel e o filme respondem de maneira diferente ao calor e à umidade, então comprovamos a combinação com um ensaio de transporte em vez de supor que ela se comporta como o blister que substitui.
- Filme retrátilHabitualFrequência 3 de 5BaixoCusto relativo 1 de 5Envoltório barato para agrupar multipacks; bastante comum, custo baixoVisão do compradorO filme retrátil é a forma mais barata de agrupar um multipack, e ele é um material de agrupamento e não de proteção — mantém as unidades juntas e não faz nada contra compressão ou impacto.Visão da produçãoA temperatura do túnel e a velocidade da linha definem a retração, e a retração excessiva é a falha que vigiamos: o filme puxado apertado demais deforma a embalagem que está segurando, sobretudo em uma caixa impressa.
- Jogo de etiquetasUniversalFrequência 5 de 5BaixoCusto relativo 1 de 5Etiquetas de código de barras e de cuidados; baratas, aplicadas em quase toda unidadeVisão do compradorAs etiquetas carregam o conteúdo regulatório — origem, marcação de segurança, código de barras — e são o componente mais revisado em cima da hora, então vale mantê-las em uma aprovação de arte separada da própria embalagem.Visão da produçãoA escolha do adesivo é casada com a superfície e com a temperatura da rota: uma etiqueta que fica firme em uma caixa quente pode descolar de uma caixa fria, encerada ou texturizada, e isso se descobre no destino.
- Preenchimento de vaziosHabitualFrequência 3 de 5BaixoCusto relativo 1 de 5Preenchimento de papel ou espuma para proteção; barato, usado seletivamenteVisão do compradorO preenchimento de vazios é comprado para impedir movimento dentro da caixa, e o custo dele é irrisório diante de uma reclamação de avaria, mas ele também acrescenta peso cubado — a solução mais barata costuma ser uma caixa que se ajuste ao produto.Visão da produçãoPreferimos projetar o movimento para fora a preenchê-lo, porque o enchimento se acomoda ao longo de uma travessia marítima longa e o vazio que ele estava lá para ocupar reaparece por volta da metade da viagem.
- FitilhoOcasionalFrequência 2 de 5BaixoCusto relativo 1 de 5Prende unidades agrupadas ou paletes; barato, usado só ocasionalmenteVisão do compradorO fitilho prende fardos e paletes e é uma decisão de manuseio, e não de produto; se ele é necessário ou não depende da rota e do número de transbordos, não da mercadoria.Visão da produçãoTensão e proteção de aresta andam juntas — o fitilho puxado com força sobre uma aresta desprotegida corta o papelão, e o palete chega preso por fitas que já não seguram nada.
- PaleteUniversalFrequência 5 de 5AltoCusto relativo 5 de 5Unidade base do transporte a granel; o maior custo unitário do grupoVisão do compradorA especificação do palete é ao mesmo tempo um item aduaneiro e um item de custo: a madeira tratada termicamente traz a marca ISPM 15 que a embalagem de madeira precisa ter na maioria dos trânsitos internacionais, e as dimensões do palete decidem quanto volume de contêiner você realmente paga.Visão da produçãoPlanejamos o padrão de carregamento antes de a primeira caixa ser impressa, porque o encaixe no palete é definido pelo tamanho da caixa — mudar a caixa em alguns milímetros depois é o que transforma um palete cheio em um palete pela metade.
8.2 Exposição e apresentação na prateleira
Um formato protege a ferramenta. Uma apresentação decide como ela é comprada. As duas são especificadas juntas, porque é a apresentação que dita a faca de corte, a gramatura do papelão e o furo.
| Apresentação | O que a embalagem tem de sustentar | Onde ela ganha |
|---|---|---|
| Caixa impressa em que as ferramentas ficam em pé | Um berço cortado na faca, no tamanho da ferramenta, para que duas dúzias de tesouras viajem em uma caixa e fiquem em pé assim que a tampa sai. O desenho que importa é o do berço, não o da caixa | A rota diária de balcão: uma caixa, um SKU e nenhuma mão de obra de reposição na loja |
| Caixa impressa com janela | O mesmo berço mais uma abertura cortada na faca, de modo que uma ferramenta apareça e continue totalmente fechada | Linhas de presente e premium, em que a caixa faz parte do que se compra |
| Caixa expositora de frente aberta | Uma tampa perfurada que se destaca e deixa uma bandeja que a loja põe direto na prateleira | Linhas prontas para prateleira — a caixa é o expositor, então nada é desembalado duas vezes |
| Cartela + furo euro | Uma cartela dobrada com furo de pendurar no tamanho do gancho do próprio varejista | A rota mais barata para uma barra; o móvel é do varejista |
| Blister ou clamshell no gancho | Uma concha termoformada soldada ou dobrada sobre um fundo impresso | Ferramentas pequenas que precisam de resistência a furto e impressão em toda a face |
| Skin pack sobre cartela | Filme puxado bem justo sobre a ferramenta, mais um furo de pendurar | Mostra a forma real do produto com muito menos plástico que um blister |
| Expositor de balcão (PDQ) | Uma bandeja pequena já abastecida, que chega pronta para ficar em um balcão | Linhas de impulso e complementos sazonais |
| Expositor de chão ou de palete | Uma caixa de transporte que vira um móvel autoportante, com testeira impressa | Aberturas de temporada, em que o volume justifica o ferramental |
Pergunte em qual gancho vai pendurar antes de desenhar o furo. Sistemas de barra, painel perfurado e painel canaletado usam cada um um gancho diferente, e um furo feito para o gancho errado transforma uma embalagem conforme em reembalagem no destino. É a mudança tardia de embalagem mais comum em um programa de jardim.
8.3 Expositores e móveis
Duas coisas diferentes recebem o nome de expositor: um móvel que o varejista já tem e uma unidade que você embarca. Qual delas é decide quem paga e se você está cotando uma embalagem ou um móvel.
| Expositor | Vida útil | Para que serve de verdade |
|---|---|---|
| Expositor de arame de aço com pintura a pó ou giratório | Anos; normalmente retornável | Balcões técnicos e lojas de ferragem. Serve também como espaço próprio da marca na loja |
| PDQ ou expositor de chão em papelão ondulado | Uma temporada, descartável | Promoções. Viaja plano, custa menos e é descartado em vez de devolvido |
| Painel de aglomerado ou MDF com ganchos | Várias temporadas | Garden centers, onde o móvel precisa parecer mobiliário e não embalagem |
| Bandeja ou base de acrílico | Longa, mas risca | Premium e peças pequenas; o mais caro por frente de prateleira |
| Painel canaletado ou perfurado do próprio varejista | Permanente, e não é seu | Você fornece uma embalagem com furo euro e nada mais: o móvel já está lá |
8.4 A malha de encomendas não é a prateleira
Uma embalagem de varejo é projetada para ser empilhada em um palete e para ficar bonita sob a luz da loja. Uma embalagem de encomenda é projetada para ser jogada. A mesma caixa raramente faz as duas coisas, e uma embalagem que passa em um briefing de varejo ainda pode falhar no primeiro mês on-line.
Nomes de programa, limites e protocolos de ensaio dos marketplaces mudam; trate a linha acima como as perguntas a fazer e confirme cada uma no manual de seller ou vendor vigente para a sua conta.
8.5 Opções de menor impacto
Cada formato convencional tem uma rota de menor impacto. A disponibilidade depende da embalagem, do volume e do destino — diga o mercado e a apresentação no varejo e as rotas conformes podem ser cotadas ao lado das convencionais.
| Opção de menor impacto | Substitui | Por que os compradores pedem |
|---|---|---|
| Papelão certificado FSC / PEFC | Papelão sem certificação | Exigência básica na maioria das grandes contas de varejo. |
| Papelão com conteúdo reciclado | Papelão de fibra virgem | Permite declarar um percentual de reciclado na embalagem. |
| Embalagem monomaterial de papel | Blister de papel mais plástico | Reciclável sem que o consumidor separe materiais. |
| Blister de polpa moldada ou papel | Blister de PET ou PVC | O principal caminho para tirar o plástico de uma embalagem de varejo. |
| Aba de pendurar em papel | Gancho de plástico moldado | Evita um item plástico em uma embalagem que, no resto, é de papel. |
| Tinta de soja ou à base de água | Tinta à base de solvente | Reduz a carga de solvente na impressão. |
| Fita de papel ou gomada | Fita de embalagem de PP | A caixa inteira pode entrar em um único fluxo de reciclagem. |
| Caixa de exportação sem impressão | Caixa externa em policromia | O menor custo e a menor pegada para exportação simples. |
| Filme reciclado ou rPET | Filme retrátil de PVC | Um meio-termo quando o filme realmente não pode ser eliminado. |
| Palete tratado termicamente ou de plástico | Palete de madeira sem tratamento | Atende aos requisitos fitossanitários ISPM 15 na exportação. |
9 Certificados e declarações
Um certificado é um documento sobre um local, um escopo e uma data. Verifique os três, porque um certificado válido para o local errado não vale nada.
Certificação já não é um diferencial neste setor; é condição de entrada. O que ainda separa fornecedores é se a papelada sobrevive a uma conferência: um escopo que cubra o produto que você está comprando, um endereço que coincida com a fábrica e uma data ainda válida quando o contêiner zarpar.
9.1 O que cada selo cobre
| Selo | O que ele certifica de fato | Quem pede | O que conferir no documento |
|---|---|---|---|
| FSC / PEFC | Cadeia de custódia de madeira e papelão: que fibra certificada foi rastreada, não que uma árvore foi certificada | A maioria das grandes contas de varejo da UE e do Reino Unido, e cada vez mais dos EUA | O código CoC, o tipo de declaração (100%, Mix ou Recycled) e se o certificado cobre o grupo de produto que você está comprando |
| Regras da UE sobre desmatamento | Diligência devida de que a madeira colocada no mercado da UE é livre de desmatamento | Quem importa para a UE — normalmente você, não a fábrica | A geolocalização da área de colheita e uma declaração de diligência devida; confirme a data de entrada em vigor que se aplica ao porte da sua empresa |
| amfori BSCI / Sedex SMETA | Condições de trabalho em um local determinado e em uma data determinada | Praticamente toda conta de varejo da UE e dos EUA | A data da auditoria, a nota ou as constatações, e se o endereço auditado é a fábrica que vai produzir a sua mercadoria |
| ISO 9001 / ISO 14001 | Que existe um sistema de gestão da qualidade ou ambiental e que ele é auditado | Quase todos os compradores profissionais, como patamar mínimo | O escopo e o local. Um certificado de grupo que nomeia outra fábrica não é o seu certificado |
| REACH e SVHC | Substâncias restritas no artigo: empunhaduras, revestimentos e galvanização tanto quanto o aço | Importadores da UE | A lista de substâncias ensaiadas, a data do ensaio e qual parte da ferramenta foi amostrada |
| CPSIA e a Proposition 65 da Califórnia | Limites de chumbo e ftalatos; obrigações de advertência | Importadores dos EUA | O laudo do ensaio e se a embalagem precisa de advertência para o seu canal |
| EN 388 com CE / UKCA | Desempenho mecânico de luvas de proteção | Qualquer um que venda luvas na UE ou no Reino Unido | O organismo notificado, os níveis de desempenho declarados e se o certificado é desta luva |
| Registros EPR de embalagem | Quem paga pelo resíduo de embalagem em cada mercado | Alemanha, França, Itália, Espanha e outros, cada um separadamente | Os números de registro no nome certo e as marcações na embalagem que cada mercado exige |
| Imposto britânico sobre embalagens plásticas | Embalagem plástica abaixo do limite de conteúdo reciclado | Importadores do Reino Unido | Comprovação de conteúdo reciclado, não uma declaração de intenção |
| ISPM 15 | Tratamento térmico de paletes e calços de madeira | Todos os destinos, para paletes de madeira | O carimbo no próprio palete, na hora do carregamento |
| GS1 GTIN | Que o código de barras pertence ao dono da marca | Todo o varejo | Que o prefixo é licenciado para a marca e não emprestado de um fornecedor |
9.2 Como ler um certificado
- Local, escopo, data
- Três campos decidem se um certificado se aplica ao seu pedido. Um certificado FSC válido em nome de uma trading não autoriza a fábrica a imprimir o logotipo, e uma auditoria social de uma planta irmã não diz nada sobre a que roda a sua linha.
- Uma declaração precisa de uma cadeia, não de um logotipo
- Para colocar FSC em uma embalagem, cada parte que assume a posse do material certificado precisa do próprio código de cadeia de custódia: a fábrica de papel, o convertedor e a fábrica que monta a embalagem. Falta um elo e a declaração não pode ser feita, por mais certificado que o papel fosse.
- Auditorias vencem; a produção não
- Pergunte quando cai a próxima auditoria e o que acontece com os seus embarques se ela atrasar. Um certificado que vence no meio do programa é um problema comercial, não de papelada.
Peça a qualquer fornecedor: o certificado em si, e não um logotipo em uma apresentação, a página de escopo, e o nome e o endereço exatamente como constam nele. Depois confira esse endereço com a fábrica que você visitou.
10 O que um atacadista espera
Quase tudo o que distingue os fornecedores neste nível não é a ferramenta. É a propriedade do ferramental, a disciplina de amostras, os documentos e o que acontece quando algo dá errado.
Importadores, distribuidores e centrais de compra da Europa e da América do Norte, e as tradings asiáticas com que competem, convergem para uma lista curta de expectativas. Quase nada disso tem a ver com fabricação. Vale dizer com clareza, porque é disso que uma primeira reunião realmente trata.
10.1 Antes do pedido
10.2 Depois do embarque
Vale perguntar cedo: quem é dono do ferramental, quantas rodadas de amostra são gratuitas, se o MOQ pode ser somado em toda a linha e por quanto tempo as peças de reposição ficam disponíveis. Quatro perguntas, e as respostas já dizem quase tudo sobre como será a relação com esse fornecedor.
11 Estrutura de custo
Um preço posto no destino são quatro blocos. A maioria das negociações mexe só no primeiro, e os dois últimos costumam ser maiores.
Um preço posto no destino são quatro blocos, não um número. A maioria das conversas de sourcing mexe só no primeiro; em um programa de ferramenta manual os dois últimos são muitas vezes maiores que a economia que se negocia no primeiro.
Faça as suas próprias contas: a ferramenta de landed cost (custo total posto no destino) do CostNow desk usa esses mesmos quatro blocos, já carregada com as leituras atuais de material e frete.
12 Veja também
Para onde ir em seguida e o que esta página deliberadamente não contém.
- AsiaSource — leituras ao vivo de material, frete e tarifas, e a ferramenta de landed cost citada acima.
- ABrief — o boletim diário do setor por trás dessas leituras.
- Sobre — a regra de confidencialidade que rege o que aparece nesta página.
- Contato — para discutir uma rota de produção diante de uma especificação real.
Os diagramas desta página são ilustrações esquemáticas feitas para explicar. As descrições de processo e material são prática geral do setor; as rotas disponíveis para um programa específico dependem da peça, do volume e da origem. Os dois medidores são julgamentos ordinais sobre o canal DIY europeu e norte-americano, não dados de mercado medidos.