園芸用手工具の製造
売場では単純に見える工具も、7つの管理ゲートと9つの材料系統を通り抜けた結果であり、仕向地ごとに変わる規則のもとで包装・出荷されています。本稿はその道筋を公開できる範囲で示すものです。お客様の図面・仕様・案件記録は一切含みません。
1 製造現場
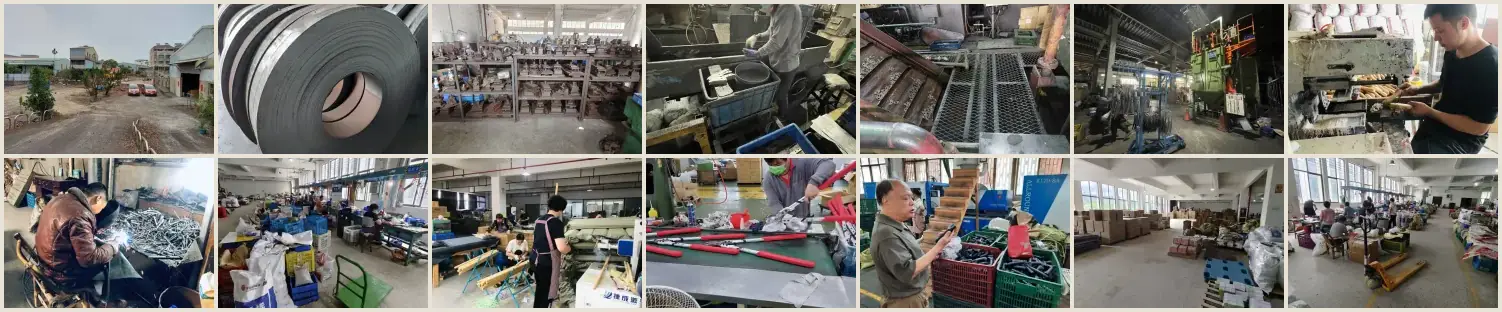
1974年から同じ一つの敷地。金型の蓄積も焼入れの手法も同じであり、だからこそ本ページの記述は一般論ではなく具体論になります。
本ページの他の部分は工程の道筋を説明しています。この節が扱うのは、その道筋が通り抜ける場所そのものです。工程の説明は、その背後にある工場が実在してはじめて読む価値を持つからです。
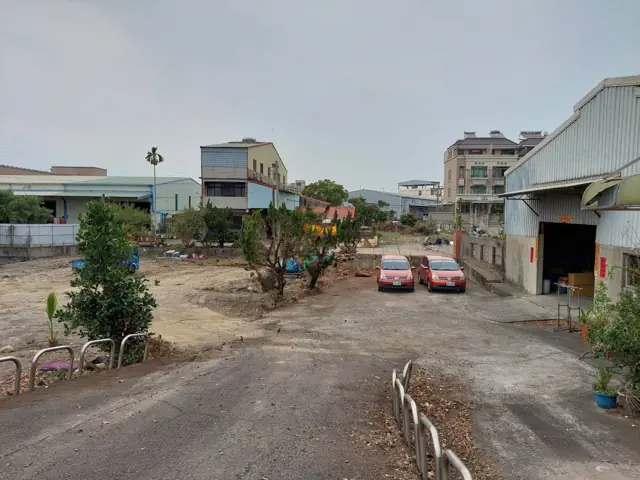
1.1 1974年、始まりの場所
Birdlandは1974年にこの敷地で始まり、50年以上を経た今もここで製造し、保管し、出荷しています。供給網の表向きの窓口として開いた調達事務所でもなければ、後から移り住んだ工場でもありません。創業時そのままの工場です。
この連続性こそ、本ページが具体的に書ける理由です。一つの場所で50年とは、同じ金型の蓄積、同じ焼入れの手法、そして互いに誤りを正し合う同じ人々の50年であり、管理点とは本来そういうものです。
2 カタログ
10年ほど前の資料集で、価格表ではなく取扱いの幅を示すために公開しています。掲載内容は現行の見積ではありません。
Birdlandは、およそ10年前の製品カタログを保管しています。これは 資料集として公開しているものであり、価格表ではありません。掲載品は現行の見積ではなく、いかなる内容も申込みとして読むべきではありません。読む価値があるのは一点、取扱いの幅です。
- すべての品目が、それを作った相手先の承認を受けています。 構想図もレンダリングも提案もありません。いずれの製品も、生産前にお客様自身の承認を通っています。
- すべてBirdland所有の金型によるODM案件です。 これらの製品の金型は当社のものです。だからこそ、このカタログの品目は新規設計とは性質が異なります。金型がすでに存在するため、コストは誰も切っていない金型に対する見積ではなく、既知で安定した数字になります。
- 自社所有の金型が利益率を守ります。 既存品を市場に出す買い手は、新規金型を償却する必要がなく、金型の立ち上げに伴うコストの振れにもさらされません。
- 目的は選定ではなく、証拠です。 以下に述べる7つのゲートの背後にある、生産と品質管理の蓄積としてお読みください。この現場が数十年にわたり実際に仕様どおり作り続けてきた範囲です。
ご要望に近い品目があれば、そこから始めるのが通常もっとも早く安価な道です。近いものがない場合でも、その蓄積こそ本稿の残りが説明する内容です。
ファイルは新しいタブで開きます。あくまで資料集です。取扱いの幅と対応力を判断する材料としてご利用いただき、掲載品を入手可能とみなす前に必ずご照会ください。
3 OEMのルート
3つのルート:当社の金型、貴社の図面、または共同開発。違いは、金型を誰が所有し、リスクを誰が負うかです。
OEMは一様ではありません。ほとんどの案件は2つの水準のどちらかに位置します。最初に意味を持つ問いは費用ではなく、どちらの水準で進めるかです。その答えが金型・交期・発注量をまとめて動かします。
3.1 仕様OEM
形状はすでにあります。変えるのは、それが何でできているかです。 形状は量産で実証済みですので、動かせるのは材料のグレード、硬度帯、表面処理、グリップ材、色、刻印、そして包装です。
新しい金型は切りません。コストは誰も作ったことのない部品への見積ではなく、過去に作った部品の実績から出ます。試作は週単位で進み、金型投資を配賦する必要がないため発注量も小さくできます。
このルートのもっとも浅い形は、製品自体を一切変えず、ブランド・刻印・包装だけを変えます。自社名で品揃えを売場に並べる、いちばん早い方法です。このルートが使うのは カタログに載る金型、つまり当社所有で、とうに償却済みのものです。
3.2 設計OEM
形状は貴社が持ち込みます。 貴社の図面どおりに新しい金型を製作し、形状そのものを含めてすべての要素を変更できます。
その投資は配賦しなければならないため、発注量は大きくなり、試作は週ではなく月の単位になります。得られるのは、他社には注文できない製品と、貴社の案件のためだけに存在する金型です。
多くの買い手はこのルートが必要だと考えます。実際にはそうでない場合も少なくありません。金型に踏み切る前に、仕様OEMでご要望の大半に届くかどうかを確かめる価値があります。不要な金型を見積るより、早めにそう申し上げたいと考えています。
3.3 各ルートで変えられるもの
| 変更要素 | 仕様OEM | 設計OEM | 解説 |
|---|---|---|---|
| 材料の系統とグレード | 可 | 可 | 材料の系統 |
| 刃先の硬度帯 | 可 | 可 | 熱処理 |
| 表面処理と色 | 可 | 可 | 表面処理 |
| グリップ材と握り心地 | 可 | 可 | グリップと軟質材 |
| 刻印とブランド表示 | 可 | 可 | 表面処理 |
| 包装と売場での見せ方 | 可 | 可 | 包装 |
| 接合方法と締結部品 | 既存金型の範囲内 | 可 | 接合・組立 |
| 寸法と形状 | 既存金型で確定 | 可 | 金型・治具 |
| 形状の専有 | 不可 | 可 | 下記 3.4 |
3.4 金型の取り決め方
金型に定価はなく、所有についての単一の方針もありません。それを公開しているページがあれば、それは誤解を招くものです。案件ごとに定めます。実際に使われる取り決めは次のとおりです。
| 取り決め | 費用負担 | 保有者 | 通常あわせる条件 |
|---|---|---|---|
| 既存のBirdland金型 | 該当なし | Birdland、償却済み | 仕様OEM |
| お客様負担 | お客様 | お客様 | 形状の完全専有 |
| 折半 | 両者で分担 | 共同保有 | 市場の制限 — 下記参照 |
| Birdland負担 | Birdland | Birdland | 数量のコミット |
- 金型を共同で負担し共同で保有する場合、通常は当社側への制限をあわせます。 Birdlandはその製品を貴社の市場では販売しません。 金型は共有しても、市場は共有しません。
- この条項こそ、「自社ブランドは持たない」という約束が、ホームページ上ではなく契約書上でとる姿です。本ページの2つの要素が矛盾しない理由でもあります。 カタログ を公開できるのは、そこにある金型が当社所有で制限のないものだからです。市場の制限がかかったものは、そこに載ったことはなく、今後も載りません。
何が線を動かすか。 実際には4つです。部品の複雑さ、お取引の年数、支払条件、そして数量。金型費・発注量・交期を本ページで相対的にしか述べていないのはこのためです。実数はこの4つに左右されるため、公開ページに載せた数字は大半の読者にとって誤りであり、残りにとっては古い数字になります。
数量・市場・時期をお知らせいただければ、それに合わせて取り決めを組み立てられます。
4 生産の工程
7つのゲート。工具の良し悪しは、通過を許されたゲートの水準までしか上がりません。
以下の各ゲートは、定められた入力を受け取り、1つの事項を管理下に置き、部品を次へ渡します。各ゲートに並ぶルートは順序ではなく選択肢です。そのどれを選ぶかこそ、仕様が実際に決めていることです。
普及度 は、欧州・北米のDIY小売で売られる園芸用手工具に、その選択肢がどれだけ現れるかを示します。 相対コスト は、同じ群の他の選択肢と比べたときの位置であって、価格ではありません。いずれもその販路についての順序的な判断であり、市場データではありません。
4.1 材料受入
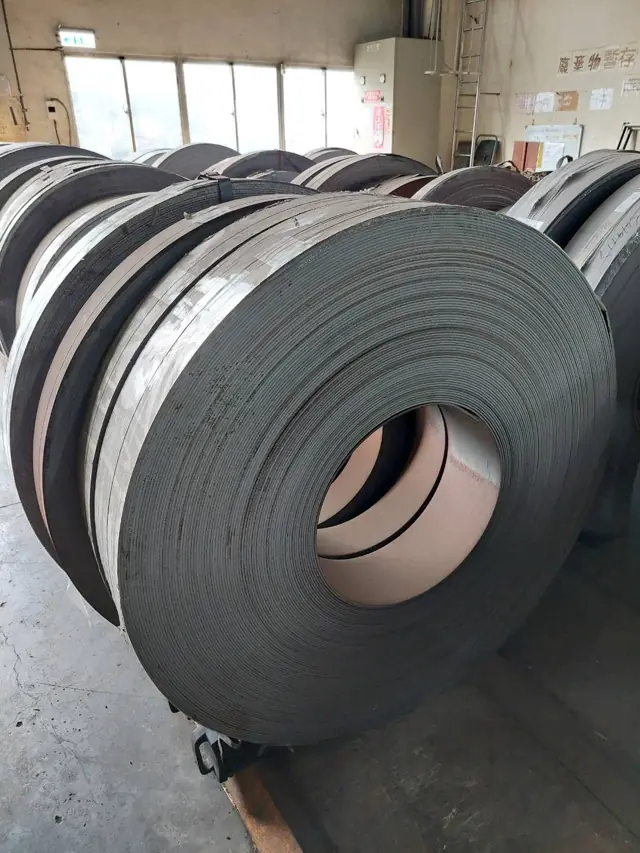
後工程は、入ってきた材料以上にはなりません。グレード・板厚・調質・追跡性はここで確定します。このゲートでの材料差し替えは、後工程の硬度・耐食寿命・成形挙動を静かに変えてしまいます。
- 入るもの
- 鋼帯・棒鋼、パイプ、樹脂、木材素材、生地ロール。
- 管理点
- 指定材料は、予定する成形ルートと、完成工具について謳う耐用年数の双方に適合していなければなりません。
- 買い手が確認すべきこと
- 想定用途で決定的な材料特性はどれか。切れ味の持続、耐食寿命、それとも剛性か。
- 選択肢普及度相対コスト重要な理由
- 刃物鋼・ばね鋼全域普及度 5段階中5中相対コスト 5段階中3あらゆる刃先の基幹材料。コストは中位買い手の視点この系統を採用するとは焼入れ可能な鋼種を採用するということであり、価格の行よりミルシートのほうが重要です:後から保持できる硬度帯を決めるのは、指定した熱処理ではなく、受入時点の炭素量・脱炭深さ・鋼帯の平坦度です。製造現場の視点受入コイルの脱炭層は、金型に載る前に確認しています — 数百分の1ミリの軟らかい表層は焼入れを経てもそのまま残り、最初の一季で切れなくなる刃先になりますが、めっき後には見えなくなります。
- ステンレス鋼常用普及度 5段階中3やや高相対コスト 5段階中4高級帯の防錆刃物や移植ごて向け。炭素鋼より高価買い手の視点受入時のステンレスは二種類の別材料です。オーステナイト系の304は熱処理では硬化せず本体や締結部品向きであるのに対し、マルテンサイト系の410と420は硬化します——そしてこの二つはいずれも磁性を持ち外観も同一であるため、炭素量の低い410を刃部用途に紛れ込ませる置き換えは、材質試験を伴わない受入検査では捕捉できません。製造現場の視点切削油の膜の下では両者は見分けがつかず、混入は焼入れ後に半数が軟らかく出てきて初めて分かるため、マルテンサイト系とオーステナイト系の在庫は棚の上で物理的に分けています。
- アルミニウム常用普及度 5段階中3中相対コスト 5段階中3高級ラインの軽量シャフトやヘッド向け。コストは中程度買い手の視点仕様となるのは合金番号ではなく調質記号です:6061-T6と6061-T4は同じ金属で耐力が違うだけであり、軟らかい調質で納入されたシャフトは、硬い調質なら弾性で戻る荷重で永久変形します。製造現場の視点受入で見ているのは押出しの肉厚公差です — 公称肉厚に満たないパイプでも外径ゲージは通ってしまい、それでも口金部で座屈しますので、外径だけでなく肉厚を測ります。
- 硬質プラスチック全域普及度 5段階中5低相対コスト 5段階中1柄やハウジングの主役。構造材でもっとも安価買い手の視点受入時の樹脂を定義するのは「ナイロン」という語ではなく、グレードと充填材です:無充填のPA6とPA6-GF30では剛性がおよそ3倍違い、ガラス繊維含有率は部品表からもっとも静かに落とされやすい一行です。製造現場の視点ポリアミドは吸湿性のため水分管理を重視しています — 開封したまま置かれた樹脂はシリンダー内で加水分解し、見た目は正常でもボス部で折れる部品になりますので、毎ロット、規定どおりに乾燥させてから成形します。
- グリップ材全域普及度 5段階中5やや低相対コスト 5段階中2軟質二色成形グリップは、いまや標準的な人間工学の訴求点買い手の視点エラストマーは、ショアA硬度と、何に接着させるかの両方で指定してください — ポリプロピレンでは正しいTPRもナイロンでは剥離し、剥がれたグリップは工具そのものが使えても保証返品になります。製造現場の視点オーバーモールドの接着は機械的ではなく化学的ですので、エラストマーの系統を基材に合わせ、界面温度を保っています — 基材が冷えていると、組立には耐えても使い手の手の中で外れる接合になります。
- 木材散発普及度 5段階中2中相対コスト 5段階中3鋤や熊手の伝統的な柄材。プラスチックより高価買い手の視点仕様のすべては含水率です:含水率18%で組んだ柄を暖房の効いた欧州の屋内へ送れば、口金の中で収縮して緩みますので、合意すべき数値は樹種だけではなく、包装時点の人工乾燥後の含水率です。製造現場の視点当社が見るのは表面の見た目ではなく木目の抜け(グレインランアウト)です — シャフトの長さの内側で木目が側面から抜けている柄は、仕上げがどれほどきれいでも、こじる荷重で繊維を横切って折れます。
- 布材散発普及度 5段階中2低相対コスト 5段階中1手袋とストラップのみ。低コストだが対象SKUは限定的買い手の視点金属製品の部品表において、繊維は化学物質規制リスクを最も抱えやすい項目として入ってきます——染料、コーティング、革のトリムこそがREACHやProposition 65の照会が最初に向かう先であり、鋼材ではありません。製造現場の視点管理点は裁断・縫製での伸びです:同じロールでも幅方向で挙動が異なりますので、パーツは一枚ずつではなく型入れしたマーカーに沿って裁断しており、これが手袋を左右そろった一組に保っています。
4.2 成形・加工
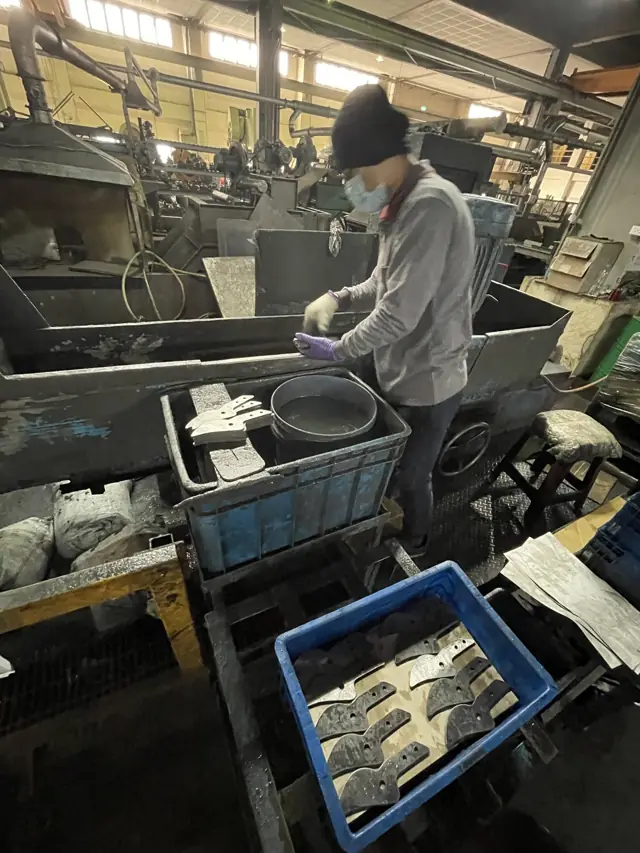
「成形」は一つの作業ではありません。刃は、鋼帯からのプレス抜き、鍛流線を得るための熱間鍛造、少量形状向けのレーザー切断など複数の道があり、それぞれ刃先の状態も公差帯も金型費も異なります。
- 入るもの
- 前処理済みの金属、承認された形状、そして整備された金型一式。
- 管理点
- プレス荷重・打順・クリアランスが、1個目と5万個目が同じ部品になるかどうかを決めます。
- 買い手が確認すべきこと
- 完成工具にとって、もっとも重要な寸法または刃先の状態はどれか。
- 選択肢普及度相対コスト重要な理由
- プレス抜き全域普及度 5段階中5低相対コスト 5段階中1量産の刃やブラケットの標準工法買い手の視点プレス抜きは1個あたりが安く、変更が高くつく工法です:形状を保持しているのは金型ですので、金型承認後の形状変更は金型費用と交期の仕切り直しを意味し、図面を動かすのをやめるべきゲートがここです。製造現場の視点クリアランスは板厚に対する百分率で設定し、バリの高さと切断面のせん断面の深さを決めるのがこの値です — 狭すぎれば金型が欠け、広すぎれば端部がだれますので、慣習ではなく材料に合わせて詰めます。
- 熱間鍛造散発普及度 5段階中2やや高相対コスト 5段階中4重量のある工具ヘッド向け。高価で量販DIYでは少数派買い手の視点支払っている対価は重量ではなく鍛流線です:鍛造は材料を形状に沿って流すため荷重経路が連続し、だからこそ鍛造の中子は、同じ厚さのプレス抜き品が折れるこじり荷重にも耐えます。製造現場の視点当社が見ているのは仕上げ温度とバリ線のトリムです — 仕上げ温度が低すぎた鍛造品は加工硬化がばらつき、残留応力を抱えたまま焼入れに入って、そこで採算の取れる矯正ができない変形になります。
- 冷間鍛造散発普及度 5段階中2中相対コスト 5段階中3支点ピンなど高強度の小部品向け。追加コストは中程度買い手の視点冷間鍛造は成形しながら部品を加工硬化させますので、冷間鍛造のピンやリベットは元の棒材より強く仕上がり、量産では同じ価格の切削よりも厳しい径公差を保てます。製造現場の視点限界となるのは荷重ではなく成形性です:材料が割れるまでのひずみには限りがありますので、一発で追い込まずに形状を順送の各工程へ分け、形状が要求する場合は工程間で焼鈍を入れます。
- レーザー切断散発普及度 5段階中2やや高相対コスト 5段階中4少量生産や高級刃形状向け。部品単価は高い買い手の視点レーザーは金型費が丸ごと不要になるため少量生産や試作形状には正しい答えですが、切断端に熱影響部を残しますので、刃先を持つ部品では焼入れ前にこれを研削で取り除く必要があります。製造現場の視点切断端は未仕上げとして扱っています — 再凝固層とカーフ脇の硬さ勾配は焼入れで異なる挙動を示しますので、レーザー切断した刃形状には除去用の削り代を刃先に残します。
- パイプ引抜き常用普及度 5段階中3中相対コスト 5段階中3熊手・鋤・高枝切りの柄向け。中コストで比較的一般的買い手の視点引抜きは外径と肉厚の双方を決め、曲げ荷重を受け持つのは肉厚です:同じ外径で見積られた2本のシャフトでも剛性は3分の1ほど違い得ますので、肉厚を明示して指定しなければ、買っているのは見た目だけです。製造現場の視点長尺シャフトの管理点は引抜き後の真直度です — ダイスによる残留応力は2メートルの長さで反りとなって現れますので、目視で選別するのではなく、矯正と応力除去を行います。
- パイプ曲げ常用普及度 5段階中3やや低相対コスト 5段階中2既製パイプを柄やフレームに曲げる。引抜きより安価買い手の視点指定すべき数値は、パイプ径に対する曲げ中心半径です:半径が小さいほど外側の肉厚は薄くなり内側にはしわが出て、曲げた柄が使用中にいずれ割れるのはその箇所です。製造現場の視点薄肉の曲げでは断面を保つために内部からの支持が要りますのでマンドレルを使います — 支持がなければ曲げ部は扁平になり、扁平になったパイプは真円を前提に設計された口金には入りません。
- スエージング散発普及度 5段階中2やや低相対コスト 5段階中2パイプ端の絞りや接合。用途は限られるが低コストの成形工程買い手の視点スエージングはパイプ端を絞る・閉じるための安価な方法で材料の無駄も出ませんが、縮径した部分は加工硬化してわずかに硬くなります — 柄の端であれば妥当な取引ですが、後で溶接する部品では割に合いません。製造現場の視点すべては型の芯出し次第です:軸のずれたスエージングは、見た目には問題のないテーパーでありながら口金に斜めに座りますので、後工程で直すのではなく治具の側で同軸度を出します。
- 木工旋削散発普及度 5段階中2中相対コスト 5段階中3伝統ラインの木製丸柄向け。成形より高価買い手の視点旋削の値段は木材ではなく削りの回数で決まり、柄の形状に玉縁や段が一つ増えるたびに工程が一つ増えます — よく乾いた素材で単純な形状にするほうが、その逆より安く、しかも丈夫な柄になります。製造現場の視点木材は材料を削られた後に動きますので、大きめに削って素材を寝かせてから仕上げ削りに入ります — この養生を省くことが、冬に倉庫から出た丸柄がわずかに楕円になっている理由です。
- 射出成形全域普及度 5段階中5やや低相対コスト 5段階中2樹脂の柄やハウジングの主力工法。単価は低い買い手の視点単価は数量とともに下がり、肉厚とサイクルタイムとともに上がりますので、成形柄の価格をもっとも大きく動かすのは交渉ではなく設計です — 厚いリブは冷却が遅く、二重に高くつきます。製造現場の視点ヒケとウェルドラインは磨きの段階ではなくゲート位置で管理します — 二つの流動先端が合流するウェルドラインは実際の強度の不連続ですので、荷重経路から外した位置に置きます。
- 二色オーバーモールド一般的普及度 5段階中4やや高相対コスト 5段階中4軟質グリップ柄で一般的。金型費は単色成形より高い買い手の視点二色成形は一つの金型で二材質の完成部品を作りますので、別々に成形して組み立てる場合にくらべ初期費用は高く単価は安くなり、接着したグリップが持つ剥離という故障様式もなくなります。製造現場の視点2次側は化学的にまだ受け入れ状態にある基材に接する必要があり、だからこそ2つのショットは在庫を挟まずに1台の機械で連続させます — 冷えて時間の経った1次側が、一体化したはずのグリップをただのスリーブに変えるからです。
- ディップ成形常用普及度 5段階中3やや低相対コスト 5段階中2工具端を浸けて柄を被覆する。簡便でかなり安価な工程買い手の視点浸漬成形はグリップ工法の中でもっとも低い金型費で柄端に緩衝性を与えますが、被膜厚は金型ではなく工程で決まりますので、単一の数値ではなく厚みの範囲と硬化の基準を合意してください。製造現場の視点膜厚を決めるのは引上げ速度と予熱ですので、浸漬時間だけでなくその両方を管理します — 引上げを急ぐと肩部の膜が薄くなり、そこがまさに握られる場所です。
4.3 熱処理
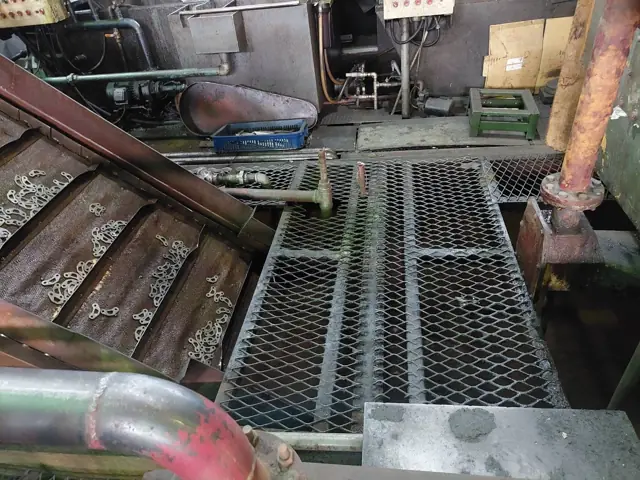
硬さは買うものではなく、ここで作られます。同じ鋼でも、このゲートを軟らかく粘り強く出ることも、硬く脆く出ることもあります。だからこそ硬度は上限値ではなく帯で指定します。局部焼入れは刃先だけを処理し、本体は延性を残します。
- 入るもの
- 成形済みの鋼部品と、定められた硬度帯。
- 管理点
- 温度・冷却速度・焼戻しが、硬さと靭性、そして部品の変形量を決めます。
- 買い手が確認すべきこと
- 刃先に必要な硬度帯はどこか。そしてその代わりに何を手放しているか。
- 選択肢普及度相対コスト重要な理由
- 全体焼入れ常用普及度 5段階中3やや低相対コスト 5段階中2移植ごての刃など中実の鋼部品を硬化。簡便で低コスト買い手の視点全体焼入れは断面全体を硬くしますので、移植ごての刃には正しく、衝撃を吸収すべき部品には誤りです — 芯まで硬い部品には、割れる前に降伏できる延性の余地がどこにも残っていないからです。製造現場の視点焼入れの厳しさを決めるのは断面の厚さです — 同じ鋼でも薄い刃なら芯まで硬化し、厚い部品では表層しか硬化しませんので、鋼種ではなく断面に合わせて焼入れを設定します。
- 焼入れ焼戻し一般的普及度 5段階中4やや低相対コスト 5段階中2ばね鋼の刃やばねの標準処理。低コスト買い手の視点硬さは、その裏にある焼戻し工程なしには意味を持ちません:焼入れままの鋼は硬く脆く、靭性を買い戻すのが焼戻しですので、焼戻し後の硬度帯と、その公差を求めてください。製造現場の視点焼入れ後は部品を置いたままにせず、速やかに焼戻します — 焼戻し前のマルテンサイトは巨大な残留応力を抱えており、一晩置いたロットは誰も触らないうちにバスケットの中で割れることがあります。
- 高周波(局部)焼入れ常用普及度 5段階中3中相対コスト 5段階中3刃先だけを硬化。専用設備が必要でコストは中程度買い手の視点局部焼入れは工具が切る場所だけを硬くし本体は延性を残しますので、剪定刃には正しい答えです — 指定すべきは硬化層深さと、硬化域がどこで始まりどこで終わるかです。製造現場の視点硬化パターンを決めるのはコイル形状と加熱時間ですので、硬化層が実際どこまで入っているかを見ることのできない表面硬さの測定に頼らず、サンプルを切断・腐食させてパターンを確認します。
- 固溶化熱処理まれ普及度 5段階中1中相対コスト 5段階中3ステンレス固有の熱処理。高級ステンレス工具以外ではまれ買い手の視点これは炭化物を再び固溶させ、成形や溶接の後に耐食性を回復させるステンレス固有の工程であり、これを欠くと、溶接したステンレス部品は熱影響部に沿って線状に錆びることがあります。製造現場の視点要点は固溶化温度からの冷却速度です — 鋭敏化温度域をゆっくり冷やせば粒界にクロム炭化物が析出し、いま費用を払ったばかりの処理が帳消しになります。
- 応力除去焼鈍散発普及度 5段階中2低相対コスト 5段階中1成形後の反りを低減。安価だが常時行う工程ではない買い手の視点応力除去焼鈍は強度を上げる工程ではなく、安価な保険です:成形で閉じ込められた応力を取り除いて部品が後から動かないようにするもので、ラインではなく倉庫で公差を外れる部品に効く対策です。製造現場の視点後から行っては仕上がり寸法が動くだけですので、応力除去は重い成形の後、仕上げ加工の前に入れます — この工程が費用に見合うかどうかは、工程順で決まります。
- 硬度帯による選別散発普及度 5段階中2低相対コスト 5段階中1産出品を硬度等級に選別。安価な品質管理工程だが普遍的ではない買い手の視点硬度帯による選別は、単一の平均値で受け入れる代わりに産出品を硬さの範囲ごとに分けるもので、硬度の数値を保証に変えるのがこの工程です — 平均HRC 58という値は、52でラインを出た部品が何個あったかを何も語りません。製造現場の視点硬度帯は選別作業ではなく工程管理として扱っています:帯に収めるために選別が要るのなら焼入れが狂ってきているということであり、有効な対応は産出品を等級分けすることではなく、炉を直すことです。
4.4 金型・治具
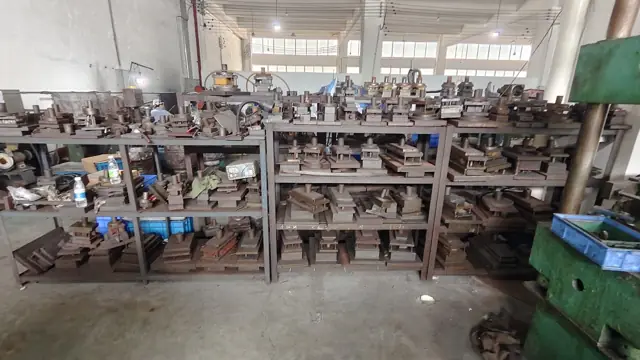
金型は、買い手が決して目にせず、しかし必ず費用を払う部分です。摩耗した金型は派手に壊れず、じわりと狂います。その狂いは、生産の進行とともに寸法が少しずつ公差から外れる形で現れます。
- 入るもの
- 承認された形状と、状態が把握された金型・治具。
- 管理点
- 長い生産を通じて形状の再現性を保つのは、金型の状態と保全の周期です。
- 買い手が確認すべきこと
- 作業者の技能ではなく金型の再現性に最も依存する部位はどこか。
- 選択肢普及度相対コスト重要な理由
- 順送金型一般的普及度 5段階中4やや高相対コスト 5段階中4大量プレス用の金型。投資は大きいが大手ブランドでは一般的買い手の視点順送金型は、量産において単価と交期で回収する設備投資であり、OEM案件では通常もっとも大きな単一の金型費目です — 切る前に、所有権と償却の取り決めを書面で確定してください。製造現場の視点ストリップレイアウトが材料の歩留まりを決め、歩留まりは部品コストの目立たないほうの半分です — 送りピッチを数ミリ詰める型入れは、プレス速度の改善よりはるかに早く、生産全体で元を取ります。
- 単発金型常用普及度 5段階中3やや低相対コスト 5段階中2少量プレス向けの簡素な金型。順送金型より安価買い手の視点単発金型は、順送金型が回収できる数量に届かない領域で採算の合う選択です:製作が安く、生産は遅く、そして形状がまだ固まっていない段階での改造がはるかに安く済みます。製造現場の視点引き換えになるのは工程間の取り回しで、位置ずれが入るのはそこですので、作業者ではなく受け渡しの側を治具で固めます — 一つの工程での再現性は簡単で、工程間の再現性こそが仕事です。
- トリム・ピアス型常用普及度 5段階中3やや低相対コスト 5段階中2二次プレス工程用。金型費は中程度で比較的一般的買い手の視点穴位置と端面の状態が実際に決まるのはこれらの二次型ですので、穴の公差をデータムではなく部品外形に対して与えた図面は、見積る供給者ごとに異なる解釈をされます。製造現場の視点焼入れ後の鋼に開けた穴は研削か放電加工を必要とし、安い工程を高い工程に変えてしまいますので、設計が許す限り穴あけは焼入れの前に行います。
- 射出成形金型全域普及度 5段階中5高相対コスト 5段階中5すべての樹脂部品に必要。金型区分では最も高額買い手の視点樹脂案件では金型が通常もっとも大きな金型費であり、買っているのは型鋼の材質と取り数です — 焼入れ金型は高価な代わりに、プリハードン鋼では持たない数量に耐えます。製造現場の視点金型内部の冷却回路の配置がサイクルタイムと反りを同時に決めますので、水管は部品設計の一部として扱っています — 冷却の偏った金型は、成形機をどう調整しても反った部品を作ります。
- 溶接治具散発普及度 5段階中2低相対コスト 5段階中1溶接組立用の簡素な治具。安価だが使用場面は限られる買い手の視点治具は安価であり、溶接フレームが生産の1台目と最終台で同じ形状になる理由はそれだけです — 治具がないことは、自らの締結部品を無理に押し込まなければ合わない組立品となって現れます。製造現場の視点治具は位置決めだけでなく熱を前提に設計します:溶接中にフレームを固く拘束する治具は変形を閉じ込めてしまいますので、クランプの順序は、組立品が動いてから落ち着くことを許すものでなければなりません。
- 組立治具常用普及度 5段階中3低相対コスト 5段階中1ライン間で組立を揃える。個々の治具費は低い買い手の視点組立治具は、交替勤務やラインをまたいで手作業の組立を再現可能にするものであり、十分に安価ですので、それがないのはコストの問題ではなく工程上の判断です。製造現場の視点当社がもっとも重視する治具は、誤った組み方を物理的に不可能にするものです — ポカヨケ形状は、逆向きの部品を最終機能確認ではなく、費用のかからない作業台の段階で止めます。
- 検査ゲージ常用普及度 5段階中3低相対コスト 5段階中1寸法検査用の治具。安価でライン全体にほどほどに普及買い手の視点検査ゲージは、貴社の品質管理と当社とで検査結果を比較可能にするものであり、合意されたゲージがなければ、同じ部位を誠実に測った2つの測定値が正当に食い違い、拠り所となる基準が何も残りません。製造現場の視点校正は計画に沿って行い、記録しています — 校正されていない通り・止まりゲージは派手に壊れず、じわりと狂って、誰も確認しない限り、止めるべき部品を静かに通し続けるからです。
4.5 接合・組立
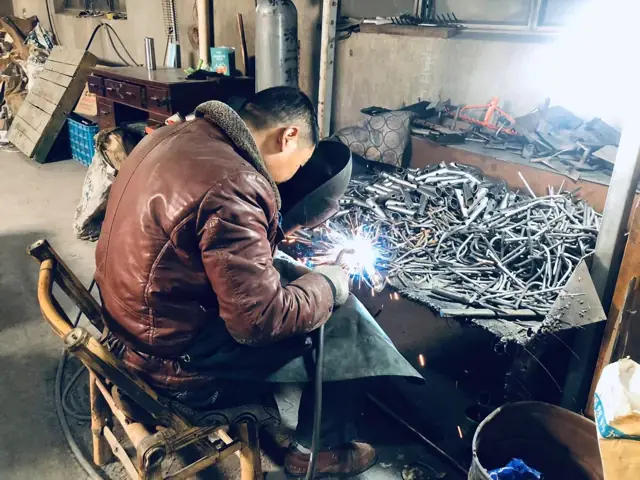
手工具の市場不具合の多くは、材料ではなく結合部の不具合です。剪定ばさみの支点は切断荷重のすべてを受け、その結合の仕方が、1万回切ったあとも刃合わせが保たれるかどうかを決めます。
- 入るもの
- 前処理済みの部品、結合部の形状、そして合意された組立順序。
- 管理点
- はめあい・入熱・順序が、刃合わせと結合部を通る荷重経路を守らなければなりません。
- 買い手が確認すべきこと
- 荷重を受ける結合部はどれで、刃合わせを決める結合部はどれか。
- 選択肢普及度相対コスト重要な理由
- リベット締結全域普及度 5段階中5低相対コスト 5段階中1はさみ・剪定ばさみの標準的な支点。安価で一般的買い手の視点支点のリベットは、剪定ばさみが一季を越えてなお切れ味を保つかどうかを決める唯一の結合部であり、リベット径だけではなく、締付け荷重と締め直せるかどうかで指定します。製造現場の視点管理点はかしめ高さではなく、かしめ荷重です — 正しい寸法まで、しかし誤った荷重で締められたリベットは、作業台では正常に感じられ、数千回の開閉で緩みます。
- ボルト締結常用普及度 5段階中3やや低相対コスト 5段階中2調整可能な支点や柄の取付けに。リベットより高価買い手の視点ボルト式の支点は整備できる答えです:使い手が締め直せ、研ぎ直しや手入れを語って工具を売ることができる一方、なくしうる締結部品を抱えることが引き換えになります。製造現場の視点緩み止めの方式は締結部品とセットで指定します — 振動の後も締付けトルクの数値を意味あるものに保つのはナイロンインサートやねじロック剤のパッチであり、これは繰り返しの分解には耐えない消耗要素です。
- スナップフィット一般的普及度 5段階中4低相対コスト 5段階中1樹脂ハウジングを嵌合。安価で量販工具では非常に一般的買い手の視点スナップフィットは締結部品と組立工数を丸ごと不要にするため量販品のハウジングで主流ですが、設計上の問いはその結合部を再び開ける必要があるかどうかです — 大半のスナップフィットは、一度閉じることを前提に設計されています。製造現場の視点スナップが持つかどうかを決めるのは、組立時に片持ち梁部に生じるひずみです — ひずみが過大でも爪は折れずにクリープし、組立時にはしっかり嵌っていたハウジングが、売場に並ぶころにはがたつきます。
- 圧入常用普及度 5段階中3低相対コスト 5段階中1口金を柄や刃の中子へ。安価で一般的な組立方法買い手の視点圧入した口金や中子はしめしろだけで保持されますので、結合部の強度は一対の公差にすべて宿ります — 呼び径ではなくはめあいを指定しなければ、独立した2つの公差の積み上がりが出会うことに賭けているだけです。製造現場の視点しめしろは片側だけでなく両側を管理します — 双方の公差の緩い側どうしで組んだはめあいでも圧入自体はでき、ただ設計どおりの荷重を保持しないだけだからです。
- スポット溶接散発普及度 5段階中2やや低相対コスト 5段階中2金属フレームの接合に。コスト中程度、手工具では使用は少なめ買い手の視点スポット溶接は板金組立には速く安価ですが、弱点は品質が外から見えないことです:電流や電極が適切でなければ、見た目の同じ溶接部でも強度は数分の一になり得ます。製造現場の視点ナゲットは結合部の内側にありますので、外観ではなくサンプルの破壊ピール試験で確認します — 表面の圧痕が証明するのは電極が当たったことであって、材料が溶け合ったことではありません。
- MIG溶接散発普及度 5段階中2中相対コスト 5段階中3長柄工具の重い組立品を溶接。スポット溶接より高価買い手の視点MIG溶接は、連続ビードが実荷重を受け持つ重量級の長柄組立品に適する一方で熱変形を伴いますので、真直度を保つべき部品には治具が、そして多くの場合は溶接後の応力除去工程が必要になります。製造現場の視点管理する変数は運棒速度だけではなく入熱です — 同じ溶接でも入熱が高すぎれば薄肉を溶け落とし、低すぎれば融合不良を残しますが、溶接者に見えるのはそのうち一方だけです。
- ろう付けまれ普及度 5段階中1やや高相対コスト 5段階中4高級品の刃と中子の接合。量販市場ではまれで高価買い手の視点ろう付けは母材の融点以下で異種金属を接合する方法で、硬い刃と粘り強い中子をどちらも損なわずに結ぶ手段であり、ろう材と工数で値段が決まる高級・少量向けの答えです。製造現場の視点ろう付けを成立させるのは接合すきまです — 毛細管現象には狭く均一なすきまが必要ですので組付け精度を管理しており、余裕を見て広げたすきまは、大部分がろう材の、そして大部分が弱い接合になります。
- オーバーモールド接合一般的普及度 5段階中4中相対コスト 5段階中3軟質グリップを柄本体に一体化。中位の人間工学ラインで一般的買い手の視点オーバーモールドはグリップを柄と一体の部品として接合しますので、差し込み式スリーブが持つ剥離やねじれの不具合がなくなります — 効いてくる仕様は基材との相性であり、それが決まるのは成形ではなく材料選定の時点です。製造現場の視点基材の表面は接合部の一部として扱います — 界面に離型剤・粉じん・指紋のいずれかがあるだけで化学的な接合が機械的な接合に落ちますので、ショット間の取り扱いを管理しています。
- 接着接合常用普及度 5段階中3やや低相対コスト 5段階中2口金やラベルの接着。コスト中程度で比較的一般的な組立工程買い手の視点接着は口金やラベルに対する融通の利く答えですが、その性能は表面処理と硬化条件だけで決まりますので、交替勤務や季節の変わり目にもっとも敏感な接合部でもあります。製造現場の視点前処理で狙っているのは表面エネルギーです — データシートにどの接着剤が書かれていようと、脱脂して粗した表面は接着し、成形したままのポリオレフィン表面は接着しません。
4.6 表面処理
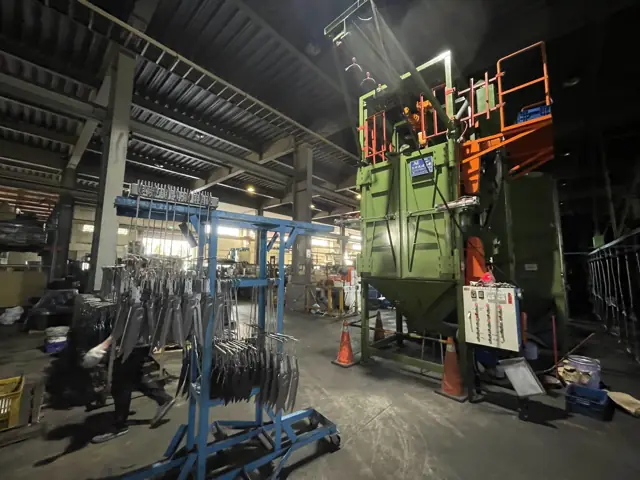
防食面は色ではなく層構成です。前処理・防食層・上塗りはそれぞれ別のコストであり、別の管理点でもあります。塩水噴霧の性能は、目に見える上層ではなく層構成全体から生まれます。
- 入るもの
- 洗浄・前処理された表面と、定められた処理ルート。
- 管理点
- 前処理・隅部の付き回り・硬化は、工具が実際に受ける曝露条件に適合していなければなりません。
- 買い手が確認すべきこと
- 製品はどのような環境と耐用年数に置かれるのか。そして何時間それに耐える必要があるのか。
- 選択肢普及度相対コスト重要な理由
- 亜鉛めっき全域普及度 5段階中5低相対コスト 5段階中1鋼の小物部品や刃の標準的で安価な防錆買い手の視点亜鉛は犠牲防食ですので、買っているのは外観ではなく膜厚と化成処理です:被膜が鋼の代わりに腐食するため、塩水噴霧の時間はその量に比例します。製造現場の視点焼入れ部品では水素脆性に注意しています — めっきは高硬度の鋼に水素を侵入させ、それを追い出すベーキングはめっきから数時間以内に行わなければならず、それを過ぎた部品はすでに損なわれています。
- ニッケルクロムめっき散発普及度 5段階中2やや高相対コスト 5段階中4装飾性の高い高級仕上げ。高価で主に上位ラインに使用買い手の視点ニッケルクロムは単層ではなく装飾用の層構成です:耐食性は下地のニッケルにあり、クロムは薄い光沢の上層にすぎませんので、クロムだけを書いた仕様は、間違ったものを指定しています。製造現場の視点この仕上げが破綻するのは凹部の付き回りです — めっき電流は形状に沿って流れるため、入隅や袋状の部位は析出量がもっとも少なくなり、最初に錆が出るのはまさにその場所です。
- Dacrometまれ普及度 5段階中1やや高相対コスト 5段階中4専門的な防食被膜。一般向け園芸工具ではまれで高価買い手の視点亜鉛フレーク被膜は薄い膜厚で高い塩水噴霧耐久を示し、電気めっきのような水素脆性の危険もありませんので、高強度の締結部品には使われますが、価格の説明がつきにくい一般消費者向け工具ではまれです。製造現場の視点これはめっき浴ではなくディップスピンと焼付けの工程ですので、管理点は塗着量と硬化温度です — 硬化不足の被膜は仕上がって見えても、取り扱いの途中で拭き取れてしまいます。
- 粉体塗装一般的普及度 5段階中4やや低相対コスト 5段階中2金属ヘッドの耐久性ある着色仕上げ。中コストで比較的一般的買い手の視点粉体塗装は溶剤を使わず一度で厚く耐久性のある調色済みの膜が得られますが、真の限界は縁部です:粉体は流動する際に鋭い縁から引いていきますので、設計で防ぐべき不具合は縁部の腐食です。製造現場の視点密着性を決めるのは、粉体の品質よりもはるかに前処理です — 塗膜が食いつく相手はりん酸塩処理などの化成皮膜であり、洗浄の不十分な部品に塗った塗膜は検査を通り、市場で剥がれます。
- 液体塗装常用普及度 5段階中3低相対コスト 5段階中1低価格帯の安価な着色。粉体塗装より耐久性は劣る買い手の視点液体塗装は金属に色を載せるもっとも安価な方法であり、使用中の耐久性はもっとも低いため、見せるための面には正しく、鋤の刃のように擦れる面には誤った答えになります。製造現場の視点管理項目は膜厚と硬化で、どちらもすぐに外しやすい項目です — 悪い下地を隠そうと厚く塗れば垂れ、硬化時間が足りなければ、カートンの中で傷がつく程度に軟らかいままです。
- 電着塗装まれ普及度 5段階中1中相対コスト 5段階中3電着による下塗り。手工具ではまれで、どちらかといえば自動車の工程買い手の視点電着下塗りは、吹付けの届かない凹部の内側まで含めて複雑な形状を均一に被覆できるため自動車では標準工法ですが、手工具では通常、上塗りの下地としてのみ意味を持ちます。製造現場の視点買っている特性はつきまわり性です — 析出した膜は厚くなるにつれ絶縁し、それが塗料を影の部分へ押し込みますので、部品は液が溜まらず抜けるように吊り具へ掛けなければなりません。
- 陽極酸化処理散発普及度 5段階中2中相対コスト 5段階中3アルミ部品の着色と保護。通常の塗装より高価買い手の視点陽極酸化処理は層を足すのではなくアルミ表面そのものを変化させますので欠けることはありませんが、ロットや合金によって色が振れることはあり、他の部品と色を合わせる必要がある場合には問題になります。製造現場の視点色を左右するのは合金と調質ですので、色が重要な部品は一つの合金・一つの供給元に固定します — 同じ処理条件でも、6000系の別ロットでは目に見えて違う色調に上がります。
- 研磨常用普及度 5段階中3やや低相対コスト 5段階中2売場映えする刃の光沢仕上げ。工数コストは中程度買い手の視点研磨は売場のために買うものであり、その中身は工数ですので、数量が増えても下がらず比例して積み上がります — 光沢刃では仕上げ工程の中で最大の単一費目になることが多く、もっとも過剰指定しやすい箇所でもあります。製造現場の視点管理するのは最終のバフではなく研磨材の番手の順序です — 番手を飛ばすと残った傷はバフで消えるどころか光って目立つようになり、しかもそれが見えるのは売場の照明の下だけだからです。
- ブラスト処理散発普及度 5段階中2低相対コスト 5段階中1塗装前の表面調整。安価な工程だが全SKUには使わない買い手の視点ブラスト処理は装飾ではなく表面調整です:塗膜が食いつく相手を作り、スケールを落とすもので、これを省くことが、良好な塗膜が良好な部品から剥がれるもっとも一般的な原因です。製造現場の視点研削材と圧力が表面粗さを決め、密着性が依存するのはその粗さです — 薄板に強く当てすぎると応力が入って部品が反りますので、ブラストは断面に合わせます。
- 木部のラッカー・オイル塗装散発普及度 5段階中2低相対コスト 5段階中1木柄専用の仕上げ。安価で木製SKUにのみ関係買い手の視点この選択は、使い手に代わって行う手入れ方法の決定です:ラッカーは木部を封じますがいずれ欠け、オイルは浸透しますが塗り直しが要り、それぞれ包装に載せる手入れ表示が変わります。製造現場の視点管理点は塗装時点の含水率です — 安定していない木材に塗った塗膜は水分を閉じ込め、後になって柄に干割れが生じ、内側から塗膜を持ち上げます。
- 熱転写印刷常用普及度 5段階中3低相対コスト 5段階中1樹脂柄への安価なブランド表示と図案。比較的一般的買い手の視点熱転写は成形柄に多色の図案を安価に載せられ、樹脂へのブランド表示の標準的な方法ですが、表面に乗っているだけですので、実際に握られる場所では擦れて落ちるという限界があります。製造現場の視点加圧時間・温度・圧力は基材に合わせる必要があります — ポリプロピレンにはきれいに転写する同じ箔も軟質TPRのグリップには定着しませんので、印刷面は硬質部品の側に配置します。
- レーザー刻印常用普及度 5段階中3やや低相対コスト 5段階中2刃への恒久的なブランド表示。中コストで高級ラインに一般的買い手の視点レーザー刻印は恒久的で、部品から剥がして偽装することができませんので、印刷表示では擦れて消えてしまう高級ラインでは、ブランド・鋼種・追跡情報をこれで表示します。製造現場の視点焼入れ鋼への刻印は、表面を焼戻してしまわない条件で行います — 出力の高すぎる刻印は刃先に局部的な熱影響部を作り、それは刃が働くまさにその場所にできた軟点です。
4.7 検査・出荷判定
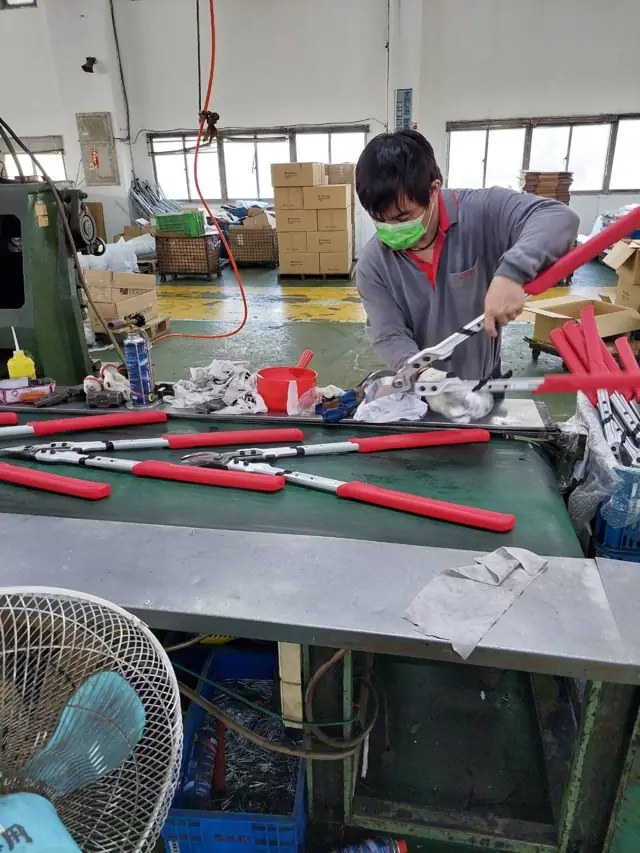
最後のゲートは、買い手が事後に監査できる唯一のゲートです。抜取計画、選んだ試験、そして出荷判定の記録が、完成したパレットを説明のつく商取引の引き渡しに変えます。
- 入るもの
- 完成品、包装要件、そして合意された確認点。
- 管理点
- 抜取計画と出荷判定基準は、不合格が出た後ではなく、生産前に合意しておく必要があります。
- 買い手が確認すべきこと
- 出荷前に検証すべき項目は何で、誰が署名するのか。
- 選択肢普及度相対コスト重要な理由
- 硬度抜取検査常用普及度 5段階中3低相対コスト 5段階中1ロット単位で刃の硬さを確認。低コストの日常的な抜取工程買い手の視点硬度の数値は、それを生んだ計画の質までしか意味を持ちません:出荷全体に対して一つの数値を挙げた証明書はばらつきについて何も語りませんので、抜取の頻度と硬度帯を求めてください。製造現場の視点測定はめっきやスケールの上からではなく、下地を整えた面で行います — 被膜越しの測定値は軟らかく出て、存在しない熱処理の問題を誰かに追わせることになるからです。
- 開閉耐久試験散発普及度 5段階中2やや低相対コスト 5段階中2はさみ・高枝切りの支点の耐久試験。追加コストは中程度買い手の視点開閉耐久試験は、支点の緩みとばねの疲労を市場より先に見つけられる唯一の試験であり、合意すべき数値は合否基準を定めた負荷下での回数です — 単に「まだ開く」ではありません。製造現場の視点この試験で見るのは刃の切れ味ではなく支点の摩耗です — 耐久寿命の不具合はほぼ例外なく、まず幾何形状が広がることから始まり、切れ味の低下はその症状であって別個の不具合ではありません。
- 塩水噴霧時間散発普及度 5段階中2やや低相対コスト 5段階中2めっき部品の腐食試験。中コストで全SKUには実施しない買い手の視点塩水噴霧は比較のためのふるいであって、庭で何年もつかの予測ではありません — 被膜の供給者を基準に縛るには有用ですが、耐用年数の主張として引用すれば誤解を招きます。製造現場の視点試験にかけるのはめっき単品ではなく組立品です — 腐食はほぼ常に、縁部、締結部品、あるいは異種金属が接する結合部から始まるからで、平らで条件のよい面が問題になることはありません。
- 寸法のAQL検査一般的普及度 5段階中4低相対コスト 5段階中1入出荷時の標準的な寸法確認。安価で一般的買い手の視点ここでの商談条件はAQLの水準と検査規格です:ロットにいくつの不良が含まれていても合格とするかを正確に定めるものであり、生産前に合意しておくことが、不合格を感情論ではなく議論可能な事柄にします。製造現場の視点入出荷の検査は図面と同じデータムで行います — 基準が違えば測った寸法は別の寸法であり、当社が見てきた紛争の多くはそこから始まるからです。
- 刃先・機能確認全域普及度 5段階中5低相対コスト 5段階中1包装前の切れ味と機能の確認。ほぼ全面的に実施され低コスト買い手の視点これは、使い手が包装を開けて最初の5秒に感じるものを映す最後の確認であり、抜取ではなく全数で実施できるだけの安さです。製造現場の視点交替勤務をまたいで結果が意味を持つよう、切断する被削材は一定にしています — 主観的な切れ味確認は作業者ごとにばらつき、そのばらつきがそのまま客先へ届く唯一の試験だからです。
- 結合部引張試験散発普及度 5段階中2やや低相対コスト 5段階中2リベットやボルト結合部の破壊試験。実施は随時、コストは中程度買い手の視点これは破壊試験ですので、出荷判定ではなく工程の検証です:ラインが作っている結合部が健全であることは分かりますが、それは特定のカートンが良品かどうかとは別の問いです。製造現場の視点記録するのは荷重だけではなく破壊様式です — 母材が破れて壊れた結合部は限界に達した正しい結合であり、界面で剥がれた結合部は、数値がいくつであろうと工程の問題です。
- 包装落下試験常用普及度 5段階中3低相対コスト 5段階中1小売包装の標準的な輸送試験。安価で一般的買い手の視点落下試験が守るのは製品ではなく利益です:輸送中の損傷は小売からの控除という形で届き、この試験は、商品が実際に通る流通経路に耐える包装を定めるものです。製造現場の視点単体では合格するカートンも積み重ねれば不合格になり得ますので、試験は実際にパレット積みされる形の輸送単位で行います — 当社が見てきた輸送損傷の多くは、単発の衝撃ではなく時間をかけた圧縮によるものです。
- バーコード・ラベル確認全域普及度 5段階中5低相対コスト 5段階中1小売側で必須の適合スキャン。安価で全個体に実施買い手の視点これは品質ではなく適合の問題です:読めないバーコードや原産地表示の欠落は、壊れた工具と同じ確実さで物流センターで荷を止めますが、この一覧の中ではもっとも安く防げる不具合でもあります。製造現場の視点確認は、小売が読み取るのと同じ条件でスキャンして行います — 印刷のコントラストやクワイエットゾーンが際どければ、卓上スキャナーで読めるコードも倉庫のハンディスキャナーでは読めないことがあるからです。
5 材料の系統
9つの系統。グレードは常に取引であって格上げではありません。硬さ1ポイントは、必ず靭性と引き換えです。
園芸工具が単一材料でできていることはまれです。この9系統で手工具案件はほぼ網羅でき、同じ9系統を実勢価格の入力として追跡しているのが AsiaSourceです。ここで論じたグレードを、今週の価格の動きと照らして確認できます。
普及度 は、欧州・北米のDIY小売で売られる園芸用手工具に、その選択肢がどれだけ現れるかを示します。 相対コスト は、同じ群の他の選択肢と比べたときの位置であって、価格ではありません。いずれもその販路についての順序的な判断であり、市場データではありません。
5.1 刃物鋼・ばね鋼

炭素鋼と低合金鋼は安価に硬い刃先が得られますが、防食が必要です。焼入れ可能なステンレス鋼はキロ単価が高い代わりに、めっき工程を丸ごと省けます。
- 用途
- 切断刃、受け刃、ばね、焼入れした刃先。
- コストを動かす要因
- 硬いグレードほど切れ味は長持ちしますが、脆くなり加工にも時間がかかります。
よく指定されるグレードSK565Mn420J2SUS420J2SUS440C
- 選択肢普及度相対コスト重要な理由
- 刃物鋼・ばね鋼全域普及度 5段階中5中相対コスト 5段階中3あらゆる刃先の基幹材料。コストは中位買い手の視点この系統で買えるのは切れ味の持続であって、耐食性ではありません — 炭素鋼や低合金鋼は安価に硬く細かい刃先が得られる一方、その後は上に施す表面処理だけが頼りになります。製造現場の視点鋼種と硬度帯は、想定用途と合わせて選ぶ必要があります:同じ鋼でもHRC 58なら切れ味は持続しますが節に当たれば欠け、HRC 52なら早く鈍る代わりに同じ節を無事に越えます。
5.2 ステンレス鋼

304は耐食性が最も高い一方で焼入れできないため、刃先ではなく本体や締結部品に向きます。410と420は焼入れでき、刃先にも耐湿性が求められる場合の定番です。
- 用途
- 腐食環境にさらされる部品、締結部品、噴霧器の部品。
- コストを動かす要因
- めっき工程を省ける一方、素材のキロ単価は高く、加工も遅くなります。
よく指定されるグレード304410420
- 選択肢普及度相対コスト重要な理由
- ステンレス鋼常用普及度 5段階中3やや高相対コスト 5段階中4高級帯の防錆刃物や移植ごて向け。炭素鋼より高価買い手の視点受入時のステンレスは二種類の別材料です。オーステナイト系の304は熱処理では硬化せず本体や締結部品向きであるのに対し、マルテンサイト系の410と420は硬化します——そしてこの二つはいずれも磁性を持ち外観も同一であるため、炭素量の低い410を刃部用途に紛れ込ませる置き換えは、材質試験を伴わない受入検査では捕捉できません。製造現場の視点切削油の膜の下では両者は見分けがつかず、混入は焼入れ後に半数が軟らかく出てきて初めて分かるため、マルテンサイト系とオーステナイト系の在庫は棚の上で物理的に分けています。
5.3 めっき・塗装

被膜は見た目の厚さではなく、必要な塩水噴霧耐久時間で指定します。安価なラインの粗が出るのは、隅部や支点まわりの付き回りです。
- 用途
- 炭素鋼部品の防食と外観。
- コストを動かす要因
- 膜厚と必要な塩水噴霧時間に連動します。もっとも厚い選択肢ではなく、時間を指定してください。
よく指定されるグレード亜鉛ニッケルクロムDacromet粉体塗装電着塗装
- 選択肢普及度相対コスト重要な理由
- めっき・塗装全域普及度 5段階中5やや低相対コスト 5段階中2鋼部品のほぼ標準的な防錆。追加コストは低い買い手の視点これは色ではなく、性能を明記した層構成として扱ってください:前処理・防食層・上塗りはそれぞれ別のコストであり、塩水噴霧の性能は目に見える上層ではなく3層すべてから生まれます。製造現場の視点防食は、工具が実際に受ける曝露条件に見合った規模で設計します — 沿岸部や業務用の造園管理を想定した被膜は、家庭の物置向けとは別の層構成であり、過剰な指定は不足の指定と同じだけ無駄になります。
5.4 アルミニウム

買い手が手に取って感じるのは、合金の違いではなく通常は肉厚です。肉厚が薄いほど軽く安価になり、荷重でよくたわみます。これは3メートルのポールでは重大ですが、短い柄では問題になりません。
- 用途
- 伸縮ポール、軽量フレーム、軽量の柄。
- コストを動かす要因
- 6061は強度が高く、6063は細かい形状に押出しできます。肉厚が薄いほど安価ですが剛性は下がります。
よく指定されるグレード60616063肉厚陽極酸化処理
- 選択肢普及度相対コスト重要な理由
- アルミニウム常用普及度 5段階中3中相対コスト 5段階中3高級ラインの軽量シャフトやヘッド向け。コストは中程度買い手の視点仕様となるのは合金番号ではなく調質記号です:6061-T6と6061-T4は同じ金属で耐力が違うだけであり、軟らかい調質で納入されたシャフトは、硬い調質なら弾性で戻る荷重で永久変形します。製造現場の視点受入で見ているのは押出しの肉厚公差です — 公称肉厚に満たないパイプでも外径ゲージは通ってしまい、それでも口金部で座屈しますので、外径だけでなく肉厚を測ります。
5.5 硬質プラスチック

樹脂の選定が、剛性・衝撃挙動・日光下での経年変化を決めます。歯車や掛け金のように樹脂部品が実荷重を負う箇所には、ガラス繊維入りナイロンを指定します。
- 用途
- ハウジング、噴霧器本体、歯車部品、柄の硬質芯材。
- コストを動かす要因
- ガラス充填は剛性・耐熱性・価格をいずれも上げます。樹脂は市況品のため、見積は指数とともに動きます。
よく指定されるグレードPPPEABSPAPA+GF
- 選択肢普及度相対コスト重要な理由
- 硬質プラスチック全域普及度 5段階中5低相対コスト 5段階中1柄やハウジングの主役。構造材でもっとも安価買い手の視点受入時の樹脂を定義するのは「ナイロン」という語ではなく、グレードと充填材です:無充填のPA6とPA6-GF30では剛性がおよそ3倍違い、ガラス繊維含有率は部品表からもっとも静かに落とされやすい一行です。製造現場の視点ポリアミドは吸湿性のため水分管理を重視しています — 開封したまま置かれた樹脂はシリンダー内で加水分解し、見た目は正常でもボス部で折れる部品になりますので、毎ロット、規定どおりに乾燥させてから成形します。
5.6 グリップと軟質材

グリップは、使い手が触感で評価する唯一の部位です。硬質芯材に一体成形した軟質層は本体と一体に感じられます。差し込み式のスリーブや浸漬被覆は安価ですが、使用中に回ったり剥がれたりすることがあります。
- 用途
- 柄、一体成形グリップ、スリーブ、緩衝する接触部。
- コストを動かす要因
- 二色一体成形は、差し込み式スリーブや浸漬被覆より高くつきます。
よく指定されるグレードTPRTPE熱可塑性ゴムPVC浸漬
- 選択肢普及度相対コスト重要な理由
- グリップと軟質材全域普及度 5段階中5やや低相対コスト 5段階中2軟質二色成形グリップは、いまや標準的な人間工学の訴求点買い手の視点軟質グリップはいまや高級品の装備ではなく当然の装備であり、購買上の判断は耐久性です:硬度・基材との相性・耐油性と耐候性が、長持ちするグリップとべたつくグリップを分けます。製造現場の視点材料は、工具がどう握られどう保管されるかに合わせて選びます — 手の中では良好なエラストマーも、高温の物置や日光の下では劣化することがあり、その不具合はどの受入検査よりずっと後に現れます。
5.7 木材

木柄が最初の厳しい一季を越えられるかは、木目の方向と含水率で決まります。トネリコはよくしなり、ブナは加工面がきれいで、竹は独自の挙動を持つ積層材です。
- 用途
- 木製の柄とシャフト。
- コストを動かす要因
- 認証付きの人工乾燥材には割増があります。1本あたりの価格よりも、等級が不良率を左右します。
よく指定されるグレードブナトネリコ竹FSC / PEFC 認証材
- 選択肢普及度相対コスト重要な理由
- 木材散発普及度 5段階中2中相対コスト 5段階中3鋤や熊手の伝統的な柄材。プラスチックより高価買い手の視点仕様のすべては含水率です:含水率18%で組んだ柄を暖房の効いた欧州の屋内へ送れば、口金の中で収縮して緩みますので、合意すべき数値は樹種だけではなく、包装時点の人工乾燥後の含水率です。製造現場の視点当社が見るのは表面の見た目ではなく木目の抜け(グレインランアウト)です — シャフトの長さの内側で木目が側面から抜けている柄は、仕上げがどれほどきれいでも、こじる荷重で繊維を横切って折れます。
5.8 繊維・布材

布製部品は生地が擦り切れるずっと前に縫い目から壊れます。ですので、表に出る生地名よりも縫い目の密度と縫製構造のほうが重要です。
- 用途
- 手袋、収納袋、ベスト、日よけ、カバー類。
- コストを動かす要因
- デニール・コーティング・縫い目密度がコストを決めます。コーティングは撥水性と価格の両方を上げます。
よく指定されるグレード帆布ポリエステルコーティング布メッシュ
- 選択肢普及度相対コスト重要な理由
- 繊維・布材散発普及度 5段階中2低相対コスト 5段階中1手袋とストラップのみ。低コストだが対象SKUは限定的買い手の視点繊維は金属とは異なる適合上の負担を負います:化学物質規制の照会が向かうのは染料・コーティング・付属材であり、その裏づけ資料を持っているのは工具工場ではなく生地メーカーです。製造現場の視点この系統はラインではなく供給網で管理します — 効いてくる管理は生地メーカー側の書類と均一性であり、ロールに入った不良は後工程では直せないからです。
5.9 包装用板紙

板紙は、もっとも土壇場で変更されやすく、仕向地での法令適合の問題をもっとも多く引き起こす材料です。詳しくは下記の専用の節で扱います。
- 用途
- 輸出用カートン、化粧箱、吊り下げ台紙、中仕切り。
- コストを動かす要因
- 再生材の比率と単一素材化の選択は、価格と仕向地での適合の双方に影響します。
よく指定されるグレード段ボールコートボール紙再生材含有パルプモールド
- 選択肢普及度相対コスト重要な理由
- 包装用板紙全域普及度 5段階中5低相対コスト 5段階中1カートンや吊り下げ台紙に広く使用。包装材でもっとも安価買い手の視点板紙は厚さではなく、構成と破裂強度またはエッジクラッシュ強度で指定するものであり、部品表の中でもっとも安価でありながら、仕様を落とせば確実に輸送損傷の控除に変わる箇所です。製造現場の視点板紙の等級は積み付け高さと輸送経路の湿度に対して決めます — 板紙は吸湿すると圧縮強度をかなりの割合で失い、それが起きるのはまさに長い海上区間です。
6 工具はどう壊れるか
硬さは、その工具がどう壊れると想定されるかで決めます。切れなくなるのか、折れるのか、疲労するのか。3つの群、3つの帯、3つの異なる答えです。
硬さは手工具についてもっとも多く語られ、そしてもっとも多く誤って語られる数値です。品質の点数ではありませんし、硬いほど良いわけでもありません。硬さ1ポイントは必ず靭性と引き換えです。数値を決めるのは、その工具がどう壊れると想定されるかです。
3つの群、3つの破壊様式、3つの異なる答え。以下の硬度帯はBirdlandが実際に用いているものです。並べて読めば、恣意的な数字には見えなくなります。
6.1 切る工具 — 壊れ方は「切れなくなる」
切れなくなった剪定ばさみは、どこも折れていなくても機能を失っています。切れ味の持続が最優先ですので、この群には社内でもっとも硬い帯を用います。
受け刃は、意図して軟らかくしています。 上の表の前半と後半をもう一度ご覧ください。同じSK5でも、切断刃では56–60、それが閉じる相手の刃では50–56と指定しています。硬さの等しい刃どうしは互いに刃こぼれします。軟らかい受け刃が犠牲的に摩耗することで切れ刃が生き残ります。2回研ぎ直した剪定ばさみがまだ切れ、「全体を硬くした」ものに欠けが入るのはこのためです。
6.2 こじる工具 — 壊れ方は「折れる」
鋤は石や根、凍った土に当たり、設計者の意図とは無関係にてこ棒として使われます。その破壊様式は切れ味の低下ではなく亀裂ですので、硬さは意図して抑えます。刃は折れる前に曲がるべきだからです。
剪定刃より20ポイント低い硬さを、意図して選んでいます。 HRC 58の鋤は見事な切れ味を保つでしょうが、根にこじ当てた最初の一回で折れます。
掘る工具は、曲げモーメントが集中する首部で壊れます。ですからそこでは鋼種よりも構造が重要です。鍛造の首部は曲がりに沿って鍛流線が連続しますが、鋳造では組織が方向を持たず、巣があればそこが破壊の起点になります。長柄工具の中で、鍛造がその費用に見合う唯一の箇所です。
柄にも同じ理屈が当てはまります。そして仕様が中途半端に終わりがちなのがアルミです。パイプを定義するのは 肉厚と調質であって、外径ではありません。
柄:調質、ガラス充填率、そして後から効いてくる費用
6061-T6は、同じパイプのT5材より明確に強度が高くなります。合金だけを書いて調質を書かない図面は、実質何も指定していません。その差は、3メートルのポールに最初にてこの力をかけた瞬間に現れます。
ガラス繊維入りの芯材も同じ考え方で選びます。PA6-GF30が定番の均衡点なのは、それを超えると部品が曲がらずに砕けるようになるためです。一般消費者向け工具では、突然壊れる柄より変形する柄のほうが安全です。またガラスは金型を削るため、充填率を上げると金型寿命が静かに縮みます。この費用は最初の注文ではなく、2回目の注文に現れます。
6.3 たわむ工具 — 壊れ方は「疲労」
熊手の爪に切ることは求められず、大きな単発荷重に耐えることもめったに求められません。求められるのは、何千回も曲がって元に戻ることです。重要なのは切れ味ではなく、弾性限度と繰り返し寿命です。
曲がったまま戻らない爪は、折れた爪と同じくらい完全に機能を失っています。 65Mnはばね鋼であり、その熱処理は硬さではなく戻りを狙っています。剪定ばさみのばねに同じグレードが使われるのも同じ理由です。
6.4 数値に込められた3つの原則
- 上限値ではなく、帯で
- 本ページの数値はすべて範囲です。上限だけを書いた仕様は、工場にその上限を狙わせることになりますが、範囲の上端は脆さが始まる場所です。帯は下限と上限を同時に固定します。
- 硬くするのは、擦れる場所だけ
- 40Crの支点部品は、軸受面だけを高周波焼入れし、本体は粘りを残します。芯まで硬くしたピンは摩耗しません。割れます。
- ステンレスは格上げではなく取引
- 同じ部位でくらべると、420J2はSK5より硬さでおよそ4〜6ポイント譲ります。湿潤環境、潮風、そして研ぎ直しをしない造園管理の現場には正しい答えです。乾燥した気候での業務用剪定には誤った答えであり、これを無償の改良として勧める供給者は、失われる切れ味を値付けしていません。
供給者に必ず求めるもの: 単一の数値ではなく硬度帯、それを裏づける抜取計画、そしてその報告書が出荷に同行するかどうか。抜取計画の裏づけがない硬度帯は、管理ではなくただの一文です。
上記のグレードはいずれも、その部位に対する複数のルートの一つにすぎません。38の部品種別にわたる159の材料ルートと、それぞれに付随する工程・仕上げの選択肢の全体は、 AsiaSourceにあります。または SK5 や 420J2 などのグレードをTerminalに入力すれば、直接そこへ移動できます。
7 ナット・ボルトと結合部
手工具は刃よりも結合部で壊れることのほうが多いものです。その結合部を締め直して生き返らせられるか、捨てるしかないかを決めるのがナットです。
本ページのどの工具も、少なくとも2つの部品を留めたものです。刃には仕様が与えられ、締結部品には箱にあるものが充てられます。刃はまだ研げば切れるのに剪定ばさみの寿命が尽きるのはこのためです。支点が緩み、締め直せる箇所がどこにもないのです。
7.1 支点が、その工具を直せるかどうかを決める
製品寿命を左右する選択は一つです。使い手が結合部を締め直せるか、締め直せないか。
| 結合方式 | 保持する仕組み | 使い手による締め直し | 適する用途 |
|---|---|---|---|
| リベットまたはかしめピン | 変形させた頭部 | 不可 — もみ取れば工具の寿命は終わり | 修理を前提としない入門価格帯のはさみ |
| ボルト + ナイロンインサート付きナット | ねじ山をつかむナイロン | 可 — スパナ2本で | 業務用剪定ばさみの標準的な支点 |
| ボルト + 全金属製の緩み止めナット | 変形させたねじ山の頂 | 可 — 繰り返し外しても機能を保つ | 水洗い、高温、または毎季分解して研ぐ工具 |
| 段付きボルト + 溝付きナット + 割ピン | 機械的な固定 | 可 — かつ緩むことがない | てこ比の大きい高枝切りや長柄工具 |
| ローレットナット・蝶ナット | 手による締め付け | 可 — 工具なしで | 調整のしやすさを売りにする一般向け工具 |
リベットは価格ではなく、製品寿命についての決定です。 数セントを節約する代わりに、修理も、正しい刃付けへの研ぎ直しも、補修部品の供給も失われます。修理可能と謳って売る工具では、包装では隠しきれない矛盾になります。
7.2 ワッシャー構成はナット以上の仕事をする
7.3 締結部品の材質
| 選択肢 | 適する用途 | 引き換えになるもの |
|---|---|---|
| 亜鉛めっき炭素鋼、強度区分8.8 | 乾燥環境での一般用途 | もっとも安価。新品の見た目がどれだけ持つかを決めるのは鋼ではなく、めっきの耐久時間 |
| ステンレス A2(304) | 湿潤環境向け。めっき工程を完全に省ける | A2-70はおよそ700 MPaで、強度区分8.8の800 MPaに劣ります。ステンレスで買えるのは耐食性であって強度ではありません |
| ステンレス A4(316) | 潮風の環境や沿岸部の車両・機材 | コストは最高。強度との引き換えは同じ |
| 支点の青銅・黄銅ブッシュ | 動きの滑らかさを売りにする工具 | 犠牲的に摩耗して刃を守ります。在庫を持てば交換可能な部品になります |
締結部品は刃ではなく、柄に合わせてください。 アルミのポールを貫くステンレスボルトは小さな電池です。アルミが陽極となり、接触面で腐食します。「ステンレスへの格上げ」が、沿岸で一季を過ごした後の固着した伸縮部として返ってくることがあります。ナイロンブッシュか被覆した締結部品で絶縁してください。
ねじ、緩み止め、そして引用すべき規格
転造ねじは材料の組織を断ち切らずに沿わせるため、量産では強くかつ安価です。切削ねじは修理や一品物向きです。開けることを想定しない結合部なら、中強度の嫌気性緩み止め剤がロックナットの仕事をより安く果たします。調整が売りの箇所では誤った答えです。最初の締め直しで結合が切れ、代わりになるものがありません。
ナイロンインサートは消耗品です。変形することで保持するため、数回着脱したナットは当初の保持力を失います。毎季分解して研ぐ工具であれば、全金属製ナットを指定し、締付けトルクが高くなることを受け入れてください。
供給者に必ず求めるもの: ナットの規格を番号で(ナイロンインサートならISO 7040またはDIN 985、全金属製ならDIN 980)、完成品の写真ではなくワッシャー構成の図面、そしてめっきの塩水噴霧時間を 締結部品について 刃だけでなく確認すること。そして支点が、庭師が既に持っている工具で締め直せるという確認。
8 包装
案件が仕向地の規制と出会う場所であり、買い手がもっとも交渉せず、もっとも多く支払う費目です。
包装は、案件が仕向地の規制と出会う場所であり、土壇場の変更がもっとも高くつく場所でもあります。ここでは4つのことが同時に決まります。工具を守る形態、売るための見せ方、運ぶための単位、そして仕向地が求める表示です。
8.1 包装形態
普及度 は、欧州・北米のDIY小売で売られる園芸用手工具に、その選択肢がどれだけ現れるかを示します。 相対コスト は、同じ群の他の選択肢と比べたときの位置であって、価格ではありません。いずれもその販路についての順序的な判断であり、市場データではありません。
- 輸出用段ボールカートン全域普及度 5段階中5やや低相対コスト 5段階中2ほぼすべての輸出で使われる標準的な輸送用カートン買い手の視点輸出用カートンは、運賃も損傷クレームもそれを単位として計算されますので、カートン寸法には製品と同じだけの注意を払う価値があります — パレット効率の悪いカートンは、出荷のたびに運賃を余計に払わせます。製造現場の視点カートンは製品から前向きに決めるのではなく、パレットの外寸から逆算します — 数ミリのはみ出しでパレット1列分を失い、その損は毎回の生産で無駄な容積として現れるからです。
- 化粧箱一般的普及度 5段階中4やや高相対コスト 5段階中4高級SKU向けの印刷小売箱。無地カートンより高価買い手の視点印刷された小売用の箱は、長い交期と独自の最低発注数量を持つ販促資産であり、案件の中で版下をどれだけ早く確定しなければならないかを決めるのは、通常この部材です。製造現場の視点繰り返し問題になるのは印刷ロット間の色の一致ですので、画面上の参照ではなく承認済みの実物校正刷りを基準に作業します — 同じデータでも、板紙が違い印刷機が違えば刷り上がりは変わります。
- 下げ札・吊り下げ台紙全域普及度 5段階中5低相対コスト 5段階中1ブリスターやフック陳列用の安価な台紙。ほぼ全面的に普及買い手の視点吊り下げ台紙は製品をフックに掛けられるようにする部材であり、その打抜き形状と穴位置は小売ごとに異なります — 包装が落ちるのは品質検査ではなく、棚割りの段階です。製造現場の視点台紙がフックで裂けるのを防いでいるのは、吊り下げ穴に対する板紙の目の方向であり、これは版下を土壇場で拡大縮小し、打抜き型を確認し直さなかったときに簡単に失われます。
- ブリスターパック一般的普及度 5段階中4中相対コスト 5段階中3小型工具向けの樹脂と台紙の陳列パック。規制の圧力を受けている買い手の視点ブリスターは工具をよく見せますが、いくつかの市場では樹脂使用量をめぐる規制圧力を現に受けていますので、版下と金型に踏み切る前に、その形態が仕向地でなお適合するかを確認する価値があります。製造現場の視点管理項目はシール温度と加圧時間です:シールが弱ければブリスターは輸送中に開き、強すぎれば客が道具なしに開けられなくなり、その間の許容幅は狭いものです。
- スキンパック散発普及度 5段階中2中相対コスト 5段階中3不定形の製品向けのフィルム密着陳列。ブリスターより普及度は低い買い手の視点スキンパックは、ブリスター金型では採算よく合わせられない不定形の製品に向き、金型費の安さと引き換えに、ライン速度の低さと売場での高級感の乏しさを受け入れる方式です。製造現場の視点フィルムは製品の高い部分の上でも均一に伸びる必要がありますので、加熱と真空を合わせて管理します — 角の上にできた薄い箇所が、後に取り扱いの途中で包装が裂ける場所になります。
- 紙・樹脂複合常用普及度 5段階中3やや低相対コスト 5段階中2樹脂量を減らす複合形態。包装規制のもとで増加中買い手の視点これらの複合形態は包装規制を先取りして樹脂使用量を減らすために存在しますが、実務上の問いは、その形態が仕向地の市場で分別して再生に回せるかどうかです — 規則が実際に問うているのはその点だからです。製造現場の視点紙とフィルムは熱と湿度に対する挙動が異なりますので、置き換える前のブリスターと同じように振る舞うと決めつけず、輸送試験でその組み合わせを確認します。
- シュリンクフィルム常用普及度 5段階中3低相対コスト 5段階中1多本パックをまとめる安価な上包み。比較的一般的で低コスト買い手の視点シュリンクは複数個をまとめるもっとも安価な方法であり、保護材ではなく結束材です — 個体をまとめて保つだけで、圧縮や衝撃には何も働きません。製造現場の視点収縮の具合を決めるのはトンネル温度とライン速度で、当社が警戒する不具合は収縮のかけすぎです:張りすぎたフィルムは保持している包装そのものを変形させ、化粧箱では特に顕著です。
- ラベル一式全域普及度 5段階中5低相対コスト 5段階中1バーコードと取扱表示ラベル。安価でほぼ全個体に貼付買い手の視点ラベルは法令上の表示 — 原産地、安全表示、バーコード — を担い、土壇場でもっとも多く改訂される部材ですので、包装本体とは別の版下承認として分けて管理する価値があります。製造現場の視点粘着剤の選定は、貼る面と輸送経路の温度に合わせます:温かいカートンには留まるラベルも、冷えた面・ワックス面・凹凸のある面からは剥がれることがあり、それが分かるのは仕向地です。
- 緩衝材常用普及度 5段階中3低相対コスト 5段階中1保護用の紙またはフォーム緩衝材。安価で用途を選んで使用買い手の視点緩衝材はカートン内部での動きを止めるために買うもので、その費用は損傷クレームにくらべれば些細ですが、容積重量を増やしもします — より安上がりな対策は、通常は寸法の合ったカートンです。製造現場の視点動きは埋めるより設計で消すことを選びます — 緩衝材は長い海上区間の間に沈み込み、埋めていたはずの空隙が航海の半ばあたりで再び現れるからです。
- バンド掛け散発普及度 5段階中2低相対コスト 5段階中1束ねた製品やパレットを固定。安価だが使用場面は限られる買い手の視点バンド掛けは束やパレットを固定するもので、製品ではなく荷役についての判断です — 必要かどうかを決めるのは商品ではなく、輸送経路と積み替えの回数です。製造現場の視点張力と角当ては一組です — 保護のないカートンの角の上でバンドを強く締めれば板紙に食い込み、パレットは何も保持していないバンドで固定された状態で到着します。
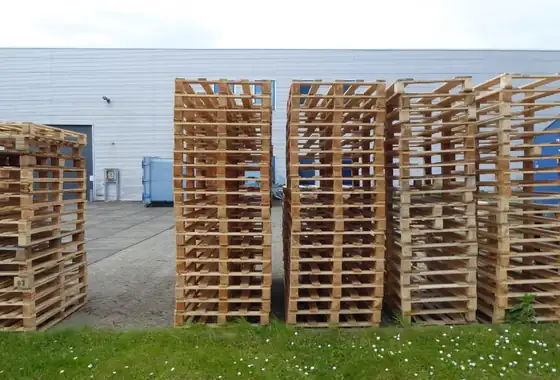
- パレット全域普及度 5段階中5高相対コスト 5段階中5大量輸送の基本単位。この群では単位あたり費用が最も高い買い手の視点パレットの仕様は通関の項目であると同時にコストの項目です:熱処理木材には、大半の国際輸送で木製包装材に求められるISPM 15の刻印があり、パレット寸法が、実際に支払うコンテナ容積を決めます。製造現場の視点パレットへの収まりはカートン寸法で決まりますので、最初のカートンを印刷する前に積み付けパターンを計画します — 後からカートンを数ミリ変えることが、満載のパレットを積み残しのあるパレットに変えるからです。
8.2 陳列と売場での見せ方
形態は工具を守ります。一方、 見せ方 は、どう買われるかを決めます。打抜き形状も板紙の坪量も吊り下げ穴も見せ方が決めるため、この2つは同時に仕様化します。
| 見せ方 | 包装が担うべきもの | 強みが出る場面 |
|---|---|---|
| 工具が立つ化粧箱 | 工具に合わせて打ち抜いた中仕切りにより、24本の剪定ばさみが1箱で運ばれ、蓋を開けた瞬間に立ちます。重要な図面は箱ではなく中仕切りです | 日常的な店頭の定番。1カートン1SKUで、店舗側の品出し作業が不要 |
| 窓付き化粧箱 | 同じ中仕切りに打抜きの窓を加えたもの。1本が見えつつ、完全に封じられたまま | 箱そのものが購入対象の一部となる、ギフトや高級ライン |
| 前面開口の陳列箱 | ミシン目入りの蓋を切り離すと、そのまま棚に置けるトレーが残ります | 棚直行型のライン。ケースが陳列そのものなので、二度開梱しない |
| 吊り下げ台紙 + ユーロスロット | 小売側のフックに合わせた吊り下げ穴を打ち抜いた折り台紙 | バーに掛けるもっとも安価な方法。什器は小売側の所有 |
| フック掛けのブリスター・クラムシェル | 成形シェルを印刷台紙に溶着または折り込んだもの | 盗難防止と全面印刷が必要な小型工具 |
| 台紙付きスキンパック | 工具に密着させたフィルムと、打ち抜いた吊り下げ穴 | ブリスターよりはるかに少ない樹脂で、製品の実形状を見せられる |
| カウンター什器(PDQ) | 中身を詰めた小型トレーを、そのままカウンターに置ける形で出荷 | 衝動購買品や季節の追加品 |
| フロア什器・パレット什器 | 輸送箱がそのまま自立什器になり、印刷ヘッダーが付く | 数量が型代に見合う、シーズン立ち上げの場面 |
穴を作図する前に、どのフックに掛けるのかを確認してください。 レール式什器、有孔ボード、スラットウォールはそれぞれ異なるフックを使います。合わない穴を打てば、適合していたはずの包装が仕向地での詰め替え作業に変わります。園芸案件で土壇場に起きる包装変更として、これが群を抜いて多いものです。
8.3 什器と陳列ユニット
「陳列什器」と呼ばれるものには二種類あります。小売がすでに所有している什器と、貴社が出荷するユニットです。どちらであるかが、費用を誰が負担するのか、そして見積の対象が包装なのか家具なのかを決めます。
| 什器 | 耐用 | 本来の役割 |
|---|---|---|
| 粉体塗装のスチールワイヤー什器・回転什器 | 数年。通常は回収して再使用 | 業務用カウンターや金物店向け。店内でのブランドの陣地も兼ねる |
| 段ボール製PDQ・フロア什器 | 1シーズン、使い捨て | 販促向け。平積みで送れて費用は最小、回収せずに廃棄 |
| パーティクルボード・MDFのフック付きパネル | 数シーズン | 包装ではなく什器に見える必要がある園芸専門店 |
| アクリルのトレー・ひな壇 | 長持ちするが傷が付く | 高級品や小物向け。フェイスあたりの費用は最も高い |
| 小売所有のスラットウォール・有孔ボード | 常設。ただし貴社の資産ではない | ユーロスロット付きの包装だけを供給。什器はすでにそこにある |
8.4 宅配網は売場ではない
小売用の包装は、パレットに積み上げられ、店の照明の下で見栄えするように設計されます。宅配用の包装は、投げられることを前提に設計されます。同じ箱が両方をこなすことはまれで、小売の要件を満たした包装でも、ネット販売の最初の1か月で不合格になることがあります。
マーケットプレイスの制度名・基準値・試験手順は変わります。上の行は確認すべき問いの一覧として扱い、それぞれを貴社アカウントの最新の出品者向け・取引先向けマニュアルで確認してください。
8.5 環境負荷の低い選択肢
従来型の各形態には、環境負荷を下げた代替ルートがあります。採用可否は包装・数量・仕向地によります。市場と売場での見せ方をお知らせいただければ、適合するルートを従来型と並べて見積れます。
| 低負荷の選択肢 | 置き換える対象 | 買い手が求める理由 |
|---|---|---|
| FSC / PEFC 認証板紙 | 非認証の板紙 | 大手小売取引先の大半で、最低限の要件となっています。 |
| 再生材含有の板紙 | バージン板紙 | 包装上に再生材比率を表示できるようになります。 |
| 紙の単一素材包装 | 紙+樹脂のブリスター | 消費者が素材を分別しなくても再生利用できます。 |
| パルプモールド・紙製ブリスター | PET・PVC製ブリスター | 小売包装から樹脂を取り除く主要な方法です。 |
| 紙製の吊り下げタブ | 樹脂成形のフック | 他は紙で構成された包装に、樹脂の費目を残さずに済みます。 |
| 大豆油・水性インキ | 溶剤系インキ | 印刷工程での溶剤負荷を下げます。 |
| 紙テープ・水のりテープ | PP製の梱包テープ | カートン全体を一つの再生ルートに乗せられます。 |
| 無印刷の輸出用カートン | 多色刷りの外装 | 無地輸出において、費用も環境負荷も最小です。 |
| 再生フィルム・rPETフィルム | PVC製シュリンクフィルム | フィルムをどうしても外せない場合の折衷案です。 |
| 熱処理材パレット・樹脂パレット | 未処理の木製パレット | 輸出時のISPM 15 植物検疫要件を満たします。 |
9 認証と宣言
証明書とは、事業所・適用範囲・日付についての文書です。この3つをすべて確認してください。別の事業所についての有効な証明書には、何の価値もありません。
この業界において認証はもはや差別化要因ではなく、参入の前提条件です。供給者を分けるのは、その書類が確認に耐えるかどうかです。購入する製品を含む適用範囲、工場と一致する事業所住所、そしてコンテナが出港する時点でまだ有効な日付。
9.1 各認証が保証する範囲
| 認証 | 実際に証明していること | 求める相手 | 書類上で確認すべき点 |
|---|---|---|---|
| FSC / PEFC | 木材と板紙の管理の連鎖。認証繊維が追跡されたことの証明であり、木そのものの認証ではありません | EU・英国の大手小売の大半、近年は米国でも増加 | CoC番号、表示区分(100%、Mix、Recycled)、そして購入する製品グループが適用範囲に含まれること |
| EU森林破壊防止規則 | EU市場に出す木材が森林破壊に由来しないことのデューデリジェンス | EUへの輸入者。通常は工場ではなく貴社です | 伐採地の位置情報とデューデリジェンス報告。貴社の事業者規模に適用される適用開始日をご確認ください |
| amfori BSCI / Sedex SMETA | 特定の事業所における、特定の日付時点の労働条件 | EU・米国のほぼすべての小売取引先 | 監査日、評価または指摘事項、そして監査対象の住所が実際に生産する工場であること |
| ISO 9001 / ISO 14001 | 品質または環境のマネジメントシステムが存在し、監査されていること | ほぼすべての業務用の買い手が、前提条件として要求 | 適用範囲と事業所。別の工場を記載したグループ証明書は、貴社の証明書ではありません |
| REACH と SVHC | 製品中の制限物質。鋼だけでなくグリップ・塗装・めっきも対象 | EUの輸入者 | 試験した物質リスト、試験日、そして工具のどの部位を採取したか |
| CPSIA と カリフォルニア州 Proposition 65 | 鉛とフタル酸エステルの規制値、および警告表示の義務 | 米国の輸入者 | 試験報告書、および貴社の販路で包装への警告表示が必要かどうか |
| EN 388(CE / UKCA 付き) | 保護手袋の機械的性能 | EUまたは英国で手袋を販売するすべての事業者 | 認証機関、表示された性能水準、そしてその証明書がこの手袋のものであること |
| 包装のEPR登録 | 各市場で包装廃棄物の費用を誰が負担するか | ドイツ・フランス・イタリア・スペインほか、国ごとに個別 | 正しい名義で保有された登録番号、および各市場が求める包装上の表示 |
| 英国のプラスチック包装税 | 再生材含有率の基準を下回るプラスチック包装 | 英国の輸入者 | 意向の表明ではなく、再生材含有の証拠 |
| ISPM 15 | 木製パレットおよび敷材の熱処理 | 木製パレットについては、すべての仕向地 | 積込み時に、パレット本体に押された刻印 |
| GS1 GTIN | そのバーコードがブランド所有者に帰属すること | 小売全般 | プレフィックスがブランドに登録されており、供給者から借りたものでないこと |
9.2 証明書の読み方
- 事業所、適用範囲、日付
- 証明書が貴社の注文に適用されるかは、この3項目で決まります。商社が保有する有効なFSC証明書があっても、工場がロゴを印刷してよいことにはなりません。姉妹工場の社会監査は、貴社のラインを回す工場について何も語りません。
- 表示に必要なのはロゴではなく連鎖
- 包装にFSCを表示するには、認証材料の所有権を持つすべての当事者が自らの管理の連鎖番号を持つ必要があります。製紙工場、加工業者、そして包装を組み立てる工場です。連鎖が一つでも欠ければ、紙がどれほど認証済みでも表示はできません。
- 監査には期限があるが、生産は止まらない
- 次の監査がいつかを、そしてそれが遅れた場合に貴社の出荷がどうなるかを確認してください。案件の途中で失効する証明書は、書類上の問題ではなく商売上の問題です。
供給者に必ず求めるもの: 資料に載ったロゴではなく証明書そのもの、適用範囲のページ、そしてそこに記載されたとおりの名称と住所。そのうえで、その住所を実際に訪問した工場と照合してください。
10 卸売業者が求めるもの
この水準で供給者を分けるものの大半は、工具そのものではありません。金型の所有、試作の規律、書類、そして問題が起きたときの対応です。
欧州・北米の輸入業者、卸、共同仕入組織、そして彼らと競うアジアの商社は、短い期待事項の一覧に収斂していきます。そのほとんどは製造とは無関係です。初回の商談で実際に話されるのはこの内容ですので、率直に記しておく価値があります。
10.1 発注の前に
10.2 出荷の後に
早い段階で確認する価値のあること: 金型を誰が所有するか、試作は何回まで無償か、MOQを品揃え全体でまとめられるか、補修部品を何年保持するか。この4つの問いへの答えで、その供給者との関係がどうなるかはおおむね分かります。
11 コスト構造
landed price は4つのブロックでできています。多くの交渉は最初の1つしか動かしませんが、通常は後ろの2つのほうが大きいものです。
landed price(荷揚げ後の総コスト)は、1つの数字ではなく4つのブロックでできています。調達の話し合いの多くは最初の1つしか動かしませんが、手工具の案件では、後ろの2つが最初のブロックで交渉している節約額を上回ることがしばしばあります。
ご自身の数字で試算できます。landed cost の計算ツールは CostNow desk にあり、この同じ4ブロックを用い、材料と運賃の最新値をあらかじめ読み込んでいます。
12 関連ページ
次に読むべきページと、本ページが意図的に載せていないもの。
- AsiaSource — 材料・運賃・関税の最新値と、上で触れた landed cost の計算ツール。
- ABrief — それらの数値の背景にある、日次の業界ブリーフ。
- 会社案内 — 本ページに何を載せるかを規定している機密保持の方針。
- お問い合わせ — 実際の仕様に基づいて生産ルートをご相談いただく窓口。
本ページの図は、説明のために描いた模式図です。工程と材料の記述は業界の一般的な慣行であり、個々の案件で選べるルートは部品・数量・生産地によって異なります。2つの指標は欧州・北米のDIY小売販路についての順序的な判断であって、実測の市場データではありません。