Produkcja ręcznych narzędzi ogrodowych
Narzędzie, które na półce wygląda prosto, jest efektem siedmiu bramek kontrolnych i dziewięciu rodzin materiałów, zapakowanym i wysłanym według przepisów zmieniających się wraz z krajem przeznaczenia. Ten artykuł opisuje tę drogę w kategoriach publicznych. Nie zawiera żadnego rysunku, specyfikacji ani zapisu programu klienta.
1 Hala produkcyjna
Jedna lokalizacja od 1974 roku — ta sama biblioteka oprzyrządowania i ta sama praktyka hartowania, i to właśnie sprawia, że reszta tej strony jest konkretna, a nie ogólnikowa.
Cała reszta tej strony opisuje drogę produkcji. Ta sekcja dotyczy miejsca, przez które ta droga biegnie, bo opis procesu wart jest lektury tylko wtedy, gdy zakład za nim stojący istnieje naprawdę.
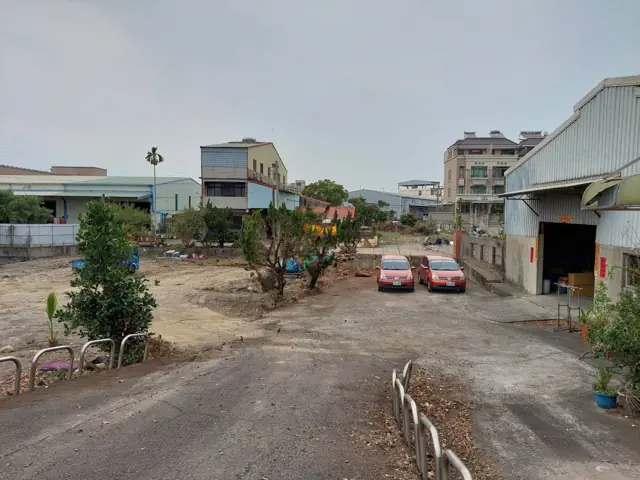
1.1 Gdzie się zaczęło, w 1974 roku
Birdland zaczął w tym miejscu w 1974 roku i ponad pięćdziesiąt lat później nadal tu produkuje, magazynuje i stąd wysyła. To nie jest biuro zakupowe otwarte po to, by firmować cudzy łańcuch dostaw, ani zakład, do którego wprowadziliśmy się później — to pierwotna fabryka.
Ta ciągłość jest powodem, dla którego reszta tej strony może być konkretna. Pięćdziesiąt lat w jednym miejscu to pięćdziesiąt lat tej samej biblioteki oprzyrządowania, tej samej praktyki hartowania i tych samych ludzi poprawiających się nawzajem — a tym właśnie jest w istocie punkt kontrolny.
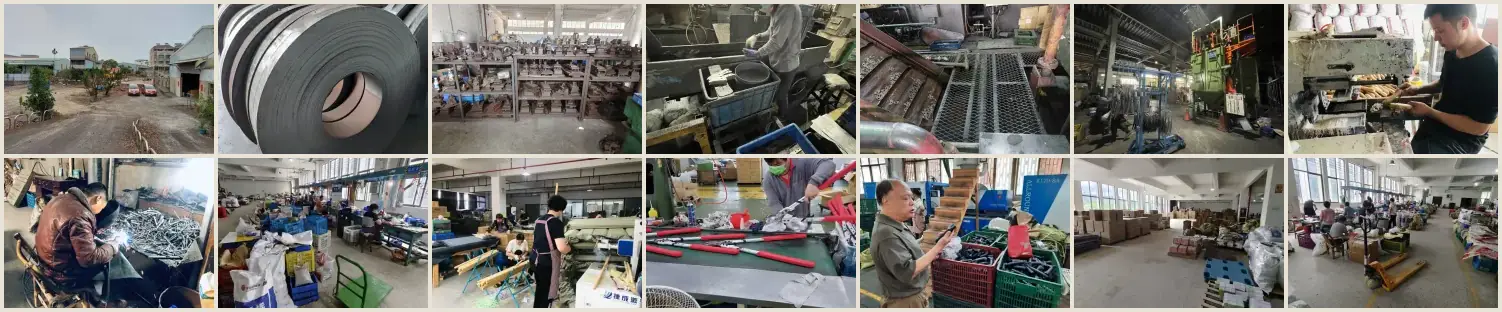
2 Katalog
Archiwum sprzed dekady, publikowane ze względu na zakres, a nie jako cennik. Nic w nim nie jest aktualną ofertą.
Birdland prowadzi katalog produktów sprzed mniej więcej dekady. Publikujemy go jako archiwum, a nie jako cennik: zawarte w nim pozycje nie są aktualnymi ofertami i niczego w nim nie należy czytać jako oferty handlowej. Warto go przejrzeć z jednego powodu — dla zakresu.
- Każda pozycja została zatwierdzona przez klienta, dla którego powstała. Nic w nim nie jest koncepcją, renderem ani propozycją. Każdy wyrób przeszedł zatwierdzenie po stronie klienta, zanim trafił do produkcji.
- Wszystko to praca ODM na oprzyrządowaniu należącym do Birdland. Matryce i formy stojące za tymi wyrobami są nasze. Dlatego pozycja z tego katalogu zachowuje się inaczej niż nowy projekt: narzędzie już istnieje, więc koszt jest znany i stabilny, a nie szacowany wobec oprzyrządowania, którego nikt jeszcze nie wykonał.
- To własne oprzyrządowanie chroni marżę. Kupujący, który wprowadza na rynek istniejącą pozycję, nie amortyzuje nowego oprzyrządowania i nie jest narażony na dryf kosztów towarzyszący jego dochodzeniu do powtarzalności.
- Jego celem jest dowód, a nie wybór asortymentu. Proszę czytać go jako nagromadzone doświadczenie produkcyjne i jakościowe stojące za siedmioma bramkami opisanymi niżej — zakres, który ta hala rzeczywiście utrzymała w specyfikacji przez dziesięciolecia.
Jeśli coś w nim jest bliskie temu, czego Państwo potrzebują, wyjście od tej pozycji jest zwykle najszybszą i najtańszą drogą. Jeśli nie, to samo doświadczenie opisuje reszta tego artykułu.
Plik otwiera się w nowej karcie. To archiwum: proszę użyć go do oceny zakresu i możliwości, a przed uznaniem czegokolwiek za dostępne — zapytać nas.
3 Ścieżki OEM
Trzy ścieżki: nasze oprzyrządowanie, Państwa rysunek albo wspólne opracowanie. Różnica polega na tym, kto jest właścicielem oprzyrządowania i kto ponosi ryzyko.
OEM to nie jedna rzecz. Niemal każdy program mieści się na jednym z dwóch poziomów, a pierwsze użyteczne pytanie nie brzmi, ile to będzie kosztować, lecz na którym poziomie Państwo pracują. Ta odpowiedź porusza jednocześnie oprzyrządowanie, czas realizacji i wielkość zamówienia.
3.1 OEM specyfikacyjny
Kształt już istnieje. Zmieniają Państwo to, z czego jest zrobiony. Geometria została sprawdzona w produkcji, więc zmienia się gatunek materiału, przedział twardości, obróbka powierzchni, tworzywo uchwytu, kolor, znakowanie i opakowanie.
Nie powstaje żadne nowe oprzyrządowanie. Koszt wynika z części, którą już kiedyś wykonano, a nie z szacunku wobec takiej, której nikt nie robił; próbki liczy się w tygodniach, a zamówienie może być mniejsze, bo nie ma inwestycji w oprzyrządowanie do rozłożenia.
Najpłytsza wersja tej ścieżki nie zmienia w wyrobie nic — tylko markę, znakowanie i opakowanie. To najszybszy sposób, by postawić na półce serię pod własną nazwą. Ścieżka ta opiera się na oprzyrządowaniu opisanym w katalogu: naszym i dawno zamortyzowanym.
3.2 OEM projektowy
Kształt wnoszą Państwo. Nowe matryce lub formy powstają według Państwa rysunku i otwarte są wszystkie dźwignie, łącznie z samą geometrią.
Tę inwestycję trzeba rozłożyć, więc zamówienie jest większe, a próbki liczy się w miesiącach, nie w tygodniach. W zamian otrzymują Państwo wyrób, którego nikt inny nie może zamówić, i oprzyrządowanie istniejące wyłącznie dla Państwa programu.
Większość kupujących zakłada, że potrzebuje tej ścieżki. Wielu nie potrzebuje: warto sprawdzić, czy OEM specyfikacyjny nie obejmuje większości Państwa oczekiwań, zanim zdecydują się Państwo na nowe oprzyrządowanie. Wolimy powiedzieć to wcześnie, niż wycenić narzędzie, które nie było potrzebne.
3.3 Co pozwala zmienić każda ścieżka
| Dźwignia | OEM specyfikacyjny | OEM projektowy | Opisano w |
|---|---|---|---|
| Rodzina i gatunek materiału | Otwarta | Otwarta | Rodziny materiałów |
| Przedział twardości krawędzi roboczej | Otwarta | Otwarta | Obróbka cieplna |
| Obróbka powierzchni i kolor | Otwarta | Otwarta | Obróbka powierzchni |
| Tworzywo i chwyt uchwytu | Otwarta | Otwarta | Uchwyty i miękkie tworzywa |
| Znakowanie i marka | Otwarta | Otwarta | Obróbka powierzchni |
| Opakowanie i prezentacja handlowa | Otwarta | Otwarta | Opakowania |
| Sposób łączenia i elementy złączne | Ograniczone istniejącym oprzyrządowaniem | Otwarta | Łączenie i montaż |
| Wymiary i geometria | Ustalone przez istniejące oprzyrządowanie | Otwarta | Oprzyrządowanie |
| Wyłączność kształtu | Nie | Tak | 3.4 poniżej |
3.4 Jak ustala się oprzyrządowanie
Nie ma standardowej ceny oprzyrządowania ani jednej polityki własności, a każda strona, która by je opublikowała, wprowadzałaby Państwa w błąd. Ustala się to osobno dla każdego programu. Oto układy, które rzeczywiście się stosuje:
| Układ | Kto finansuje | Kto przechowuje | Zwykle łączony z |
|---|---|---|---|
| Istniejące oprzyrządowanie Birdland | Nie dotyczy | Birdland, już zamortyzowane | OEM specyfikacyjny |
| Finansowane przez klienta | Klient | Klient | Pełna wyłączność kształtu |
| Wspólne | Podzielone między obie strony | Przechowywane wspólnie | Ograniczenie rynkowe — zob. niżej |
| Finansowane przez Birdland | Birdland | Birdland | Zobowiązanie wolumenowe |
- Tam, gdzie oprzyrządowanie jest finansowane i przechowywane wspólnie, zwykle towarzyszy temu ograniczenie nałożone na nas: Birdland nie sprzedaje tego wyrobu na Państwa rynku. Oprzyrządowanie bywa wspólne; rynek nigdy.
- Ta klauzula to właśnie „nigdy nasza marka” zapisane w umowie, a nie na stronie startowej. Jest też powodem, dla którego dwie rzeczy na tej stronie do siebie pasują: katalogu może być pokazywany publicznie, bo tamto oprzyrządowanie jest nasze i nieobciążone, natomiast nic objętego ograniczeniem rynkowym w nim się nie pojawia i nigdy nie pojawi.
Co przesuwa granicę. W praktyce cztery rzeczy: złożoność części, staż naszej współpracy, warunki płatności i wolumen. Dlatego koszt oprzyrządowania, wielkość zamówienia i czas realizacji opisujemy tu wyłącznie w kategoriach względnych — realna liczba zależy od tych czterech czynników, a wartość opublikowana na publicznej stronie byłaby błędna dla większości czytelników i nieaktualna dla reszty.
Proszę podać wolumen, rynek i terminy, a układ da się pod nie ułożyć.
4 Ścieżka produkcji
Siedem bramek. Narzędzie jest tyle warte, co bramka, przez którą je przepuszczono.
Każda bramka przyjmuje określone wejście, trzyma pod kontrolą jedną rzecz i przekazuje część dalej. Ścieżki wymienione przy każdej bramce są alternatywami, a nie kolejnością: wybór między nimi jest tym, co naprawdę rozstrzyga specyfikacja.
Częstość to częstość występowania danego wariantu w ręcznych narzędziach ogrodowych sprzedawanych w europejskim i północnoamerykańskim detalu DIY. Koszt względny to jego koszt wobec alternatyw z tej samej grupy — pozycja, a nie cena. Obie skale są ocenami porządkowymi dotyczącymi tego kanału, a nie danymi rynkowymi.
4.1 Przyjęcie materiału
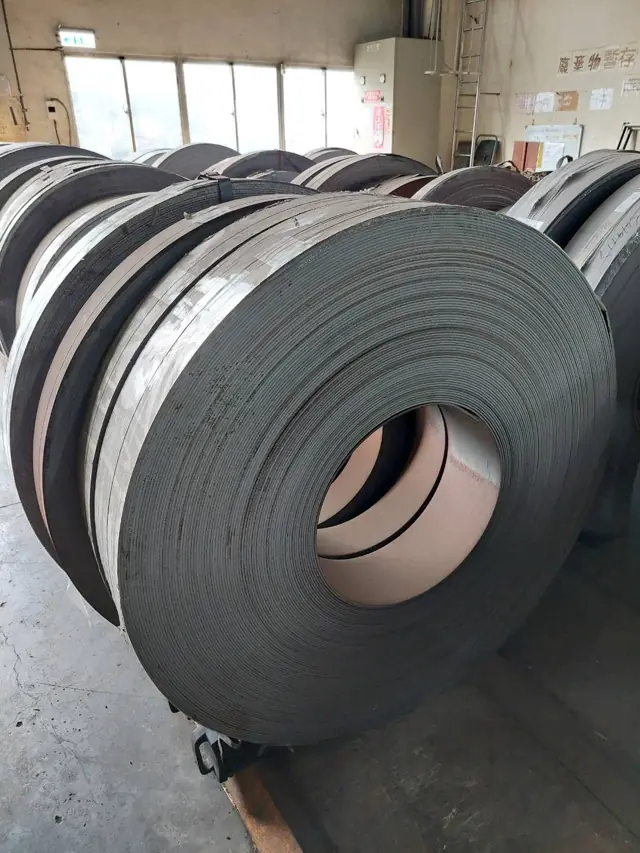
Nic dalej w procesie nie będzie lepsze niż to, co przyjedzie. Gatunek, grubość, stan obróbki i identyfikowalność ustala się tutaj, a zamiana dokonana na tej bramce po cichu zmienia twardość, odporność na korozję i zachowanie przy kształtowaniu na dalszym odcinku drogi.
- Co wchodzi
- Taśma i pręt stalowy, rura, tworzywo, kantówka drewniana, bele tkanin.
- Punkt kontrolny
- Wskazany materiał musi pasować do zamierzonej ścieżki kształtowania i do trwałości deklarowanej dla gotowego narzędzia.
- Kupujący powinien zapytać
- Która właściwość materiału jest krytyczna dla zamierzonego zastosowania: utrzymanie ostrza, odporność na korozję czy sztywność?
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Stal na ostrza i sprężynyWszędzieCzęstość 5 z 5ŚredniKoszt względny 3 z 5Podstawowy materiał każdej krawędzi tnącej; koszt średniWidok kupującegoDopuszczenie tej rodziny oznacza dopuszczenie gatunku hartowalnego, więc atest hutniczy waży więcej niż linia cenowa: o przedziale twardości, który da się później utrzymać, decydują zawartość węgla, głębokość odwęglenia i płaskość taśmy na przyjęciu, a nie specyfikowana przez Państwa obróbka cieplna.Widok produkcjiPrzychodzący krąg sprawdzamy pod kątem odwęglonej warstwy wierzchniej, zanim w ogóle trafi do matrycy — miękka warstwa o grubości kilku setnych milimetra przechodzi przez hartowanie jako krawędź, która tępi się w pierwszym sezonie, a po pokryciu galwanicznym jest już niewidoczna.
- Stal nierdzewnaCzęstoCzęstość 3 z 5Powyżej średniejKoszt względny 4 z 5Ostrza i łopatki premium odporne na rdzę; drożej niż stal węglowaWidok kupującegoStal nierdzewna trafiająca do magazynu przyjęć to dwa różne materiały: austenityczna 304 nie daje się utwardzić obróbką cieplną i jest właściwa na korpusy i elementy złączne, natomiast martenzytyczne 410 i 420 owszem — a ponieważ obie te gatunki są magnetyczne i wizualnie nie do odróżnienia, podstawienie niżej węglowej 410 w zastosowaniu na ostrze to zamiana, której nie wychwyci żadna kontrola przyjęcia bez badania materiału.Widok produkcjiMateriał martenzytyczny i austenityczny trzymamy na regale fizycznie rozdzielony, bo pod warstwą chłodziwa oba wyglądają identycznie, a wymieszaną partię wykrywa się dopiero po hartowaniu, gdy połowa części wychodzi miękka.
- AluminiumCzęstoCzęstość 3 z 5ŚredniKoszt względny 3 z 5Lekkie trzonki i głowice w liniach premium; koszt umiarkowanyWidok kupującegoSpecyfikacją jest oznaczenie stanu, a nie numer stopu: 6061-T6 i 6061-T4 to ten sam metal o różnych granicach plastyczności, a trzonek dostarczony w miększym stanie odkształca się trwale pod obciążeniem, po którym twardszy wraca do kształtu.Widok produkcjiNa przyjęciu pilnujemy tolerancji wyciskania na grubości ścianki — rura o ściance poniżej nominału przechodzi sprawdzian średnicy i mimo to załamuje się przy tulejce, więc mierzymy ściankę, a nie samą średnicę zewnętrzną.
- Tworzywa konstrukcyjneWszędzieCzęstość 5 z 5NiskiKoszt względny 1 z 5Dominują w rękojeściach i obudowach; najtańszy materiał konstrukcyjnyWidok kupującegoTworzywo na przyjęciu określa gatunek i napełniacz, a nie słowo „nylon”: PA6 bez napełniacza i PA6-GF30 różnią się sztywnością mniej więcej trzykrotnie, a udział szkła to pozycja najczęściej po cichu znikająca z zestawienia materiałowego.Widok produkcjiWilgoć w poliamidzie traktujemy poważnie, bo jest on higroskopijny — tworzywo, które stało nieszczelnie zamknięte, hydrolizuje w cylindrze i daje wypraski wyglądające poprawnie, a pękające przy nadlewie, dlatego przed każdą serią suszy się je zgodnie ze specyfikacją.
- Tworzywa uchwytówWszędzieCzęstość 5 z 5Poniżej średniejKoszt względny 2 z 5Miękki uchwyt nakładany to dziś standardowy argument ergonomicznyWidok kupującegoElastomer należy określać twardością w skali Shore’a A oraz tym, do czego ma przylegać; TPR poprawny na polipropylenie odwarstwia się od poliamidu, a odchodzący uchwyt to zwrot gwarancyjny, choć narzędzie nadal działa.Widok produkcjiPrzyczepność przy zaformowywaniu jest chemiczna, a nie mechaniczna, więc dobieramy rodzinę elastomeru do podłoża i pilnujemy temperatury styku — zimne podłoże daje połączenie, które przetrwa montaż i pęknie w dłoni.
- DrewnoSporadycznieCzęstość 2 z 5ŚredniKoszt względny 3 z 5Tradycyjny materiał trzonków do szpadli i wideł; drożej niż tworzywoWidok kupującegoWilgotność jest tu całą specyfikacją: trzonek osadzony przy 18% i wysłany do ogrzewanego europejskiego wnętrza kurczy się w tulejce i luzuje, więc uzgodnić trzeba wilgotność po suszeniu komorowym w chwili pakowania, a nie sam gatunek drewna.Widok produkcjiPatrzymy na wybieg włókien, a nie na wygląd powierzchni — trzonek, którego włókna wychodzą bokiem na długości drzewca, pęka w poprzek włókien przy podważaniu, niezależnie od tego, jak czysto wygląda wykończenie.
- TkaninaSporadycznieCzęstość 2 z 5NiskiKoszt względny 1 z 5Tylko rękawice i pasy; niski koszt, kilka indeksówWidok kupującegoTkanina wchodzi do zestawienia materiałowego wyrobu metalowego jako pozycja najbardziej narażona na ryzyko zgodności chemicznej — barwniki, powłoki i wszelkie wykończenia skórzane są tym, na co najpierw trafia pytanie o REACH lub Proposition 65, a nie stal.Widok produkcjiNaszym punktem kontrolnym jest rozciągliwość przy krojeniu i szyciu: ta sama bela zachowuje się różnie na swojej szerokości, więc panele kroi się według zagnieżdżonych szablonów, a nie pojedynczo, i to właśnie sprawia, że para rękawic pozostaje parą dobraną.
4.2 Kształtowanie i formowanie
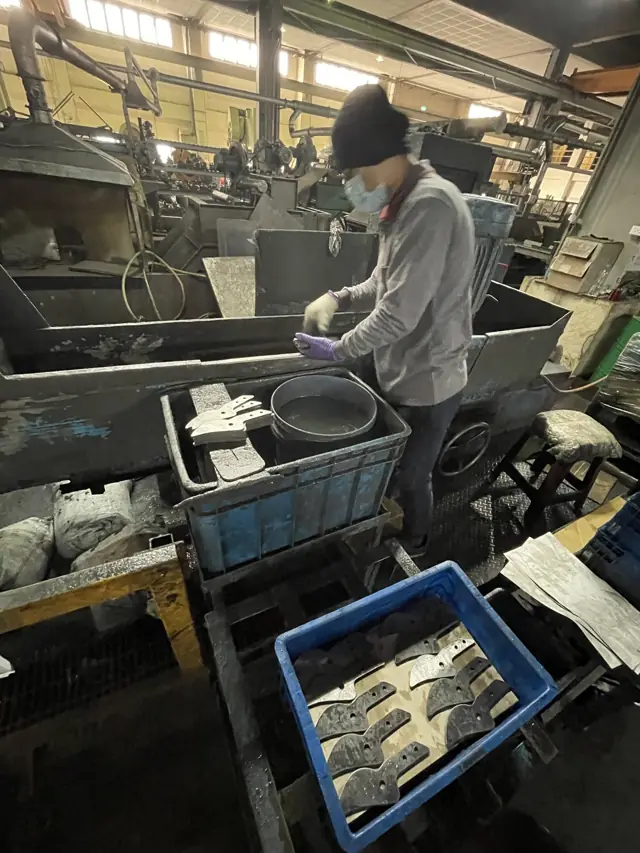
„Kształtowanie” to nie jedna operacja. Ostrze można wytłoczyć z taśmy, wykuć na gorąco dla przebiegu włókien albo wyciąć laserem dla niskonakładowego profilu, a każda z tych dróg daje inny stan krawędzi, inne pole tolerancji i inny koszt oprzyrządowania.
- Co wchodzi
- Przygotowany metal, zatwierdzony profil i utrzymany komplet matryc.
- Punkt kontrolny
- Siła prasy, kolejność uderzeń i luz matrycy decydują o tym, czy sztuka pierwsza i pięćdziesięciotysięczna są tą samą częścią.
- Kupujący powinien zapytać
- Który pojedynczy wymiar albo stan krawędzi ma największe znaczenie dla gotowego narzędzia?
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- TłoczenieWszędzieCzęstość 5 z 5NiskiKoszt względny 1 z 5domyślne rozwiązanie dla ostrzy i wsporników w dużych seriachWidok kupującegoTłoczenie jest tanie w przeliczeniu na sztukę i drogie w zmianie: geometrię nosi matryca, więc korekta profilu po zatwierdzeniu oprzyrządowania oznacza koszt narzędziowy i wyzerowanie terminu realizacji, i to jest ta bramka, na której rysunek powinien przestać się zmieniać.Widok produkcjiLuz matrycowy ustala się jako procent grubości materiału i to on decyduje o wysokości zadzioru oraz o głębokości strefy ścinania na powierzchni cięcia — zbyt ciasny wykrusza matrycę, zbyt otwarty zawija krawędź, więc dobieramy go do materiału, a nie do przyzwyczajenia.
- Kucie na gorącoSporadycznieCzęstość 2 z 5Powyżej średniejKoszt względny 4 z 5Cięższe głowice narzędzi; drożej i rzadziej w masowym DIYWidok kupującegoPłacą Państwo za przebieg włókien, a nie za masę: kucie układa materiał wzdłuż kształtu, dzięki czemu droga obciążenia pozostaje ciągła, i dlatego kuty trzpień przenosi obciążenia przy podważaniu, przy których równie gruby tłoczony pęka.Widok produkcjiPilnujemy temperatury końca kucia i okrawania linii wypływki — odkuwka zakończona zbyt zimno umacnia się nierównomiernie i wnosi naprężenia własne do hartowania, gdzie zamieniają się one w odkształcenia, których nikt już ekonomicznie nie wyprostuje.
- Kucie na zimnoSporadycznieCzęstość 2 z 5ŚredniKoszt względny 3 z 5Drobne części o wyższej wytrzymałości, np. sworznie osi; umiarkowany koszt dodatkowyWidok kupującegoKucie na zimno umacnia część w trakcie jej kształtowania, więc sworzeń albo nit kuty na zimno przychodzi mocniejszy niż pręt, z którego powstał, i przy tej samej cenie w większej serii trzyma ciaśniejszą tolerancję średnicy niż obróbka skrawaniem.Widok produkcjiGranicą jest odkształcalność, a nie siła: materiał ma skończone odkształcenie do pęknięcia, więc rozkładamy kształt na kolejne stanowiska zamiast wymuszać go jednym uderzeniem, a tam, gdzie geometria tego wymaga, wyżarzamy międzyoperacyjnie.
- Cięcie laseremSporadycznieCzęstość 2 z 5Powyżej średniejKoszt względny 4 z 5Krótkie serie albo profile ostrzy premium; kosztowne w przeliczeniu na sztukęWidok kupującegoLaser jest właściwą odpowiedzią na krótkie serie i profile prototypowe, bo całkowicie znosi koszt oprzyrządowania, ale zostawia na krawędzi cięcia strefę wpływu ciepła, którą na każdej części mającej nieść krawędź trzeba zeszlifować przed hartowaniem.Widok produkcjiKrawędź po cięciu traktujemy jako niewykończoną — warstwa przetopiona i gradient twardości przy szczelinie cięcia zachowują się w hartowaniu inaczej, więc na profilu ostrza ciętym laserem zostawiamy naddatek do usunięcia.
- Ciągnienie rurCzęstoCzęstość 3 z 5ŚredniKoszt względny 3 z 5Trzonki wideł, szpadli i nożyc do gałęzi; koszt umiarkowany, dość powszechneWidok kupującegoCiągnienie ustala jednocześnie średnicę i ściankę, a to ścianka przenosi obciążenie zginające: dwa trzonki wyceniane na tę samą średnicę zewnętrzną mogą różnić się sztywnością o jedną trzecią, więc grubość ścianki trzeba podać wprost, inaczej kupują Państwo wygląd.Widok produkcjiPrzy długich trzonkach punktem kontrolnym jest prostoliniowość po ciągnieniu — naprężenia własne od ciągadła ujawniają się jako wygięcie na dwumetrowej długości, więc prostujemy i odprężamy, zamiast wybierać części na oko.
- Gięcie rurCzęstoCzęstość 3 z 5Poniżej średniejKoszt względny 2 z 5Gnie rurę katalogową w rękojeści i ramy; taniej niż ciągnienieWidok kupującegoLiczbą, którą trzeba podać, jest promień gięcia mierzony w osi rury w odniesieniu do jej średnicy: ciasny promień pocienia ściankę zewnętrzną i marszczy wewnętrzną, a to właśnie tam gięty trzonek z czasem pęka.Widok produkcjiPrzy gięciu cienkościennym stosujemy trzpień gnący, bo rura potrzebuje podparcia od wewnątrz, żeby utrzymać przekrój — bez niego łuk się owalizuje, a owalna rura nie wejdzie w tulejkę zaprojektowaną dla okrągłej.
- Zakuwanie końcówSporadycznieCzęstość 2 z 5Poniżej średniejKoszt względny 2 z 5Zwęża albo łączy końce rur; niszowy, tani krok kształtowaniaWidok kupującegoZakuwanie to tani sposób na zwężenie albo zamknięcie końca rury i nic nie kosztuje w materiale, ale zmniejszony przekrój jest umocniony i nieco twardszy — na końcu trzonka to uczciwy kompromis, na części przeznaczonej do późniejszego spawania już nie.Widok produkcjiWszystko zależy od współosiowości narzędzia: zakuwka wykonana poza osią daje stożek, który wygląda dobrze i siada krzywo w tulejce, więc współosiowość ustawiamy na przyrządzie, zamiast poprawiać ją dalej w procesie.
- Toczenie drewnaSporadycznieCzęstość 2 z 5ŚredniKoszt względny 3 z 5Toczone trzonki drewniane do linii tradycyjnych; drożej niż wtryskWidok kupującegoToczenie wycenia się za przejście noża, a nie za drewno, i każdy dodatkowy wałek czy odsadzenie w profilu trzonka to kolejna operacja — prostszy profil w lepiej wysuszonej kantówce daje mocniejszy trzonek taniej niż wariant odwrotny.Widok produkcjiToczymy z naddatkiem i pozwalamy półfabrykatowi odleżeć przed przejściem wykańczającym, bo drewno pracuje po zdjęciu materiału; pominięcie tego odleżenia jest powodem, dla którego część toczonych trzonków wychodzi zimą z magazynu lekko owalna.
- Formowanie wtryskoweWszędzieCzęstość 5 z 5Poniżej średniejKoszt względny 2 z 5Dominujący proces dla rękojeści i obudów z tworzyw; niski koszt jednostkowyWidok kupującegoKoszt jednostkowy spada z wielkością serii i rośnie z grubością ścianki oraz czasem cyklu, więc największą dźwignią ceny formowanej rękojeści jest projekt, a nie negocjacja — grube żebra chłodzą się wolno i kosztują podwójnie.Widok produkcjiZapadnięciami i liniami łączenia sterujemy położeniem przewężki, a nie na etapie polerowania — linia łączenia w miejscu spotkania dwóch czół strumienia jest rzeczywistą nieciągłością wytrzymałościową, więc umieszcza się ją poza drogą obciążenia.
- Wtrysk dwukomponentowyPowszechnieCzęstość 4 z 5Powyżej średniejKoszt względny 4 z 5Częsty w rękojeściach z miękkim chwytem; oprzyrządowanie droższe niż przy wtrysku jednokomponentowymWidok kupującegoWtrysk dwukomponentowy to jedna forma dająca gotową część dwutworzywową, więc kosztuje więcej na wejściu i mniej na sztuce niż formowanie i montaż osobno, a przy okazji usuwa tryb uszkodzenia polegający na odejściu doklejanego uchwytu.Widok produkcjiDrugi wtrysk musi trafić na podłoże wciąż chemicznie chłonne i dlatego oba następują po sobie w jednej maszynie, zamiast być magazynowane — zimny, przeleżały pierwszy wtrysk zamienia związany uchwyt w zwykłą tuleję.
- Powlekanie zanurzenioweCzęstoCzęstość 3 z 5Poniżej średniejKoszt względny 2 z 5Zanurza końce narzędzia, by powlec rękojeść; proces prosty i dość taniWidok kupującegoPowlekanie zanurzeniowe daje amortyzowany koniec rękojeści przy najniższym koszcie oprzyrządowania ze wszystkich metod, ale grubość powłoki jest kontrolowana procesem, a nie narzędziem, więc uzgadnia się przedział grubości i normę utwardzenia zamiast jednej liczby.Widok produkcjiGrubość powłoki ustalają prędkość wynurzania i podgrzanie wstępne, więc kontrolujemy oba, a nie sam czas zanurzenia — pospieszne wynurzenie zostawia cienki film przy odsadzeniu, czyli dokładnie tam, gdzie rękojeść jest trzymana.
4.3 Obróbka cieplna
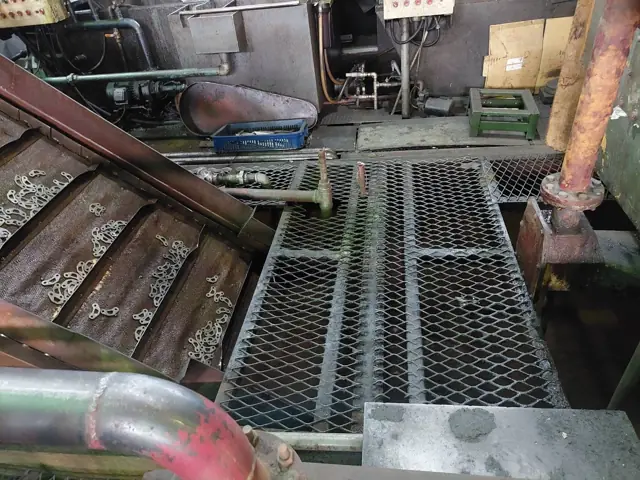
Twardość powstaje tutaj, nie kupuje się jej. Ta sama stal może opuścić tę bramkę miękka i ciągliwa albo twarda i krucha, dlatego twardość podaje się jako przedział, a nie jako wartość maksymalną. Hartowanie miejscowe obejmuje wyłącznie krawędź roboczą i zostawia korpus ciągliwym.
- Co wchodzi
- Ukształtowane części stalowe i określony przedział twardości.
- Punkt kontrolny
- Temperatura, szybkość chłodzenia i odpuszczanie ustalają twardość, udarność i wielkość odkształcenia części.
- Kupujący powinien zapytać
- Jakiego przedziału twardości potrzebuje krawędź robocza i co się za to oddaje?
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Hartowanie na wskrośCzęstoCzęstość 3 z 5Poniżej średniejKoszt względny 2 z 5Hartuje pełne części stalowe, np. ostrza łopatek; proste i tanieWidok kupującegoHartowanie na wskroś czyni twardym cały przekrój, co jest właściwe dla pióra łopatki ogrodowej i niewłaściwe dla wszystkiego, co ma pochłaniać uderzenia, bo część zahartowana na wskroś nie ma już ciągliwego zapasu, który mógłby popłynąć przed pęknięciem.Widok produkcjiGrubość przekroju decyduje o intensywności chłodzenia — ta sama stal hartuje się na wskroś w cienkim ostrzu, a w grubym tylko powierzchniowo, więc hartowanie dobieramy do przekroju, a nie do gatunku.
- Hartowanie i odpuszczaniePowszechnieCzęstość 4 z 5Poniżej średniejKoszt względny 2 z 5Standardowa obróbka ostrzy i sprężyn ze stali sprężynowej; niski kosztWidok kupującegoTwardość nic nie znaczy bez stojącego za nią odpuszczania: stal bezpośrednio po hartowaniu jest twarda i krucha, a to odpuszczanie odkupuje udarność, więc pytać należy o przedział twardości po odpuszczaniu i o jego tolerancję.Widok produkcjiOdpuszczamy niezwłocznie po hartowaniu, zamiast pozwalać częściom leżeć — nieodpuszczony martenzyt jest pod ogromnym naprężeniem własnym, a partia zostawiona na noc potrafi popękać w koszu, zanim ktokolwiek jej dotknie.
- Hartowanie indukcyjne (miejscowe)CzęstoCzęstość 3 z 5ŚredniKoszt względny 3 z 5Hartuje wyłącznie krawędź tnącą; wymaga osobnego wyposażenia, koszt umiarkowanyWidok kupującegoHartowanie miejscowe daje twardość tylko tam, gdzie narzędzie tnie, i pozostawia korpus ciągliwy, co jest właściwą odpowiedzią dla ostrza sekatora; określić należy głębokość warstwy utwardzonej oraz to, gdzie strefa hartowana się zaczyna i kończy.Widok produkcjiObraz strefy hartowanej wyznaczają geometria wzbudnika i czas nagrzewania, więc dowodzimy go przecięciem i trawieniem próbki, a nie pomiarem twardości powierzchni, który nie widzi, jak głęboko warstwa naprawdę sięga.
- PrzesycanieRzadkoCzęstość 1 z 5ŚredniKoszt względny 3 z 5Obróbka cieplna właściwa stali nierdzewnej; rzadka poza liniami premium z nierdzewkiWidok kupującegoTo krok właściwy wyłącznie stali nierdzewnej: rozpuszcza węgliki z powrotem w roztworze i przywraca odporność korozyjną po kształtowaniu lub spawaniu, a bez niego spawana część nierdzewna potrafi zardzewieć wzdłuż linii strefy wpływu ciepła.Widok produkcjiCała rzecz polega na szybkości chłodzenia z temperatury przesycania — zbyt wolne przejście przez zakres uczulenia powoduje wydzielanie węglików chromu na granicach ziaren i niweczy obróbkę, za którą właśnie zapłacono.
- OdprężanieSporadycznieCzęstość 2 z 5NiskiKoszt względny 1 z 5Zmniejsza wypaczenia po kształtowaniu; tani, okazjonalny dodatkowy krokWidok kupującegoOdprężanie jest tanim krokiem ubezpieczeniowym, a nie krokiem wytrzymałościowym: usuwa naprężenia zamknięte w materiale przez kształtowanie, żeby część nie pracowała później, i jest lekarstwem na elementy wychodzące z tolerancji w magazynie, a nie na linii.Widok produkcjiOdprężamy po ciężkim kształtowaniu, a przed obróbką wykańczającą, bo odprężanie wykonane później po prostu przesuwa gotowy wymiar — ten krok zarabia na siebie kolejnością operacji.
- Sortowanie na przedziały twardościSporadycznieCzęstość 2 z 5NiskiKoszt względny 1 z 5Dzieli produkcję według klas twardości; tani krok kontroli, nie wszędzie stosowanyWidok kupującegoSortowanie na przedziały rozdziela produkcję na zakresy twardości zamiast przyjmować jedną średnią i to ono zamienia liczbę twardości w gwarancję — średnia 58 HRC nic nie mówi o tym, ile części zeszło z linii z twardością 52.Widok produkcjiPrzedział traktujemy jako nadzór nad procesem, a nie jako operację sortowania: jeżeli części trzeba sortować, żeby zmieściły się w przedziale, hartowanie dryfuje, a sensowną reakcją jest naprawa pieca, a nie klasyfikowanie wyrobu.
4.4 Oprzyrządowanie
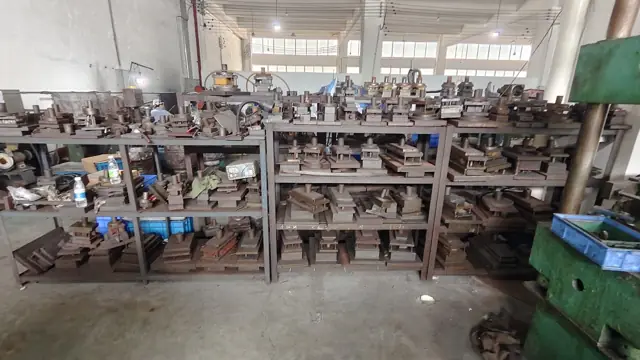
Oprzyrządowanie to ta część programu, której kupujący nigdy nie widzi i za którą zawsze płaci. Zużyta matryca nie psuje się głośno: ona dryfuje, a dryf objawia się jako wymiar powoli wychodzący poza tolerancję w trakcie serii.
- Co wchodzi
- Zatwierdzona geometria oraz matryce i przyrządy utrzymywane w znanym stanie.
- Punkt kontrolny
- To stan oprzyrządowania i odstęp między przeglądami utrzymują powtarzalną geometrię przez długą serię.
- Kupujący powinien zapytać
- Która cecha zależy bardziej od powtarzalności oprzyrządowania niż od umiejętności operatora?
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Matryce postępowePowszechnieCzęstość 4 z 5Powyżej średniejKoszt względny 4 z 5Oprzyrządowanie do tłoczenia wielkoseryjnego; droga inwestycja, częsta u dużych marekWidok kupującegoMatryca postępowa jest pozycją inwestycyjną, która zwraca się w cenie jednostkowej i terminie realizacji przy dużych seriach, i zwykle stanowi największą pojedynczą pozycję oprzyrządowania w programie OEM — własność i amortyzację warto ustalić na piśmie, zanim zostanie wykonana.Widok produkcjiRozkrój taśmy decyduje o uzysku materiału, a uzysk to cicha połowa kosztu części — zagnieżdżony rozkrój oszczędzający kilka milimetrów podziałki zwraca się w skali serii znacznie szybciej niż jakikolwiek przyrost prędkości prasy.
- Matryce jednostanowiskoweCzęstoCzęstość 3 z 5Poniżej średniejKoszt względny 2 z 5Proste oprzyrządowanie do małych serii tłoczenia; taniej niż matryce postępoweWidok kupującegoOprzyrządowanie jednostanowiskowe ma właściwą ekonomikę poniżej wolumenu, przy którym zwraca się matryca postępowa: tańsze w wykonaniu, wolniejsze w pracy i o wiele tańsze w modyfikacji, gdy profil jeszcze się ustala.Widok produkcjiKompromisem jest przenoszenie między stanowiskami, bo właśnie tam wchodzi błąd położenia, więc przenoszenie oprzyrządowujemy zamiast powierzać je operatorowi — powtarzalność na jednym stanowisku jest łatwa, powtarzalność między nimi to dopiero praca.
- Przyrządy do okrawania i przebijaniaCzęstoCzęstość 3 z 5Poniżej średniejKoszt względny 2 z 5Wtórne operacje tłoczenia; umiarkowany koszt oprzyrządowania, dość powszechneWidok kupującegoTo właśnie te operacje wtórne ustalają w praktyce położenie otworu i stan krawędzi, więc rysunek tolerujący otwór względem obrysu części, a nie względem bazy, zostanie zinterpretowany inaczej przez każdego dostawcę, który go wyceni.Widok produkcjiOtwory wykrawamy przed hartowaniem wszędzie tam, gdzie pozwala na to konstrukcja, bo otwór wykonywany w stali zahartowanej wymaga szlifowania albo drążenia elektroerozyjnego i zamienia tanią operację w drogą.
- Formy wtryskoweWszędzieCzęstość 5 z 5WysokiKoszt względny 5 z 5Potrzebne do każdej części z tworzywa; najdroższa kategoria oprzyrządowaniaWidok kupującegoForma jest zwykle największym kosztem oprzyrządowania w programie z tworzyw, a kupują Państwo gatunek stali i liczbę gniazd — narzędzie ze stali hartowanej kosztuje więcej i wytrzymuje serie, których forma ze stali przedhartowanej nie przetrwa.Widok produkcjiUkład chłodzenia wewnątrz formy ustala jednocześnie czas cyklu i wypaczenie, więc obieg wody traktujemy jako część konstrukcji wypraski; forma chłodząca nierównomiernie daje części wygięte niezależnie od tego, jak ustawiona jest maszyna.
- Przyrządy spawalniczeSporadycznieCzęstość 2 z 5NiskiKoszt względny 1 z 5Proste przyrządy do zespołów spawanych; tanie, używane tylko okazjonalnieWidok kupującegoPrzyrząd jest tani i to jedyny powód, dla którego spawana rama ma ten sam kształt na pierwszej i ostatniej sztuce serii — jego brak ujawnia się jako zespoły, które trzeba naginać, by pasowały do własnych elementów złącznych.Widok produkcjiPrzyrządy projektujemy pod ciepło, a nie tylko pod położenie: przyrząd sztywno zaciskający ramę w trakcie spawania zamyka w niej odkształcenie, więc kolejność zacisków musi pozwolić zespołowi na ruch i późniejsze ułożenie się.
- Przyrządy montażoweCzęstoCzęstość 3 z 5NiskiKoszt względny 1 z 5Utrzymują spójny montaż na wszystkich liniach; niski koszt jednostkowyWidok kupującegoPrzyrządy montażowe są tym, co czyni montaż ręczny powtarzalnym między zmianami i liniami, a są na tyle tanie, że ich brak jest decyzją procesową, a nie kosztową.Widok produkcjiNajbardziej zależy nam na przyrządzie, który czyni błędny montaż fizycznie niemożliwym — geometria poka-yoke wyłapuje odwrócony element na stanowisku, gdzie nic to nie kosztuje, a nie na końcowej kontroli działania.
- SprawdzianyCzęstoCzęstość 3 z 5NiskiKoszt względny 1 z 5Oprzyrządowanie kontrolne do wymiarów; tanie, umiarkowanie powszechne na liniachWidok kupującegoSprawdziany są tym, co czyni wynik kontroli porównywalnym między Państwa a naszą jakością; bez uzgodnionego sprawdzianu dwa uczciwe pomiary tej samej cechy mogą się zasadnie różnić i nie ma czego rozstrzygać.Widok produkcjiWzorcujemy według harmonogramu i zapisujemy to, bo niewzorcowany sprawdzian przechodni/nieprzechodni nie psuje się głośno — on dryfuje i po cichu przepuszcza części, które powinien był zatrzymać, tak długo, jak nikt go nie sprawdza.
4.5 Łączenie i montaż
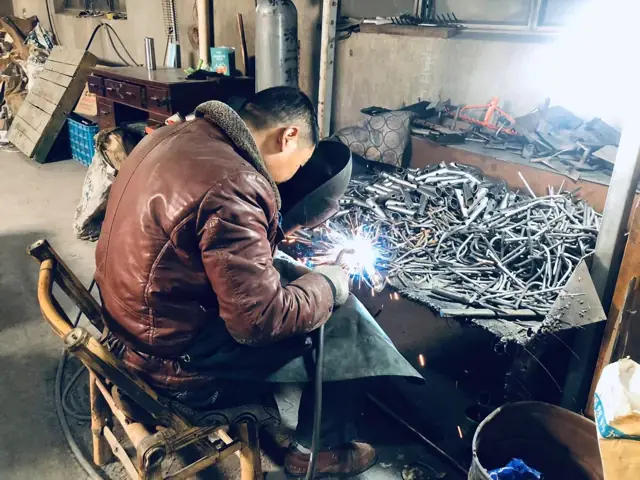
Większość awarii narzędzi ręcznych w terenie to awarie połączeń, a nie materiału. Oś sekatora przenosi całe obciążenie cięcia, a sposób jej połączenia decyduje o tym, czy narzędzie pozostanie osiowane po dziesięciu tysiącach cięć.
- Co wchodzi
- Przygotowane komponenty, elementy połączenia i uzgodniona kolejność montażu.
- Punkt kontrolny
- Pasowanie, ilość wprowadzonego ciepła i kolejność muszą chronić osiowanie oraz drogę przenoszenia obciążenia przez połączenie.
- Kupujący powinien zapytać
- Które połączenie przenosi obciążenie, a które odpowiada za osiowanie?
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- NitowanieWszędzieCzęstość 5 z 5NiskiKoszt względny 1 z 5Standardowe połączenie osi w nożycach i sekatorach; tanie i powszechneWidok kupującegoNit osi to jedyne połączenie decydujące o tym, czy sekator po sezonie nadal tnie czysto, i określa się go siłą docisku oraz tym, czy da się go ponownie naprężyć, a nie samą średnicą nitu.Widok produkcjiNaszym punktem kontrolnym jest siła zaciskania, a nie wysokość zakucia — nit zamknięty na właściwy wymiar przy niewłaściwej sile daje oś, która na stanowisku wydaje się poprawna, a luzuje się po kilku tysiącach cykli.
- Połączenia śruboweCzęstoCzęstość 3 z 5Poniżej średniejKoszt względny 2 z 5Regulowane osie albo mocowanie rękojeści; drożej niż nitowanieWidok kupującegoOś śrubowa to rozwiązanie serwisowalne: użytkownik może ją ponownie naprężyć i to ona pozwala sprzedawać narzędzie z opowieścią o ostrzeniu czy konserwacji, kosztem elementu złącznego, który można również zgubić.Widok produkcjiMetodę zabezpieczenia określamy razem z elementem złącznym — wkładka poliamidowa albo naniesiony klej zabezpieczający nadaje sens wartości momentu dokręcenia po drganiach, a jest materiałem zużywalnym, który nie przetrwa wielokrotnego demontażu.
- ZatrzaskPowszechnieCzęstość 4 z 5NiskiKoszt względny 1 z 5Obudowy z tworzywa zatrzaskują się wzajemnie; tanie, bardzo częste w narzędziach masowychWidok kupującegoZatrzaski całkowicie eliminują elementy złączne i robociznę montażu, dlatego dominują w obudowach rynku masowego; pytaniem konstrukcyjnym jest, czy połączenie ma być kiedykolwiek ponownie otwierane, bo większość zatrzasków projektuje się na jedno zamknięcie.Widok produkcjiO przetrwaniu zatrzasku decyduje odkształcenie belki wspornikowej przy montażu — jego przekroczenie nie łamie zaczepu, tylko powoduje jego pełzanie, i obudowa, która przy montażu zatrzasnęła się ciasno, klekocze już na półce.
- WciskanieCzęstoCzęstość 3 z 5NiskiKoszt względny 1 z 5Tulejka na trzonek albo na trzpień ostrza; tania, powszechna metoda montażuWidok kupującegoWciskana tulejka albo trzpień trzyma wyłącznie wciskiem, więc wytrzymałość połączenia mieszka w całości w parze tolerancji — określić trzeba pasowanie, a nie średnicę nominalną, inaczej ufają Państwo, że dwa niezależne łańcuchy tolerancji się spotkają.Widok produkcjiKontrolujemy obie połowy wcisku, a nie jedną, bo pasowanie złożone przy luźnych krańcach obu tolerancji nadal daje się wcisnąć i po prostu nie utrzyma obciążenia, na które je zaprojektowano.
- Zgrzewanie punktoweSporadycznieCzęstość 2 z 5Poniżej średniejKoszt względny 2 z 5Łączy metalowe zespoły ram; koszt umiarkowany, rzadziej w narzędziach ręcznychWidok kupującegoZgrzewanie punktowe jest szybkie i tanie na zespołach z blachy, a jego słabością jest to, że jakość pozostaje niewidoczna z zewnątrz: zgrzeina wyglądająca identycznie może mieć ułamek wytrzymałości, jeśli prąd albo elektroda były niewłaściwe.Widok produkcjiWeryfikujemy niszczącą próbą odrywania na próbkach, a nie wyglądem, bo jądro zgrzeiny znajduje się wewnątrz połączenia — wgniecenie na powierzchni dowodzi, że elektroda dotarła, a nie że materiał się zespoił.
- Spawanie MIGSporadycznieCzęstość 2 z 5ŚredniKoszt względny 3 z 5Spawa cięższe zespoły narzędzi długotrzonkowych; drożej niż zgrzewanie punktoweWidok kupującegoSpawanie MIG pasuje do cięższych zespołów długotrzonkowych, gdzie ciągła spoina przenosi realne obciążenie, i niesie ze sobą odkształcenia cieplne, więc każda część, która ma pozostać prosta, wymaga przyrządu, a często również późniejszego odprężania.Widok produkcjiZmienną, którą prowadzimy, jest energia liniowa, a nie sama prędkość spawania — ta sama spoina położona za gorąco przepala cienką ściankę, a za zimno zostawia brak przetopu, i tylko jedno z tych dwóch spawacz widzi.
- Lutowanie twardeRzadkoCzęstość 1 z 5Powyżej średniejKoszt względny 4 z 5Połączenia ostrza z trzpieniem w wyrobach premium; rzadkie i drogie w kanale masowymWidok kupującegoLutowanie twarde łączy metale różnoimienne poniżej ich temperatury topnienia i w ten sposób twarde ostrze spotyka się z ciągliwym trzpieniem bez niszczenia żadnego z nich, a jest to odpowiedź premium, niskoseryjna, wyceniana spoiwem i robocizną.Widok produkcjiO powodzeniu lutu twardego decyduje szczelina złącza — zjawisko kapilarne potrzebuje wąskiego i równomiernego luzu, więc pilnujemy dopasowania; szczelina rozwarta „na zapas” daje połączenie w większości ze spoiwa i w większości słabe.
- Połączenia zalewane tworzywemPowszechnieCzęstość 4 z 5ŚredniKoszt względny 3 z 5Łączy miękki chwyt z korpusem rękojeści; częste w ergonomicznych liniach średnichWidok kupującegoZaformowanie wiąże uchwyt z rękojeścią w jedną część, co usuwa odrywanie i skręcanie się nasuwanej tulei; specyfikacją, która ma tu znaczenie, jest zgodność z podłożem, a ustala się ją przy wyborze materiału, a nie przy formowaniu.Widok produkcjiPowierzchnię podłoża traktujemy jako część połączenia — środek antyadhezyjny, pył albo odcisk palca na styku wystarczą, by zamienić wiązanie chemiczne w mechaniczne, więc obchodzenie się z częścią między wtryskami jest nadzorowane.
- KlejenieCzęstoCzęstość 3 z 5Poniżej średniejKoszt względny 2 z 5Skleja tulejki i etykiety; koszt umiarkowany, dość powszechny krok montażuWidok kupującegoKlejenie jest elastyczną odpowiedzią dla tulejek i etykiet, a jego skuteczność zależy w całości od przygotowania powierzchni i warunków utwardzania, przez co jest to połączenie najbardziej wrażliwe na zmianę zmiany roboczej albo pory roku.Widok produkcjiPrzygotowujemy energię powierzchniową — powierzchnia odtłuszczona i zmatowiona wiąże, a poliolefinowa prosto z formy nie, niezależnie od tego, jaki klej widnieje w karcie technicznej.
4.6 Obróbka powierzchni
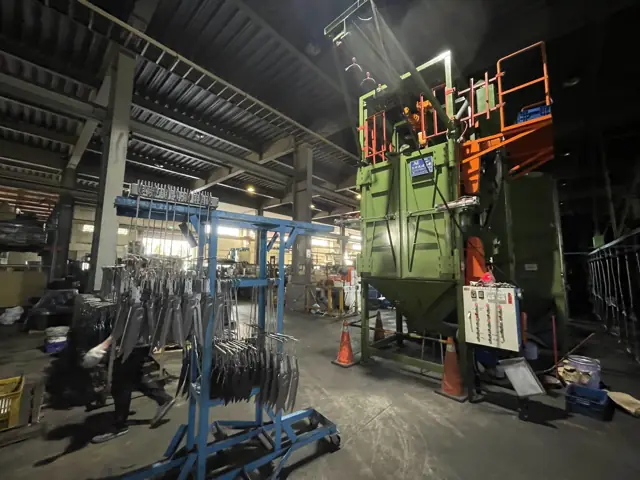
Powłoka ochronna to układ warstw, a nie kolor. Przygotowanie, warstwa ochronna i lakier nawierzchniowy to trzy odrębne koszty i trzy odrębne punkty kontrolne, a odporność w komorze solnej daje cały układ, a nie widoczna warstwa wierzchnia.
- Co wchodzi
- Oczyszczona, przygotowana powierzchnia i określona ścieżka obróbki.
- Punkt kontrolny
- Przygotowanie, pokrycie w narożnikach i utwardzenie muszą odpowiadać warunkom, w jakich narzędzie faktycznie będzie pracować.
- Kupujący powinien zapytać
- W jakim środowisku i przez jaki okres wyrób będzie użytkowany — i przez ile godzin ma temu opierać?
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Cynkowanie galwaniczneWszędzieCzęstość 5 z 5NiskiKoszt względny 1 z 5Domyślna, tania ochrona przed rdzą dla drobnych części stalowych i ostrzyWidok kupującegoCynk jest ochroną protektorową, więc kupują Państwo grubość i pasywację, a nie wygląd: powłoka koroduje zamiast stali, a godziny w komorze solnej rosną wraz z tym, ile jej jest.Widok produkcjiNa częściach hartowanych pilnujemy kruchości wodorowej — galwanizacja wprowadza wodór do stali o wysokiej twardości, a wygrzewanie, które go z powrotem wypędza, musi nastąpić w ciągu kilku godzin od pokrycia, inaczej część jest już nadwątlona.
- Chromowanie na podkładzie niklowymSporadycznieCzęstość 2 z 5Powyżej średniejKoszt względny 4 z 5Dekoracyjne wykończenie premium; drożej, głównie w wyższych liniachWidok kupującegoNikiel-chrom to układ dekoracyjny, a nie pojedyncza warstwa: odporność korozyjna mieszka w niklu pod spodem, a chrom jest cienką błyszczącą warstwą wierzchnią, więc specyfikacja wymieniająca sam chrom określiła niewłaściwą rzecz.Widok produkcjiTo wykończenie zawodzi w zagłębieniach — prąd galwaniczny podąża za geometrią, więc narożniki wewnętrzne i otwory nieprzelotowe dostają najmniej osadu, i to dokładnie tam pojawia się pierwsza rdza.
- DacrometRzadkoCzęstość 1 z 5Powyżej średniejKoszt względny 4 z 5Specjalistyczna powłoka antykorozyjna; rzadka w konsumenckich narzędziach ogrodowych, kosztownaWidok kupującegoPowłoka cynkowo-płatkowa daje wysoką odporność w komorze solnej przy małej grubości i bez ryzyka kruchości wodorowej właściwego galwanizacji, dlatego pojawia się na elementach złącznych o wysokiej wytrzymałości, a rzadko na narzędziach konsumenckich, gdzie trudno ją uzasadnić ceną.Widok produkcjiJest to proces zanurzeniowo-odwirowy z wygrzewaniem, a nie kąpiel galwaniczna, więc punktami kontrolnymi są masa powłoki i temperatura utwardzania — niedoutwardzony film wygląda na gotowy i ściera się przy zwykłym obchodzeniu się z częścią.
- Malowanie proszkowePowszechnieCzęstość 4 z 5Poniżej średniejKoszt względny 2 z 5Trwałe wykończenie kolorystyczne głowic metalowych; koszt umiarkowany, dość powszechneWidok kupującegoProszek daje w jednym przejściu grubą, trwałą powłokę w dobranym kolorze i bez rozpuszczalnika, a jego rzeczywistym ograniczeniem są krawędzie: proszek ścieka z ostrej krawędzi w trakcie rozpływu, więc to korozja krawędziowa jest tym, przeciw czemu trzeba projektować.Widok produkcjiO przyczepności decyduje przygotowanie powierzchni znacznie bardziej niż jakość proszku — powłoka konwersyjna, fosforanowa lub równoważna, jest tym, w co film się wczepia, a powłoka nałożona na źle oczyszczoną część przejdzie kontrolę i odejdzie w terenie.
- Malowanie mokreCzęstoCzęstość 3 z 5NiskiKoszt względny 1 z 5Tania powłoka kolorystyczna w tańszych seriach; mniej trwała niż proszkowaWidok kupującegoMalowanie mokre jest najtańszym sposobem nałożenia koloru na metal i najmniej trwałym w użytkowaniu, co czyni je właściwą odpowiedzią dla powierzchni ekspozycyjnej i niewłaściwą dla powierzchni roboczej, takiej jak pióro szpadla.Widok produkcjiKontrolami są grubość powłoki i utwardzenie, a oba łatwo szybko zepsuć — farba nałożona grubo, by zakryć słabą powierzchnię, spływa, a farba niedosuszona pozostaje na tyle miękka, że odbija się w kartonie.
- KataforezaRzadkoCzęstość 1 z 5ŚredniKoszt względny 3 z 5Podkład nakładany elektroforetycznie; rzadki w narzędziach ręcznych, raczej proces motoryzacyjnyWidok kupującegoPodkład nakładany elektroforetycznie równomiernie pokrywa złożone geometrie, w tym zagłębienia, do których natrysk nie dociera, i dlatego jest standardem motoryzacyjnym; w narzędziach ręcznych ma zwykle sens tylko jako podkład pod warstwę nawierzchniową.Widok produkcjiKupowaną właściwością jest zdolność krycia — osadzony film izoluje w miarę narastania i to właśnie wpędza powłokę w miejsca zacienione, więc część trzeba zawiesić tak, by kąpiel z niej spływała, a nie się w niej zatrzymywała.
- AnodowanieSporadycznieCzęstość 2 z 5ŚredniKoszt względny 3 z 5Barwi i chroni części aluminiowe; drożej niż zwykła farbaWidok kupującegoAnodowanie przetwarza samą powierzchnię aluminium, zamiast dodawać warstwę, więc nie może się odpryskiwać; może natomiast różnić się kolorem między partiami i stopami, co ma znaczenie, gdy część musi pasować kolorystycznie do innej.Widok produkcjiKolor wyznaczają stop i stan umocnienia, więc część krytyczną kolorystycznie trzymamy na jednym stopie i u jednego dostawcy — ta sama receptura anodowania na innej partii serii 6000 wychodzi w widocznie innym odcieniu.
- PolerowanieCzęstoCzęstość 3 z 5Poniżej średniejKoszt względny 2 z 5Błyszczące wykończenie ostrza pod półkę sklepową; umiarkowany koszt robociznyWidok kupującegoPolerowanie kupuje się dla półki i jest ono robocizną, więc skaluje się liniowo z wielkością serii, zamiast maleć — na błyszczącym ostrzu bywa największym pojedynczym kosztem wykończenia i najłatwiejszym miejscem do przespecyfikowania.Widok produkcjiKontrolujemy kolejność gradacji ścierniw, a nie końcowe polerowanie, bo pominięta gradacja zostawia rysy, które polerka jedynie wypoleruje na błysk zamiast je usunąć, a widać je dopiero w oświetleniu sklepowym.
- PiaskowanieSporadycznieCzęstość 2 z 5NiskiKoszt względny 1 z 5Przygotowanie powierzchni przed powlekaniem; tani krok, nie w każdym indeksieWidok kupującegoObróbka strumieniowo-ścierna jest przygotowaniem powierzchni, a nie zdobieniem: daje powłoce zaczep i usuwa zgorzelinę, a jej pominięcie jest najczęstszym powodem, dla którego całkiem dobra powłoka odchodzi od całkiem dobrej części.Widok produkcjiProfil chropowatości ustalają ścierniwo i ciśnienie, a to od profilu zależy przyczepność — zbyt agresywna obróbka na cienkiej blasze wprowadza dodatkowo naprężenia i wypacza część, więc strumień dobiera się do przekroju.
- Lakier lub olej na drewnieSporadycznieCzęstość 2 z 5NiskiKoszt względny 1 z 5Wykończenie wyłącznie trzonków drewnianych; tanie, istotne przy indeksach drewnianychWidok kupującegoTen wybór jest decyzją serwisową podejmowaną za użytkownika końcowego: lakier zamyka powierzchnię i z czasem odpryskuje, olej wnika i wymaga odnawiania, a każde z nich oznacza inną instrukcję pielęgnacji na opakowaniu.Widok produkcjiPunktem kontrolnym jest wilgotność w chwili wykańczania — powłoka nałożona na drewno, które się nie ustabilizowało, zamyka w nim wilgoć, a trzonek później pęka włoskowato i podnosi film od spodu.
- Nadruk termotransferowyCzęstoCzęstość 3 z 5NiskiKoszt względny 1 z 5Tanie znakowanie i grafika na rękojeściach z tworzywa; dość powszechneWidok kupującegoNadruk termotransferowy nanosi na formowaną rękojeść pełnokolorową grafikę tanio i jest standardową drogą znakowania tworzyw, z tym ograniczeniem, że leży na powierzchni i ściera się tam, gdzie narzędzie jest faktycznie trzymane.Widok produkcjiCzas docisku, temperatura i nacisk muszą odpowiadać podłożu — ta sama folia, która przenosi się czysto na polipropylen, nie zwiąże się z miękkim uchwytem z TPR, więc pole nadruku umieszcza się na elemencie sztywnym.
- Znakowanie laseroweCzęstoCzęstość 3 z 5Poniżej średniejKoszt względny 2 z 5Trwałe znakowanie ostrza; koszt umiarkowany, częste w liniach premiumWidok kupującegoZnakowanie laserowe jest trwałe i nie da się go z części usunąć ani podrobić, dlatego niesie markę, gatunek i dane identyfikowalności w liniach premium, gdzie nadruk zdążyłby się zetrzeć.Widok produkcjiNa stali hartowanej znakujemy parametrami, które nie odpuszczają powierzchni ponownie — nadmiernie mocny znak wprowadza w krawędź tnącą lokalną strefę wpływu ciepła, czyli miękkie miejsce dokładnie tam, gdzie krawędź pracuje.
4.7 Kontrola i zwolnienie
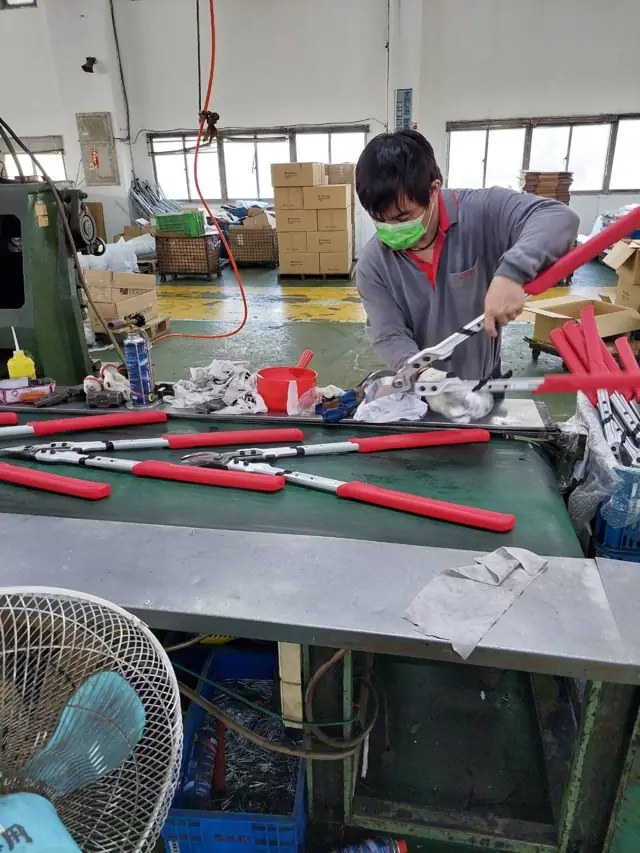
Ostatnia bramka jest jedyną, którą kupujący może skontrolować po fakcie. Plan poboru próbek, wybrane badania i zapis zwolnienia zamieniają gotową paletę w dające się obronić przekazanie handlowe.
- Co wchodzi
- Wyroby gotowe, wymagania opakowaniowe i uzgodnione punkty kontroli.
- Punkt kontrolny
- Plan poboru próbek i kryteria zwolnienia trzeba uzgodnić przed produkcją, a nie po odrzuceniu partii.
- Kupujący powinien zapytać
- Co należy zweryfikować przed zwolnieniem i kto to podpisuje?
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Kontrola twardości na próbkachCzęstoCzęstość 3 z 5NiskiKoszt względny 1 z 5Kontrola twardości ostrza w partii; tani, rutynowy pobór próbekWidok kupującegoWartość twardości jest warta tyle, co plan, który ją wytworzył: pytać należy o częstość poboru próbek i o przedział, bo certyfikat podający jedną liczbę dla całej wysyłki nic nie mówi o powtarzalności.Widok produkcjiPomiary wykonujemy na przygotowanej powierzchni, a nie przez powłokę czy zgorzelinę, bo odczyt przez powłokę wychodzi zaniżony i każe komuś gonić problem obróbki cieplnej, który nie istnieje.
- Trwałość cykli otwarcia i zamknięciaSporadycznieCzęstość 2 z 5Poniżej średniejKoszt względny 2 z 5Badanie trwałości osi nożyc i nożyc do gałęzi; umiarkowany koszt dodatkowyWidok kupującegoBadanie cykliczne jest jedynym testem, który wykrywa luzowanie się osi i zmęczenie sprężyny wcześniej niż rynek, a uzgodnić trzeba liczbę cykli pod obciążeniem wraz z określonym kryterium zaliczenia — a nie samo „nadal się otwiera”.Widok produkcjiW tym badaniu obserwujemy zużycie osi, a nie ostrość ostrza — w niemal każdej awarii trwałościowej to geometria rozchodzi się pierwsza, a utrata jakości cięcia jest jej objawem, a nie osobną wadą.
- Godziny w komorze solnejSporadycznieCzęstość 2 z 5Poniżej średniejKoszt względny 2 z 5Badanie korozyjne części powlekanych; koszt umiarkowany, nie w każdym indeksieWidok kupującegoKomora solna jest badaniem porównawczym, a nie prognozą lat spędzonych w ogrodzie; przydaje się do trzymania dostawcy powłok przy normie i wprowadza w błąd, gdy podaje się ją jako deklarację trwałości użytkowej.Widok produkcjiBadamy część zmontowaną, a nie sam element powlekany, bo uszkodzenie prawie zawsze zaczyna się na krawędzi, przy elemencie złącznym albo w połączeniu dwóch metali — płaskie, łatwe powierzchnie nigdy nie są problemem.
- Wymiarowy AQLPowszechnieCzęstość 4 z 5NiskiKoszt względny 1 z 5Standardowa kontrola wymiarów na wejściu i wyjściu; tania i powszechnaWidok kupującegoPoziom AQL i norma kontroli są tu warunkami handlowymi: definiują dokładnie, ile wad może zawierać partia, by nadal została przyjęta, a uzgodnienie ich przed produkcją sprawia, że odrzucenie da się rozstrzygać rzeczowo, a nie osobiście.Widok produkcjiKontrole na wejściu i na wyjściu prowadzimy na tych samych bazach co rysunek, bo wymiar mierzony od innego odniesienia jest innym wymiarem, i większość sporów, jakie widzieliśmy, zaczyna się właśnie tam.
- Kontrola ostrza i działaniaWszędzieCzęstość 5 z 5NiskiKoszt względny 1 z 5Niemal powszechna kontrola ostrości i działania przed pakowaniem; niski kosztWidok kupującegoTo ostatnia kontrola oddająca to, czego użytkownik końcowy doświadczy w pierwszych pięciu sekundach po wyjęciu z opakowania, i jest na tyle tania, że prowadzi się ją na pełnym pokryciu, a nie na próbkach.Widok produkcjiUżywamy stałego materiału do prób cięcia, żeby wynik znaczył to samo między zmianami — subiektywna ocena ostrości zmienia się wraz z operatorem, a to jedyne badanie, w którym ta zmienność trafia wprost do klienta.
- Próba wyrywania połączeniaSporadycznieCzęstość 2 z 5Poniżej średniejKoszt względny 2 z 5Badanie niszczące połączeń nitowanych lub śrubowych; okazjonalne, koszt umiarkowanyWidok kupującegoJest to badanie niszczące, więc stanowi weryfikację procesu, a nie bramkę wysyłkową: mówi, że połączenie wytwarzane przez linię jest poprawne, co jest innym pytaniem niż to, czy dany karton jest dobry.Widok produkcjiZapisujemy postać zniszczenia, a nie samo obciążenie — połączenie, które ulega zniszczeniu przez rozerwanie materiału rodzimego, jest połączeniem poprawnym doprowadzonym do granicy, a takie, które puszcza na styku, jest problemem procesowym niezależnie od liczby.
- Próba zrzutu opakowaniaCzęstoCzęstość 3 z 5NiskiKoszt względny 1 z 5Standardowe badanie transportowe opakowań detalicznych; tanie i powszechneWidok kupującegoPróba zrzutu chroni marżę, a nie wyrób: uszkodzenia transportowe przychodzą jako potrącenie od sieci handlowej, a badanie definiuje opakowanie, które przetrwa trasę dystrybucji, jaką towar faktycznie pokona.Widok produkcjiBadamy jednostkę wysyłkową tak, jak faktycznie zostanie spaletyzowana, bo karton przechodzący próbę pojedynczo nadal może zawieść w stosie — większość uszkodzeń transportowych, jakie widzieliśmy, to ściskanie w czasie, a nie pojedyncze uderzenie.
- Kontrola kodu kreskowego i etykietyWszędzieCzęstość 5 z 5NiskiKoszt względny 1 z 5Obowiązkowe skanowanie zgodności dla sieci handlowej; tanie, na każdej sztuceWidok kupującegoTo zgodność formalna, a nie jakość: nieczytelny kod kreskowy albo brak oznaczenia kraju pochodzenia zatrzymuje towar w centrum dystrybucyjnym równie skutecznie jak zepsute narzędzie, a jest to najtańsza do uniknięcia usterka na tej liście.Widok produkcjiWeryfikujemy skanowaniem w tych samych warunkach, w jakich zrobi to sieć handlowa, bo kod odczytywany przez skaner biurkowy potrafi zawieść na czytniku magazynowym, jeśli kontrast druku albo strefa wolna od nadruku są na granicy.
5 Rodziny materiałów
Dziewięć rodzin. Gatunek to zawsze kompromis, nigdy ulepszenie — każdy punkt twardości kupuje się udarnością.
Narzędzie ogrodowe rzadko powstaje z jednego materiału. Te dziewięć rodzin pokrywa program narzędzia ręcznego, a te same dziewięć śledzimy jako bieżące wsady w AsiaSource, więc gatunek omawiany tutaj można zestawić z tygodniowym ruchem cen.
Częstość to częstość występowania danego wariantu w ręcznych narzędziach ogrodowych sprzedawanych w europejskim i północnoamerykańskim detalu DIY. Koszt względny to jego koszt wobec alternatyw z tej samej grupy — pozycja, a nie cena. Obie skale są ocenami porządkowymi dotyczącymi tego kanału, a nie danymi rynkowymi.
5.1 Stal na ostrza i sprężyny

Gatunki węglowe i niskostopowe tanio przyjmują twardą krawędź, ale wymagają zabezpieczenia przed korozją. Hartowalne gatunki nierdzewne kosztują więcej za kilogram i całkowicie pomijają etap powlekania.
- Stosowana w
- Ostrza tnące, kowadełka, sprężyny, hartowane krawędzie robocze.
- Co porusza koszt
- Twardsze gatunki dłużej trzymają ostrze, ale są bardziej kruche i wolniej się je obrabia.
Najczęściej wskazywane gatunkiSK565Mn420J2SUS420J2SUS440C
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Stal na ostrza i sprężynyWszędzieCzęstość 5 z 5ŚredniKoszt względny 3 z 5Podstawowy materiał każdej krawędzi tnącej; koszt średniWidok kupującegoW tej rodzinie kupuje się trzymanie krawędzi, a nie odporność na korozję — gatunek węglowy albo niskostopowy tanio przyjmuje twardą, drobną krawędź, a potem zależy w całości od nałożonego na niego wykończenia.Widok produkcjiGatunek i przedział twardości trzeba dobierać łącznie z przewidzianym zastosowaniem: ta sama stal przy 58 HRC trzyma krawędź i wykrusza się na sęku, a przy 52 HRC tępi się szybciej i ten sam sęk przetrwa.
5.2 Stal nierdzewna

Gatunek 304 najlepiej opiera się korozji, ale nie da się go hartować, więc jego miejsce jest w korpusach i elementach złącznych, a nie w krawędziach. Gatunki 410 i 420 dają się hartować i są zwykłym wyborem tam, gdzie krawędź musi dodatkowo znosić wilgoć.
- Stosowana w
- Części narażone na korozję, elementy złączne, podzespoły opryskiwaczy.
- Co porusza koszt
- Eliminuje operację powlekania, ale cena surowca za kilogram jest wyższa, a obróbka wolniejsza.
Najczęściej wskazywane gatunki304410420
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Stal nierdzewnaCzęstoCzęstość 3 z 5Powyżej średniejKoszt względny 4 z 5Ostrza i łopatki premium odporne na rdzę; drożej niż stal węglowaWidok kupującegoStal nierdzewna trafiająca do magazynu przyjęć to dwa różne materiały: austenityczna 304 nie daje się utwardzić obróbką cieplną i jest właściwa na korpusy i elementy złączne, natomiast martenzytyczne 410 i 420 owszem — a ponieważ obie te gatunki są magnetyczne i wizualnie nie do odróżnienia, podstawienie niżej węglowej 410 w zastosowaniu na ostrze to zamiana, której nie wychwyci żadna kontrola przyjęcia bez badania materiału.Widok produkcjiMateriał martenzytyczny i austenityczny trzymamy na regale fizycznie rozdzielony, bo pod warstwą chłodziwa oba wyglądają identycznie, a wymieszaną partię wykrywa się dopiero po hartowaniu, gdy połowa części wychodzi miękka.
5.3 Powłoki galwaniczne i lakiernicze

Powłokę określa się liczbą godzin odporności w komorze solnej, które ma zapewnić, a nie tym, jak grubo wygląda. To pokrycie we wnętrzu narożników i wokół osi obnaża tanią linię produkcyjną.
- Stosowana w
- Ochrona przed korozją i wygląd części ze stali węglowej.
- Co porusza koszt
- Zależy od grubości warstwy i wymaganych godzin w komorze solnej. Proszę określać godziny, a nie najgrubszy wariant.
Najczęściej wskazywane gatunkiCynkNikiel-chromDacrometPowłoka proszkowaKataforeza
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Powłoki galwaniczne i lakierniczeWszędzieCzęstość 5 z 5Poniżej średniejKoszt względny 2 z 5Niemal powszechna ochrona przed rdzą na częściach stalowych; niski koszt dodatkowyWidok kupującegoProszę traktować to jako układ warstw o określonej skuteczności, a nie jako kolor: przygotowanie, warstwa ochronna i lakier nawierzchniowy to trzy odrębne koszty, a odporność w komorze solnej bierze się ze wszystkich trzech, a nie z widocznej warstwy wierzchniej.Widok produkcjiOchronę dobieramy do narażenia, jakie narzędzie rzeczywiście napotka — powłoka przewidziana do zastosowań nadmorskich albo do profesjonalnej pielęgnacji terenów zieleni to inny układ niż ta do domowej szopy, a przespecyfikowanie jej jest równie marnotrawne jak niedospecyfikowanie.
5.4 Aluminium

To, co kupujący czuje w ręce, to zwykle grubość ścianki, a nie stop. Cieńsza ścianka jest lżejsza i tańsza, a pod obciążeniem bardziej się ugina, co ma znaczenie przy trzymetrowym drążku i nie ma go wcale przy krótkiej rękojeści.
- Stosowana w
- Drążki teleskopowe, lekkie ramy, lekkie rękojeści.
- Co porusza koszt
- 6061 jest mocniejszy; 6063 daje się wyciskać w drobniejsze profile. Cieńsza ścianka jest tańsza i mniej sztywna.
Najczęściej wskazywane gatunki60616063Grubość ściankiAnodowane
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- AluminiumCzęstoCzęstość 3 z 5ŚredniKoszt względny 3 z 5Lekkie trzonki i głowice w liniach premium; koszt umiarkowanyWidok kupującegoSpecyfikacją jest oznaczenie stanu, a nie numer stopu: 6061-T6 i 6061-T4 to ten sam metal o różnych granicach plastyczności, a trzonek dostarczony w miększym stanie odkształca się trwale pod obciążeniem, po którym twardszy wraca do kształtu.Widok produkcjiNa przyjęciu pilnujemy tolerancji wyciskania na grubości ścianki — rura o ściance poniżej nominału przechodzi sprawdzian średnicy i mimo to załamuje się przy tulejce, więc mierzymy ściankę, a nie samą średnicę zewnętrzną.
5.5 Tworzywa konstrukcyjne

Wybór tworzywa ustala sztywność, zachowanie przy uderzeniu i sposób starzenia się części w słońcu. Poliamidę z włóknem szklanym wskazuje się tam, gdzie część z tworzywa musi przenosić realne obciążenie, jak koło zębate albo zatrzask.
- Stosowana w
- Obudowy, korpusy opryskiwaczy, elementy przekładni, sztywne rdzenie rękojeści.
- Co porusza koszt
- Napełniacz szklany podnosi sztywność, odporność cieplną i cenę. Tworzywo jest towarem giełdowym, więc oferty poruszają się razem z indeksem.
Najczęściej wskazywane gatunkiPPPEABSPAPA+GF
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Tworzywa konstrukcyjneWszędzieCzęstość 5 z 5NiskiKoszt względny 1 z 5Dominują w rękojeściach i obudowach; najtańszy materiał konstrukcyjnyWidok kupującegoTworzywo na przyjęciu określa gatunek i napełniacz, a nie słowo „nylon”: PA6 bez napełniacza i PA6-GF30 różnią się sztywnością mniej więcej trzykrotnie, a udział szkła to pozycja najczęściej po cichu znikająca z zestawienia materiałowego.Widok produkcjiWilgoć w poliamidzie traktujemy poważnie, bo jest on higroskopijny — tworzywo, które stało nieszczelnie zamknięte, hydrolizuje w cylindrze i daje wypraski wyglądające poprawnie, a pękające przy nadlewie, dlatego przed każdą serią suszy się je zgodnie ze specyfikacją.
5.6 Uchwyty i miękkie tworzywa

Uchwyt jest jedyną częścią narzędzia, którą użytkownik ocenia dotykiem. Miękka warstwa zaformowana na sztywnym rdzeniu sprawia wrażenie jednolitej; nasuwana tuleja albo powłoka zanurzeniowa kosztuje mniej i w użyciu może się obracać lub odchodzić.
- Stosowana w
- Rękojeści, uchwyty zaformowane, tuleje, amortyzowane strefy kontaktu.
- Co porusza koszt
- Wtrysk dwukomponentowy kosztuje więcej niż nasuwana tuleja albo powłoka zanurzeniowa.
Najczęściej wskazywane gatunkiTPRTPEKauczuk termoplastycznyPowłoka zanurzeniowa PVC
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Uchwyty i miękkie tworzywaWszędzieCzęstość 5 z 5Poniżej średniejKoszt względny 2 z 5Miękki uchwyt nakładany to dziś standardowy argument ergonomicznyWidok kupującegoMiękki uchwyt jest dziś cechą oczekiwaną, a nie premium, a decyzją zakupową jest trwałość: to twardość, zgodność z podłożem oraz odporność na oleje i promieniowanie UV odróżniają uchwyt, który wytrzyma, od takiego, który zrobi się lepki.Widok produkcjiTworzywo dobieramy do tego, jak narzędzie jest trzymane i przechowywane — elastomer sprawdzający się w dłoni może i tak degradować w gorącej szopie albo na słońcu, a ta usterka przychodzi długo po jakiejkolwiek kontroli wejściowej.
5.7 Drewno

Kierunek włókien i wilgotność decydują o tym, czy drewniany trzonek przetrwa pierwszy ciężki sezon. Jesion pracuje sprężyście, buk obrabia się czysto, bambus jest laminatem o własnym zachowaniu.
- Stosowana w
- Drewniane rękojeści i trzonki.
- Co porusza koszt
- Certyfikowane drewno suszone komorowo kosztuje więcej. Klasa drewna wpływa na odsetek braków bardziej niż cena za sztukę.
Najczęściej wskazywane gatunkiBukJesionBambusDrewno FSC / PEFC
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- DrewnoSporadycznieCzęstość 2 z 5ŚredniKoszt względny 3 z 5Tradycyjny materiał trzonków do szpadli i wideł; drożej niż tworzywoWidok kupującegoWilgotność jest tu całą specyfikacją: trzonek osadzony przy 18% i wysłany do ogrzewanego europejskiego wnętrza kurczy się w tulejce i luzuje, więc uzgodnić trzeba wilgotność po suszeniu komorowym w chwili pakowania, a nie sam gatunek drewna.Widok produkcjiPatrzymy na wybieg włókien, a nie na wygląd powierzchni — trzonek, którego włókna wychodzą bokiem na długości drzewca, pęka w poprzek włókien przy podważaniu, niezależnie od tego, jak czysto wygląda wykończenie.
5.8 Tkaniny i tekstylia

Elementy tekstylne pękają na szwach na długo przed zużyciem samej tkaniny, więc gęstość ściegu i konstrukcja szwu znaczą więcej niż nazwa tkaniny w opisie.
- Stosowana w
- Rękawice, torby, kamizelki, osłony i pokrowce.
- Co porusza koszt
- Denier, powlekanie i gęstość ściegu ustalają koszt. Powleczenie dodaje wodoodporności i ceny.
Najczęściej wskazywane gatunkiPłótnoPoliesterTkanina powlekanaSiatka
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Tkaniny i tekstyliaSporadycznieCzęstość 2 z 5NiskiKoszt względny 1 z 5Tylko rękawice i pasy; niski koszt, kilka indeksówWidok kupującegoTekstylia niosą inny ciężar zgodności niż metal: to na barwnikach, powłokach i dodatkach ląduje pytanie o ograniczenia chemiczne, a dokumentację potwierdzającą trzyma tkalnia, a nie fabryka narzędzi.Widok produkcjiTą rodziną zarządzamy poprzez łańcuch dostaw, a nie na linii — liczą się dokumentacja i powtarzalność u producenta tkaniny, bo wady w beli nie da się skorygować na dalszym etapie.
5.9 Tektura opakowaniowa

Tektura to materiał najczęściej zmieniany w ostatniej chwili i najczęściej odpowiedzialny za problem zgodności w kraju przeznaczenia. Poświęcamy jej osobną sekcję poniżej.
- Stosowana w
- Kartony eksportowe, pudełka kolorowe, zawieszki i wkłady.
- Co porusza koszt
- Udział surowca wtórnego i rozwiązania jednomateriałowe wpływają zarówno na cenę, jak i na zgodność w kraju przeznaczenia.
Najczęściej wskazywane gatunkiTektura falistaKarton składanyUdział surowca wtórnegoMasa formowana
- WariantCzęstośćKoszt względnyDlaczego ma znaczenie
- Tektura opakowaniowaWszędzieCzęstość 5 z 5NiskiKoszt względny 1 z 5Uniwersalna w kartonach i zawieszkach; najtańszy materiał opakowaniowyWidok kupującegoTekturę określa się konstrukcją oraz odpornością na przepuklenie lub na zgniatanie krawędziowe, a nie grubością, i jest to najtańsze miejsce w zestawieniu materiałowym, w którym niedospecyfikowanie niezawodnie zamienia się w potrącenia za uszkodzenia transportowe.Widok produkcjiKlasę tektury dobieramy do wysokości piętrzenia i wilgotności trasy — tektura traci znaczną część wytrzymałości na ściskanie, gdy nabierze wilgoci, a długi odcinek morski jest dokładnie tym miejscem, gdzie to następuje.
6 Jak psuje się narzędzie
Twardość ustala się według tego, jak narzędzie ma się zepsuć: przez stępienie, pęknięcie albo zmęczenie. Trzy grupy, trzy przedziały, trzy różne odpowiedzi.
Twardość to liczba najczęściej przytaczana przy narzędziu ręcznym i najczęściej przytaczana błędnie. Nie jest oceną jakości, a twardsze nie znaczy lepsze — każdy punkt twardości kupuje się udarnością. O tej liczbie decyduje sposób, w jaki narzędzie ma ulec awarii.
Trzy grupy, trzy mechanizmy awarii, trzy różne odpowiedzi. Poniższe przedziały to te, według których pracuje Birdland; czytane obok siebie przestają wyglądać na dowolne.
6.1 Narzędzia, które tną — awarią jest stępienie
Sekator, który się stępił, zawiódł, choć nic się nie złamało. Utrzymanie ostrza jest tu najważniejsze, dlatego te wyroby pracują w najtwardszych przedziałach w całym zakładzie.
Przeciwostrze jest miększe celowo. Proszę przeczytać obie połowy tej tabeli jeszcze raz: ta sama stal SK5 jest podana jako 56–60 na ostrzu tnącym i 50–56 na ostrzu, o które się ono domyka. Dwa jednakowo twarde ostrza wyszczerbiają się nawzajem. Miększe przeciwostrze zużywa się ofiarnie i utrzymuje krawędź tnącą przy życiu — dlatego dwukrotnie ostrzony sekator nadal tnie, a „w pełni zahartowany” ma na ostrzu wyszczerbienie.
6.2 Narzędzia, które podważają — awarią jest pęknięcie
Szpadel trafia na kamienie, korzenie i zmarznięty grunt, a używa się go jak dźwigni niezależnie od tego, czy ktoś to przewidział. Jego mechanizmem awarii jest pęknięcie, a nie stępienie, więc twardość celowo się ogranicza: pióro ma się wygiąć, zanim pęknie.
Dwadzieścia punktów twardości poniżej ostrza sekatora, i to celowo. Szpadel o twardości HRC 58 trzymałby znakomite ostrze i pękłby przy pierwszym podważeniu korzenia.
Narzędzia do kopania pękają w szyjce, gdzie kumuluje się moment gnący — więc struktura w tym miejscu znaczy więcej niż sama stal. Kuta szyjka prowadzi ciągłe włókno wokół zagięcia; odlewana ma włókno przypadkowe, a każda porowatość staje się ogniskiem pęknięcia. To jedyne miejsce w narzędziu długotrzonkowym, w którym kucie zwraca swój koszt.
Trzonek rządzi się tą samą logiką, a specyfikacją najczęściej pozostawianą niedokończoną jest aluminium: rurę definiuje grubość ścianki i stan umocnienia, a nie średnica.
Trzonki: stan umocnienia, udział szkła i ich późniejszy koszt
6061-T6 jest wyraźnie mocniejszy niż ta sama rura w stanie T5. Rysunek, który podaje stop, ale nie stan umocnienia, nie określa niczego, a różnica ujawnia się przy pierwszym podważeniu trzymetrowym drążkiem.
Rdzeń z napełniaczem szklanym dobiera się tak samo. PA6-GF30 jest zwykłym kompromisem, bo powyżej tego udziału część przestaje się giąć, a zaczyna pękać, a w narzędziu konsumenckim rękojeść, która się odkształca, jest bezpieczniejsza niż taka, która pęka nagle. Szkło ściera też formę, więc wyższy udział po cichu skraca życie oprzyrządowania — koszt, który spada na drugie zamówienie, nie na pierwsze.
6.3 Narzędzia, które sprężynują — awarią jest zmęczenie
Od zęba grabi nigdy nie wymaga się cięcia i rzadko przeniesienia jednego dużego obciążenia. Wymaga się, by ugiął się i wrócił, tysiące razy. Liczy się granica sprężystości i trwałość zmęczeniowa, a nie utrzymanie ostrza.
Ząb, który pozostaje wygięty, zawiódł tak samo całkowicie jak ten, który pękł. 65Mn to stal sprężynowa, a jej obróbka cieplna nastawiona jest na powrót do kształtu, nie na twardość — ten sam gatunek pojawia się w sprężynie sekatora z tego samego powodu.
6.4 Trzy reguły zapisane w tych liczbach
- Przedział, nigdy wartość maksymalna
- Każda liczba na tej stronie jest przedziałem. Specyfikacja podająca wyłącznie górną granicę zachęca zakład, by do niej dobić, a szczyt przedziału to miejsce, w którym zaczyna się kruchość. Przedział ustala dół i górę jednocześnie.
- Twardo tylko tam, gdzie się ściera
- Zespół osi z 40Cr jest hartowany indukcyjnie na powierzchni łożyskowania i pozostawiony ciągliwy w rdzeniu. Sworzeń zahartowany na wskroś nie ściera się — on pęka.
- Nierdzewna to kompromis, nie ulepszenie
- 420J2 oddaje mniej więcej cztery do sześciu punktów wobec SK5 na tej samej pozycji. To właściwa odpowiedź przy pracy w wilgoci, w powietrzu nadmorskim i w flotach utrzymania terenów zieleni, które nigdy nie będą ostrzyć. To odpowiedź niewłaściwa przy profesjonalnym cięciu w suchym klimacie, a dostawca, który oferuje ją jako darmowe ulepszenie, nie wycenił ostrza, które Państwo tracą.
Od każdego dostawcy proszę żądać: przedziału twardości zamiast pojedynczej liczby, planu poboru próbek, który go potwierdza, oraz odpowiedzi, czy wynikowy raport jedzie razem z dostawą. Przedział bez planu poboru próbek za nim to zdanie, a nie kontrola.
Każdy gatunek powyżej to jedna z kilku ścieżek dla danej części. Pełny zestaw — 159 ścieżek materiałowych dla 38 typów części, wraz z odpowiadającymi im wariantami procesu i wykończenia — znajduje się w AsiaSource, albo proszę wpisać gatunek, np. SK5 lub 420J2 w Terminalu, by przejść prosto do niego.
7 Nakrętki, śruby i połączenie
Narzędzie ręczne psuje się na połączeniu częściej niż na ostrzu. To nakrętka decyduje, czy takie połączenie da się przywrócić do formy, czy trzeba je wyrzucić.
Każde narzędzie na tej stronie to co najmniej dwie części złożone razem. Ostrze dostaje specyfikację; element złączny dostaje to, co akurat leży w pojemniku. Dlatego sekator, którego ostrze wciąż przyjmuje ostrzenie, może być już skończony: oś się rozluźniła, a nie ma na niej czego dokręcić.
7.1 Oś decyduje, czy narzędzie da się naprawić
Jedna decyzja rządzi życiem wyrobu: czy użytkownik może ponownie napiąć połączenie, czy nie.
| Połączenie | Co je trzyma | Użytkownik może napiąć ponownie | Gdzie jest jego miejsce |
|---|---|---|---|
| Sworzeń nitowany lub zaklepany | Odkształcony łeb | Nie — wywiercenie go kończy życie narzędzia | Nożyce z najniższej półki, przy których nie przewiduje się serwisu |
| Śruba + nakrętka samohamowna z wkładką nylonową | Nylon obejmujący gwint | Tak, dwoma kluczami | Zwykła oś profesjonalnego sekatora |
| Śruba + nakrętka samohamowna całkowicie metalowa | Odkształcony wierzchołek gwintu | Tak, i znosi wielokrotne rozkręcanie | Mycie strumieniem, wysoka temperatura albo narzędzia rozbierane co sezon do ostrzenia |
| Śruba z podcięciem + nakrętka koronowa + zawleczka | Blokada mechaniczna | Tak, i w ogóle nie może się odkręcić | Nożyce do gałęzi i długie rękojeści, gdzie dźwignia jest duża |
| Nakrętka radełkowana lub motylkowa | Dokręcenie ręką | Tak, bez narzędzi | Narzędzia konsumenckie sprzedawane pod hasłem regulacji |
Nit to decyzja o życiu wyrobu, a nie o jego cenie. Oszczędza kilka centów i usuwa serwis, doostrzenie do prawdziwej krawędzi oraz jakikolwiek program części zamiennych. W narzędziu sprzedawanym jako naprawialne jest to sprzeczność, której opakowanie nie ukryje.
7.2 Zestaw podkładek robi więcej niż nakrętka
7.3 Z czego zrobione są elementy złączne
| Ścieżka | Jej miejsce jest w | Kompromis |
|---|---|---|
| Stal węglowa ocynkowana, klasa 8.8 | Ogólne zastosowanie w suchych warunkach | Najtańsza. O tym, jak długo wygląda jak nowa, decydują godziny powłoki, a nie stal |
| Nierdzewna A2 (304) | Praca w wilgoci; całkowicie pomija powlekanie | A2-70 to około 700 MPa wobec 800 dla klasy 8.8 — nierdzewna kupuje odporność na korozję, a nie wytrzymałość |
| Nierdzewna A4 (316) | Powietrze nadmorskie i floty przybrzeżne | Najwyższy koszt, ten sam kompromis wytrzymałościowy |
| Tulejka z brązu lub mosiądzu na osi | Narzędzia sprzedawane pod hasłem płynnej pracy | Zużywa się ofiarnie i chroni ostrze — część wymienna, o ile trzymają ją Państwo na stanie |
Element złączny proszę dobierać do rękojeści, a nie do ostrza. Nierdzewna śruba przechodząca przez aluminiowy drążek to małe ogniwo: aluminium jest anodą i koroduje na styku. „Ulepszenie na nierdzewkę” potrafi wrócić jako zatarte złącze teleskopowe po jednym sezonie nad morzem. Proszę odizolować je tulejką nylonową albo powlekanym elementem złącznym.
Gwinty, kleje zabezpieczające i normy, które warto przywołać
Gwinty walcowane biegną wzdłuż włókien materiału zamiast je przecinać, więc w dużych seriach są zarazem mocniejsze i tańsze; gwinty nacinane należą do napraw i pojedynczych sztuk. Tam, gdzie połączenie nigdy nie ma być otwierane, klej anaerobowy o średniej wytrzymałości wykona pracę nakrętki samohamownej taniej. Tam, gdzie regulacja jest argumentem sprzedażowym, jest to odpowiedź błędna: pierwsze ponowne napięcie zrywa spoinę i nic jej nie zastępuje.
Wkładka nylonowa jest materiałem eksploatacyjnym. Trzyma dzięki temu, że ulega odkształceniu, więc nakrętka kilkakrotnie zdejmowana i zakładana nie trzyma już tak jak wcześniej. Jeśli narzędzie ma być rozbierane do ostrzenia co sezon, proszę wskazać nakrętkę całkowicie metalową i pogodzić się z większym momentem potrzebnym do jej dokręcenia.
Od każdego dostawcy proszę żądać: normy nakrętki podanej numerem (ISO 7040 albo DIN 985 dla wkładki nylonowej, DIN 980 dla całkowicie metalowej), rysunku zestawu podkładek zamiast zdjęcia gotowego narzędzia, godzin w komorze solnej dla powłoki na elemencie złącznym a nie tylko na ostrzu, oraz potwierdzenia, że oś da się napiąć ponownie narzędziami, które ogrodnik już ma.
8 Opakowania
Miejsce, w którym program spotyka przepisy kraju przeznaczenia, i blok kosztowy najmniej negocjowany, a najczęściej opłacany.
Opakowanie jest miejscem, w którym program spotyka przepisy kraju przeznaczenia, i w którym późna zmiana kosztuje najwięcej. Określa się tu jednocześnie cztery rzeczy: format, który chroni narzędzie, prezentację, która je sprzedaje, jednostkę, która je przewozi, i oznaczenia wymagane w kraju przeznaczenia.
8.1 Formaty
Częstość to częstość występowania danego wariantu w ręcznych narzędziach ogrodowych sprzedawanych w europejskim i północnoamerykańskim detalu DIY. Koszt względny to jego koszt wobec alternatyw z tej samej grupy — pozycja, a nie cena. Obie skale są ocenami porządkowymi dotyczącymi tego kanału, a nie danymi rynkowymi.
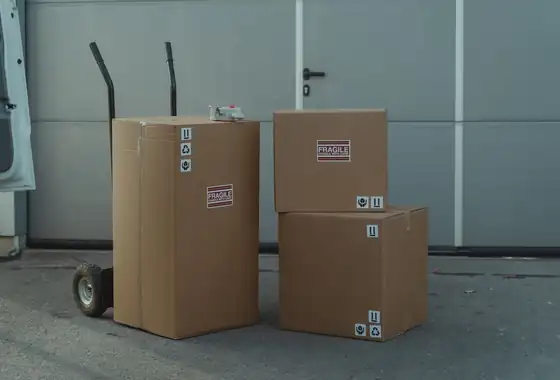
- Karton eksportowy z tektury falistejWszędzieCzęstość 5 z 5Poniżej średniejKoszt względny 2 z 5Standardowy karton zbiorczy używany w niemal każdej serii eksportowejWidok kupującegoKarton eksportowy jest jednostką, na której liczy się zarówno Państwa fracht, jak i reklamacje za uszkodzenia, więc jego wymiary zasługują na tyle samo uwagi co wyrób — karton źle układający się na palecie kosztuje fracht przy każdej wysyłce.Widok produkcjiKarton wyprowadzamy wstecz od obrysu palety, a nie w przód od wyrobu, bo kilka milimetrów zwisu odbiera całą kolumnę na palecie i przy każdej serii zwraca się w zmarnowanej kubaturze.
- Pudełko kolorowePowszechnieCzęstość 4 z 5Powyżej średniejKoszt względny 4 z 5Zadrukowane pudełko detaliczne do indeksów premium; drożej niż zwykły kartonWidok kupującegoZadrukowane pudełko detaliczne jest aktywem marketingowym o długim czasie realizacji i własnym minimum zamówienia, i zwykle to ono wyznacza, jak wcześnie w programie trzeba zamrozić projekt graficzny.Widok produkcjiPowracającym problemem jest zgodność kolorystyczna między nakładami, więc pracujemy na zatwierdzonym proofie fizycznym, a nie na wzorcu z ekranu — ten sam plik drukuje się inaczej na innej tekturze i na innej maszynie.
- Zawieszka / karta nagłówkowaWszędzieCzęstość 5 z 5NiskiKoszt względny 1 z 5Tani karton do blistrów i ekspozycji na haku; niemal powszechnyWidok kupującegoKarta nagłówkowa jest tym, co pozwala wyrobowi zawisnąć na haku, a jej wykrojnik i położenie otworu są specyficzne dla sieci handlowej — to tutaj opakowanie nie przechodzi planogramu, a nie kontroli jakości.Widok produkcjiTo kierunek włókien tektury względem otworu zawieszkowego powstrzymuje kartę przed rozdarciem na haku, a łatwo go zgubić, gdy grafikę przeskalowuje się późno bez ponownego sprawdzenia wykrojnika.
- BlisterPowszechnieCzęstość 4 z 5ŚredniKoszt względny 3 z 5Ekspozycyjne opakowanie z tworzywa i kartonu do drobnych narzędzi; pod presją regulacyjnąWidok kupującegoBlister dobrze prezentuje narzędzie i na kilku rynkach podlega czynnej presji regulacyjnej dotyczącej zawartości tworzyw sztucznych, więc warto potwierdzić, że dany format jest wciąż zgodny w kraju przeznaczenia, zanim zamrozi się grafikę i oprzyrządowanie.Widok produkcjiKontrolami są temperatura i czas zgrzewania: niedogrzany blister otwiera się w transporcie, a przegrzanego klient nie otworzy bez narzędzi, a akceptowalne okno między nimi jest wąskie.
- Skin packSporadycznieCzęstość 2 z 5ŚredniKoszt względny 3 z 5Ekspozycja pod folią dla kształtów nieregularnych; rzadsza niż blisterWidok kupującegoSkin pack pasuje do kształtów nieregularnych, których oprzyrządowanie blistrowe nie odwzorowałoby ekonomicznie, i wymienia niższy koszt narzędziowy na wolniejsze tempo linii oraz mniej ekskluzywną obecność na półce.Widok produkcjiFolia musi rozciągnąć się równomiernie na najwyższych punktach wyrobu, więc sterujemy jednocześnie nagrzewaniem i podciśnieniem — cienkie miejsce nad narożnikiem jest tym, w którym opakowanie później pęka przy manipulacji.
- Kompozyt papieru i tworzywaCzęstoCzęstość 3 z 5Poniżej średniejKoszt względny 2 z 5Format hybrydowy ograniczający udział tworzywa; rośnie wraz z przepisami opakowaniowymiWidok kupującegoTe formaty hybrydowe istnieją po to, by ograniczyć zawartość tworzyw przed regulacjami opakowaniowymi, a pytaniem praktycznym jest, czy format daje się rozdzielić do recyklingu w kraju przeznaczenia, bo tego właśnie dotyczą przepisy.Widok produkcjiPapier i folia reagują inaczej na ciepło i wilgoć, więc dowodzimy tego połączenia badaniem transportowym, zamiast zakładać, że zachowa się jak blister, który zastępuje.
- Folia termokurczliwaCzęstoCzęstość 3 z 5NiskiKoszt względny 1 z 5Tania owijka do łączenia wielopaków; dość powszechna, niski kosztWidok kupującegoFolia termokurczliwa to najtańszy sposób na spięcie zestawu wielosztukowego i jest materiałem spinającym, a nie ochronnym — trzyma sztuki razem i nie robi nic ze ściskaniem ani uderzeniem.Widok produkcjiObkurcz ustalają temperatura tunelu i prędkość linii, a usterką, której pilnujemy, jest nadmierne obkurczenie: folia naciągnięta zbyt mocno odkształca opakowanie, które trzyma, zwłaszcza pudełko kolorowe.
- Zestaw etykietWszędzieCzęstość 5 z 5NiskiKoszt względny 1 z 5Etykiety z kodem kreskowym i informacją o pielęgnacji; tanie, na niemal każdej sztuceWidok kupującegoEtykiety niosą treści regulacyjne — pochodzenie, oznaczenia bezpieczeństwa, kod kreskowy — i są elementem najczęściej zmienianym późno, więc warto trzymać je w osobnym obiegu zatwierdzeń graficznych niż samo opakowanie.Widok produkcjiKlej dobiera się do powierzchni i do temperatury na trasie: etykieta trzymająca się ciepłego kartonu potrafi odejść od zimnego, natłuszczonego albo szorstkiego, a odkrywa się to dopiero w miejscu przeznaczenia.
- Wypełnienie przestrzeniCzęstoCzęstość 3 z 5NiskiKoszt względny 1 z 5Wypełnienie papierowe lub piankowe dla ochrony; tanie, stosowane wybiórczoWidok kupującegoWypełnienie przestrzeni kupuje się po to, by powstrzymać ruch wewnątrz kartonu, a jego koszt jest znikomy wobec reklamacji za uszkodzenie, ale dokłada ono również wagi objętościowej — tańszym rozwiązaniem jest zwykle karton, który pasuje.Widok produkcjiWolimy zaprojektować ruch tak, by go nie było, niż go wypełniać, bo wypełnienie osiada na długim odcinku morskim i przestrzeń, którą miało zajmować, pojawia się z powrotem gdzieś w połowie podróży.
- TaśmowanieSporadycznieCzęstość 2 z 5NiskiKoszt względny 1 z 5Spina zestawy sztuk albo palety; tanie, stosowane tylko okazjonalnieWidok kupującegoTaśmowanie zabezpiecza zestawy i palety i jest decyzją logistyczną, a nie produktową; to, czy jest potrzebne, wynika z trasy i liczby przeładunków, a nie z samego towaru.Widok produkcjiNaciąg i ochrona krawędzi idą w parze — taśma napięta na niezabezpieczonej krawędzi kartonu wcina się w tekturę, a paleta dojeżdża spięta taśmami, które już niczego nie trzymają.
- PaletaWszędzieCzęstość 5 z 5WysokiKoszt względny 5 z 5Jednostka bazowa transportu zbiorczego; najwyższy koszt jednostkowy w grupieWidok kupującegoSpecyfikacja palety jest jednocześnie pozycją celną i kosztową: drewno poddane obróbce cieplnej nosi znak ISPM 15, którego opakowania drewniane wymagają przy większości przewozów międzynarodowych, a wymiary palety decydują o tym, za ile kubatury kontenera faktycznie Państwo płacą.Widok produkcjiUkład ładunku planujemy, zanim zostanie zadrukowany pierwszy karton, bo dopasowanie do palety wyznacza rozmiar kartonu — zmiana kartonu o kilka milimetrów później jest tym, co zamienia pełną paletę w częściowo wypełnioną.
8.2 Ekspozycja i prezentacja na półce
Format chroni narzędzie. Prezentacja decyduje o tym, jak się je kupuje. Jedno i drugie określa się razem, bo to prezentacja dyktuje wykrojnik, gramaturę tektury i otwór.
| Prezentacja | Co opakowanie musi udźwignąć | Gdzie wygrywa |
|---|---|---|
| Pudełko kolorowe, w którym narzędzia stoją | Wykrojony wkład dopasowany do narzędzia, dzięki czemu dwa tuziny sekatorów jadą w jednym pudełku i stoją pionowo, gdy tylko zdejmie się wieko. Liczy się rysunek wkładu, a nie pudełka | Codzienna droga na ladę: jeden karton, jeden indeks i zero pracy przy uzupełnianiu półki w sklepie |
| Pudełko kolorowe z okienkiem | Ten sam wkład plus wykrojony otwór, dzięki czemu jedno narzędzie jest widoczne i nadal w pełni zamknięte | Linie prezentowe i premium, gdzie pudełko jest częścią tego, co się kupuje |
| Pudełko ekspozycyjne z otwartym frontem | Perforowane wieko, które się odrywa i zostawia tacę, jaką sklep stawia wprost na półce | Linie gotowe na półkę — opakowanie zbiorcze jest ekspozytorem, więc nic nie jest rozpakowywane dwa razy |
| Karta nagłówkowa + otwór euro | Złożony karton z wykrojonym otworem dopasowanym do haka danej sieci | Najtańsza droga na listwę; mebel należy do sieci handlowej |
| Blister albo clamshell na haku | Formowana skorupa zgrzana albo zawinięta na zadrukowanym podkładzie | Drobne narzędzia wymagające zabezpieczenia przed kradzieżą i pełnego zadruku |
| Skin pack na kartonie | Folia obciągnięta ciasno na narzędziu plus wykrojony otwór | Pokazuje rzeczywisty kształt wyrobu przy znacznie mniejszej ilości tworzywa niż blister |
| Ekspozytor ladowy (PDQ) | Niewielka, wcześniej zapełniona taca, która przyjeżdża gotowa do postawienia na ladzie | Linie impulsowe i sezonowe dodatki |
| Ekspozytor podłogowy lub paletowy | Opakowanie transportowe, które zamienia się w wolnostojący mebel z zadrukowanym nagłówkiem | Otwarcia sezonu, gdzie wolumen uzasadnia koszt oprzyrządowania |
Zanim narysują Państwo otwór, proszę zapytać, na jakim haku to zawiśnie. Systemy listwowe, płyty perforowane i ściany lamelowe przyjmują różne haki, a otwór wykrojony pod niewłaściwy zamienia zgodne opakowanie w przepakowanie w kraju przeznaczenia. To najczęstsza późna zmiana opakowania w programie ogrodowym.
8.3 Stojaki i meble ekspozycyjne
Ekspozytorem nazywa się dwie różne rzeczy: mebel, który sieć już ma, i jednostkę, którą Państwo wysyłają. To, o którą chodzi, przesądza, kto za nią płaci i czy wyceniają Państwo opakowanie, czy mebel.
| Stojak | Trwałość | Do czego naprawdę służy |
|---|---|---|
| Stojak z drutu stalowego malowany proszkowo albo obrotowy | Lata; zwykle zwrotny | Hurtownie i sklepy z narzędziami. Pełni też rolę własnej przestrzeni marki w sklepie |
| PDQ albo ekspozytor podłogowy z tektury falistej | Jeden sezon, jednorazowy | Promocje. Jedzie na płasko, kosztuje najmniej i trafia do odpadu zamiast do zwrotu |
| Panel z płyty wiórowej albo MDF z hakami | Kilka sezonów | Centra ogrodnicze, gdzie mebel musi wyglądać jak wyposażenie sklepu, a nie jak opakowanie |
| Taca lub podest z akrylu | Długa, ale rysuje się | Premium i drobne części; najdroższy w przeliczeniu na front półki |
| Własna ściana lamelowa albo płyta perforowana sieci | Trwała, ale nie Państwa | Dostarczają Państwo opakowanie z otworem euro i nic więcej — mebel już tam stoi |
8.4 Paczka to nie półka
Opakowanie detaliczne projektuje się tak, by dało się je układać na palecie i by dobrze wyglądało w świetle sklepu. Opakowanie kurierskie projektuje się z myślą o rzucaniu. To samo pudełko rzadko robi obie te rzeczy, a opakowanie, które przeszło brief detaliczny, wciąż może polec w pierwszym miesiącu sprzedaży online.
Nazwy programów platform, progi i protokoły badań się zmieniają; proszę potraktować powyższy wiersz jako listę pytań i potwierdzić każde z nich w aktualnym podręczniku sprzedawcy lub dostawcy dla Państwa konta.
8.5 Warianty o mniejszym wpływie
Każdy konwencjonalny format ma odpowiednik o mniejszym wpływie. Dostępność zależy od opakowania, wolumenu i kraju przeznaczenia — proszę podać rynek i formę prezentacji handlowej, a wyceniamy warianty zgodne obok konwencjonalnych.
| Wariant o mniejszym wpływie | Zastępuje | Dlaczego kupujący o to proszą |
|---|---|---|
| Tektura z certyfikatem FSC / PEFC | Tektura bez certyfikatu | Podstawowy wymóg u większości dużych sieci handlowych. |
| Tektura z surowca wtórnego | Tektura z włókna pierwotnego | Pozwala zadeklarować na opakowaniu udział surowca wtórnego. |
| Jednomateriałowe opakowanie papierowe | Blister z papieru i tworzywa | Nadaje się do recyklingu bez rozdzielania materiałów przez konsumenta. |
| Blister z masy formowanej albo papieru | Blister z PET albo PVC | Główna droga do usunięcia tworzywa z opakowania detalicznego. |
| Papierowy zaczep do zawieszenia | Formowany hak z tworzywa | Pozwala uniknąć plastikowej pozycji w opakowaniu skądinąd papierowym. |
| Farba sojowa lub wodna | Farba rozpuszczalnikowa | Obniża ładunek rozpuszczalników w druku. |
| Taśma papierowa lub gumowana | Taśma pakowa PP | Cały karton trafia do jednego strumienia recyklingu. |
| Karton eksportowy bez nadruku | Karton zewnętrzny w pełnym kolorze | Najniższy koszt i najmniejszy ślad przy zwykłym eksporcie. |
| Folia z recyklingu lub rPET | Folia termokurczliwa PVC | Kompromis tam, gdzie folii naprawdę nie da się usunąć. |
| Paleta poddana obróbce cieplnej albo plastikowa | Paleta z drewna bez obróbki | Spełnia wymogi fitosanitarne ISPM 15 przy eksporcie. |
9 Certyfikaty i deklaracje
Certyfikat to dokument o zakładzie, zakresie i dacie. Proszę sprawdzić wszystkie trzy, bo ważny certyfikat wystawiony na niewłaściwy zakład nie jest wart nic.
Certyfikacja nie jest już w tej branży wyróżnikiem; jest warunkiem wejścia. Dostawców nadal odróżnia to, czy dokumentacja wytrzyma sprawdzenie: zakres obejmujący kupowany wyrób, adres zakładu zgodny z fabryką i data wciąż ważna w chwili wypłynięcia kontenera.
9.1 Co obejmuje każdy znak
| Znak | Co faktycznie poświadcza | Kto go wymaga | Co sprawdzić w dokumencie |
|---|---|---|---|
| FSC / PEFC | Łańcuch kontroli pochodzenia drewna i tektury — że śledzono certyfikowane włókno, a nie że certyfikowano drzewo | Większość dużych sieci handlowych z UE i Wielkiej Brytanii, coraz częściej także z USA | Kod CoC, rodzaj deklaracji (100%, Mix albo Recycled) oraz to, czy certyfikat obejmuje kupowaną grupę produktów |
| Przepisy UE o wylesianiu | Należyta staranność potwierdzająca, że drewno wprowadzane na rynek UE nie pochodzi z wylesiania | Ten, kto importuje do UE — zwykle Państwo, a nie fabryka | Geolokalizacja obszaru pozyskania i oświadczenie o należytej staranności; proszę potwierdzić termin wejścia w życie właściwy dla wielkości Państwa firmy |
| amfori BSCI / Sedex SMETA | Warunki pracy i zatrudnienia w konkretnym zakładzie i w konkretnym dniu | Niemal każda sieć handlowa w UE i USA | Data audytu, ocena lub ustalenia oraz to, czy audytowany adres to zakład, który wykona Państwa towar |
| ISO 9001 / ISO 14001 | Że system zarządzania jakością albo środowiskiem istnieje i jest audytowany | Niemal wszyscy kupujący branżowi, jako minimum | Zakres i zakład. Certyfikat grupowy wskazujący inną fabrykę nie jest Państwa certyfikatem |
| REACH i SVHC | Substancje ograniczone w wyrobie — uchwyty, powłoki i galwanika w tym samym stopniu co stal | Importerzy z UE | Lista badanych substancji, data badania i to, z której części narzędzia pobrano próbkę |
| CPSIA i kalifornijska Proposition 65 | Limity ołowiu i ftalanów; obowiązek ostrzeżeń | Importerzy z USA | Raport z badań oraz to, czy opakowanie wymaga ostrzeżenia w Państwa kanale sprzedaży |
| EN 388 ze znakiem CE / UKCA | Właściwości mechaniczne rękawic ochronnych | Każdy, kto sprzedaje rękawice do UE albo Wielkiej Brytanii | Jednostka notyfikowana, deklarowane poziomy skuteczności i to, czy certyfikat dotyczy właśnie tej rękawicy |
| Rejestracje EPR dla opakowań | Kto płaci za odpady opakowaniowe na każdym rynku | Niemcy, Francja, Włochy, Hiszpania i inne kraje — każdy osobno | Numery rejestracyjne wystawione na właściwy podmiot oraz oznaczenia na opakowaniu wymagane przez dany rynek |
| Brytyjski podatek od opakowań z tworzyw | Opakowania z tworzyw poniżej progu udziału surowca wtórnego | Importerzy z Wielkiej Brytanii | Dowód udziału surowca wtórnego, a nie deklaracja intencji |
| ISPM 15 | Obróbka cieplna palet drewnianych i materiału sztauerskiego | Każdy kraj przeznaczenia, dla palet drewnianych | Wypalone oznaczenie na samej palecie, w chwili załadunku |
| GS1 GTIN | Że kod kreskowy należy do właściciela marki | Cały detal | Że prefiks jest licencjonowany na markę, a nie pożyczony od dostawcy |
9.2 Jak czytać certyfikat
- Zakład, zakres, data
- Trzy pola rozstrzygają, czy certyfikat odnosi się do Państwa zamówienia. Ważny certyfikat FSC posiadany przez firmę handlową nie uprawnia fabryki do drukowania logo, a audyt społeczny zakładu siostrzanego nie mówi nic o tym, który prowadzi Państwa linię.
- Deklaracja potrzebuje łańcucha, nie logo
- Aby umieścić FSC na opakowaniu, każdy podmiot przejmujący własność certyfikowanego materiału musi mieć własny kod kontroli pochodzenia: papiernia, przetwórca i fabryka składająca opakowanie. Brakuje jednego ogniwa i deklaracji nie wolno złożyć, choćby papier był jak najbardziej certyfikowany.
- Audyty tracą ważność; produkcja nie
- Proszę zapytać, kiedy przypada kolejny audyt i co stanie się z Państwa dostawami, jeśli się on przesunie. Certyfikat wygasający w trakcie programu jest problemem handlowym, a nie papierkowym.
Od każdego dostawcy proszę żądać: samego certyfikatu, a nie logo w prezentacji, strony z zakresem oraz nazwy i adresu dokładnie w brzmieniu z dokumentu. Następnie proszę zestawić ten adres z zakładem, który Państwo odwiedzili.
10 Czego oczekuje hurtownik
Prawie wszystko, co odróżnia dostawców na tym poziomie, to nie narzędzie. To własność oprzyrządowania, dyscyplina próbek, dokumenty i to, co dzieje się, gdy coś pójdzie nie tak.
Importerzy, dystrybutorzy i grupy zakupowe w Europie i Ameryce Północnej oraz azjatyckie domy handlowe, z którymi konkurują, zbiegają się na krótkiej liście oczekiwań. Niemal nic z niej nie dotyczy produkcji. Warto powiedzieć to wprost, bo to właśnie jest tematem pierwszego spotkania.
10.1 Przed zamówieniem
10.2 Po wysyłce
Warto zapytać wcześnie: kto jest właścicielem oprzyrządowania, ile rund próbek jest bezpłatnych, czy MOQ da się łączyć w obrębie całej serii i jak długo utrzymywane są części zamienne. Cztery pytania, a odpowiedzi mówią prawie wszystko o tym, jaka będzie współpraca z danym dostawcą.
11 Struktura kosztu
Cena z dostawą na miejsce to cztery bloki. Większość negocjacji porusza tylko pierwszy, a dwa ostatnie są zwykle większe.
Cena z dostawą na miejsce to cztery bloki, a nie jedna liczba. Większość rozmów zakupowych porusza tylko pierwszy z nich; w programie narzędzia ręcznego dwa ostatnie bywają większe niż oszczędność negocjowana na pierwszym.
Proszę policzyć to po swojemu: narzędzie do landed cost (całkowitego kosztu dostarczenia) w CostNow desk korzysta z tych samych czterech bloków, z już wczytanymi bieżącymi odczytami materiałów i frachtu.
12 Zobacz też
Dokąd dalej i czego ta strona celowo nie zawiera.
- AsiaSource — bieżące odczyty materiałów, frachtu i ceł oraz przywołane wyżej narzędzie do landed cost.
- ABrief — codzienny przegląd branżowy stojący za tymi odczytami.
- O nas — zasada poufności rządząca tym, co pojawia się na tej stronie.
- Kontakt — aby omówić ścieżkę produkcji na tle rzeczywistej specyfikacji.
Diagramy na tej stronie są ilustracjami schematycznymi wykonanymi dla objaśnienia. Opisy procesów i materiałów odzwierciedlają ogólną praktykę branżową; ścieżki dostępne dla konkretnego programu zależą od części, wolumenu i pochodzenia. Oba wskaźniki są ocenami porządkowymi dotyczącymi europejskiego i północnoamerykańskiego kanału detalicznego DIY, a nie zmierzonymi danymi rynkowymi.