Produzione di attrezzi manuali da giardino
Un attrezzo che a scaffale sembra semplice è il risultato di sette cancelli controllati e nove famiglie di materiali, imballato e spedito secondo regole che cambiano con la destinazione. Questo articolo descrive quel percorso in termini pubblici. Non contiene alcun disegno, specifica o registro di programma di un cliente.
1 Lo stabilimento
Un solo sito dal 1974 — la stessa libreria di stampi e la stessa pratica di tempra: è questo che rende il resto della pagina specifico anziché generico.
Tutto il resto di questa pagina descrive un percorso. Questa sezione parla del luogo attraverso cui quel percorso passa, perché la descrizione di un processo vale la lettura solo se lo stabilimento dietro di essa è reale.
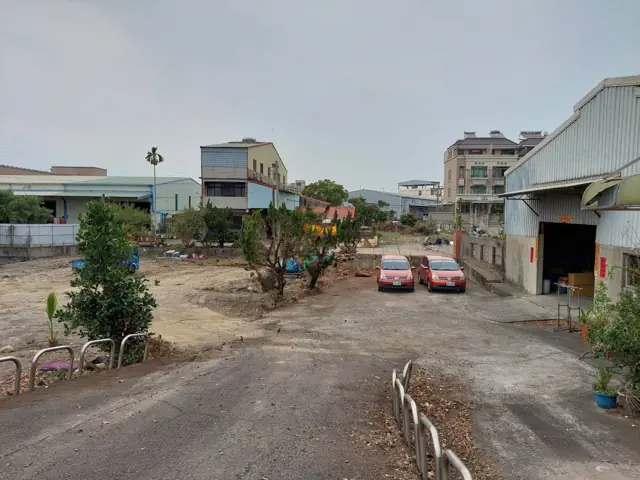
1.1 Dove è cominciato, nel 1974
Birdland è nata in questo sito nel 1974 e più di cinquant'anni dopo vi produce, vi immagazzina e da qui spedisce ancora. Non è un ufficio acquisti aperto per fare da facciata a una catena di fornitura, e non è uno stabilimento in cui ci siamo trasferiti in un secondo momento: è la fabbrica originaria.
Quella continuità è il motivo per cui il resto di questa pagina può essere specifico. Cinquant'anni nello stesso luogo sono cinquant'anni della stessa libreria di stampi, della stessa pratica di tempra e delle stesse persone che si correggono a vicenda: è questo che un punto di controllo è davvero.
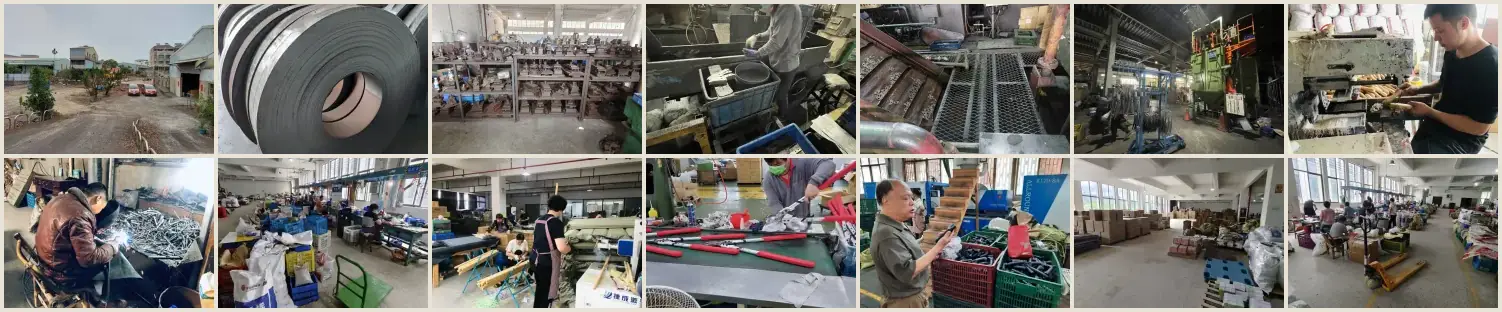
2 Il catalogo
Un archivio vecchio di un decennio, pubblicato per mostrare l'ampiezza, non come listino. Nulla al suo interno è un'offerta attuale.
Birdland conserva un catalogo prodotti vecchio all'incirca di un decennio. È pubblicato come archivio, non come listino: gli articoli che contiene non sono quotazioni attuali e nulla in esso va letto come un'offerta. Vale la lettura per un motivo solo: l'ampiezza.
- Ogni articolo è stato approvato dal cliente per cui è stato realizzato. Nulla al suo interno è un concept, un rendering o una proposta. Ogni prodotto ha superato l'approvazione del cliente prima di essere prodotto.
- È tutto lavoro ODM su attrezzature di proprietà Birdland. Gli stampi dietro questi prodotti sono nostri. Per questo un articolo di questo catalogo si comporta diversamente da un nuovo disegno: lo stampo esiste già, quindi il costo è noto e stabile invece di essere quotato su uno stampo che nessuno ha ancora inciso.
- L'attrezzatura di proprietà è ciò che protegge il margine. Un acquirente che porta sul mercato un articolo esistente non sta ammortizzando un nuovo stampo e non è esposto alla deriva dei costi che accompagna la messa a punto di uno nuovo.
- Il suo scopo è la prova, non la scelta. Lo legga come l'esperienza accumulata di produzione e controllo qualità dietro i sette cancelli descritti più sotto: la gamma che questo stabilimento ha davvero tenuto a specifica per decenni.
Se qualcosa vi si avvicina a ciò che Le serve, partire da quell'articolo è di solito il percorso più rapido ed economico. In caso contrario, è la stessa esperienza che il resto dell'articolo descrive.
Il file si apre in una nuova scheda. È un archivio: lo usi per valutare gamma e capacità, e ci consulti prima di considerare disponibile qualsiasi articolo.
3 Percorsi OEM
Tre percorsi: le nostre attrezzature, il Suo disegno, o uno sviluppo condiviso. Ciò che cambia è chi possiede l'attrezzatura e chi porta il rischio.
OEM non è una cosa sola. Quasi ogni programma si colloca su uno di due livelli, e la prima domanda utile non è quanto costerà, ma su quale livello si sta lavorando. Quella risposta muove insieme l'attrezzatura, i tempi di consegna e la dimensione dell'ordine.
3.1 OEM su specifica
La forma esiste già. Lei cambia ciò di cui è fatta. La geometria è già collaudata in produzione, quindi ciò che si muove è il grado del materiale, la banda di durezza, il trattamento superficiale, la mescola dell'impugnatura, il colore, la marcatura e l'imballo.
Nessuno stampo nuovo viene inciso. Il costo viene da un pezzo già realizzato in passato e non da una stima su uno che nessuno ha mai fatto, la campionatura si misura in settimane e la dimensione dell'ordine può essere minore perché non c'è alcun investimento in attrezzatura da spalmare.
La versione più leggera di questo percorso non cambia nulla del prodotto: solo il marchio, la marcatura e l'imballo. È il modo più rapido di portare una gamma a scaffale con il Suo nome. Questo percorso poggia sulle attrezzature descritte nel catalogo: nostre, e ammortizzate da tempo.
3.2 OEM su disegno
La forma la porta Lei. Nuovi stampi vengono realizzati sul Suo disegno e ogni leva è aperta, compresa la geometria stessa.
Quell'investimento va spalmato, quindi la dimensione dell'ordine è maggiore e la campionatura si misura in mesi anziché in settimane. In cambio riceve un prodotto che nessun altro può ordinare e uno stampo che esiste solo per il Suo programma.
La maggior parte degli acquirenti dà per scontato di aver bisogno di questo percorso. Molti non ne hanno bisogno: conviene verificare se l'OEM su specifica copre già gran parte di ciò che desidera, prima di impegnarsi su uno stampo. Preferiamo dirlo subito piuttosto che quotare uno stampo di cui non aveva bisogno.
3.3 Cosa consente di cambiare ogni percorso
| Leva | OEM su specifica | OEM su disegno | Descritto in |
|---|---|---|---|
| Famiglia e grado del materiale | Aperta | Aperta | Famiglie di materiali |
| Banda di durezza sul filo di lavoro | Aperta | Aperta | Trattamento termico |
| Trattamento superficiale e colore | Aperta | Aperta | Trattamento superficiale |
| Mescola e tatto dell'impugnatura | Aperta | Aperta | Impugnature e mescole morbide |
| Marcatura e branding | Aperta | Aperta | Trattamento superficiale |
| Imballo e presentazione al dettaglio | Aperta | Aperta | Imballaggio |
| Metodo di giunzione e fissaggi | Limitata allo stampo esistente | Aperta | Giunzione e assemblaggio |
| Dimensioni e geometria | Fissate dallo stampo esistente | Aperta | Attrezzatura |
| Esclusiva della forma | No | Sì | 3.4 più sotto |
3.4 Come si regola l'attrezzatura
Non esiste un prezzo standard dell'attrezzatura né un'unica politica di proprietà, e qualsiasi pagina che ne pubblicasse uno La ingannerebbe. Si definisce programma per programma. Questi sono gli assetti che vengono davvero usati:
| Assetto | Chi lo finanzia | Chi lo detiene | Di norma abbinato a |
|---|---|---|---|
| Attrezzatura Birdland esistente | Non applicabile | Birdland, già ammortizzata | OEM su specifica |
| Finanziata dal cliente | Cliente | Cliente | Esclusiva piena della forma |
| Condivisa | Divisa fra le due parti | Detenuta in comune | Una restrizione di mercato — vedi sotto |
| Finanziata da Birdland | Birdland | Birdland | Un impegno di volume |
- Quando uno stampo è finanziato e detenuto in comune, di norma è abbinato a una restrizione a nostro carico: Birdland non vende quel prodotto sul Suo mercato. Lo stampo può essere condiviso; il mercato no.
- Quella clausola è l'aspetto che «mai a nostro marchio» assume in un contratto anziché su una homepage. È anche il motivo per cui le due cose di questa pagina stanno insieme — catalogo può essere mostrato pubblicamente perché quelle attrezzature sono nostre e senza vincoli, mentre tutto ciò che porta una restrizione di mercato non vi compare mai, e mai vi comparirà.
Cosa sposta l'ago. Quattro cose, in pratica: quanto è complesso il pezzo, da quanto tempo lavoriamo insieme, i termini di pagamento e il volume. Per questo costo dell'attrezzatura, dimensione dell'ordine e tempi di consegna sono qui descritti solo in termini relativi: una cifra reale dipende da quei quattro fattori, e un numero pubblicato su una pagina pubblica sarebbe sbagliato per la maggior parte dei lettori e superato per i restanti.
Ci indichi volume, mercato e tempistiche, e l'assetto potrà essere costruito su quelli.
4 Il percorso produttivo
Sette cancelli. Un attrezzo vale quanto il cancello che gli è stato permesso di superare.
Ogni cancello qui sotto riceve un input definito, tiene una cosa sotto controllo e passa il pezzo oltre. Le vie elencate a ciascun cancello sono alternative, non una sequenza: scegliere fra esse è ciò che una specifica decide davvero.
Quanto è diffusa indica quanto spesso l'opzione compare negli attrezzi manuali da giardino venduti nel retail DIY europeo e nordamericano. Costo relativo è il suo costo rispetto alle alternative del suo stesso gruppo: una posizione, non un prezzo. Entrambi sono giudizi ordinali su quel canale, non dati di mercato.
4.1 Accettazione materiali
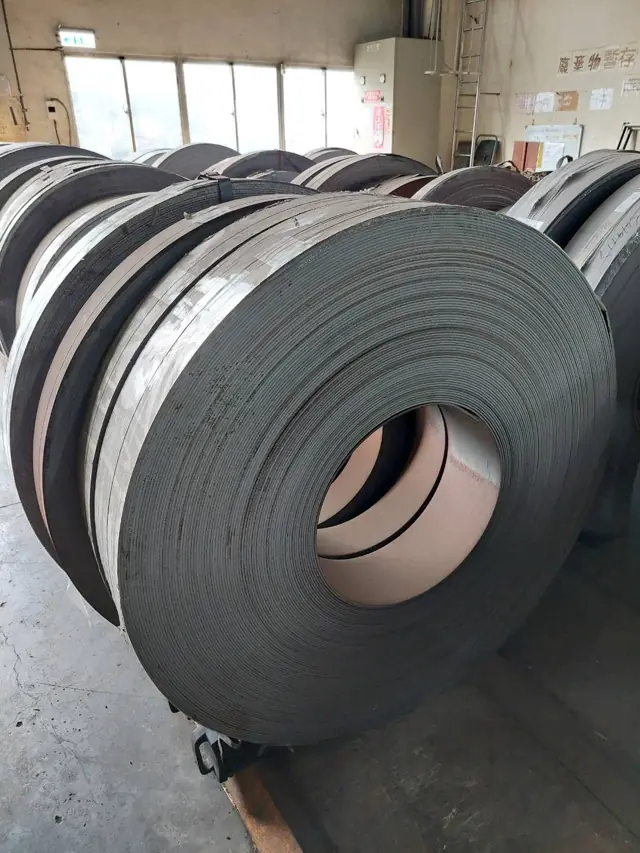
Nulla a valle può essere migliore di ciò che arriva. Grado, spessore, stato di fornitura e tracciabilità si fissano qui, e una sostituzione fatta a questo cancello cambia in silenzio durezza, resistenza alla corrosione e comportamento in formatura più avanti lungo il percorso.
- Cosa entra
- Nastro e barra d'acciaio, tubo, resina, tondelli di legno, rotoli di tessuto.
- Punto di controllo
- Il materiale specificato deve essere adatto al percorso di formatura previsto e alla vita utile dichiarata per l'attrezzo finito.
- L'acquirente dovrebbe chiedere
- Quale proprietà del materiale è critica per l'uso previsto: tenuta del filo, resistenza alla corrosione o rigidezza?
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Acciaio per lame e molleOvunqueDiffusione 5 su 5MedioCosto relativo 3 su 5Materiale base di ogni filo tagliente; costo intermedioVista acquirenteAmmettere questa famiglia significa ammettere un grado temprabile, quindi il certificato dell'acciaieria conta più della riga di prezzo: tenore di carbonio, profondità di decarburazione e planarità del nastro in accettazione decidono la banda di durezza che potrà tenere più avanti, non il trattamento termico che specifica.Vista produzioneControlliamo il nastro in arrivo per la pelle decarburata prima ancora che raggiunga uno stampo — uno strato superficiale morbido di pochi centesimi di millimetro sopravvive alla tempra come un filo che si smussa già alla prima stagione, ed è invisibile una volta che il pezzo è galvanizzato.
- Acciaio inossidabileFrequenteDiffusione 3 su 5Sopra la mediaCosto relativo 4 su 5Lame e palette premium resistenti alla ruggine; più caro dell'acciaio al carbonioVista acquirenteL'acciaio inossidabile che arriva all'accettazione è in realtà due materiali diversi: il 304 austenitico non è temprabile con trattamento termico e va su corpi e viteria, mentre il 410 e il 420 martensitici lo sono — e poiché entrambi sono magnetici e visivamente identici, inserire il 410, a minor tenore di carbonio, in un'applicazione da taglio è la sostituzione che nessun controllo in accettazione privo di analisi del materiale intercetta.Vista produzioneTeniamo il materiale martensitico e quello austenitico fisicamente separati sulla rastrelliera, perché i due sono identici a vedersi sotto un velo di refrigerante e un lotto misto si scopre solo dopo la tempra, quando metà dei pezzi esce morbida.
- AlluminioFrequenteDiffusione 3 su 5MedioCosto relativo 3 su 5Aste e teste leggere sulle linee premium; costo moderatoVista acquirenteLa designazione dello stato di trattamento è la specifica, non il numero della lega: 6061-T6 e 6061-T4 sono lo stesso metallo con carichi di snervamento diversi, e un'asta fornita nello stato più tenero si piega in modo permanente sotto un carico da cui quella più dura ritorna elastica.Vista produzioneIn accettazione guardiamo la tolleranza di estrusione sullo spessore di parete — un tubo sotto la parete nominale supera un calibro di diametro e cede comunque per instabilità alla ghiera, perciò misuriamo la parete, non solo il diametro esterno.
- Plastiche rigideOvunqueDiffusione 5 su 5BassoCosto relativo 1 su 5Dominante per manici e scocche; il materiale strutturale più economicoVista acquirenteLa resina in accettazione si definisce per grado e carica, non con la parola «nylon»: il PA6 non caricato e il PA6-GF30 differiscono di circa un fattore tre in rigidezza, e il contenuto di vetro è la voce che più spesso sparisce in silenzio da una distinta base.Vista produzioneSulla poliammide prendiamo l'umidità sul serio perché è igroscopica — una resina rimasta aperta idrolizza nel cilindro e stampa pezzi che sembrano corretti e si spezzano in corrispondenza della torretta, per questo viene essiccata a specifica prima di ogni produzione.
- Mescole per impugnatureOvunqueDiffusione 5 su 5Sotto la mediaCosto relativo 2 su 5L'impugnatura sovrastampata morbida è ormai un argomento ergonomico standardVista acquirenteSpecifichi l'elastomero per durezza Shore A e per il materiale a cui deve aderire; un TPR corretto sul polipropilene delamina sul nylon, e un'impugnatura che si stacca è un reso in garanzia anche se l'attrezzo funziona ancora.Vista produzioneNel sovrastampaggio l'adesione è chimica, non meccanica, quindi abbiniamo la famiglia dell'elastomero al substrato e teniamo sotto controllo la temperatura all'interfaccia — un substrato freddo dà un giunto che supera il montaggio e cede in mano.
- LegnoSaltuariaDiffusione 2 su 5MedioCosto relativo 3 su 5Materiale tradizionale per manici di vanghe e forche; più caro della plasticaVista acquirenteL'umidità è tutta la specifica: un manico montato al 18% e spedito in un interno europeo riscaldato si ritira nella ghiera e si allenta, quindi il numero da concordare è l'umidità dopo essiccazione in forno al momento dell'imballo, non la sola essenza.Vista produzioneGuardiamo la fuoriuscita della fibra più che l'aspetto superficiale — un manico la cui fibra esce dal fianco entro la lunghezza dell'asta si rompe di traverso alle fibre sotto un carico di leva, per quanto pulita possa sembrare la finitura.
- TessutoSaltuariaDiffusione 2 su 5BassoCosto relativo 1 su 5Solo guanti e cinghie; costo basso, limitato a pochi SKUVista acquirenteIl tessile entra in una distinta base di articoli metallici come la voce che con maggiore probabilità porta con sé il rischio di conformità chimica — coloranti, spalmature e qualsiasi finitura in pelle sono ciò su cui si concentra per prima una domanda REACH o Proposition 65, non l'acciaio.Vista produzioneIl nostro punto di controllo è l'allungamento in taglio e cucito: lo stesso rotolo si comporta in modo diverso lungo la sua larghezza, quindi i pannelli si tagliano su piazzamenti annidati anziché singolarmente, ed è questo che tiene un paio di guanti un paio davvero accoppiato.
4.2 Formatura e sagomatura
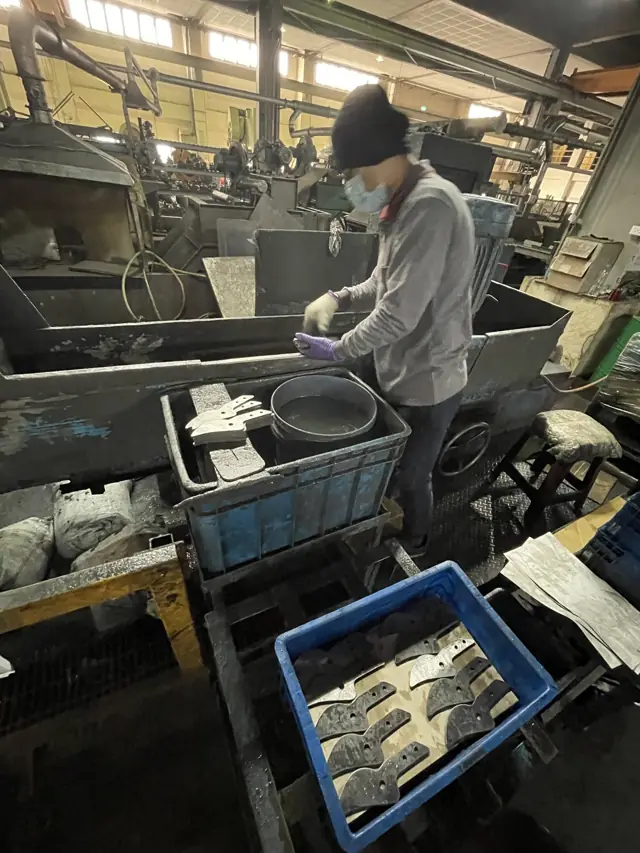
«Formatura» non è una sola operazione. Una lama può essere tranciata da nastro, forgiata a caldo per orientare la fibra o tagliata al laser per un profilo a basso volume, e ogni via produce una diversa condizione del filo, una diversa fascia di tolleranza e un diverso costo di attrezzatura.
- Cosa entra
- Metallo preparato, un profilo approvato e un set di stampi mantenuto.
- Punto di controllo
- Forza della pressa, sequenza dei colpi e gioco degli stampi decidono se il pezzo uno e il pezzo cinquantamila sono lo stesso pezzo.
- L'acquirente dovrebbe chiedere
- Quale singola quota o condizione del filo conta di più per l'attrezzo finito?
- OpzioneQuanto è diffusaCosto relativoPerché conta
- TranciaturaOvunqueDiffusione 5 su 5BassoCosto relativo 1 su 5la scelta standard per lame e staffe di volumeVista acquirenteLa tranciatura è economica al pezzo e costosa da cambiare: la geometria sta nello stampo, quindi una revisione del profilo dopo l'approvazione dell'attrezzatura è un addebito di attrezzatura e un azzeramento dei tempi di consegna, ed è questo il cancello in cui un disegno deve smettere di muoversi.Vista produzioneIl gioco di tranciatura si fissa come percentuale dello spessore del materiale ed è ciò che decide l'altezza della bava e la profondità della fascia tranciata sulla superficie di taglio — troppo stretto e lo stampo si scheggia, troppo aperto e il bordo si arrotola, perciò lo tariamo sul materiale e non sull'abitudine.
- Forgiatura a caldoSaltuariaDiffusione 2 su 5Sopra la mediaCosto relativo 4 su 5Teste di attrezzi più pesanti; più costosa e meno diffusa nel DIY di massaVista acquirenteSta pagando l'orientamento della fibra, non il peso: la forgiatura allinea il materiale lungo la forma perché il percorso del carico resti continuo, ed è per questo che un codolo forgiato sopravvive a carichi di leva che rompono uno tranciato di pari spessore.Vista produzioneGuardiamo la temperatura di fine forgiatura e la sbavatura della linea di bava — un forgiato finito troppo freddo incrudisce in modo disomogeneo e porta tensioni residue in tempra, dove diventano una distorsione che nessuno può raddrizzare a costi ragionevoli.
- Forgiatura a freddoSaltuariaDiffusione 2 su 5MedioCosto relativo 3 su 5Minuteria ad alta resistenza come i perni; sovraccosto moderatoVista acquirenteLa forgiatura a freddo incrudisce il pezzo mentre lo forma, quindi un perno o un rivetto forgiato a freddo arriva più resistente della barra da cui proviene e tiene una tolleranza di diametro più stretta di quanto faccia la lavorazione di macchina, a pari prezzo sui volumi.Vista produzioneIl limite è la formabilità, non la forza: il materiale ha una deformazione finita prima di criccarsi, perciò distribuiamo la forma su stazioni progressive anziché inseguirla in un solo colpo, e ricuociamo fra una stazione e l'altra quando la geometria lo richiede.
- Taglio laserSaltuariaDiffusione 2 su 5Sopra la mediaCosto relativo 4 su 5Serie brevi o profili di lama premium; costoso per pezzoVista acquirenteIl laser è la risposta giusta per serie brevi e profili prototipo perché elimina del tutto il costo di attrezzatura, ma lascia sul bordo di taglio una zona termicamente alterata che va asportata in rettifica prima della tempra su qualunque pezzo che dovrà portare un filo.Vista produzioneTrattiamo il bordo tagliato come non finito — lo strato rifuso e il gradiente di durezza a fianco del solco si comportano diversamente in tempra, quindi su un profilo di lama tagliato al laser lasciamo sovrametallo sul filo da asportare.
- Trafilatura del tuboFrequenteDiffusione 3 su 5MedioCosto relativo 3 su 5Aste per forche, vanghe, troncarami; costo moderato, abbastanza diffusaVista acquirenteLa trafilatura fissa sia il diametro sia la parete, ed è la parete a portare il carico di flessione: due aste quotate allo stesso diametro esterno possono differire di un terzo in rigidezza, quindi specifichi esplicitamente lo spessore di parete, altrimenti sta comprando un aspetto.Vista produzioneSu aste lunghe il punto di controllo è la rettilineità dopo trafilatura — le tensioni residue lasciate dalla filiera si manifestano come freccia su due metri di lunghezza, perciò raddrizziamo e distendiamo anziché selezionare i pezzi a occhio.
- Curvatura del tuboFrequenteDiffusione 3 su 5Sotto la mediaCosto relativo 2 su 5Piega tubo commerciale in manici e telai; più economica della trafilaturaVista acquirenteIl numero da specificare è il raggio di curvatura sull'asse rispetto al diametro del tubo: un raggio stretto assottiglia la parete esterna e increspa quella interna, ed è lì che un manico curvato prima o poi si crepa in servizio.Vista produzioneSulle curvature a parete sottile usiamo un mandrino perché il tubo ha bisogno di un sostegno interno per mantenere la sezione — senza, la curva ovalizza, e un tubo ovale non accetta la ghiera disegnata per uno tondo.
- RicalcaturaSaltuariaDiffusione 2 su 5Sotto la mediaCosto relativo 2 su 5Rastrema o unisce le estremità del tubo; fase di formatura di nicchia e a basso costoVista acquirenteLa ricalcatura è il modo economico di rastremare o chiudere l'estremità di un tubo e non costa nulla in materiale, ma la sezione ridotta è incrudita e leggermente più dura — uno scambio equo su un'estremità di manico, pessimo su un pezzo che poi dovrà essere saldato.Vista produzioneL'allineamento degli utensili è tutto: una ricalcatura presa fuori asse produce una rastremazione che sembra a posto e si siede storta nella ghiera, perciò impostiamo la concentricità sull'attrezzo di presa anziché correggerla a valle.
- Tornitura del legnoSaltuariaDiffusione 2 su 5MedioCosto relativo 3 su 5Manici in legno torniti per linee tradizionali; più caro dello stampaggioVista acquirenteLa tornitura si paga a passata, non a legno, e ogni modanatura o spallamento in più nel profilo di un manico è un'altra operazione — un profilo più semplice in un tondello meglio essiccato è un manico più resistente e a prezzo più basso del contrario.Vista produzioneTorniamo con sovrametallo e lasciamo riposare il grezzo prima della passata finale, perché il legno si muove dopo l'asportazione di materiale; saltare quel riposo è il motivo per cui in inverno certi manici torniti escono dal magazzino leggermente ovali.
- Stampaggio a iniezioneOvunqueDiffusione 5 su 5Sotto la mediaCosto relativo 2 su 5Processo dominante per manici e scocche in plastica; costo unitario bassoVista acquirenteIl costo unitario scende con il volume e sale con lo spessore di parete e il tempo ciclo, quindi la leva maggiore sul prezzo di un manico stampato è il disegno, non la trattativa — le nervature spesse raffreddano lentamente e costano due volte.Vista produzioneGestiamo risucchi e linee di giunzione dalla posizione del punto d'iniezione, non in fase di lucidatura — una linea di giunzione dove si incontrano due fronti di flusso è una vera discontinuità di resistenza, perciò la collochiamo lontano dal percorso del carico.
- Sovrastampaggio bicomponenteComuneDiffusione 4 su 5Sopra la mediaCosto relativo 4 su 5Comune per manici soft-grip; attrezzatura più cara dello stampaggio monocomponenteVista acquirenteIl bicomponente è un unico stampo che produce un pezzo bimateriale finito, quindi costa di più all'inizio e meno al pezzo rispetto a stampare e assemblare separatamente, ed elimina il modo di cedimento per distacco tipico di un'impugnatura incollata.Vista produzioneLa seconda iniezione deve incontrare un substrato ancora chimicamente ricettivo, ed è per questo che le due iniezioni si susseguono in un'unica macchina anziché essere messe a magazzino — una prima iniezione fredda e invecchiata è ciò che trasforma un'impugnatura aderente in un manicotto infilato.
- Stampaggio per immersioneFrequenteDiffusione 3 su 5Sotto la mediaCosto relativo 2 su 5Immerge le estremità per rivestire i manici; processo semplice e piuttosto economicoVista acquirenteL'immersione dà un'estremità di manico ammortizzata al costo di attrezzatura più basso fra tutti i metodi di impugnatura, ma lo spessore del rivestimento è controllato dal processo e non dallo stampo, quindi concordi un intervallo di spessore e uno standard di cottura anziché un valore unico.Vista produzioneVelocità di estrazione e preriscaldo fissano lo spessore del film, perciò controlliamo entrambi e non il solo tempo di immersione — un'estrazione frettolosa lascia il film sottile allo spallamento, che è esattamente il punto in cui l'impugnatura viene impugnata.
4.3 Trattamento termico
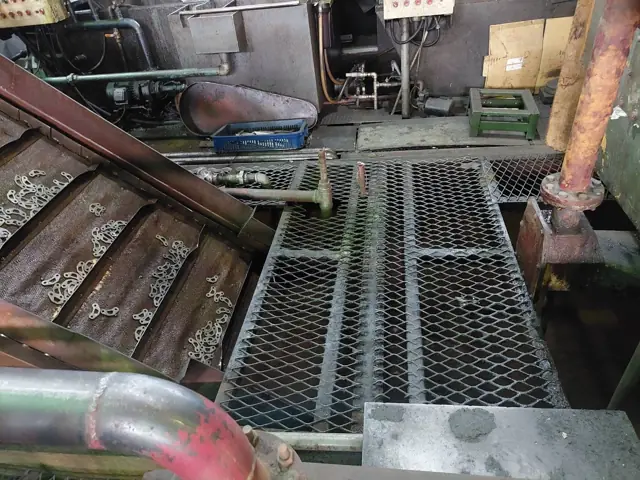
La durezza si crea qui, non si compra. Lo stesso acciaio può uscire da questo cancello morbido e tenace oppure duro e fragile, per questo la durezza si specifica come banda e non come massimo. La tempra localizzata tratta solo il filo di lavoro e lascia duttile il corpo.
- Cosa entra
- Pezzi d'acciaio formati e una banda di durezza definita.
- Punto di controllo
- Temperatura, velocità di tempra e rinvenimento fissano durezza, tenacità e quanto il pezzo si deforma.
- L'acquirente dovrebbe chiedere
- Di quale banda di durezza ha bisogno il filo di lavoro, e a cosa sta rinunciando in cambio?
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Tempra passanteFrequenteDiffusione 3 su 5Sotto la mediaCosto relativo 2 su 5Indurisce pezzi massicci come le lame delle palette; semplice, costo bassoVista acquirenteLa tempra passante indurisce tutta la sezione, il che va bene per la lama di una paletta e male per qualsiasi cosa debba assorbire urti, perché un pezzo interamente duro non ha più zone duttili in cui snervarsi prima di criccarsi.Vista produzioneLo spessore della sezione governa la severità di tempra — lo stesso acciaio tempra a cuore in una lama sottile e solo in superficie in una spessa, perciò impostiamo la tempra sulla sezione e non sul grado.
- Tempra e rinvenimentoComuneDiffusione 4 su 5Sotto la mediaCosto relativo 2 su 5Trattamento standard per lame in acciaio per molle e per molle; costo bassoVista acquirenteLa durezza non significa nulla senza il rinvenimento che le sta dietro: l'acciaio grezzo di tempra è duro e fragile, ed è il rinvenimento a restituire tenacità, quindi chieda la banda di durezza dopo rinvenimento e la tolleranza su di essa.Vista produzioneRinveniamo subito dopo la tempra invece di lasciare i pezzi fermi — la martensite non rinvenuta è sotto enormi tensioni residue, e un lotto lasciato lì per la notte può criccarsi nel cesto prima che qualcuno lo abbia toccato.
- Tempra a induzione (localizzata)FrequenteDiffusione 3 su 5MedioCosto relativo 3 su 5Indurisce solo il filo tagliente; richiede impianti dedicati, costo moderatoVista acquirenteLa tempra localizzata mette durezza solo dove l'attrezzo taglia e lascia duttile il corpo, ed è la risposta corretta per una lama da potatura; ciò che deve specificare è la profondità dello strato indurito e dove la zona temprata comincia e finisce.Vista produzioneLa geometria dell'induttore e il tempo di permanenza decidono il profilo indurito, perciò lo verifichiamo sezionando e attaccando chimicamente un campione anziché fidarci di una lettura di durezza superficiale, che non può vedere quanto in profondità arrivi davvero lo strato.
- SolubilizzazioneRaraDiffusione 1 su 5MedioCosto relativo 3 su 5Trattamento termico specifico dell'inox; raro fuori dalle linee inox premiumVista acquirenteÈ una fase specifica dell'inox che rimette i carburi in soluzione e ripristina la resistenza alla corrosione dopo formatura o saldatura; senza di essa un pezzo inox saldato può arrugginire lungo una linea in corrispondenza della zona termicamente alterata.Vista produzioneIl punto è tutto nella velocità di raffreddamento dalla temperatura di solubilizzazione — raffreddi troppo lentamente attraverso l'intervallo di sensibilizzazione e i carburi di cromo precipitano ai bordi di grano, annullando il trattamento appena pagato.
- DistensioneSaltuariaDiffusione 2 su 5BassoCosto relativo 1 su 5Riduce le deformazioni dopo la formatura; economica, fase aggiuntiva saltuariaVista acquirenteLa distensione è una fase di assicurazione a basso costo, non una fase di resistenza: elimina le tensioni bloccate dalla formatura perché il pezzo non si muova in seguito, ed è il rimedio per i componenti che escono di tolleranza in magazzino anziché in linea.Vista produzioneDistendiamo dopo le formature pesanti e prima della lavorazione finale, perché distendere dopo sposta semplicemente la quota finita — è nell'ordine delle operazioni che questa fase ripaga il proprio costo.
- Selezione in bande di durezzaSaltuariaDiffusione 2 su 5BassoCosto relativo 1 su 5Suddivide la produzione in classi di durezza; fase QC economica, non universaleVista acquirenteLa selezione in bande smista la produzione in intervalli di durezza invece di accettare una sola media, ed è ciò che trasforma un valore di durezza in una garanzia — una media di HRC 58 non dice nulla su quanti pezzi siano usciti dalla linea a 52.Vista produzioneTrattiamo la banda come un controllo di processo, non come una cernita: se i pezzi vanno selezionati per rientrare nella banda, la tempra sta derivando, e la risposta utile è sistemare il forno anziché classificare la produzione.
4.4 Attrezzatura
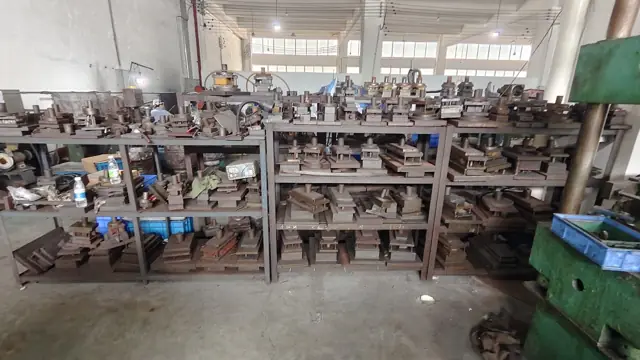
L'attrezzatura è la parte di un programma che l'acquirente non vede mai e paga sempre. Uno stampo usurato non cede in modo evidente: deriva, e la deriva si manifesta come una quota che esce lentamente dalla tolleranza nel corso di una produzione.
- Cosa entra
- Geometria approvata, e stampi e attrezzi mantenuti in condizioni note.
- Punto di controllo
- Lo stato dello stampo e l'intervallo di manutenzione sono ciò che mantiene ripetibile la geometria su una produzione lunga.
- L'acquirente dovrebbe chiedere
- Quale caratteristica dipende più dalla ripetibilità dell'attrezzatura che dall'abilità dell'operatore?
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Stampi progressiviComuneDiffusione 4 su 5Sopra la mediaCosto relativo 4 su 5Attrezzatura di tranciatura ad alto volume; investimento oneroso, comune per i grandi marchiVista acquirenteUno stampo progressivo è un bene capitale che si ripaga in prezzo unitario e tempi di consegna sui volumi, ed è di norma la singola voce di attrezzatura più alta di un programma OEM — definisca proprietà e ammortamento per iscritto prima che venga inciso.Vista produzioneIl piazzamento sul nastro decide la resa del materiale, e la resa è la metà silenziosa del costo del pezzo — un piazzamento annidato che risparmia pochi millimetri di passo si ripaga nel corso di una produzione molto prima di qualsiasi guadagno di velocità della pressa.
- Stampi a stazione singolaFrequenteDiffusione 3 su 5Sotto la mediaCosto relativo 2 su 5Attrezzatura semplice per tranciature a basso volume; più economica dei progressiviVista acquirenteL'attrezzatura a stazione singola è l'economia giusta sotto il volume in cui un progressivo si ripaga: più economica da incidere, più lenta da far girare e molto meno cara da modificare quando un profilo non è ancora assestato.Vista produzioneIl compromesso è la movimentazione fra le stazioni, che è il punto in cui entra l'errore di posizione, perciò attrezziamo il trasferimento e non l'operatore — la ripetibilità su una singola stazione è facile, quella fra una stazione e l'altra è il vero lavoro.
- Stampi di sbavatura e foraturaFrequenteDiffusione 3 su 5Sotto la mediaCosto relativo 2 su 5Operazioni di tranciatura secondarie; costo attrezzatura moderato, abbastanza diffusiVista acquirenteÈ in questi stampi secondari che si fissano davvero la posizione dei fori e la condizione dei bordi, quindi un disegno che tollera il foro rispetto al contorno del pezzo anziché a un riferimento sarà interpretato in modo diverso da ogni fornitore che lo quota.Vista produzioneForiamo prima della tempra ovunque il disegno lo consenta, perché un foro fatto in acciaio temprato richiede rettifica o elettroerosione e trasforma un'operazione economica in una costosa.
- Stampi a iniezioneOvunqueDiffusione 5 su 5AltoCosto relativo 5 su 5Necessari per ogni pezzo in plastica; la categoria di attrezzatura più costosaVista acquirenteLo stampo è di solito il costo di attrezzatura più alto di un programma in plastica, e ciò che si compra è il grado dell'acciaio e il numero di cavità — uno stampo temprato costa di più e regge i volumi che uno in acciaio pretemprato non regge.Vista produzioneIl layout di raffreddamento dentro lo stampo fissa insieme tempo ciclo e deformazione, perciò trattiamo il circuito dell'acqua come parte del disegno del pezzo; uno stampo che raffredda in modo disomogeneo produce pezzi imbarcati per quanto si regoli la macchina.
- Maschere di saldaturaSaltuariaDiffusione 2 su 5BassoCosto relativo 1 su 5Attrezzi semplici per gruppi saldati; economiche, usate solo saltuariamenteVista acquirenteUna maschera costa poco ed è l'unico motivo per cui un telaio saldato ha la stessa forma sul primo e sull'ultimo pezzo di una produzione — la sua assenza si manifesta come gruppi che vanno forzati per accettare i propri fissaggi.Vista produzioneProgettiamo le maschere per il calore, non solo per la posizione: un attrezzo che blocca rigidamente un telaio mentre viene saldato imprigiona la distorsione, quindi la sequenza di bloccaggio deve permettere al gruppo di muoversi e poi assestarsi.
- Attrezzi di assemblaggioFrequenteDiffusione 3 su 5BassoCosto relativo 1 su 5Mantengono l'assemblaggio coerente fra le linee; costo unitario bassoVista acquirenteGli attrezzi di assemblaggio sono ciò che rende ripetibile il montaggio manuale fra turni e linee diverse, e costano abbastanza poco che la loro assenza è una scelta di processo e non di costo.Vista produzioneL'attrezzo che ci sta più a cuore è quello che rende fisicamente impossibile il montaggio sbagliato — una geometria poka-yoke intercetta un componente montato al contrario al banco, dove non costa nulla, anziché al controllo funzionale finale.
- CalibriFrequenteDiffusione 3 su 5BassoCosto relativo 1 su 5Attrezzatura di controllo dimensionale; economica, mediamente diffusa fra le lineeVista acquirenteI calibri sono ciò che rende confrontabile un esito di controllo fra il Suo QC e il nostro; senza un calibro concordato, due misure oneste della stessa caratteristica possono legittimamente non coincidere e non c'è nulla su cui arbitrare.Vista produzioneTariamo secondo un piano e lo registriamo, perché un calibro passa/non passa fuori taratura non cede in modo evidente — deriva, e finché nessuno lo controlla lascia passare in silenzio pezzi che avrebbe dovuto fermare.
4.5 Giunzione e assemblaggio
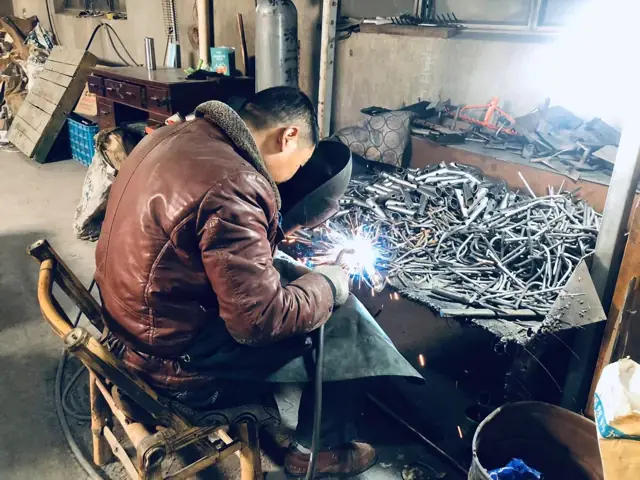
La maggior parte dei cedimenti sul campo negli attrezzi manuali è nei giunti, non nel materiale. Il perno di una forbice da potatura porta l'intero carico di taglio, e il modo in cui è unito decide se l'attrezzo resta allineato dopo diecimila tagli.
- Cosa entra
- Componenti preparati, geometrie di giunzione e una sequenza di montaggio concordata.
- Punto di controllo
- Accoppiamento, apporto termico e sequenza devono proteggere l'allineamento e il percorso del carico attraverso il giunto.
- L'acquirente dovrebbe chiedere
- Quale giunto porta il carico, e quale governa l'allineamento?
- OpzioneQuanto è diffusaCosto relativoPerché conta
- RivettaturaOvunqueDiffusione 5 su 5BassoCosto relativo 1 su 5Giunto standard del perno per cesoie e forbici da potatura; economica e comuneVista acquirenteIl rivetto del perno è l'unico giunto che decide se una forbice da potatura taglia ancora pulito dopo una stagione, e si specifica con il carico di serraggio e con la possibilità o meno di ritensionarlo, non con il solo diametro del rivetto.Vista produzioneIl nostro punto di controllo è la forza di ribaditura, non l'altezza finale — un rivetto chiuso alla quota giusta con la forza sbagliata dà un perno che al banco sembra corretto e si allenta dopo qualche migliaio di cicli.
- Giunti bullonatiFrequenteDiffusione 3 su 5Sotto la mediaCosto relativo 2 su 5Perni regolabili o fissaggio del manico; costa più della rivettaturaVista acquirenteUn perno bullonato è la risposta manutenibile: può essere ritensionato dall'utente ed è ciò che permette di vendere un attrezzo con una promessa di affilatura o manutenzione, al prezzo di un fissaggio che si può anche perdere.Vista produzioneSpecifichiamo il metodo di bloccaggio insieme al fissaggio — un inserto in nylon o una pastiglia frenafiletti è ciò che mantiene significativo un valore di coppia dopo le vibrazioni, ed è un consumabile che non sopravvive a smontaggi ripetuti.
- Incastro a scattoComuneDiffusione 4 su 5BassoCosto relativo 1 su 5Le scocche in plastica si agganciano fra loro; economico, molto comune sugli attrezzi di massaVista acquirenteGli incastri a scatto eliminano del tutto fissaggi e manodopera di montaggio, ed è per questo che dominano le scocche di massa; la domanda progettuale è se il giunto dovrà mai essere riaperto, perché la maggior parte degli incastri a scatto è progettata per chiudersi una volta sola.Vista produzioneÈ la deformazione a sbalzo al montaggio a decidere se un aggancio sopravvive — un eccesso di deformazione non rompe il dente, lo fa scorrere per creep, e la scocca che al montaggio scattava serrata sferraglia quando arriva a scaffale.
- Accoppiamento forzatoFrequenteDiffusione 3 su 5BassoCosto relativo 1 su 5Ghiera sul manico o sul codolo della lama; economico, metodo di montaggio comuneVista acquirenteUna ghiera o un codolo montati a forza tengono per sola interferenza, quindi la resistenza del giunto sta interamente in una coppia di tolleranze — specifichi l'accoppiamento, non il diametro nominale, altrimenti sta confidando che due catene di tolleranze indipendenti si incontrino.Vista produzioneControlliamo entrambe le metà dell'interferenza e non una sola, perché un accoppiamento montato all'estremo largo di entrambe le tolleranze si preme comunque insieme e semplicemente non tiene il carico per cui era stato progettato.
- Saldatura a puntiSaltuariaDiffusione 2 su 5Sotto la mediaCosto relativo 2 su 5Unisce telai metallici; costo moderato, meno usata sugli attrezzi manualiVista acquirenteLa saldatura a punti è rapida ed economica sui gruppi in lamiera, e il suo punto debole è che la qualità è invisibile dall'esterno: un punto identico a vedersi può avere una frazione della resistenza se la corrente o l'elettrodo erano sbagliati.Vista produzioneVerifichiamo con prove distruttive di strappo su campioni e non a vista, perché il nocciolo di fusione sta dentro il giunto — un'impronta in superficie prova che l'elettrodo è arrivato, non che il materiale si sia fuso.
- Saldatura MIGSaltuariaDiffusione 2 su 5MedioCosto relativo 3 su 5Salda i gruppi più pesanti degli attrezzi a manico lungo; più cara della saldatura a puntiVista acquirenteLa MIG si addice ai gruppi più pesanti a manico lungo, dove un cordone continuo porta carichi reali, e porta con sé distorsione termica, quindi qualsiasi pezzo che debba restare dritto richiede un attrezzo di bloccaggio e, spesso, una distensione successiva.Vista produzioneL'apporto termico è la variabile che gestiamo, non la sola velocità di avanzamento — lo stesso cordone deposto troppo caldo perfora la parete sottile e troppo freddo lascia mancanza di fusione, e solo uno dei due difetti è visibile al saldatore.
- BrasaturaRaraDiffusione 1 su 5Sopra la mediaCosto relativo 4 su 5Giunti lama-codolo premium; rara e costosa nel canale di massaVista acquirenteLa brasatura unisce metalli diversi al di sotto della loro temperatura di fusione, ed è così che una lama dura incontra un codolo tenace senza rovinare né l'una né l'altro; è una risposta premium a basso volume, il cui prezzo è fatto dal metallo d'apporto e dalla manodopera.Vista produzioneÈ il gioco del giunto a far funzionare una brasatura — la capillarità richiede un interstizio stretto e uniforme, perciò controlliamo l'accoppiamento; un gioco allargato per essere indulgente produce un giunto fatto quasi solo di lega d'apporto e quasi solo debole.
- Giunti sovrastampatiComuneDiffusione 4 su 5MedioCosto relativo 3 su 5Fissa l'impugnatura morbida al corpo del manico; comune sulle linee ergonomiche di fascia mediaVista acquirenteIl sovrastampaggio unisce l'impugnatura al manico come un pezzo solo, il che elimina i cedimenti per distacco e torsione di un manicotto infilato; la specifica che conta è la compatibilità con il substrato, e si decide nella scelta del materiale, non nello stampaggio.Vista produzioneTrattiamo la superficie del substrato come parte del giunto — distaccante, polvere o un'impronta digitale all'interfaccia bastano a trasformare un legame chimico in uno meccanico, perciò la manipolazione fra le due iniezioni è controllata.
- IncollaggioFrequenteDiffusione 3 su 5Sotto la mediaCosto relativo 2 su 5Incolla ghiere ed etichette; costo moderato, fase di montaggio abbastanza diffusaVista acquirenteL'incollaggio è la risposta flessibile per ghiere ed etichette, e la sua prestazione dipende interamente dalla preparazione della superficie e dalle condizioni di reticolazione, il che ne fa il giunto più sensibile a un cambio di turno o di stagione.Vista produzioneCiò che prepariamo è l'energia superficiale — una superficie sgrassata e irruvidita incolla, una superficie poliolefinica come esce dallo stampo no, indipendentemente da quale adesivo sia sulla scheda tecnica.
4.6 Trattamento superficiale
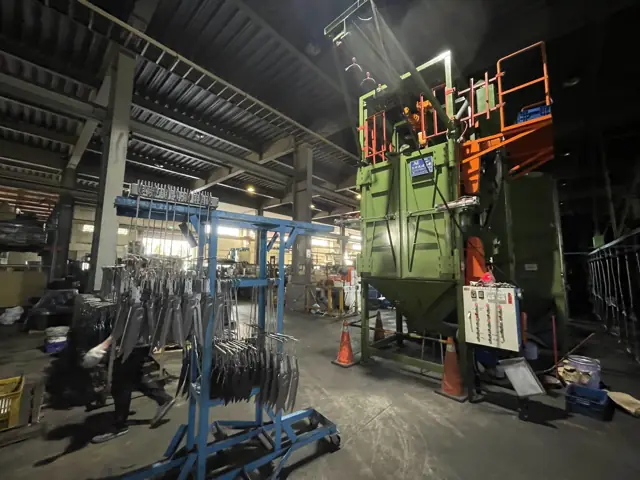
Una superficie protettiva è una stratigrafia, non un colore. Preparazione, strato protettivo e finitura sono tre costi distinti e tre punti di controllo distinti, e la prestazione in nebbia salina viene dall'intera stratigrafia, non dallo strato visibile.
- Cosa entra
- Una superficie pulita e preparata e un percorso di trattamento definito.
- Punto di controllo
- Preparazione, copertura negli spigoli e polimerizzazione devono essere adeguate all'esposizione che l'attrezzo affronterà davvero.
- L'acquirente dovrebbe chiedere
- Quale ambiente e quale vita utile affronterà il prodotto — e per quante ore deve resistervi?
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Zincatura galvanicaOvunqueDiffusione 5 su 5BassoCosto relativo 1 su 5Protezione antiruggine economica di serie per minuteria in acciaio e lameVista acquirenteLo zinco è una protezione sacrificale, quindi ciò che si compra è spessore e passivazione, non aspetto: il rivestimento si corrode al posto dell'acciaio, e le ore di nebbia salina crescono con la quantità che ce n'è.Vista produzioneSui pezzi temprati sorvegliamo l'infragilimento da idrogeno — la galvanica carica idrogeno nell'acciaio ad alta durezza, e il trattamento di deidrogenazione che lo fa uscire deve avvenire entro poche ore dal rivestimento, altrimenti il pezzo è già compromesso.
- Nichelatura-cromaturaSaltuariaDiffusione 2 su 5Sopra la mediaCosto relativo 4 su 5Finitura decorativa premium; più cara, usata soprattutto sulle linee alteVista acquirenteLa nichelatura-cromatura è un pacchetto decorativo, non un singolo strato: la resistenza alla corrosione sta nel nichel sottostante e il cromo è una sottile finitura brillante, quindi una specifica che nomina solo il cromo ha specificato la cosa sbagliata.Vista produzioneQuesta finitura cede sulla copertura nelle cavità — la corrente di deposizione segue la geometria, quindi spigoli interni e zone cieche ricevono il deposito minore, ed è esattamente lì che compare la prima ruggine.
- DacrometRaraDiffusione 1 su 5Sopra la mediaCosto relativo 4 su 5Rivestimento anticorrosione specialistico; raro negli attrezzi da giardino consumer, costosoVista acquirenteUn rivestimento a lamelle di zinco offre un'alta resistenza alla nebbia salina con spessori bassi e senza il rischio di infragilimento da idrogeno della galvanica, ed è per questo che compare sui fissaggi ad alta resistenza e raramente sugli attrezzi consumer, dove è difficile giustificarlo sul prezzo.Vista produzioneÈ un processo di immersione-centrifuga e cottura, non un bagno galvanico, quindi i punti di controllo sono il peso del rivestimento e la temperatura di cottura — un film poco cotto sembra finito e si porta via con la manipolazione.
- Verniciatura a polvereComuneDiffusione 4 su 5Sotto la mediaCosto relativo 2 su 5Finitura colorata durevole sulle teste metalliche; costo moderato, abbastanza diffusaVista acquirenteLa polvere dà un film spesso, durevole e a colore abbinato in una sola passata e senza solventi, e il suo vero limite sono gli spigoli: la polvere si ritira dallo spigolo vivo mentre fluisce, quindi la corrosione dei bordi è il cedimento da prevenire già in progetto.Vista produzioneÈ il pretrattamento a decidere l'adesione, molto più della qualità della polvere — una fosfatazione o una conversione equivalente è ciò a cui il film si aggrappa, e un rivestimento applicato su un pezzo mal pulito supera il controllo e si solleva sul campo.
- Verniciatura a liquidoFrequenteDiffusione 3 su 5BassoCosto relativo 1 su 5Mano di colore economica sulle gamme basse; meno durevole della polvereVista acquirenteLa verniciatura a liquido è il modo più economico di mettere colore sul metallo e il meno durevole in servizio, il che ne fa la risposta giusta per una superficie da esposizione e quella sbagliata per una superficie di usura come la lama di una vanga.Vista produzioneI controlli sono lo spessore del film e l'essiccazione, ed entrambi si sbagliano in fretta — una vernice applicata pesante per coprire una superficie scadente cola, e una vernice essiccata troppo poco resta abbastanza tenera da segnarsi dentro il cartone.
- CataforesiRaraDiffusione 1 su 5MedioCosto relativo 3 su 5Primer elettrodeposto; raro negli attrezzi manuali, più un processo automotiveVista acquirenteIl primer elettrodepositato riveste in modo uniforme geometrie complesse, comprese le cavità interne che lo spruzzo non raggiunge, ed è per questo che è uno standard automobilistico; sugli attrezzi manuali di solito ha senso solo come fondo sotto una mano a finire.Vista produzioneLa proprietà che si acquista è il potere penetrante — il film depositato isola man mano che cresce, ed è questo che spinge il rivestimento nelle zone in ombra, perciò il pezzo va agganciato al telaio in modo che il bagno dreni anziché restare intrappolato.
- AnodizzazioneSaltuariaDiffusione 2 su 5MedioCosto relativo 3 su 5Colora e protegge i pezzi in alluminio; più cara della semplice verniceVista acquirenteL'anodizzazione converte la superficie stessa dell'alluminio invece di aggiungere uno strato, quindi non può scheggiarsi; ciò che può fare è variare di colore fra lotti e leghe, il che conta quando un pezzo deve abbinarsi a un altro.Vista produzioneLega e stato di trattamento governano il colore, perciò teniamo un pezzo critico per il colore su un'unica lega e un unico fornitore — la stessa ricetta di anodizzazione su un lotto diverso della serie 6000 esce di una tonalità visibilmente diversa.
- LucidaturaFrequenteDiffusione 3 su 5Sotto la mediaCosto relativo 2 su 5Finitura lucida della lama per l'effetto a scaffale; costo di manodopera moderatoVista acquirenteLa lucidatura si compra per lo scaffale ed è manodopera, quindi cresce linearmente con il volume invece di scendere — su una lama lucida è spesso la singola voce di finitura più alta e il punto in cui è più facile sovraspecificare.Vista produzioneControlliamo la sequenza degli abrasivi più che la lucidatura finale, perché una grana saltata lascia graffi che il feltro rende più lucidi invece di toglierli, e che diventano visibili solo sotto le luci del punto vendita.
- SabbiaturaSaltuariaDiffusione 2 su 5BassoCosto relativo 1 su 5Preparazione della superficie prima del rivestimento; fase economica, non su ogni SKUVista acquirenteLa sabbiatura è preparazione superficiale, non decorazione: dà al rivestimento un appiglio e rimuove la scaglia di ossido, e saltarla è il motivo più comune per cui un rivestimento perfettamente buono si solleva da un pezzo perfettamente buono.Vista produzioneGraniglia e pressione fissano il profilo di rugosità, ed è dal profilo che dipende l'adesione — un getto troppo aggressivo su lamiera sottile induce anche tensioni e deforma il pezzo, perciò la sabbiatura si abbina alla sezione.
- Vernice od olio sul legnoSaltuariaDiffusione 2 su 5BassoCosto relativo 1 su 5Finitura solo per manici in legno; economica, rilevante per gli SKU in legnoVista acquirenteLa scelta è una decisione di manutenzione che sta prendendo per l'utente finale: la vernice sigilla e prima o poi si scheggia, l'olio penetra e va riapplicato, e ciascuna implica un'istruzione di cura diversa sull'imballo.Vista produzioneIl punto di controllo è l'umidità al momento della finitura — una finitura applicata su legno non stabilizzato intrappola l'umidità, e più avanti il manico fessura e solleva il film da sotto.
- Stampa a trasferimento termicoFrequenteDiffusione 3 su 5BassoCosto relativo 1 su 5Marchio e grafica economici sui manici in plastica; abbastanza diffusaVista acquirenteLa stampa a trasferimento termico porta grafiche a quattro colori su un manico stampato a basso costo ed è la via standard per marchiare la plastica, con il limite che resta in superficie e si consuma proprio dove l'attrezzo viene impugnato.Vista produzioneTempo di contatto, temperatura e pressione devono adattarsi al substrato — lo stesso foil che si trasferisce pulito sul polipropilene non fa presa su un'impugnatura morbida in TPR, perciò l'area di stampa si colloca sul componente rigido.
- Marcatura laserFrequenteDiffusione 3 su 5Sotto la mediaCosto relativo 2 su 5Marchio permanente sulla lama; costo moderato, comune sulle linee premiumVista acquirenteLa marcatura laser è permanente e non può essere contraffatta staccandola dal pezzo, ed è per questo che porta marchio, grado e dati di tracciabilità sulle linee premium, dove una marcatura stampata si consumerebbe.Vista produzioneSull'acciaio temprato marchiamo con parametri che non rinvengono di nuovo la superficie — una marcatura troppo potente crea una zona termicamente alterata localizzata dentro un filo tagliente, ed è un punto tenero esattamente dove il filo lavora.
4.7 Controllo e rilascio
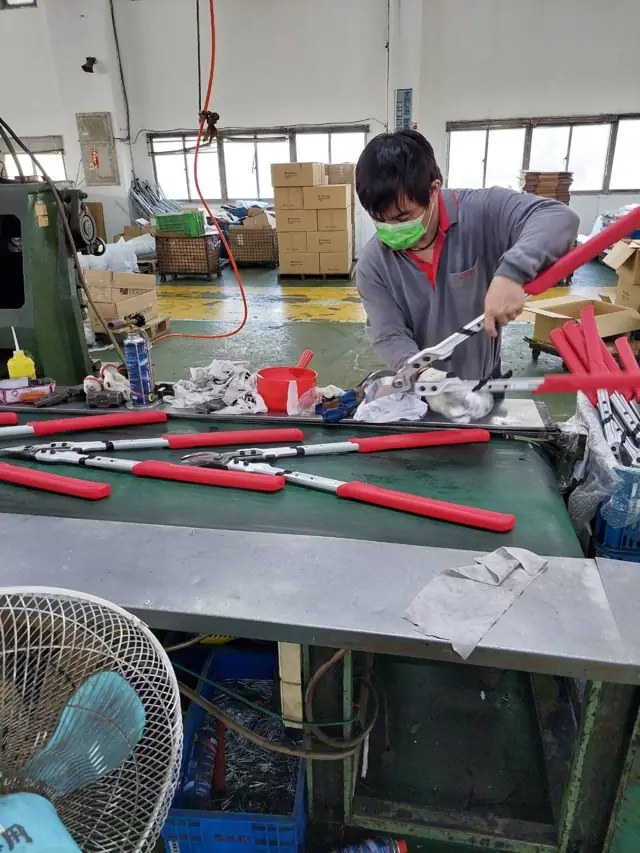
L'ultimo cancello è l'unico che un acquirente possa verificare a posteriori. Il piano di campionamento, le prove scelte e il verbale di rilascio sono ciò che trasforma un pallet finito in una consegna commerciale difendibile.
- Cosa entra
- Prodotti finiti, requisiti di imballo e punti di verifica concordati.
- Punto di controllo
- Il piano di campionamento e i criteri di rilascio vanno concordati prima della produzione, non dopo un respingimento.
- L'acquirente dovrebbe chiedere
- Cosa va verificato prima del rilascio, e chi lo firma?
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Campionamento di durezzaFrequenteDiffusione 3 su 5BassoCosto relativo 1 su 5Controllo a lotto della durezza delle lame; campionamento di routine a basso costoVista acquirenteUn valore di durezza vale quanto il piano che lo ha prodotto: chieda la frequenza di campionamento e la banda, perché un certificato che riporta un solo numero per un'intera spedizione non dice nulla sulla costanza.Vista produzionePrendiamo le letture su una superficie preparata e non attraverso il rivestimento o la scaglia, perché una lettura fatta attraverso un rivestimento risulta più bassa e manda qualcuno a inseguire un problema di trattamento termico che non esiste.
- Vita a cicli apertura/chiusuraSaltuariaDiffusione 2 su 5Sotto la mediaCosto relativo 2 su 5Prova di durata per i perni di cesoie e troncarami; sovraccosto moderatoVista acquirenteLa prova a cicli è l'unica che trova l'allentamento del perno e la fatica della molla prima che lo faccia il mercato, e il numero da concordare sono i cicli sotto carico con un criterio di accettazione definito — non semplicemente «si apre ancora».Vista produzioneIn questa prova sorvegliamo l'usura del perno più che l'affilatura della lama — in quasi ogni cedimento a vita ciclica è la geometria ad allentarsi per prima, e la perdita di qualità di taglio ne è un sintomo, non un difetto a sé.
- Ore di nebbia salinaSaltuariaDiffusione 2 su 5Sotto la mediaCosto relativo 2 su 5Prova di corrosione per i pezzi rivestiti; costo moderato, non su ogni SKUVista acquirenteLa nebbia salina è uno screening comparativo, non una previsione degli anni in un giardino; è utile per tenere un fornitore di rivestimenti su uno standard ed è fuorviante se citata come promessa di durata in servizio.Vista produzioneProviamo il pezzo assemblato e non il componente rivestito, perché il cedimento comincia quasi sempre da uno spigolo, da un fissaggio o da un giunto in cui due metalli si incontrano — le superfici piane e facili non sono mai il problema.
- AQL dimensionaleComuneDiffusione 4 su 5BassoCosto relativo 1 su 5Controllo dimensionale standard in entrata e in uscita; economico e comuneVista acquirenteIl livello AQL e la norma di ispezione sono qui i termini commerciali: definiscono esattamente quanti difetti può contenere un lotto restando accettabile, e concordarli prima della produzione è ciò che rende un rifiuto discutibile su basi oggettive anziché personali.Vista produzioneTeniamo i controlli in entrata e in uscita sugli stessi riferimenti del disegno, perché una quota misurata da un riferimento diverso è una quota diversa, ed è lì che comincia la maggior parte delle contestazioni che abbiamo visto.
- Controllo di filo e funzioneOvunqueDiffusione 5 su 5BassoCosto relativo 1 su 5Controllo di affilatura e funzione quasi universale prima dell'imballo; costo bassoVista acquirenteÈ l'ultimo controllo che rispecchia ciò che l'utente finale proverà nei primi cinque secondi fuori dalla confezione, ed è abbastanza economico da eseguire al cento per cento anziché a campione.Vista produzioneUsiamo un materiale di taglio costante perché il risultato significhi qualcosa fra un turno e l'altro — un controllo soggettivo dell'affilatura varia con l'operatore, ed è l'unica prova in cui quella variazione arriva direttamente al cliente.
- Prova di trazione sul giuntoSaltuariaDiffusione 2 su 5Sotto la mediaCosto relativo 2 su 5Prova distruttiva su giunti rivettati o bullonati; saltuaria, costo moderatoVista acquirenteÈ distruttiva, quindi è una verifica di processo e non un cancello di spedizione: dice che il giunto che la linea sta producendo è sano, che è una domanda diversa dal sapere se un dato cartone sia buono.Vista produzioneRegistriamo il modo di rottura, non solo il carico — un giunto che cede strappando il materiale base è un giunto corretto arrivato al suo limite, e uno che cede all'interfaccia è un problema di processo a prescindere dal numero.
- Prova di caduta dell'imballoFrequenteDiffusione 3 su 5BassoCosto relativo 1 su 5Prova di trasporto standard per l'imballo retail; economica e comuneVista acquirenteLa prova di caduta protegge il margine più che il prodotto: i danni da trasporto arrivano come una deduzione del rivenditore, e la prova definisce l'imballo che sopravvive al percorso distributivo che la merce farà davvero.Vista produzioneProviamo l'unità di spedizione così come sarà effettivamente pallettizzata, perché un cartone che passa da solo può comunque cedere in pila — la maggior parte dei danni da trasporto che abbiamo visto è compressione nel tempo, non un singolo urto.
- Controllo di codice a barre ed etichettaOvunqueDiffusione 5 su 5BassoCosto relativo 1 su 5Scansione di conformità obbligatoria per il rivenditore; economica, su ogni pezzoVista acquirenteQuesta è conformità, non qualità: un codice a barre illeggibile o un marchio d'origine mancante ferma la merce a un centro di distribuzione con la stessa efficacia di un attrezzo rotto, ed è il cedimento più economico da prevenire di tutto questo elenco.Vista produzioneVerifichiamo leggendo nelle stesse condizioni in cui leggerà un rivenditore, perché un codice che si legge con uno scanner da banco può fallire con una pistola di magazzino se il contrasto di stampa o la zona di rispetto sono al limite.
5 Famiglie di materiali
Nove famiglie. Il grado è sempre un compromesso, mai un miglioramento: ogni punto di durezza si paga in tenacità.
Un attrezzo da giardino è raramente fatto di un solo materiale. Queste nove famiglie coprono un programma di attrezzi manuali, e le stesse nove sono seguite come input in tempo reale su AsiaSource, così un grado di cui si parla qui può essere confrontato con l'andamento di prezzo di questa settimana.
Quanto è diffusa indica quanto spesso l'opzione compare negli attrezzi manuali da giardino venduti nel retail DIY europeo e nordamericano. Costo relativo è il suo costo rispetto alle alternative del suo stesso gruppo: una posizione, non un prezzo. Entrambi sono giudizi ordinali su quel canale, non dati di mercato.
5.1 Acciaio per lame e molle

I gradi al carbonio e bassolegati prendono un filo duro a basso costo ma vanno protetti dalla corrosione. I gradi inox temprabili costano di più al chilo ed evitano del tutto la fase di rivestimento.
- Impiegato per
- Lame da taglio, incudini, molle, fili di lavoro temprati.
- Cosa muove il costo
- I gradi più duri tengono il filo più a lungo ma sono più fragili e più lenti da lavorare.
Gradi comunemente specificatiSK565Mn420J2SUS420J2SUS440C
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Acciaio per lame e molleOvunqueDiffusione 5 su 5MedioCosto relativo 3 su 5Materiale base di ogni filo tagliente; costo intermedioVista acquirenteÈ in questa famiglia che si compra la tenuta del filo e non la resistenza alla corrosione — un grado al carbonio o bassolegato prende un filo duro e fine a basso costo e poi dipende interamente dalla finitura che gli viene applicata sopra.Vista produzioneGrado e banda di durezza vanno scelti insieme all'uso previsto: lo stesso acciaio a HRC 58 tiene il filo e si scheggia su un nodo, e a HRC 52 si smussa prima e sopravvive allo stesso nodo.
5.2 Acciaio inossidabile

Il 304 resiste meglio alla corrosione ma non è temprabile, quindi il suo posto è nei corpi e nei fissaggi, non nei fili. Il 410 e il 420 sono temprabili e sono la scelta abituale quando un filo deve anche resistere all'umidità.
- Impiegato per
- Parti esposte alla corrosione, fissaggi, componenti di irroratori.
- Cosa muove il costo
- Elimina un'operazione di rivestimento, ma il prezzo al chilo della materia prima è più alto e la lavorazione più lenta.
Gradi comunemente specificati304410420
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Acciaio inossidabileFrequenteDiffusione 3 su 5Sopra la mediaCosto relativo 4 su 5Lame e palette premium resistenti alla ruggine; più caro dell'acciaio al carbonioVista acquirenteL'acciaio inossidabile che arriva all'accettazione è in realtà due materiali diversi: il 304 austenitico non è temprabile con trattamento termico e va su corpi e viteria, mentre il 410 e il 420 martensitici lo sono — e poiché entrambi sono magnetici e visivamente identici, inserire il 410, a minor tenore di carbonio, in un'applicazione da taglio è la sostituzione che nessun controllo in accettazione privo di analisi del materiale intercetta.Vista produzioneTeniamo il materiale martensitico e quello austenitico fisicamente separati sulla rastrelliera, perché i due sono identici a vedersi sotto un velo di refrigerante e un lotto misto si scopre solo dopo la tempra, quando metà dei pezzi esce morbida.
5.3 Galvanica e rivestimenti

Un rivestimento si specifica con le ore di resistenza alla nebbia salina che deve garantire, non con il suo spessore apparente. È la copertura negli spigoli interni e attorno ai perni a smascherare una linea economica.
- Impiegato per
- Protezione dalla corrosione e aspetto sui pezzi in acciaio al carbonio.
- Cosa muove il costo
- Segue lo spessore dello strato e le ore di nebbia salina richieste. Specifichi le ore, non l'opzione più spessa.
Gradi comunemente specificatiZincoNichel-cromoDacrometVernice a polvereCataforesi
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Galvanica e rivestimentiOvunqueDiffusione 5 su 5Sotto la mediaCosto relativo 2 su 5Protezione antiruggine quasi universale sui pezzi in acciaio; sovraccosto bassoVista acquirenteLo consideri un pacchetto con una prestazione dichiarata e non un colore: preparazione, strato protettivo e finitura sono tre costi distinti, e la prestazione in nebbia salina viene da tutti e tre e non dallo strato visibile in superficie.Vista produzioneDimensioniamo la protezione sull'esposizione che l'attrezzo avrà davvero — un rivestimento specificato per l'uso costiero o per la manutenzione professionale del verde è un pacchetto diverso da uno per un capanno domestico, e sovraspecificarlo è dispendioso quanto sottospecificarlo.
5.4 Alluminio

Di solito ciò che l'acquirente percepisce è lo spessore di parete, non la lega. Una parete più sottile è più leggera, più economica e flette di più sotto carico, il che conta su un'asta da tre metri e non conta affatto su un manico corto.
- Impiegato per
- Aste telescopiche, telai leggeri, manici leggeri.
- Cosa muove il costo
- Il 6061 è più resistente; il 6063 si estrude in profili più fini. Una parete più sottile costa meno ed è meno rigida.
Gradi comunemente specificati60616063Spessore di pareteAnodizzato
- OpzioneQuanto è diffusaCosto relativoPerché conta
- AlluminioFrequenteDiffusione 3 su 5MedioCosto relativo 3 su 5Aste e teste leggere sulle linee premium; costo moderatoVista acquirenteLa designazione dello stato di trattamento è la specifica, non il numero della lega: 6061-T6 e 6061-T4 sono lo stesso metallo con carichi di snervamento diversi, e un'asta fornita nello stato più tenero si piega in modo permanente sotto un carico da cui quella più dura ritorna elastica.Vista produzioneIn accettazione guardiamo la tolleranza di estrusione sullo spessore di parete — un tubo sotto la parete nominale supera un calibro di diametro e cede comunque per instabilità alla ghiera, perciò misuriamo la parete, non solo il diametro esterno.
5.5 Plastiche rigide

La scelta della resina fissa rigidezza, comportamento all'urto e invecchiamento del pezzo alla luce solare. Il nylon caricato vetro si specifica dove un pezzo in plastica deve portare carichi reali, come un ingranaggio o un fermo.
- Impiegato per
- Scocche, corpi di irroratori, ingranaggi, anime rigide dei manici.
- Cosa muove il costo
- La carica di vetro alza rigidezza, resistenza al calore e prezzo. La resina è quotata sui mercati, quindi le offerte seguono l'indice.
Gradi comunemente specificatiPPPEABSPAPA+GF
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Plastiche rigideOvunqueDiffusione 5 su 5BassoCosto relativo 1 su 5Dominante per manici e scocche; il materiale strutturale più economicoVista acquirenteLa resina in accettazione si definisce per grado e carica, non con la parola «nylon»: il PA6 non caricato e il PA6-GF30 differiscono di circa un fattore tre in rigidezza, e il contenuto di vetro è la voce che più spesso sparisce in silenzio da una distinta base.Vista produzioneSulla poliammide prendiamo l'umidità sul serio perché è igroscopica — una resina rimasta aperta idrolizza nel cilindro e stampa pezzi che sembrano corretti e si spezzano in corrispondenza della torretta, per questo viene essiccata a specifica prima di ogni produzione.
5.6 Impugnature e mescole morbide

L'impugnatura è l'unica parte di un attrezzo che l'utente giudica al tatto. Uno strato morbido sovrastampato e legato a un'anima rigida sembra tutt'uno con l'attrezzo; una guaina infilata o un rivestimento a immersione costano meno e possono ruotare o staccarsi durante l'uso.
- Impiegato per
- Manici, impugnature sovrastampate, guaine, zone di contatto imbottite.
- Cosa muove il costo
- Un sovrastampaggio bicomponente costa più di una guaina infilata o di un rivestimento a immersione.
Gradi comunemente specificatiTPRTPEGomma termoplasticaImmersione in PVC
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Impugnature e mescole morbideOvunqueDiffusione 5 su 5Sotto la mediaCosto relativo 2 su 5L'impugnatura sovrastampata morbida è ormai un argomento ergonomico standardVista acquirenteL'impugnatura morbida è ormai una dotazione attesa e non un elemento premium, e la decisione d'acquisto riguarda la durata: durezza, compatibilità con il substrato e resistenza a oli e raggi UV sono ciò che separa un'impugnatura che dura da una che diventa appiccicosa.Vista produzioneAbbiniamo la mescola al modo in cui l'attrezzo viene impugnato e riposto — un elastomero che si comporta bene in mano può comunque degradare in un capanno caldo o sotto il sole, e quel cedimento arriva molto dopo qualsiasi controllo in accettazione.
5.7 Legno

Direzione della fibra e umidità decidono se un manico in legno sopravvive alla sua prima stagione dura. Il frassino flette, il faggio si lavora pulito, il bambù è un laminato con un comportamento tutto suo.
- Impiegato per
- Manici e aste in legno.
- Cosa muove il costo
- Il legname certificato essiccato in forno ha un sovrapprezzo. È il grado a guidare il tasso di scarto, più del prezzo al pezzo.
Gradi comunemente specificatiFaggioFrassinoBambùLegname FSC / PEFC
- OpzioneQuanto è diffusaCosto relativoPerché conta
- LegnoSaltuariaDiffusione 2 su 5MedioCosto relativo 3 su 5Materiale tradizionale per manici di vanghe e forche; più caro della plasticaVista acquirenteL'umidità è tutta la specifica: un manico montato al 18% e spedito in un interno europeo riscaldato si ritira nella ghiera e si allenta, quindi il numero da concordare è l'umidità dopo essiccazione in forno al momento dell'imballo, non la sola essenza.Vista produzioneGuardiamo la fuoriuscita della fibra più che l'aspetto superficiale — un manico la cui fibra esce dal fianco entro la lunghezza dell'asta si rompe di traverso alle fibre sotto un carico di leva, per quanto pulita possa sembrare la finitura.
5.8 Tessuti

Le parti tessili cedono alle cuciture molto prima che il tessuto si consumi, quindi densità dei punti e costruzione della cucitura contano più del nome del tessuto in copertina.
- Impiegato per
- Guanti, sacche, gilet, teli e coperture.
- Cosa muove il costo
- Denaro, spalmatura e densità dei punti fissano il costo. Una spalmatura aggiunge idrorepellenza e prezzo.
Gradi comunemente specificatiTelaPoliestereTessuto spalmatoRete
- OpzioneQuanto è diffusaCosto relativoPerché conta
- TessutiSaltuariaDiffusione 2 su 5BassoCosto relativo 1 su 5Solo guanti e cinghie; costo basso, limitato a pochi SKUVista acquirenteI tessili portano un onere di conformità diverso da quello del metallo: coloranti, spalmature e finiture sono ciò su cui atterra una domanda di restrizione chimica, e la documentazione a supporto è in mano allo stabilimento tessile, non alla fabbrica di attrezzi.Vista produzioneGestiamo questa famiglia attraverso la catena di fornitura più che in linea — i controlli che contano sono la documentazione e la costanza presso lo stabilimento tessile, perché un difetto in un rotolo non è correggibile a valle.
5.9 Cartone da imballaggio

Il cartone è il materiale più spesso cambiato all'ultimo e più spesso responsabile di un problema di conformità a destinazione. È trattato in una sezione dedicata più sotto.
- Impiegato per
- Cartoni da esportazione, scatole stampate, cartoncini appendibili e inserti.
- Cosa muove il costo
- Contenuto riciclato e scelte monomateriale incidono sia sul prezzo sia sulla conformità a destinazione.
Gradi comunemente specificatiOndulatoCartoncino tesoContenuto riciclatoPolpa modellata
- OpzioneQuanto è diffusaCosto relativoPerché conta
- Cartone da imballaggioOvunqueDiffusione 5 su 5BassoCosto relativo 1 su 5Universale per cartoni e cartoncini appendibili; il materiale d'imballo più economicoVista acquirenteIl cartone si specifica per composizione e resistenza allo scoppio o alla compressione sul bordo, non per spessore, ed è il punto più economico di una distinta base in cui sottospecificare si traduce puntualmente in deduzioni per danni da trasporto.Vista produzioneFissiamo il grado del cartone in funzione dell'altezza di impilamento e dell'umidità della tratta — il cartone perde una parte significativa della sua resistenza a compressione quando assorbe umidità, e una lunga tratta marittima è esattamente dove ciò accade.
6 Come cede un attrezzo
La durezza si fissa in base al modo in cui ci si aspetta che l'attrezzo ceda: smussato, rotto o affaticato. Tre gruppi, tre bande, tre risposte diverse.
La durezza è il numero più citato a proposito di un attrezzo manuale e anche quello più spesso citato a sproposito. Non è un voto di qualità, e più duro non vuol dire migliore: ogni punto di durezza si paga in tenacità. A decidere il numero è il modo in cui ci si aspetta che l'attrezzo ceda.
Tre gruppi, tre modi di cedimento, tre risposte diverse. Le bande qui sotto sono quelle a cui lavora Birdland; lette una accanto all'altra smettono di sembrare arbitrarie.
6.1 Attrezzi che tagliano — il cedimento è la perdita del filo
Una forbice da potatura che perde il filo ha ceduto, anche se non si è rotto nulla. La tenuta del filo viene prima di tutto, quindi qui si lavora con le bande più dure del sito.
La controlama è più morbida di proposito. Rilegga le due metà di quella tabella: lo stesso SK5 è specificato a 56–60 sulla lama di taglio e a 50–56 sulla lama contro cui chiude. Due lame ugualmente dure si scheggiano a vicenda. Una controlama più morbida si consuma per sacrificio e mantiene vivo il filo di taglio: per questo una forbice riaffilata due volte taglia ancora, mentre una «tutta temprata» ha una tacca.
6.2 Attrezzi che fanno leva — il cedimento è la rottura
Una vanga incontra sassi, radici e terreno gelato, e viene usata come leva, che lo si voglia o no. Il suo modo di cedimento è la cricca, non il filo smussato, perciò la durezza è deliberatamente limitata: la lama deve piegarsi prima di rompersi.
Venti punti di durezza sotto una lama da potatura, di proposito. Una vanga a HRC 58 terrebbe un filo eccellente e si spezzerebbe alla prima leva contro una radice.
Gli attrezzi da scavo cedono al collo, dove si concentra il momento flettente: lì la struttura conta più dell'acciaio. Un collo forgiato porta una fibra continua attorno alla piega; uno fuso ha fibra casuale, e ogni porosità diventa un innesco di frattura. È l'unico punto di un attrezzo a manico lungo in cui la forgiatura ripaga il proprio costo.
Il manico segue la stessa logica, e la specifica più spesso lasciata incompleta è quella dell'alluminio: un tubo è definito da spessore di parete e stato di trattamento, non dal diametro.
Manici: trattamento, carica di vetro e quanto costano dopo
Il 6061-T6 è sensibilmente più resistente dello stesso tubo in T5. Un disegno che nomina la lega ma non il trattamento non ha specificato nulla, e la differenza si vede alla prima volta che si fa leva su un'asta da tre metri.
Un'anima caricata vetro si sceglie allo stesso modo. Il PA6-GF30 è l'equilibrio abituale perché oltre quel livello il pezzo smette di piegarsi e comincia a frantumarsi, e su un attrezzo consumer un manico che si deforma è più sicuro di uno che cede all'improvviso. Il vetro abrade anche lo stampo, quindi una carica maggiore accorcia in silenzio la vita dell'attrezzatura: un costo che ricade sul secondo ordine, non sul primo.
6.3 Attrezzi che flettono — il cedimento è la fatica
A un dente di rastrello non si chiede mai di tagliare e raramente di reggere un singolo grande carico. Gli si chiede di piegarsi e tornare, migliaia di volte. Ciò che conta è il limite elastico e la vita a fatica, non la tenuta del filo.
Un dente che resta piegato ha ceduto tanto quanto uno che si spezza. Il 65Mn è un acciaio per molle e il suo trattamento termico punta al ritorno elastico, non alla durezza: lo stesso grado compare nella molla della forbice da potatura per lo stesso motivo.
6.4 Tre regole racchiuse nei numeri
- Una banda, mai un massimo
- Ogni valore di questa pagina è un intervallo. Una specifica che indica solo un tetto invita lo stabilimento a raggiungerlo, e la parte alta dell'intervallo è dove comincia la fragilità. Una banda fissa insieme il minimo e il massimo.
- Duro solo dove si consuma
- Il gruppo perno in 40Cr è temprato a induzione sulla superficie portante e lasciato tenace nel corpo. Un perno temprato da parte a parte non si consuma: si crepa.
- L'inox è un compromesso, non un miglioramento
- Il 420J2 cede all'incirca da quattro a sei punti rispetto all'SK5 nella stessa posizione. È la risposta giusta per l'uso in umido, l'aria salmastra e le flotte di manutenzione del verde che non riaffileranno mai. È la risposta sbagliata per la potatura professionale in clima secco, e un fornitore che lo propone come miglioramento gratuito non ha messo a prezzo il filo che Lei sta perdendo.
Chieda a qualsiasi fornitore: la banda di durezza invece di un valore unico, il piano di campionamento che la conferma, e se il relativo rapporto viaggia con la spedizione. Una banda senza un piano di campionamento alle spalle è una frase, non un controllo.
Ogni grado qui sopra è una via fra molte per quel pezzo. Il set completo — 159 vie materiali su 38 tipi di pezzo, con le opzioni di processo e finitura abbinate a ciascuna — è sul AsiaSource, oppure digiti un grado come SK5 o 420J2 nel Terminal per arrivarci direttamente.
7 Dadi, bulloni e lo snodo
Un attrezzo manuale cede al giunto più spesso che alla lama. È il dado a decidere se quel giunto può essere recuperato o va buttato.
Ogni attrezzo di questa pagina è fatto di almeno due pezzi tenuti insieme. Alla lama tocca la specifica; al fissaggio tocca quello che c'è nel cassone. Per questo una forbice la cui lama prende ancora il filo può essere già finita: il perno si è allentato e non c'è nulla che si possa stringere.
7.1 Il perno decide se l'attrezzo è riparabile
Una sola scelta governa la vita del prodotto: l'utente può ritensionare il giunto oppure no.
| Giunto | Cosa lo tiene | L'utente può ritensionare | Dove ha senso |
|---|---|---|---|
| Perno rivettato o ribadito | Una testa deformata | No — forarlo via chiude la vita dell'attrezzo | Cesoie di primo prezzo, dove non è prevista assistenza |
| Bullone + dado autobloccante con inserto in nylon | Il nylon che stringe il filetto | Sì, con due chiavi | Il perno abituale della forbice professionale |
| Bullone + dado autofrenante tutto metallo | Una cresta di filetto deformata | Sì, e resiste a aperture ripetute | Lavaggi, calore, o attrezzi smontati ogni stagione per l'affilatura |
| Vite a spallamento + dado a corona + copiglia | Un blocco meccanico | Sì, e non può svitarsi in alcun modo | Troncarami e manici lunghi, dove la leva è alta |
| Dado zigrinato o ad alette | Serraggio a mano | Sì, senza attrezzi | Attrezzi consumer venduti sulla regolabilità |
Un rivetto è una decisione sulla vita del prodotto, non sul suo prezzo. Fa risparmiare qualche centesimo ed elimina l'assistenza, la riaffilatura fino a un filo vero e qualsiasi programma di ricambi. Su un attrezzo venduto come riparabile è una contraddizione che l'imballo non può nascondere.
7.2 Il pacco rondelle fa più del dado
7.3 Di cosa è fatto il fissaggio
| Via | Ha senso su | Il compromesso |
|---|---|---|
| Acciaio al carbonio zincato, classe 8.8 | Uso generico in ambiente asciutto | Il più economico. Sono le ore del rivestimento, non l'acciaio, a decidere quanto a lungo sembra nuovo |
| Inox A2 (304) | Uso in umido; salta del tutto la galvanica | L'A2-70 sta intorno a 700 MPa contro gli 800 della classe 8.8: l'inox compra resistenza alla corrosione, non resistenza meccanica |
| Inox A4 (316) | Aria salmastra e flotte costiere | Costo massimo, stesso compromesso di resistenza |
| Boccola in bronzo o ottone al perno | Attrezzi venduti sulla fluidità del movimento | Si consuma per sacrificio e protegge la lama: un pezzo sostituibile, se lo tiene a magazzino |
Abbini il fissaggio al manico, non alla lama. Un bullone inox che attraversa un'asta in alluminio è una piccola pila: l'alluminio fa da anodo e si corrode all'interfaccia. Un «miglioramento inox» può presentarsi come uno snodo telescopico grippato dopo una sola stagione sulla costa. Lo isoli con una boccola in nylon o con un fissaggio rivestito.
Filetti, frenafiletti e le norme da citare
I filetti rullati seguono la fibra del materiale invece di tagliarla, quindi sono insieme più resistenti e più economici sui volumi; i filetti tagliati hanno senso su riparazioni e pezzi unici. Dove un giunto non deve mai essere aperto, un frenafiletti anaerobico a media resistenza fa il lavoro di un dado autobloccante a costo minore. Dove la regolazione è un argomento di vendita è la risposta sbagliata: la prima ritensionatura rompe il legame e nulla lo sostituisce.
L'inserto in nylon è un materiale di consumo. Stringe deformandosi, quindi un dado smontato e rimontato qualche volta non tiene più come prima. Se un attrezzo è pensato per essere smontato ogni stagione per l'affilatura, specifichi il dado tutto metallo e accetti la coppia più alta necessaria a montarlo.
Chieda a qualsiasi fornitore: la norma del dado indicata per numero (ISO 7040 o DIN 985 per l'inserto in nylon, DIN 980 per il tutto metallo), un disegno del pacco rondelle anziché una fotografia dell'attrezzo finito, le ore di nebbia salina del rivestimento sul fissaggio e non solo sulla lama, e la conferma che il perno possa essere ritensionato con attrezzi che un giardiniere possiede già.
8 Imballaggio
Dove un programma incontra la normativa di destinazione, e il blocco che gli acquirenti negoziano di meno e pagano di più.
L'imballaggio è il punto in cui un programma incontra la normativa di destinazione, e in cui una modifica tardiva costa di più. Si stanno specificando quattro cose insieme: il formato che protegge l'attrezzo, la presentazione che lo vende, l'unità che lo trasporta e i marchi che la destinazione richiede.
8.1 Formati
Quanto è diffusa indica quanto spesso l'opzione compare negli attrezzi manuali da giardino venduti nel retail DIY europeo e nordamericano. Costo relativo è il suo costo rispetto alle alternative del suo stesso gruppo: una posizione, non un prezzo. Entrambi sono giudizi ordinali su quel canale, non dati di mercato.
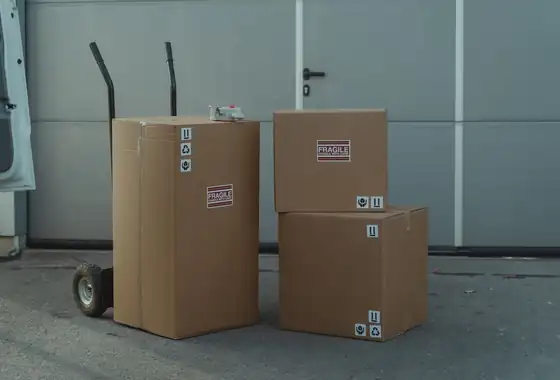
- Cartone ondulato da esportazioneOvunqueDiffusione 5 su 5Sotto la mediaCosto relativo 2 su 5Cartone da spedizione standard usato in quasi ogni partita da esportazioneVista acquirenteIl cartone da esportazione è l'unità su cui si calcolano sia il Suo nolo sia i Suoi reclami per danni, quindi le dimensioni del cartone meritano la stessa attenzione del prodotto — un cartone che si pallettizza male costa nolo a ogni spedizione.Vista produzioneRicaviamo il cartone a ritroso dall'impronta del pallet anziché in avanti dal prodotto, perché pochi millimetri di sbordo fanno perdere un'intera colonna sul pallet e si pagano in volume sprecato a ogni produzione.
- Scatola stampataComuneDiffusione 4 su 5Sopra la mediaCosto relativo 4 su 5Scatola stampata per SKU premium; più cara del cartone neutroVista acquirenteUna scatola stampata da vendita al dettaglio è un asset di marketing con tempi di consegna lunghi e un proprio quantitativo minimo d'ordine, ed è di solito il componente che fissa quanto presto le grafiche vadano congelate in un programma.Vista produzioneIl problema ricorrente è la costanza del colore fra tirature diverse, perciò lavoriamo su una prova colore fisica approvata e non su un riferimento a schermo — lo stesso file stampa diversamente su cartoni diversi e su macchine diverse.
- Cartellino / cartoncino appendibileOvunqueDiffusione 5 su 5BassoCosto relativo 1 su 5Cartoncino economico per blister ed esposizione a gancio; quasi universaleVista acquirenteIl cartoncino appendibile è ciò che permette a un prodotto di stare appeso a un gancio, e la sua fustella e la posizione del foro sono specifiche del rivenditore — è qui che un imballo non supera un planogramma, non un controllo di qualità.Vista produzioneÈ la direzione di fibra del cartoncino rispetto al foro di appensione a impedire che il cartellino si strappi sul gancio, ed è facile perderla quando la grafica viene ridimensionata all'ultimo senza ricontrollare la fustella.
- BlisterComuneDiffusione 4 su 5MedioCosto relativo 3 su 5Confezione espositiva in plastica e cartoncino per attrezzi piccoli; sotto pressione normativaVista acquirenteIl blister presenta bene l'attrezzo ed è sotto una pressione normativa attiva sul contenuto di plastica in diversi mercati, quindi conviene confermare che un formato sia ancora conforme nel paese di destinazione prima di impegnare grafiche e attrezzatura.Vista produzioneI controlli sono temperatura e tempo di saldatura: un blister sigillato troppo poco si apre durante il trasporto e uno sigillato troppo non può essere aperto dal cliente senza attrezzi, e la finestra accettabile fra i due è stretta.
- Skin packSaltuariaDiffusione 2 su 5MedioCosto relativo 3 su 5Espositivo avvolto in film per forme irregolari; meno diffuso del blisterVista acquirenteLo skin pack si addice alle forme irregolari che uno stampo per blister non può seguire in modo economico, e scambia un costo di attrezzatura più basso con una cadenza di linea più lenta e una presenza a scaffale meno premium.Vista produzioneIl film deve tendersi in modo uniforme sui punti più alti del prodotto, perciò controlliamo insieme riscaldamento e vuoto — un punto sottile su uno spigolo è dove l'imballo poi si lacera nella movimentazione.
- Composito carta-plasticaFrequenteDiffusione 3 su 5Sotto la mediaCosto relativo 2 su 5Formato ibrido che riduce la plastica; in crescita con la normativa sugli imballaggiVista acquirenteQuesti formati ibridi esistono per ridurre il contenuto di plastica in anticipo sulla normativa sugli imballaggi, e la domanda pratica è se il formato sia separabile per il riciclo nel mercato di destinazione, perché è di questo che le regole si occupano davvero.Vista produzioneLa carta e il film rispondono in modo diverso a calore e umidità, perciò validiamo la combinazione con una prova di trasporto anziché dare per scontato che si comporti come il blister che sostituisce.
- Film termoretraibileFrequenteDiffusione 3 su 5BassoCosto relativo 1 su 5Sovraimballo economico per multipack; abbastanza diffuso, costo bassoVista acquirenteIl termoretraibile è il modo più economico di raggruppare una multiconfezione, ed è un materiale di raggruppamento e non di protezione — tiene insieme i pezzi e non fa nulla contro compressione o urti.Vista produzioneTemperatura del tunnel e velocità di linea fissano la retrazione, e il difetto che sorvegliamo è l'eccesso di retrazione: un film tirato troppo deforma l'imballo che sta tenendo, in particolare su una scatola stampata.
- Set etichetteOvunqueDiffusione 5 su 5BassoCosto relativo 1 su 5Etichette di codice a barre e manutenzione; economiche, applicate a quasi ogni pezzoVista acquirenteLe etichette portano il contenuto regolamentare — origine, marcature di sicurezza, codice a barre — e sono il componente più spesso rivisto all'ultimo, quindi conviene tenerle su un'approvazione grafica separata da quella dell'imballo.Vista produzioneLa scelta dell'adesivo si abbina alla superficie e alla temperatura della tratta: un'etichetta che resta al suo posto su un cartone caldo può sollevarsi da uno freddo, cerato o goffrato, e ci si accorge a destinazione.
- RiempitivoFrequenteDiffusione 3 su 5BassoCosto relativo 1 su 5Riempitivo in carta o schiuma per protezione; economico, usato in modo selettivoVista acquirenteIl riempitivo si compra per impedire il movimento dentro il cartone, e il suo costo è irrisorio rispetto a un reclamo per danni, ma aggiunge anche peso volumetrico — il rimedio più economico è di solito un cartone della misura giusta.Vista produzionePreferiamo eliminare il movimento in fase di progetto piuttosto che riempirlo, perché il riempitivo si assesta durante una lunga tratta marittima e il vuoto che doveva occupare ricompare più o meno a metà del viaggio.
- ReggiaturaSaltuariaDiffusione 2 su 5BassoCosto relativo 1 su 5Assicura pacchi o pallet; economica, usata solo saltuariamenteVista acquirenteLa reggiatura assicura pacchi e pallet ed è una decisione di movimentazione più che di prodotto; se serva o meno dipende dalla tratta e dal numero di passaggi di mano, non dalla merce.Vista produzioneTensione e protezione degli spigoli vanno insieme — una reggia tirata forte su uno spigolo di cartone non protetto incide il cartone, e il pallet arriva assicurato da regge che non tengono più nulla.
- PalletOvunqueDiffusione 5 su 5AltoCosto relativo 5 su 5Unità base del trasporto di massa; costo unitario più alto del gruppoVista acquirenteLa specifica del pallet è insieme una voce doganale e una di costo: il legno trattato a caldo porta un marchio ISPM 15 che l'imballaggio in legno richiede per la maggior parte dei movimenti internazionali, e le dimensioni del pallet decidono quanto volume container Lei paghi davvero.Vista produzionePianifichiamo lo schema di carico prima che sia stampato il primo cartone, perché l'incastro sul pallet è fissato dalla misura del cartone — cambiare un cartone di pochi millimetri dopo è ciò che trasforma un pallet pieno in uno riempito a metà.
8.2 Espositori e presentazione a scaffale
Un formato protegge l'attrezzo. Una presentazione decide come viene comprato. Le due cose si specificano insieme, perché è la presentazione a dettare la fustella, la grammatura del cartoncino e il foro.
| Presentazione | Cosa deve reggere l'imballo | Dove vince |
|---|---|---|
| Scatola stampata in cui gli attrezzi stanno in piedi | Un inserto fustellato su misura dell'attrezzo, così due dozzine di forbici viaggiano in una scatola e stanno in piedi appena si toglie il coperchio. È l'inserto il disegno che conta, non la scatola | La via quotidiana del banco: un cartone, uno SKU, e nessun lavoro di riempimento scaffale in negozio |
| Scatola stampata con finestra | Lo stesso inserto più un'apertura fustellata, così un singolo attrezzo si vede ed è comunque del tutto racchiuso | Linee regalo e premium, dove la scatola fa parte di ciò che si compra |
| Scatola espositiva a fronte aperto | Un coperchio perforato che si strappa e lascia un vassoio che il negozio può mettere direttamente a scaffale | Linee shelf-ready — il collo è l'espositore, così nulla viene disimballato due volte |
| Cartoncino appendibile + asola euro | Un cartoncino ripiegato con foro di appensione dimensionato sul gancio del rivenditore | La via più economica per finire su una barra; l'arredo è del rivenditore |
| Blister o clamshell a gancio | Un guscio termoformato saldato o piegato su un fondello stampato | Attrezzi piccoli che richiedono resistenza al taccheggio e stampa a tutta faccia |
| Skin pack su cartoncino | Film tirato aderente sull'attrezzo, più un foro fustellato | Mostra la forma reale del prodotto con molta meno plastica di un blister |
| Espositore da banco (PDQ) | Un piccolo vassoio pre-riempito, spedito pronto da appoggiare su un banco | Linee d'impulso e aggiunte stagionali |
| Espositore da terra o da pallet | Un imballo di trasporto che diventa un espositore autoportante, con testata stampata | Aperture di stagione, dove il volume giustifica l'attrezzatura |
Chieda a quale gancio sarà appeso prima di disegnare il foro. Sistemi a barra, pannelli forati e pannelli a doghe richiedono ciascuno un gancio diverso, e un foro fustellato per quello sbagliato trasforma un imballo conforme in un reimballo a destinazione. È di gran lunga la modifica tardiva d'imballo più comune in un programma da giardino.
8.3 Rack ed espositori
Con la parola espositore si indicano due cose diverse: un arredo che il rivenditore già possiede e un'unità che spedisce Lei. Quale delle due sia decide chi lo paga, e se sta quotando un imballo o un mobile.
| Rack | Durata | A cosa serve davvero |
|---|---|---|
| Espositore o girevole in filo d'acciaio verniciato a polvere | Anni; di norma reso | Rivendite professionali e ferramenta. Funge anche da presidio del marchio in negozio |
| PDQ o espositore da terra in cartone ondulato | Una stagione, a perdere | Promozioni. Viaggia piatto, costa meno, e si butta invece di rientrare |
| Pannello in truciolare o MDF con ganci | Più stagioni | Garden center, dove l'unità deve sembrare arredo e non imballo |
| Vassoio o alzata in acrilico | Lunga, ma si graffia | Premium e minuteria; il più caro per facing |
| Pannello a doghe o forato del rivenditore | Permanente, e non Suo | Lei fornisce solo un imballo con asola euro: l'arredo è già lì |
8.4 La rete pacchi non è lo scaffale
Un imballo retail è progettato per essere impilato su un pallet e per fare bella figura sotto le luci del negozio. Un imballo da corriere è progettato per essere lanciato. La stessa scatola raramente fa entrambe le cose, e un imballo che supera un brief retail può comunque fallire il suo primo mese online.
Nomi dei programmi, soglie e protocolli di prova dei marketplace cambiano; consideri la riga qui sopra come le domande da porre e verifichi ciascuna sul manuale venditore o fornitore in vigore per il Suo account.
8.5 Opzioni a minore impatto
Ogni formato convenzionale ha una via a minore impatto. La disponibilità dipende dall'imballo, dal volume e dalla destinazione: ci indichi il mercato e la presentazione a scaffale e le vie conformi potranno essere quotate accanto a quelle convenzionali.
| Opzione a minore impatto | Sostituisce | Perché gli acquirenti la chiedono |
|---|---|---|
| Cartone certificato FSC / PEFC | Cartone non certificato | Un requisito di base per la maggior parte dei grandi clienti retail. |
| Cartone con contenuto riciclato | Cartone vergine | Consente di dichiarare una percentuale di riciclato sull'imballo. |
| Imballo monomateriale in carta | Blister carta più plastica | Riciclabile senza che il consumatore separi i materiali. |
| Blister in polpa modellata o carta | Blister in PET o PVC | La via principale per togliere la plastica da un imballo retail. |
| Linguetta di appensione in carta | Gancio in plastica stampata | Evita una voce in plastica su un imballo per il resto di carta. |
| Inchiostro a base soia o acqua | Inchiostro a base solvente | Riduce il carico di solventi in stampa. |
| Nastro in carta o gommato | Nastro da imballo in PP | L'intero cartone può entrare in un unico flusso di riciclo. |
| Cartone da esportazione non stampato | Esterno a quattro colori | Costo e impronta minimi per un'esportazione neutra. |
| Film riciclato o rPET | Film termoretraibile in PVC | Un compromesso dove il film non può davvero essere eliminato. |
| Pallet trattato a caldo o in plastica | Pallet in legno non trattato | Soddisfa i requisiti fitosanitari ISPM 15 in esportazione. |
9 Certificati e dichiarazioni
Un certificato è un documento che parla di un sito, di uno scopo e di una data. Li verifichi tutti e tre, perché un certificato valido per il sito sbagliato non vale nulla.
In questo settore la certificazione non è più un elemento distintivo: è una condizione d'ingresso. Ciò che ancora separa i fornitori è se le carte reggono a una verifica — uno scopo che copra il prodotto che sta comprando, un indirizzo di sito che corrisponda allo stabilimento, e una data ancora valida quando il container salpa.
9.1 Cosa copre ogni marchio
| Marchio | Cosa certifica davvero | Chi lo chiede | Cosa verificare sul documento |
|---|---|---|---|
| FSC / PEFC | Catena di custodia per legno e cartone: attesta che la fibra certificata è stata tracciata, non che un albero sia certificato | La maggior parte dei grandi clienti retail UE e UK, sempre più anche USA | Il codice CoC, il tipo di claim (100%, Mix o Recycled) e che il certificato copra il gruppo di prodotto che sta comprando |
| Regolamento UE sulla deforestazione | Dovuta diligenza sul fatto che il legno immesso sul mercato UE sia esente da deforestazione | Chi importa nell'UE — di solito Lei, non la fabbrica | La geolocalizzazione dell'area di raccolta e una dichiarazione di dovuta diligenza; verifichi la data di entrata in vigore applicabile alla Sua classe dimensionale di operatore |
| amfori BSCI / Sedex SMETA | Lavoro e condizioni di lavoro in un sito indicato, in una data indicata | Quasi ogni cliente retail UE e USA | La data dell'audit, il rating o i rilievi, e che l'indirizzo verificato sia lo stabilimento che produrrà la Sua merce |
| ISO 9001 / ISO 14001 | Che esista un sistema di gestione qualità o ambientale e che sia sottoposto ad audit | Quasi tutti gli acquirenti professionali, come requisito di base | Scopo e sito. Un certificato di gruppo che nomina un'altra fabbrica non è il Suo certificato |
| REACH e SVHC | Sostanze soggette a restrizione nell'articolo: impugnature, rivestimenti e galvanica tanto quanto l'acciaio | Importatori UE | L'elenco delle sostanze testate, la data della prova e quale parte dell'attrezzo è stata campionata |
| CPSIA e California Proposition 65 | Limiti su piombo e ftalati; obblighi di avvertenza | Importatori USA | Il rapporto di prova, e se per il Suo canale è richiesta un'avvertenza sull'imballo |
| EN 388 con CE / UKCA | Prestazioni meccaniche dei guanti di protezione | Chiunque venda guanti nell'UE o nel Regno Unito | L'organismo notificato, i livelli prestazionali dichiarati, e che il certificato riguardi proprio questo guanto |
| Registrazioni EPR per gli imballaggi | Chi paga per i rifiuti di imballaggio in ciascun mercato | Germania, Francia, Italia, Spagna e altri, singolarmente | Numeri di registrazione intestati al soggetto giusto, e i marchi sull'imballo richiesti da ciascun mercato |
| Plastic packaging tax del Regno Unito | Imballaggi in plastica sotto la soglia di contenuto riciclato | Importatori britannici | Prove del contenuto riciclato, non una dichiarazione d'intenti |
| ISPM 15 | Trattamento termico di pallet e materiale di stivaggio in legno | Ogni destinazione, per i pallet in legno | Il marchio impresso sul pallet stesso, al carico |
| GS1 GTIN | Che il codice a barre appartenga al titolare del marchio | Tutto il retail | Che il prefisso sia licenziato al marchio e non preso in prestito da un fornitore |
9.2 Leggere un certificato
- Sito, scopo, data
- Tre campi decidono se un certificato si applichi al Suo ordine. Un certificato FSC valido intestato a una società commerciale non autorizza la fabbrica a stampare il logo, e un audit sociale su uno stabilimento consociato non dice nulla su quello che manda avanti la Sua linea.
- Un claim richiede una catena, non un logo
- Per mettere l'FSC su un imballo, ogni soggetto che prende in proprietà il materiale certificato deve avere il proprio codice di catena di custodia: cartiera, trasformatore e la fabbrica che assembla l'imballo. Basta un anello mancante e il claim non si può fare, per quanto certificata fosse la carta.
- Gli audit scadono; la produzione no
- Chieda quando cade il prossimo audit e cosa succede alle Sue spedizioni se slitta. Un certificato che scade a metà programma è un problema commerciale, non burocratico.
Chieda a qualsiasi fornitore: il certificato stesso e non un logo su una presentazione, la pagina dello scopo, e il nome e l'indirizzo esattamente come vi compaiono. Poi confronti quell'indirizzo con lo stabilimento che ha visitato.
10 Cosa si aspetta un grossista
Quasi tutto ciò che distingue i fornitori a questo livello non è l'attrezzo. È la proprietà dell'attrezzatura, la disciplina dei campioni, i documenti e cosa succede quando qualcosa va storto.
Importatori, distributori e gruppi d'acquisto in Europa e Nord America, e le trading house asiatiche con cui competono, convergono su un breve elenco di aspettative. Quasi nulla riguarda la produzione. Vale la pena dirlo chiaramente, perché è di questo che parla davvero un primo incontro.
10.1 Prima dell'ordine
10.2 Dopo la spedizione
Vale la pena chiedere subito: chi possiede l'attrezzatura, quanti giri di campioni sono gratuiti, se il MOQ può essere accorpato sull'intera gamma e per quanto tempo si tengono i ricambi. Quattro domande, e le risposte Le dicono quasi tutto su come sarà il rapporto con quel fornitore.
11 Struttura di costo
Un prezzo landed è fatto di quattro blocchi. Quasi tutte le trattative muovono solo il primo, e gli ultimi due sono di solito più grandi.
Un prezzo landed (il costo totale a destino) è fatto di quattro blocchi, non di un numero solo. Quasi tutte le conversazioni di sourcing muovono solo il primo; in un programma di attrezzi manuali gli ultimi due sono spesso più grandi del risparmio che si sta negoziando sul primo.
Faccia i Suoi conti: lo strumento di landed cost su CostNow desk usa questi stessi quattro blocchi, con le letture correnti di materiali e noli già caricate.
12 Vedi anche
Dove proseguire, e cosa questa pagina deliberatamente non contiene.
- AsiaSource — letture in tempo reale di materiali, noli e dazi, e lo strumento di landed cost citato sopra.
- ABrief — il brief quotidiano di settore che sta dietro a quelle letture.
- Chi siamo — la regola di riservatezza che governa ciò che compare su questa pagina.
- Contatti — per discutere un percorso produttivo su una specifica reale.
I diagrammi di questa pagina sono illustrazioni schematiche disegnate a scopo esplicativo. Le descrizioni di processi e materiali riflettono la prassi generale del settore; le vie disponibili per un dato programma dipendono dal pezzo, dal volume e dall'origine. I due indicatori sono giudizi ordinali sul canale DIY retail europeo e nordamericano, non dati di mercato misurati.